Калькулятор розробки: кут, зазор, притуплення і переріз шва
Товщина, процес і те, чи можна підійти зі зворотного боку, — з цих трьох речей випливає тип розробки, кут, зазор у корені та притуплення. Калькулятор дає типові значення й одразу переріз наплавлення.

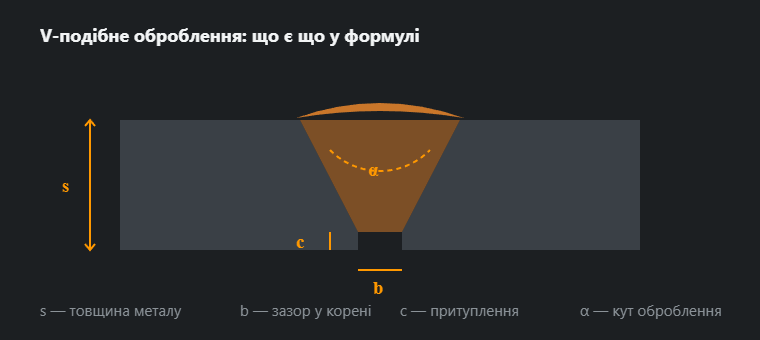
Звідки беруться ці значення
Розробка мирить дві протилежності. Дуга має дотягнутися до кореня — звідси розкриття й зазор. Водночас кожен зайвий міліметр розкриття — це більше наплавлення, більше тепла й більше усадки, звідси бажання зробити кут якомога меншим. ISO 9692-1 збирає компроміси, які себе виправдали.
| Товщина s, мм | Оброблення | Кут α | Притуплення c, мм | Зазор b, мм | Коли |
|---|---|---|---|---|---|
| ≤ 3 … 4 | I — без оброблення | — | — | 0–3 | Тонкий метал: проплавлення дає сам зазор |
| 3 … 12 | V одностороннє | 50–70° | 1–2 | 1–4 | Основний варіант за доступу з одного боку |
| 12 … 40 | X двостороннє | 50–60° | 1–3 | 1–3 | Доступ з обох боків: майже вдвічі менше наплавлення, ніж у V |
| > 30 | U одностороннє | 8–12° | 1–3 | 1–3 | Велика товщина, доступ з одного боку; потрібна механічна обробка |
| > 40 | 2U двостороннє | 8–12° | 1–3 | 1–3 | Дуже велика товщина, доступ з обох боків |
| 5 … 20 | ½V — скіс однієї кромки | 45–55° | 1–3 | 1–3 | Таврове з’єднання з повним проплавленням |
| > 15 | K — двосторонній скіс однієї кромки | 45–55° | 1–3 | 1–3 | Таврове з повним проплавленням, доступ з обох боків |
| — | Кутовий шов без оброблення | — | — | 0–2 | Коли повне проплавлення не потрібне |
Кут залежить і від процесу: при MAG допускають вужче розкриття, бо дуга зосередженіша і глибше проплавляє, при TIG беруть ширше, щоб помістилася присадка, яку подають рукою.
Скільки коштує кут
Переріз зростає з квадратом товщини і з тангенсом половини кута. Практичний висновок: різниця між 60° і 50° на листі 20 мм — близько п’ятої частини наплавлення, а перехід із V на X за тієї самої товщини заощаджує приблизно половину. Порахуйте те саме з’єднання в калькуляторі наплавлення — цифри переконують краще за доводи.
За одностороннього зварювання виходів три: проварити корінь наскрізь (потребує навички й точного зазору), підварити зі зворотного боку після вишліфування або поставити підкладку — керамічну, мідну чи ту, що лишається. Вибір записують у технологічну карту разом із геометрією, бо він змінює область атестації.
Як калькулятор вибирає оброблення
Він застосовує правила таблиці в жорсткому порядку; вирішує перше правило, яке підходить:
- Без оброблення (I) до 3 мм для MMA і TIG, до 4 мм для MAG. Зазор 0–2 мм до товщини 2 мм, вище — 1–3 мм.
- V одностороннє до 12 мм за будь-якого доступу і до 30 мм, якщо доступ лише з одного боку. Кут за процесом: 60° для MMA, 50–60° для MAG, 60–70° для TIG. Зазор 2–4 мм для MMA і TIG, 1–3 мм для MAG. Притуплення 1–2 мм.
- U одностороннє понад 30 мм за доступу з одного боку: 8–12° на кромку, зазор і притуплення 1–3 мм.
- X двостороннє від 12 до 40 мм за доступу з обох боків: 60°, для MAG 50–60°; зазор і притуплення 1–3 мм.
- 2U двостороннє понад 40 мм за доступу з обох боків.
Процес змінює результат, бо дуги проплавляють по-різному: MAG обходиться вужчим розкриттям і меншим зазором, TIG потребує місця для присадного прутка, який подають рукою, MMA — для електрода разом із покриттям.
Як обчислюється переріз оброблення і маса наплавлення
Переріз — це трикутник фаски плюс смуга зазору, і ще десята частина на підсилення й корінь:
- V:
A = [(s − c)² · tg(α/2) + b · s] · 1,10 - X:
A = [2 · ((s − c)/2)² · tg(α/2) + b · s] · 1,10 - I:
A = b · s · 1,10
Де таблиця дає діапазон, калькулятор бере середину: 50–60° — це 55°, зазор 1–3 мм — 2 мм, притуплення 1–2 мм — 1,5 мм. Для U-подібного оброблення переріз не виводиться: його профіль не трикутник, і формула для V помітно б його завищила.
Маса наплавленого металу на метр випливає звідси прямо: переріз у мм² помножити на 0,00785 — вийдуть кілограми сталі на метр (густина 7,85 г/см³). Витрата присадки більша — розбризкування, недогарки й шлак додасть калькулятор витрати електродів.
Приклади розрахунку
| Товщина, процес, доступ | Оброблення | α | b, мм | c, мм | Переріз, мм² | Наплавлення, кг/м |
|---|---|---|---|---|---|---|
| 6 мм, MAG, з одного боку | V | 50–60° | 1–3 | 1–2 | 25 | 0,19 |
| 10 мм, MAG, з одного боку | V | 50–60° | 1–3 | 1–2 | 63 | 0,50 |
| 10 мм, MMA, з одного боку | V | 60° | 2–4 | 1–2 | 79 | 0,62 |
| 12 мм, MAG, з одного боку | V | 50–60° | 1–3 | 1–2 | 90 | 0,70 |
| 20 мм, MAG, з одного боку | V | 50–60° | 1–3 | 1–2 | 240 | 1,88 |
| 20 мм, MAG, з обох боків | X | 50–60° | 1–3 | 1–3 | 137 | 1,07 |
| 30 мм, MAG, з одного боку | V | 50–60° | 1–3 | 1–2 | 531 | 4,17 |
| 30 мм, MAG, з обох боків | X | 50–60° | 1–3 | 1–3 | 290 | 2,28 |
| 35 мм, MAG, з одного боку | U | 8–12° | 1–3 | 1–3 | — | — |
Випадок за замовчуванням, 12 мм MAG з одного боку, вручну: (12 − 1,5)² × tg 27,5° = 110,25 × 0,521 ≈ 57,4 мм² на фаски, плюс 2 × 12 = 24 мм² на зазор, разом 81,4; помножити на 1,10 — близько 90 мм², тобто 0,70 кг наплавленого металу на метр.
60°, 50° чи 45° на листі 20 мм
Те саме V, зазор 2 мм, притуплення 1,5 мм, змінюється лише кут: 60° дають близько 261 мм² (2,05 кг/м), 50° — близько 220 мм² (1,72 кг/м), 45° — близько 200 мм² (1,57 кг/м). Перехід з 60° на 50° заощаджує приблизно шосту частину наплавлення, газу й часу горіння дуги. Ще вужче вигідно лише доки пальник чи електрод дістає до дна оброблення під правильним кутом — інакше економія перетворюється на несплавлення по кромці.
Скільки коштує зайвий міліметр зазору
Кожен міліметр зазору додає b × s × 1,10, тобто 1,1 мм² на кожен міліметр товщини. На листі 12 мм це близько 13 мм², приблизно 15 % усього оброблення; на 20 мм — 22 мм². Зазор, що розійшовся під час прихоплення, коштує наплавлення по всій довжині; зазор, що зійшовся, коштує провару — див. непровар кореня шва.
Удвічі товще — майже вчетверо більше наплавлення
Частка фаски росте з квадратом товщини. V під MAG на 10 мм — близько 63 мм², на 20 мм — 240 мм², майже в чотири рази більше. Тому калькулятор переходить на X, щойно доступ з обох боків це дозволяє: на 30 мм X потребує 290 мм² проти 531 у V.
Який край діапазону брати
Калькулятор показує діапазони й рахує за їхньою серединою; значення для конкретного стику записують у технологічну карту. На практиці вузький край кута пасує до MAG у нижньому положенні за доброго доступу, широкий — до MMA, стельових і вертикальних швів і товстих електродів. Більший зазор допомагає проварити корінь, коли притуплення біля верхньої межі; менший безпечніший за тонкого притуплення, де загрожує пропал. Як вирізати, зачистити й прихопити кромку, щоб витримати ці розміри, — у статті про підготовку кромок під зварювання.
Часті питання
Коли V, а коли X?
Вирішують доступ і товщина. До 12 мм зазвичай вистачає V. Вище, якщо елемент можна кантувати й підійти зі зворотного боку, X виграє двічі: наплавлення йде приблизно вдвічі менше, а кутова усадка симетрична, тому деталь не веде в один бік. Без доступу зі зворотного боку лишається V — і корінь треба проварити з першого разу.
Навіщо лишають притуплення?
Без нього тонка кромка стікає. Притуплення 1–2 мм дає кореневому валику метал, у який він упреться, і дозволяє вести його стійким струмом. Завелике притуплення працює навпаки: дуга не проплавить його наскрізь, і лишиться непровар кореня.
Чи можна ці числа вписати в карту?
Як відправну точку — так, як готовий запис — ні. ISO 9692-1 дає форми та діапазони, а конкретні значення для з’єднання призначає технолог з урахуванням марки сталі, положення, вимог до кореня й того, чи була атестована технологія.
Скільки наплавлення на метр іде на V-подібний шов листа 10 мм?
Для MAG (50–60°, зазор 1–3 мм, притуплення 1–2 мм) калькулятор дає близько 63 мм², тобто 0,50 кг наплавленого металу на метр. Для MMA (60°, зазор 2–4 мм) — 79 мм² і 0,62 кг. Присадки купують більше: додаються розбризкування, недогарки й шлак.
Як обчислюється переріз оброблення?
Для V: A = [(s − c)² · tg(α/2) + b · s] · 1,10, із серединою кожного діапазону з таблиці; множник 1,10 покриває підсилення й корінь. У X трикутник ділиться на дві половини товщини. Переріз у мм² помножити на 0,00785 — кілограми наплавленого металу на метр.
Чому для U-подібного оброблення немає перерізу?
Бо його профіль — вузька щілина із заокругленим дном, а не трикутник. Формула для V помітно б його завищила, а хибне число гірше, ніж жодного. U-оброблення роблять механічно, і його переріз беруть із креслення підготовки.
Оновлено: