Pregătirea rostului la sudare
Prelucrarea hotărăște cât metal depus intră în îmbinare, dacă rădăcina pătrunde și dacă sudura se leagă de flanc. Mai jos, unghiul, pragul și rostul pentru fiecare grosime conform ISO 9692-1 — și ce se află în spatele acestor cifre.

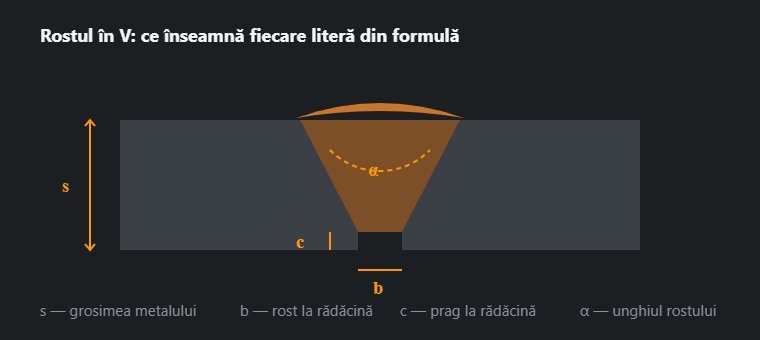
Răspuns scurt
Orice prelucrare a marginii este descrisă de patru mărimi:
- s — grosimea materialului de îmbinat;
- α — unghiul rostului, adică deschiderea;
- c — pragul, partea neprelucrată a marginii la rădăcină;
- b — rostul la rădăcină dintre piese.
Alegerea se reduce la două întrebări: ce grosime și dacă există acces din ambele părți. Până la 3–4 mm nu se prelucrează deloc, până la 12 mm ajunge V, peste — X cu acces bilateral sau U cu acces dintr-o singură parte.
Grosimea și tipul de prelucrare
| Grosime s, mm | Prelucrare | Unghi α | Prag c, mm | Rost b, mm | Când |
|---|---|---|---|---|---|
| ≤ 3 … 4 | I — fără prelucrare | — | — | 0–3 | Material subțire: pătrunderea o dă rostul însuși |
| 3 … 12 | V pe o parte | 50–70° | 1–2 | 1–4 | Varianta de bază când accesul este dintr-o singură parte |
| 12 … 40 | X pe ambele părți | 50–60° | 1–3 | 1–3 | Acces din ambele părți: cu jumătate mai puțin metal depus decât la V |
| > 30 | U pe o parte | 8–12° | 1–3 | 1–3 | Grosime mare, acces dintr-o parte; cere prelucrare mecanică |
| > 40 | 2U pe ambele părți | 8–12° | 1–3 | 1–3 | Grosime foarte mare, acces din ambele părți |
| 5 … 20 | ½V (K pe o parte) | 45–55° | 1–3 | 1–3 | Îmbinare în T cu pătrundere completă |
| > 15 | K pe ambele părți | 45–55° | 1–3 | 1–3 | În T cu pătrundere completă, acces din ambele părți |
| — | Sudură de colț fără prelucrare | — | — | 0–2 | Când pătrunderea completă nu este cerută |
Unghiul ține de procedeu
Aceeași tablă capătă unghiuri diferite pentru MMA și pentru MAG, și nu este o chestiune de obișnuință:
| Procedeu | Unghiul rostului α | De ce |
|---|---|---|
| MMA (111) | 60° | Electrodul învelit are nevoie de spațiu ca să intre în rost și ca să se poată desprinde zgura |
| MAG (135) | 50–60° | Arcul pătrunde mai adânc, deci rostul poate fi mai îngust — mai puțin metal depus și contracție mai mică |
| TIG (141) | 60–70° | Pistoletul este lat și cere vizibilitatea băii; un rost îngust duce la lipsă de topire |
Diferența pare mică, dar la tablă de 20 mm trecerea de la 60 la 50 de grade reduce secțiunea rostului cu aproape o cincime — adică tot cu o cincime mai puțin metal depus, gaz și timp la fiecare metru de sudură.
ISO 9692-1 acoperă sudarea cu arc a oțelurilor — de acolo provin cifrele de mai sus. -2 se referă la sudarea sub strat de flux a oțelurilor, -3 la sudarea MIG și TIG a aluminiului, -4 la produsele placate. Aluminiul cere alte unghiuri decât oțelul, așa că mutarea acestor tabele asupra lui este o greșeală.
De ce nu este o alegere liberă
Un rost prea îngust înseamnă lipsă de topire pe flanc (4011). Electrodul nu ajunge la fund sub unghiul potrivit, arcul atinge tangențial peretele, iar metalul depus se sprijină fără să se lege. Defect plan, toleranță zero la nivelurile B și C conform ISO 5817 — și cel mai greu de observat pe radiografie.
Un rost prea larg nu este mai sigur, doar mai scump. Secțiunea crește odată cu deschiderea, așa că fiecare zece grade în plus costă o bună zecime mai mult metal depus, gaz și timp. Odată cu metalul depus crește energia introdusă, iar cu ea contracția și deformarea: piesa se mișcă cu atât mai mult cu cât s-a pus mai mult metal în ea.
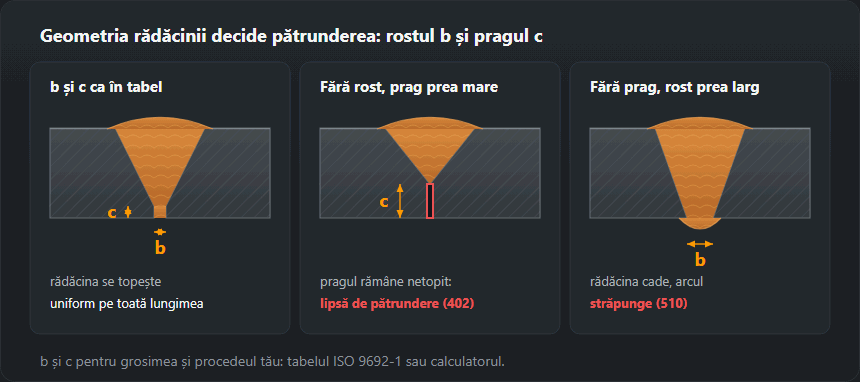
Un rost prea mare la rădăcină sfârșește în străpungere (510) sau în scurgerea rădăcinii, unul prea mic în lipsă de pătrundere (402): arcul nu are cu ce ajunge la fund. De aceea rostul se fixează la prindere și se ține cu calibrul, nu „din ochi, după polizare”.
Pragul este ceea ce salvează rădăcina de la ardere. Fără el primul strat străpunge îmbinarea, cu el rădăcina se topește controlat. Un prag prea mare aduce neajunsul invers: rădăcina rămâne nepătrunsă.

Cum se pregătește marginea
Ordinea este întotdeauna aceeași: tăiere — îndepărtarea bavurii și a zonei supraîncălzite — curățare — prindere cu păstrarea rostului.
După tăierea cu flacără și cu plasmă pe margine rămâne un strat de oxizi și o zonă modificată termic; se polizează până la metal curat, altfel oxizii ajung în baie și ies ca incluziuni (303). La plasmă se adaugă bavura de pe fața inferioară a tăieturii — se îndepărtează, nu se sudează peste ea.
Curățenia privește nu doar rostul, ci și 20–30 mm de o parte și de alta. Rugina, vopseaua, zincul, uleiul și umezeala sunt surse de hidrogen și de pori: vopseaua și uleiul dau pori imediat, zincul adaugă fumuri foarte toxice, iar umezeala de pe tabla zincată sau udă rămâne cea mai frecventă cauză de porozitate într-un atelier neîncălzit.
Rosturile U și 2U se execută mecanic — frezate sau la mașina de teșit. Cu arzătorul acest profil nu se obține, iar încercarea de a-l „aproxima” cu un V larg mănâncă exact economia pentru care se alege U.
Pregătirea rostului pas cu pas
Tabelul spune cum trebuie să arate rostul; ordinea de mai jos spune cum ajunge așa în atelier. Fiecare pas sărit se întoarce mai târziu ca defect propriu, iar la fiecare pas scrie care anume.
- Citește desenul și WPS-ul. Simbolul sudurii dă forma rostului, adesea și unghiul, pragul și deschiderea; WPS-ul dă procedeul și domeniile care au fost calificate. Dacă se contrazic, sudorul lucrează după WPS, iar întrebarea merge la inginerul sudor. Cum se citește simbolul — simbolurile sudurilor.
- Alege cum se face teșirea — după material, grosime și cât de precis trebuie să fie pragul (comparația metodelor e în secțiunea următoare).
- Trasează și taie. Linia pragului se trasează cu acul pe margine înainte de tăiere: după o linie arzătorul sau polizorul merg mai sigur decât „din ochi”.
- Prelucrează fața tăieturii. Oxizii, bavura și stratul supraîncălzit se polizează până la metal curat. Unghiul se verifică cu raportorul de sudură, pragul cu șublerul — la ambele capete și la mijloc. Un prag neuniform dă o rădăcină care alternează între străpungere și lipsă de pătrundere.
- Curăță zona din jur — 20–30 mm de o parte și de alta a rostului, și pe dos acolo unde iese rădăcina. Întâi degresare, apoi perie sau polizor: peria trecută peste ulei doar îl întinde.
- Prinde în puncte. Deschiderea se fixează cu distanțiere (o bucată de sârmă sau un calibru de interstiții de grosimea potrivită), se prind întâi capetele, apoi mijlocul, iar după fiecare punct deschiderea se măsoară din nou — fiecare punct se contractă și strânge rostul. Verifică dezalinierea marginilor: o treaptă între table lasă partea de jos netopită, vezi lipsa de pătrundere la rădăcină.
- Control înainte de rădăcină. Deschiderea pe toată lungimea, pragul, curățenia, punctele polizate în pană ca rădăcina să treacă peste ele și preîncălzirea, dacă oțelul o cere — dacă o cere, îți spune calculatorul de preîncălzire.
Cu ce se teșesc marginile: flacără, plasmă, laser, mașină de teșit, polizor
Unghiul îl dă orice metodă. Diferă ce lasă pe fața rostului și câtă muncă mai rămâne până la primul strat.
| Metodă | Potrivită pentru | Ce rămâne pe margine | Înainte de sudare |
|---|---|---|---|
| Tăiere cu flacără oxigaz | Oțel nealiat și slab aliat, grosimi medii și mari. Nu taie inoxul și aluminiul | Țunder, zgură pe fața de jos, la carbon mai mare o margine călită | Polizare până la metal curat; la oțelurile călibile margine verificată de fisuri |
| Plasmă | Orice metal conductor, inclusiv inox și aluminiu | Bavură pe fața de jos, suprafață oxidată sau colorată, ușoară conicitate a tăieturii | Bavura îndepărtată, fața polizată |
| Laser | Table subțiri și medii, piese precise | Zonă influențată termic îngustă; cu oxigen ca gaz de tăiere, un film subțire de oxid | Filmul de oxid îndepărtat, degresare |
| Mașină de teșit, frezare | Margini lungi drepte, capete de țeavă, rosturi U, inox | Suprafață curată, prelucrată la rece, cu unghi și prag exacte | Doar degresare |
| Polizor unghiular (flex) | Suduri scurte, reparații, montaj | Unghi și prag atât de bune cât mâna care l-a ținut | Unghiul verificat cu șablonul, atenție la prag |
| Crăițuire cu arc și electrod de cărbune | Scobirea rădăcinii pentru resudare, îndepărtarea defectelor | Strat superficial îmbogățit în carbon și zgură | Stratul superficial polizat înainte de sudare |
De ce o margine tăiată cu flacără poate fi dură: fâșia de lângă tăietură se încălzește peste temperatura de transformare și apoi o călește tabla rece din spate. La S235 nu contează; la oțelurile cu echivalent de carbon mai mare marginea se poate căli atât de tare încât fisurează sub contracția primului strat. De aceea fața se polizează — nu pentru aspect.
Pregătirea marginilor la inox și aluminiu
Inoxul are nevoie de scule proprii: discuri, pile și perii din sârmă inox care n-au atins niciodată oțel carbon. Particulele de oțel obișnuit presate în suprafață ruginesc mai târziu și lasă pete roșcate de-a lungul cusăturii. Culorile de revenire de la plasmă sau laser se polizează, iar la țevi și la suduri unde contează fața rădăcinii protecția cu gaz pe dos se planifică înainte de prindere, nu după — mai multe la sudarea oțelului inoxidabil.
Aluminiul e acoperit de un oxid care se topește la circa 2050 °C, pe când metalul la 660 °C. Ordinea: degresare cu solvent, apoi periere cu o perie inox folosită doar pentru aluminiu, și sudare curând după aceea, pentru că stratul crește la loc. Unghiurile rosturilor pentru aluminiu le dă ISO 9692-3, nu tabelul pentru oțel de mai sus — vezi sudarea aluminiului.
Greșeli frecvente la pregătirea rostului și cum se văd
- Teșitură polizată din ochi, pragul „fuge” de-a lungul îmbinării — rădăcina alternează între străpungere și lipsă de pătrundere (402).
- Margine ascuțită fără prag, cu rost larg — străpungere (510) și rădăcină căzută.
- Rost strâns de punctele de prindere — lipsă de pătrundere exact pe porțiunea dintre două puncte.
- Rost prea îngust pentru electrod sau pistolet — lipsă de topire pe flanc (4011), explicată la lipsa de topire.
- Bavură sau oxid lăsate pe fața tăiată cu plasmă — incluziuni de zgură (303) și pori.
- Grund sau zinc lângă rost — pori în cusătură și fum toxic la arc, vezi fumul de sudare.
- Rădăcină crăițuită nepolizată — pori și incluziuni în stratul de resudare.
- Rost ales după tabel, nu după acces — un V pe o piesă care putea fi întoarsă sau un X pe una care nu se poate întoarce.
Exemplu: tablă de 20 mm, MAG
Cu acces din ambele părți tabelul dă rost X: 50–60°, deschidere 1–3 mm, prag 1–3 mm. Calculatorul îi estimează secțiunea la circa 137 mm², adică 1,07 kg de metal depus pe metru. Dacă piesa nu se poate întoarce, aceeași tablă primește V: circa 240 mm² și 1,88 kg pe metru. Întoarcerea piesei economisește peste două cincimi din metalul depus.
Ordinea de lucru la X: se taie și se prelucrează ambele teșituri, se prinde cu o deschidere de circa 2 mm, se sudează rădăcina din prima parte, se întoarce piesa, a doua parte se crăițuiește sau se polizează până la metal sănătos, apoi cele două părți se umplu alternativ — contracția unghiulară a uneia o compensează pe a celeilalte.
Ce urmează
Valorile concrete pentru grosimea, procedeul și accesul dumneavoastră le dă calculatorul de pregătire a rostului — sunt aceleași cifre ca în tabelul de mai sus. Cât metal depus și câți electrozi înghite o îmbinare astfel pregătită calculează calculatorul de consum de electrozi. Cum se notează rostul pe desen — simbolurile de sudură. În ce se transformă o pregătire proastă — lipsa de topire și de pătrundere.
Întrebări frecvente
De la ce grosime se prelucrează marginile?
La MMA și TIG cam de la 3 mm, la MAG de la 4 mm: arcul MAG pătrunde mai adânc și se descurcă mai mult fără rost. Sub această limită pătrunderea o dă rostul însuși, iar prelucrarea nu face decât să adauge metal depus și deformații.
V sau X la tablă de 20 mm?
Dacă există acces din ambele părți — X. Cere cam pe jumătate metal depus față de V și înjumătățește contracția unghiulară, fiindcă sudura stă simetric față de planul median. Dacă accesul este dintr-o singură parte rămâne V, iar la grosimi mai mari U: ia și mai puțin material, dar cere prelucrare mecanică a flancului.
Ce riscă un rost prea îngust?
Lipsă de topire pe flanc — imperfecțiunea 4011 conform ISO 6520-1. Electrodul sau pistoletul nu ajunge la rădăcină sub unghiul potrivit, arcul atinge tangențial flancul în loc să-l topească, iar metalul depus se sprijină fără să se lege. Este un defect plan: toleranță zero la nivelurile de calitate B și C și cel mai greu de văzut pe radiografie.
Ce include pregătirea rostului pentru sudare?
Patru lucruri, în această ordine: forma rostului și dimensiunile lui (unghi, prag, deschidere), prelucrarea feței tăiate (oxizii, bavura și stratul supraîncălzit polizate), curățarea pe 20–30 mm de o parte și de alta și asamblarea — deschiderea, punctele, alinierea marginilor. Oricare lipsește se întoarce ca defect propriu: lipsă de topire, lipsă de pătrundere, incluziuni sau pori.
Se poate teși inoxul sau aluminiul cu flacără oxigaz?
Nu. Tăierea cu flacără merge doar la oțelul nealiat și slab aliat; inoxul și aluminiul se taie cu plasmă sau laser ori se teșesc mecanic. La inox doar discuri și perii care n-au atins oțel carbon.
Trebuie polizată marginea după tăierea cu plasmă?
Da. Plasma lasă bavură pe fața de jos și o suprafață oxidată; altfel ambele ajung în baie ca incluziuni și pori. Polizează fața până la metal curat și verifică tot atunci cu șablonul unghiul și pragul.
Actualizat: