Сколько ампер ставить на электрод: ток по диаметру и положению
Выберите диаметр электрода, положение шва и тип покрытия — калькулятор покажет рекомендуемый ток и рабочий диапазон, в котором дуга держится стабильно. Если укажете толщину металла, он ещё и проверит, тот ли электрод вы взяли.
Короткий ответ
В нижнем положении: 2,5 мм — 70–100 А, 3,2 мм — 90–140 А, 4,0 мм — 130–190 А. Калькулятор ниже добавляет поправку на положение и покрытие и проверяет, подходит ли диаметр к толщине.

Как считается
Основа расчёта — эмпирическая зависимость тока от диаметра электрода. Самая распространённая формула для электродов 3–6 мм выглядит так:
I = (20 + 6·d) · d, где d — диаметр электрода в мм.
Для тонких электродов (1,6–2,5 мм) она даёт завышенный результат, поэтому
там используют I = 30·d. Калькулятор не считает по одной формуле вслепую,
а берёт табличный диапазон для каждого диаметра и применяет к нему поправки.
Базовый диапазон в нижнем положении
| Диаметр, мм | Ток, А | Середина, А | Толщина металла, мм |
|---|---|---|---|
| 1,6 | 40–60 | 50 | 1–2 |
| 2,0 | 50–80 | 65 | 1,5–3 |
| 2,5 | 70–100 | 85 | 2–4 |
| 3,0 | 80–130 | 105 | 3–5 |
| 3,2 | 90–140 | 115 | 3–6 |
| 4,0 | 130–190 | 160 | 6–12 |
| 5,0 | 180–250 | 210 | 10–20 |
| 6,0 | 230–320 | 270 | от 16 |
Поправки
- Положение шва. Нижнее — 1,0; горизонтальное — 0,9; вертикальное — 0,85; потолочное — 0,8. Смысл простой: чем больше риск, что ванна потечёт вниз, тем меньше должна быть ванна.
- Покрытие. Рутиловое — 1,0; основное — 1,05; целлюлозное — 0,95.
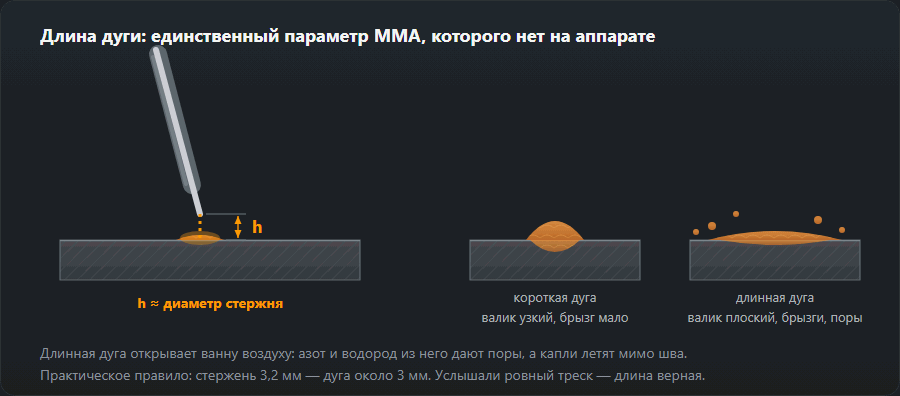
- Длина дуги. Держат в пределах 0,8–1,0 диаметра электрода. Длинная дуга — разбрызгивание и поры, короткая — залипание.
Производители указывают свой диапазон тока прямо на пачке, и он может отличаться от табличного на 10–15 %. Если диапазон на упаковке есть — он главнее любой формулы.
Как понять, что ток подобран неверно
| Симптом | Причина | Что сделать |
|---|---|---|
| Электрод прилипает, дуга гаснет | Ток мал | Добавить 10–15 А |
| Шов узкий, высокий, без провара | Ток мал | Добавить ток или замедлить ведение |
| Много брызг, электрод краснеет | Ток велик | Убавить 10–20 А, взять электрод тоньше |
| Прожоги, подрезы по кромкам | Ток велик | Убавить ток, короче задерживаться на кромке |
| Ванна стекает в вертикали | Ток велик для положения | Снизить на 15 % против нижнего |
Полярность
На постоянном токе прямая полярность (DC−, электрод на минусе) даёт меньший нагрев электрода и больше тепла в изделие — её берут для наплавки и толстого металла. Обратная (DC+, электрод на плюсе) греет электрод сильнее и даёт более глубокий провар на большинстве покрытых электродов; для основного покрытия она обязательна. На переменном токе полярность значения не имеет, но основные электроды на нём работают плохо.
Какой ток ставить на электрод 2, 2,5, 3, 3,2 и 4 мм
Ниже — те же числа, что выдаёт калькулятор, для рутилового электрода. Основное покрытие добавляет 5 %, целлюлозное убавляет 5 %.
Электрод 2 мм
Нижнее положение — 50–80 А, середина 65 А; вертикаль — 45–70 А; потолок — 40–65 А. Металл 1,5–3 мм: профильная труба, уголок, тонкий лист. На двойке особенно заметно, как тонкий металл «проваливается» при лишних 10 А, поэтому начинайте с середины.
Электрод 2,5 мм
Нижнее — 70–100 А, середина 85 А; горизонтальное — 65–90 А; вертикаль — 60–85 А; потолок — 55–80 А. Основным электродом в нижнем положении — 75–105 А. Металл 2–4 мм. Самый ходовой диаметр для бытовых инверторов и работ в положениях.
Электрод 3 и 3,2 мм
Тройка в нижнем положении — 80–130 А, середина 105 А, в вертикали — 70–110 А. Для 3,2 мм диапазон выше: нижнее — 90–140 А, горизонтальное — 80–125 А, вертикаль — 75–120 А, потолок — 70–110 А; основной 3,2 внизу — 95–145 А. Металл 3–6 мм.
Электрод 4 мм
Нижнее — 130–190 А, середина 160 А; горизонтальное — 115–170 А; вертикаль — 110–160 А; потолок — 105–150 А; основной внизу — 135–200 А. Металл 6–12 мм. Проверьте, что аппарат держит такой ток на нужной продолжительности включения: бытовой инвертор на 160 А с четвёркой работает на пределе.
Электрод 5 мм
Нижнее — 180–250 А, горизонтальное — 160–225 А. В вертикали и на потолке пятёркой не варят: ванна слишком велика. Металл 10–20 мм, заполняющие проходы.
Примеры настройки
- Калитка из профильной трубы, стенка 2 мм. Электрод 2,0 мм, рутил. Горизонтальные швы внизу — около 65 А (диапазон 50–80), вертикальные стыки стоек — около 55 А (45–70).
- Стык листа 8 мм основными электродами. Корень — 3,2 мм, диапазон 95–145 А, для корня держатся ближе к нижней границе. Заполнение — 4 мм, 135–200 А, калькулятор предложит 170 А.
- Потолочный шов на листе 6 мм. Основной 3,2 мм — 75–120 А, середина около 95 А. Дугу держат короткой.
- Горизонтальный шов на стене, лист 5 мм. Рутил 3,2 мм — 80–125 А, около 105 А.
Настройка на обрезке за пять минут
- Выставьте ток, который предложил калькулятор, — середину диапазона.
- Возьмите обрезок той же толщины и наплавьте валик в том же положении, в каком будет шов.
- Посмотрите на валик и послушайте дугу: ровное шипение, валик плавно переходит в металл — ток верный.
- Липнет, валик узкий и горбатый — добавьте 10–15 А. Брызги, подрезы, электрод краснеет — убавьте 10–20 А.
- Сожгите электрод целиком: если последняя треть раскаляется докрасна и покрытие отваливается, ток на верхнем пределе даже при хорошем начале.
Слишком большой и слишком малый ток: как это выглядит
Мало тока. Дуга тихая, рвётся, электрод залипает. Валик высокий, узкий, «лежит» на поверхности, по краям не сплавлен; шлак замешивается в металл и плохо отделяется. На разрезе — непровар корня.
Много тока. Дуга ревёт, брызги летят далеко, по краям шва подрезы, на тонком металле — прожоги. Электрод к концу раскаляется, покрытие трескается и осыпается раньше, чем догорит стержень. В вертикали ванна стекает.
Когда шов пошёл, пригодится и расчёт расхода — сколько штук и килограммов уйдёт на работу, покажет калькулятор расхода электродов. Если липнет при правильном токе, разбор причин — в статье почему прилипает электрод.
Частые вопросы
Какой ток ставить на электрод 3 мм?
В нижнем положении рутиловым электродом 3,0 мм — 80–130 А, рабочая середина около 105 А. Для 3,2 мм диапазон смещается к 90–140 А. В вертикальном положении ток снижают примерно на 15 %, в потолочном — на 20 %.
Почему для УОНИ ток выше, чем для АНО?
Электроды с основным покрытием требуют более жёсткого режима: покрытие плавится тяжелее, а шлак вязкий. Практическая поправка — плюс 5 % к току и обязательная обратная полярность DC+. Рутиловые электроды спокойно работают и на переменном токе.
Можно ли варить электродом 4 мм металл 2 мм?
Нет. Минимальный ток для четвёрки — около 130 А, двухмиллиметровый лист при таком токе прожигается насквозь. Для 2 мм берут электрод 2,0 мм и ток 50–80 А, ведут с отрывом дуги или короткими участками.
Какой ток для электрода 2 мм?
Рутиловым в нижнем положении — 50–80 А, середина около 65 А. В вертикали — 45–70 А, на потолке — 40–65 А. Двойкой варят металл 1,5–3 мм: профильную трубу, тонкий лист, кузовные заплаты.
Какой ток для электрода 2,5 мм в вертикали?
Рутиловым — 60–85 А, калькулятор предложит около 70 А. Основным — 60–90 А. Если электрод липнет у нижней границы, добавьте 10–15 А, но не выходите за верх диапазона: ванна начнёт стекать.
Можно ли варить электродом 3,2 на 70 ампер?
В нижнем положении — нет: нижняя граница для 3,2 мм 90 А, ниже электрод будет липнуть, а шов выйдет узким без провара. Даже на потолке диапазон начинается с 70 А. Если аппарат больше не даёт, берите электрод 2,5 мм.
Обновлено: