MMA — ручная дуговая сварка покрытым электродом
Самый распространённый метод в ремонте и на монтаже: минимум оборудования, устойчивость к ветру и ржавчине, работа в любом положении. Обозначения: MMA, SMAW (AWS), РДС, процесс 111 по ISO 4063.

Как называется
| Как называется | Название |
|---|---|
| В норме (ISO 4063) | 111 — Ручная дуговая сварка покрытым электродом |
| Номер процесса | 111 |
| Международное сокращение | MMA · SMAW |
| В цеху | MMA — ручная дуговая |
Три имени одного и того же. В технологической карте и в свидетельстве сварщика стоит название из нормы с номером, в объявлении о работе и в цеху — сокращение, на американском чертеже — своё обозначение. Знать стоит все три: работа одна, а в документах выглядит по-разному.
Как это работает
Дуга горит между металлическим стержнем электрода и деталью. Стержень плавится и переносится в ванну каплями, а обмазка вокруг него выполняет сразу три задачи: газом от сгорания покрытия вытесняет воздух из зоны дуги, шлаком накрывает остывающий шов, и легирующими добавками правит химический состав наплавленного металла. Шлак после остывания отбивают.
Отсюда и главное отличие метода от полуавтомата: защита создаётся самим электродом, поэтому баллон не нужен, а ветер до 8 м/с работе не мешает.
Где MMA выигрывает и где проигрывает
| Сильные стороны | Слабые стороны |
|---|---|
| Не нужен газ и подающий механизм | Низкая производительность: остановки на смену электрода |
| Работает на ветру, на монтаже, на высоте | Обязательная зачистка шлака между проходами |
| Терпим к ржавчине, окалине и краске на кромках | Тонкий металл до 1,5 мм варить тяжело |
| Огромный выбор электродов под любой металл | Электроды боятся влаги, нужны прокалка и хранение |
| Все положения, включая потолок | Больше брызг и зачистки, чем у TIG |
Режимы
Ток задаётся диаметром электрода, а диаметр — толщиной металла. Развёрнутая сводка со всеми положениями — в таблице тока и диаметра, быстрый подбор — в калькуляторе.
| Толщина, мм | Электрод, мм | Ток, А | Проходы |
|---|---|---|---|
| 1,5–2 | 2,0 | 50–80 | 1, с отрывом дуги |
| 3–4 | 2,5–3,2 | 80–120 | 1 |
| 5–6 | 3,2 | 100–140 | 1–2 |
| 8–10 | 4,0 | 140–180 | 2–3, с разделкой |
| 12+ | 4,0–5,0 | 160–250 | 3 и более, разделка обязательна |
Какие электроды выбрать
- Рутиловые (АНО-21, МР-3, ESAB OK 46.00) — для обычных конструкций и первых шагов. Легко зажигаются, дают ровный шов, хорошо работают на переменном токе, шлак отделяется сам.
- Основные (УОНИ 13/55, OK 48.00) — для ответственных швов, низких температур и толстого металла. Металл шва пластичнее и чище по водороду, но электрод требует DC+, сухого хранения и более твёрдой руки.
- Целлюлозные (ВСЦ-4, OK 22.45) — для корневого прохода на трубах и сварки «на спуск». Дают глубокий провар и много брызг.
- Специальные — ОЗЛ-8 и OK 61.30 по нержавейке, ОЗЧ-2 по чугуну, ОЗА по алюминию.
Основные электроды впитывают влагу из воздуха за несколько часов, а водород из влаги — прямая причина холодных трещин. Режим прокалки указан на пачке, обычно 250–350 °C в течение часа. Рутиловым достаточно сухого хранения.
Техника ручной дуговой сварки по шагам
До поджига: полярность — по пачке (основной электрод только на DC+, рутиловый работает на переменном токе и на любой полярности постоянного, целлюлозный — на DC+ или переменном), ток — из середины диапазона для своего диаметра, клемма массы — рядом со швом на зачищенном металле, кромки зачищены до блеска с обеих сторон стыка.
1. Зажигание дуги: чирканьем или касанием
Чирканье, как спичкой, прощает больше, и с него начинает каждый новичок: конец электрода коротким движением проводят по металлу, а когда дуга загорелась, поднимают её на рабочую длину. Касание — ткнул и сразу отвёл — нужно в тесных местах и там, где нельзя оставлять следов рядом со швом. Чиркайте всегда в разделке или на участке, который сейчас переплавите: след дуги на чистом листе рядом — закалённое пятно и готовое начало трещины.
Основной электрод зажигают чуть впереди точки начала и сразу возвращаются к началу шва: первые капли у него плохо защищены, а на пройденном обратно участке они переплавятся. Если электрод прилип, не дёргайте его на себя — качните держатель в сторону или разожмите его. Причины и порядок проверки — в статье о том, почему прилипает электрод.
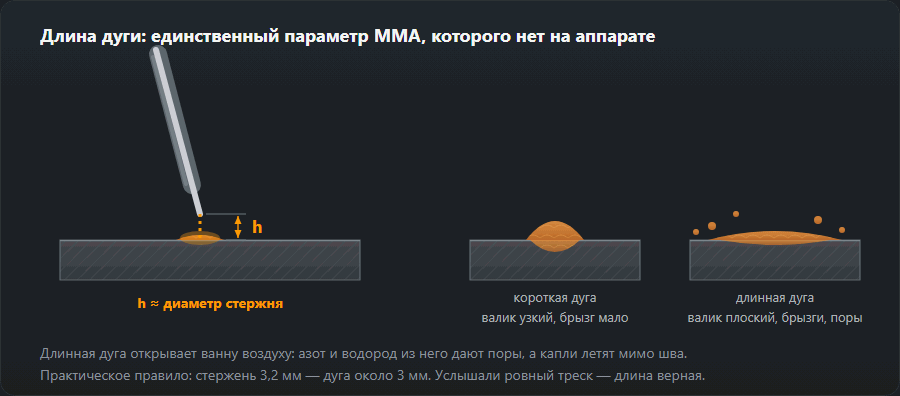
2. Длина дуги ≈ диаметр электрода
Калькулятор тока даёт длину дуги как 0,8–1,0 диаметра стержня: для электрода 3,2 мм это 2,6–3,2 мм, для 4,0 мм — 3,2–4,0 мм. Электрод за время горения укорачивается на всю свою длину, поэтому рука всё время опускается вниз вслед за плавлением — именно в этом главная трудность ручной сварки, а не в ведении вдоль стыка. Правильную дугу слышно: ровный плотный треск, как у сковородки. Длинная дуга шипит, сыплет брызгами и растекается широким плоским валиком; короткая захлёбывается и прилипает. Основные электроды ведут короче рутиловых, по нижней границе.
3. Углы электрода: продольный и поперечный
Продольный угол (в плоскости шва): электрод отклонён на 10–15° от вертикали верхом по ходу сварки, концом к готовому шву — его ведут «углом назад», волоком. Давление дуги отжимает шлак за ванну. Если электрод стоит вертикально или наклонён в обратную сторону, шлак забегает вперёд ванны, дуга заливает его металлом — получается включение.
Поперечный угол (в сечении соединения): в стыковом шве электрод стоит симметрично, под 90° к листу. В тавре — 45° к обеим полкам, а в положении PB чуть выше, к вертикальной полке, потому что ванну тянет вниз; подробности — в разборе углового шва в тавре. Если полки разной толщины, дугу направляют больше на толстую: тонкая греется быстрее, и подрез появится на ней.
4. Скорость: ширина шва и чешуя
Скорость не видна ни на какой шкале — она видна на шве. Смотрите на ванну, а не в дугу: при правильной скорости ванна держит постоянный размер, а шов — одинаковую ширину от начала до конца. Остальное скажет чешуя, следы кристаллизации:
- ровные, слегка скруглённые полумесяцы, валик плоский и хорошо смачивает кромки — скорость в самый раз;
- чешуя вытянута острым «V», шов узкий и выпуклый, по краям подрез — слишком быстро;
- чешуя круглая, шов широкий и высокий, металл наплывает на кромки, шлак затекает вперёд ванны — слишком медленно.
Колебания электрода: какая траектория и где задержка

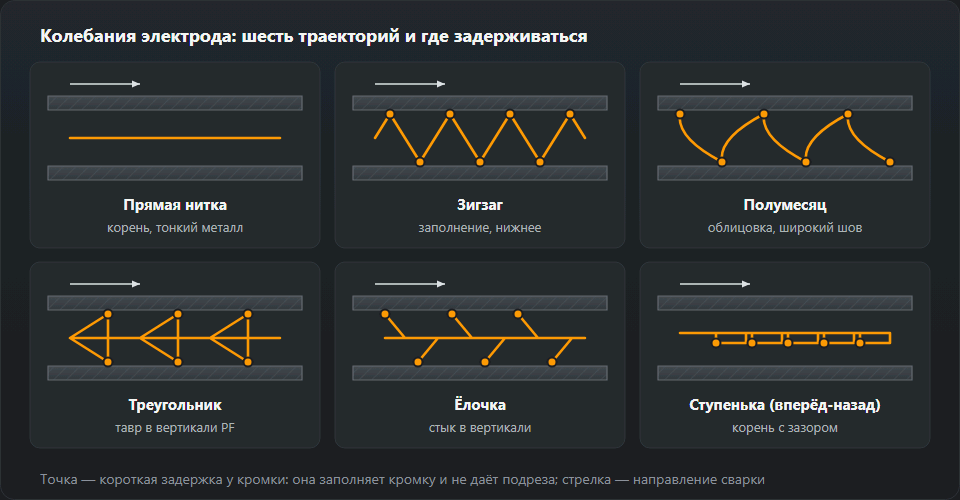
Прямую нитку, без колебаний, кладут в корне, на тонком металле и в потолке. Колебания расширяют шов и дают время проплавить кромки — они нужны в заполняющих проходах и в облицовке толстых соединений.
- Зигзаг — самый простой, для облицовки стыковых швов в нижнем положении.
- Полумесяц — дуга выгнута к готовому шву; лучше заполняет кромки, хорош для облицовки.
- Треугольник — для угловых швов на вертикали: вершина в угол, там больше времени и глубже провар.
- Ёлочка — для стыковых швов на вертикали снизу вверх, поочерёдно влево и вправо с подъёмом.
- Ступенька (вперёд–назад) — дугу на миг выносят вперёд ванны и возвращают; ванна за это время подстывает и не стекает. Для корня с зазором и для вертикали.
Общее правило для всех траекторий: через середину быстро, на каждой кромке задержка на долю секунды. Наоборот — стоять в середине и проскакивать кромки — получается выпуклый шов с подрезами. Ширина колебаний — не больше, чем нужно, чтобы перекрыть разделку: на краях слишком широкого размаха дуга удлиняется и хватает воздух.
Обрыв дуги, возобновление и заварка кратера
Электрод всегда кончается посреди шва, поэтому обрывать и возобновлять дугу нужно так, чтобы стыка не было видно. Перед концом электрода задержитесь на мгновение, чтобы заполнить ванну, и уведите дугу быстрым движением в сторону и назад, на готовый шов.
Возобновление в четыре движения: отбейте шлак с кратера и с последнего участка шва; зажгите дугу на шве чуть впереди кратера, а не на чистом листе рядом; верните дугу в кратер и задержите, пока ванна не заполнит его до уровня валика; только потом ведите дальше. Старт прямо в кратере холодным электродом оставляет на стыке дыру или непровар, старт слишком далеко — горб.
Кратер в конце шва заваривают так же: остановка на месте или короткий возврат по шву, пока кратер не заполнится, и только потом отвод дуги в сторону. Незаваренный кратер — впадина, полная усадочных напряжений; в таблице ниже это строка «трещина в кратере». На ответственных швах конец выводят на выводную планку.
Шлак между проходами и многопроходный шов
Шлак отбивают после каждого прохода, без исключений: молоток, затем металлическая щётка, в том числе у кромок, где он застревает охотнее всего. Острая канавка между валиком и стенкой разделки — ловушка для шлака: перед следующим проходом скруглите её болгаркой, как и горбы, и выпуклые валики. Число проходов даёт таблица режимов выше: 8–10 мм — 2–3 прохода с разделкой, от 12 мм — три и больше.
Порядок: корень прямой ниткой, короткой дугой, электродом потоньше; затем заполняющие проходы — колебаниями или несколькими валиками рядом, каждый перекрывает предыдущий примерно на треть; последней — облицовка. Места возобновления в соседних слоях разносите, чтобы стыки не легли один над другим. Каждый слой должен выходить плоским или слегка вогнутым: в выпуклый следующий не сплавится по бокам.
Типовые ошибки
| Что видно | Причина |
|---|---|
| Поры по всему шву | Влажный электрод, грязная кромка, слишком длинная дуга |
| Подрез вдоль шва | Завышен ток, слишком быстрое ведение, неверный угол |
| Непровар в корне | Занижен ток, мал зазор, велик диаметр электрода |
| Шлак в шве | Не зачищен предыдущий проход, дуга убегает вперёд шлака |
| Трещина в кратере | Дуга оборвана резко, кратер не заварен |
Что говорит вид шва и что крутить
- Узкий высокий валик, лежащий на листе, кромки не смочены — ток мал или ведёте слишком быстро. Добавьте 10–15 А или замедлитесь; так же выглядит слишком толстый электрод на тонком металле.
- Подрез — канавка вдоль кромки: ток велик, дуга длинная, нет задержки на кромке при колебаниях или неверный поперечный угол (в PB — на вертикальной полке). Убавьте 10–20 А, укоротите дугу, задерживайтесь на кромках.
- Шлаковые включения — тёмные линии у кромок после зачистки или на изломе: не зачищен предыдущий проход, острая канавка у кромки, электрод ведут «углом вперёд» вместо «углом назад», скорость мала, и шлак затекает вперёд ванны.
- Поры на первых сантиметрах у основного электрода — стартовая пористость: дугу зажгли прямо в точке начала и растянули. Зажигайте впереди и возвращайтесь, держите короткую дугу с первой секунды. Поры по всей длине — это уже сырые электроды или грязь.
- Прилипание при поджиге или по ходу — ток низкий, дуга короткая, отсыревшее покрытие или плохой контакт массы.
Упражнения для новичка
- Валики на пластине 6–8 мм. Пластина в нижнем положении, рутиловый электрод 3,2 мм, ток из середины диапазона — около 115 А. Кладите прямые валики один рядом с другим, каждый отбивайте и оценивайте до следующего. Получилось, когда ширина одна от начала до конца, чешуя ровная, шлак отходит сам, а начало и конец без дыр.
- Наплавка слоями. На той же пластине валики рядом с перекрытием на треть, пока не закроют пластину, затем второй слой поперёк первого. Учит перекрытию, зачистке и возобновлению; хороший слой ровный, без канавок между валиками, а после зашлифовки без чёрных черточек шлака.
- Тавр в положении PB. Две полосы одной толщины, прихваченные под прямым углом: сначала один проход, потом три (в угол, нижний, верхний). Проверка: ровные катеты по шаблону, нет наплыва на нижней полке и подреза на вертикальной. На излом стойку загибают молотком до разрушения шва — корень угла должен быть проварен по всей длине.
- Вертикаль PF снизу вверх. Только когда PB получается стабильно. Ток на 15 % ниже, чем в нижнем положении, дуга короткая, треугольник или ступенька — весь путь в статье о сварке вертикального шва снизу вверх.
Пример: ток для электрода 3,2 мм на тавре 8 мм
Задача: тавр из листа 8 мм, положение PB, рутиловый электрод 3,2 мм, потому что других в ящике нет.
- Таблица тока по диаметру: для 3,2 мм диапазон 90–140 А, середина 115 А, толщина металла 3–6 мм. Лист 8 мм выходит за эти рамки, а таблица режимов выше для 8–10 мм предлагает электрод 4,0 мм и 140–180 А. Вывод: тройкой справиться можно, но в верхней половине диапазона и в несколько проходов.
- Поправка на положение: PB считают с коэффициентом 0,95. 90–140 А × 0,95 = 85–135 А, середина 115 × 0,95 ≈ 110 А (округление до 5 А, как в калькуляторе).
- Стартовая точка: 110–115 А на пробе из того же листа. Тавр отводит тепло в три стороны, поэтому на 8 мм чаще приходится добавлять, чем убавлять: узкий валик, который не смачивает полки, — плюс 10 А, вплоть до 125–135 А. Подрез на вертикальной полке — назад 10 А.
- Основной электрод: калькулятор добавляет за него 5 %: 115 × 0,95 × 1,05 ≈ 115 А, диапазон 90–140 А — обе поправки практически гасят друг друга.
- Проходы: первый в угол; если по чертежу нужен шов больше, чем даёт один валик, — ещё два, нижний и верхний, с перекрытием на треть, каждый после отбивки шлака.
- Тот же тавр на вертикали PF: 115 × 0,85 ≈ 100 А, диапазон 75–120 А.
Частые вопросы
С чего начинать новичку — с MMA или с полуавтомата?
С MMA. Он дешевле, не требует газа и учит главному — чувствовать длину дуги и скорость ведения. После MMA полуавтомат осваивается за пару вечеров; в обратную сторону это не работает.
Почему электрод прилипает?
Три причины по частоте: занижен ток, слишком короткая дуга, отсыревшее покрытие. Проверьте ток по калькулятору, поднимите дугу до длины электрода и просушите электроды, если пачка стояла открытой.
Можно ли варить MMA на улице в дождь?
Технически метод к ветру устойчив — шлак защищает ванну лучше газа. Но работа под дождём и на мокром основании опасна электрически: аппарат должен иметь маркировку S, а рабочее место — быть сухим и изолированным. По сырой погоде электроды набирают влагу за считаные часы.
Под каким углом держать электрод?
Вдоль шва — 10–15° от вертикали верхом по ходу сварки, то есть «углом назад»: шлак остаётся за ванной. В сечении соединения — 90° к листу в стыковом шве, 45° к обеим полкам в тавре, в положении PB чуть ближе к вертикальной полке.
Какой ток для электрода 3,2 мм на металле 8 мм?
Весь диапазон электрода 3,2 мм — 90–140 А; на 8 мм берут его верхнюю половину. В тавре PB после поправки 0,95 выходит 85–135 А со стартом от 110–115 А. Но для 8–10 мм правильнее электрод 4,0 мм на 140–180 А в 2–3 прохода.
Как возобновить шов без дыры и без горба?
Отбить шлак с кратера, зажечь дугу на шве чуть впереди кратера, вернуть её в кратер и подержать, пока он не заполнится, и только потом вести дальше. Старт в холодном кратере даёт дыру, старт слишком далеко — горб.
Обновлено: