Подрез сварного шва: причины и как убрать
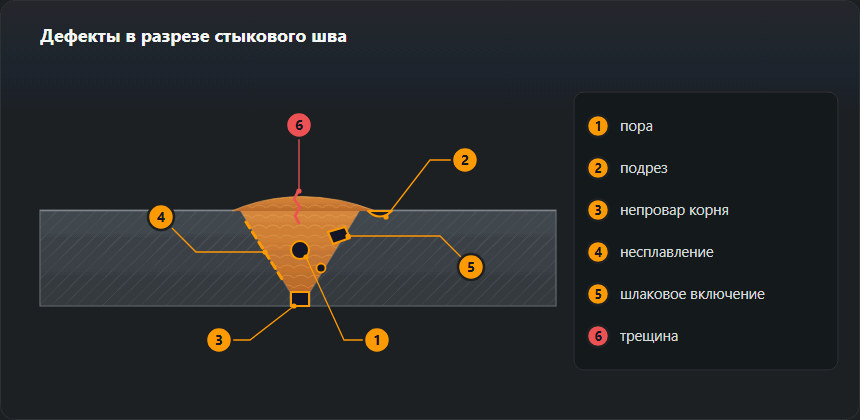
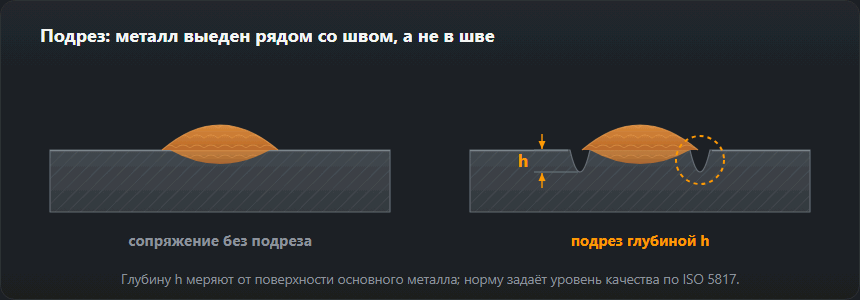
Код 5011 по ISO 6520-1. Канавка вдоль границы шва, где основной металл выплавлен, а наплавленный туда не дошёл. Опасен не глубиной как таковой, а тем, что это готовый концентратор напряжений с острым дном.

Почему появляется
Механизм один и тот же во всех методах: дуга выплавляет кромку основного металла быстрее, чем ванна успевает её заполнить. Всё, что усиливает первое или ослабляет второе, даёт подрез.
| Причина | Что происходит | Что сделать |
|---|---|---|
| Завышен ток | Дуга выедает кромку глубже, чем нужно | Убавить 10–20 А и проверить по калькулятору |
| Слишком быстрое ведение | Ванна не успевает растечься к кромке | Замедлиться, следить за шириной валика |
| Длинная дуга | Пятно нагрева шире ванны | Держать дугу примерно в диаметр электрода |
| Неверный угол электрода | Дуга бьёт в кромку, а не в ванну | Наклон 10–15° в сторону движения, без завала вбок |
| Нет задержки на кромке | При колебаниях ванна не заполняет край | Задерживаться в крайних точках на долю секунды |
| Слишком большой электрод | Ванна шире, чем нужно для этой толщины | Взять диаметр меньше и идти в два прохода |
Особенности по методам
- MMA. Чаще всего — завышенный ток плюс длинная дуга. В вертикали добавляется спешка: ванна норовит потечь, и сварщик ускоряется, получая подрез по верхней кромке.
- MIG/MAG. Типичная связка — высокое напряжение при большой скорости. Дуга становится широкой и плоской, кромка выедается, а проволока не успевает заполнить. Помогает снизить напряжение или прибавить подачу.
- TIG. Подрез появляется, когда присадку подают редко или мало: дуга держит ванну, ванна съедает кромку, а металла в ней не хватает. Здесь лечится не током, а ритмом подачи прутка.

Что говорят нормы
Подрез нормируется по глубине и по характеру. Плавный подрез с пологим дном и резкий с острым — разные вещи: второй концентрирует напряжения гораздо сильнее и во многих случаях недопустим независимо от глубины.
| Уровень по ISO 5817 | Подход к подрезу | Где применяется |
|---|---|---|
| B | Самые жёсткие ограничения по глубине | Сосуды под давлением, динамические нагрузки |
| C | Умеренные допуски | Большинство металлоконструкций |
| D | Наиболее мягкие | Неответственные изделия, статические нагрузки |
Конкретные предельные значения зависят от толщины металла и от уровня, указанного в чертеже или в WPS со ссылкой на ISO 5817. Если в документации уровня нет, его спрашивают у конструктора, а не выбирают сами. Чаще всего применяют C; в строительных конструкциях уровень следует из класса исполнения EN 1090-2 (EXC2 обычно C, EXC3 и EXC4 — B).
Как исправлять
- Оценить глубину и характер: пологий или с острым дном. При сомнении — шаблон сварщика или замер по слепку.
- Зачистить участок до чистого металла, убрать окалину и шлак.
- Мелкий плавный подрез — наплавить тонким электродом на пониженном токе, затем зачистить заподлицо, не утоняя основной металл.
- Глубокий или резкий — выбрать шлифмашинкой с заходом за границы дефекта и заварить заново по карте.
- Устранить причину: если ток остался прежним, подрез вернётся на следующем же шве.
Виды подрезов по ISO 6520-1
В протоколе подрез получает номер из группы 501, а последняя цифра говорит, как он выглядит:
- 5011 — непрерывный подрез. Канавка на длинном участке без разрывов — обычно постоянная ошибка режима: завышенный ток или слишком быстрое ведение по всему шву.
- 5012 — прерывистый подрез. Короткие участки с разрывами — чаще техника руки: неровные колебания, смена угла, сварка через помехи.
- 5013 — усадочная канавка. Подрез по обе стороны корня со стороны проплава, вызванный усадкой корневого валика; её не путают с подрезом лицевой стороны.
- 5014 — межваликовый подрез. Канавка между соседними валиками облицовки в многопроходном шве.
Остальные номера группы формы — в таблице номеров дефектов ISO 6520-1.
Допустимый подрез: цифры для типовых толщин
ISO 5817 ограничивает глубину подреза формулой от толщины t с потолком: на уровне B 0,05·t, не более 0,5 мм; на C 0,1·t, не более 0,5 мм; на D 0,2·t, не более 1 мм. При этом норма требует плавного перехода — острая канавка не становится допустимой только потому, что она мелкая. В цифрах (жирным — где действует потолок):
| Толщина t, мм | B — строгий | C — средний | D — мягкий |
|---|---|---|---|
| 4 | 0,2 mm | 0,4 mm | 0,8 mm |
| 5 | 0,25 mm | 0,5 mm | 1 mm |
| 6 | 0,3 mm | 0,5 mm | 1 mm |
| 8 | 0,4 mm | 0,5 mm | 1 mm |
| 10 | 0,5 mm | 0,5 mm | 1 mm |
| 12 | 0,5 mm | 0,5 mm | 1 mm |
| 16 | 0,5 mm | 0,5 mm | 1 mm |
| 20 | 0,5 mm | 0,5 mm | 1 mm |
Практический вывод: начиная с листа 10 мм уровни B и C имеют один и тот же предел 0,5 мм, а на D предел не растёт выше 1 мм, будь лист хоть 40 мм. На толстых деталях подрез нужно держать таким же мелким, как на тонких. Значение для любой толщины посчитает калькулятор допустимых дефектов ISO 5817.
Два примера с приёмки
Угловой шов, лист 8 мм, уровень C
По верхней кромке шва намерили 0,6 мм. Предел: 0,1·8 = 0,8 мм, но потолок 0,5 мм — шов не проходит. Одна шлифовка мало что даст, потому что шлифовка углубляет канавку; нужно положить тонкий валик на пониженном токе и сгладить переход. Тот же замер на уровне D (предел 1 мм) был бы в норме.
Стыковой шов, лист 5 мм, уровень B
Предел 0,05·5 = 0,25 мм. Это величина на грани точности обычного шаблона — на уровне B на тонком листе разумнее не допустить подреза, чем потом спорить о десятых долях миллиметра. Помогает меньший ток на облицовке и короткая задержка на краях колебаний.
Почему подрез любит определённые положения
В горизонтальном положении на вертикальной плоскости (PC) и в угловом шве в нижнем положении с вертикальной стенкой (PB) ванна стекает вниз под своим весом, и верхняя кромка оказывается подплавленной, но не заполненной. Помогает направить дугу больше на нижнюю деталь, взять электрод или проволоку меньшего диаметра и разбить один толстый валик на два тонких. В вертикальном положении снизу вверх подрез обычно появляется по обеим кромкам, когда сварщик ускоряется на переходах колебаний. Обозначения положений и их влияние на режимы — на странице о пространственных положениях при сварке.
Ошибки при оценке и исправлении подреза
- Замер от валика вместо листа. Глубину считают от поверхности основного металла. Ноль на валике даёт бессмысленный результат.
- Путаница с вогнутостью корня. Канавка со стороны проплава, посередине корня, — это 515: другая формула, на уровне C при 8 мм предел 0,8 мм вместо 0,5 мм.
- «Ткнуть» тем же режимом. Подварка на токе, который сделал подрез, обычно оставляет новый подрез рядом.
- Сошлифовать до исчезновения канавки. Снятие листа до дна подреза уменьшает толщину; допустимо ли это, решает чертёж и контролёр, а не шлифмашина.
- Нет записи в протоколе. Подрез «в норме» тоже записывают с глубиной — при следующем контроле видно, не ухудшается ли процесс. Удобно в генераторе протокола ВИК.
Частые вопросы
Какой подрез считается допустимым?
Зависит от уровня качества по ISO 5817 и от толщины t. Уровень B: глубина до 0,05·t, не более 0,5 мм; уровень C: до 0,1·t, не более 0,5 мм; уровень D: до 0,2·t, не более 1 мм — всегда с плавным переходом. На металле 8 мм это 0,4, 0,5 и 1 мм. Уровень задаёт проект, а не сварщик.
Почему подрез появляется только в вертикальном шве?
В вертикали ток и без того снижен, но ванна стремится стечь, и сварщик рефлекторно ускоряется. Быстрое ведение при нормальном токе — классическая связка, дающая подрез по верхней кромке. Помогает задержка на кромках при ступенчатом ведении.
Можно ли заплавить подрез сверху?
Мелкий плавный подрез иногда исправляют аккуратной наплавкой тонким электродом с последующей зачисткой заподлицо. Но если подрез глубокий или с острым дном, наплавка сверху оставляет концентратор внутри — участок выбирают и заваривают заново.
Чем отличаются подрезы 5011, 5012 и 5014?
5011 — непрерывный подрез: канавка идёт вдоль края валика без разрывов. 5012 — прерывистый: короткие участки, между ними здоровый край. 5014 — межваликовый подрез, канавка между соседними валиками многопроходного шва. Глубину 5011 и 5012 ISO 5817 оценивает одной формулой.
Чем мерить глубину подреза?
Глубиномером шаблона сварщика, ноль выставляют на нетронутой поверхности листа рядом со швом, а не на валике. Меряют в самом глубоком месте после очистки от шлака и брызг. В очень узкую канавку, куда не входит наконечник, прибор недомеряет — тогда помогает слепок или шлиф.
Обновлено: