Горизонтальный шов: как не получить подрез сверху
Горизонтальный шов идёт по вертикальной плоскости. Ванна тянется вниз, поэтому верхняя кромка остаётся подрезанной, а нижняя получает наплыв. Вся работа сводится к тому, чтобы подпереть ванну дугой.
Где встречается это положение
На резервуарах и трубах, смонтированных вертикально, на поясах обшивки, на колоннах и всюду, где деталь не положить. В трубопроводах ему отвечает поворот 2G: труба стоит вертикально, шов идёт по окружности.
Как вести
Электрод направляют слегка вверх, под углом 5–15° выше горизонта: дуга подпирает ванну снизу и не даёт ей стекать. Дуга держится короткой, валики узкие, без широких колебаний — каждое широкое колебание оборачивается подрезом сверху. Ток берут на 10 % ниже, чем в нижнем положении (калькулятор умножает диапазон на 0,9).
Ориентировочные режимы для рутилового электрода, ток на 10 % ниже нижнего положения
| Толщина, мм | Диаметр электрода, мм | Ток, А |
|---|---|---|
| 1–2 | 1,6 | 35–55 |
| 1,5–3 | 2,0 | 45–70 |
| 2–4 | 2,5 | 65–90 |
| 3–5 | 3,0 | 70–115 |
| 3–6 | 3,2 | 80–125 |
| 6–12 | 4,0 | 115–170 |
| 10–20 | 5,0 | 160–225 |
| 16+ | 6,0 | 205–290 |
Углы электрода и ток: пример с числами
В горизонтальном шве выставляют два угла. Вертикальный — электрод направлен на 5–15° выше горизонта, чтобы дуга подпирала ванну снизу. Продольный — наклон на 10–15° в сторону движения, как и в других положениях. При заполнении направление дуги меняется от валика к валику: нижние валики целят больше в нижний лист, верхние — в предыдущий валик и верхнюю кромку, но никогда прямо в верхнюю стенку: её выжжет.
Ток. Коэффициент положения PC — ×0,9, то есть на 10 % меньше, чем в нижнем положении: так считает таблица этой страницы и калькулятор тока. Для электрода 3,2 мм: в нижнем 90–140 А, середина 115 А; в PC 80–125 А, середина 105 А. Для 2,5 мм в PC выходит 65–90 А (середина 75 А), для 4,0 мм — 115–170 А (середина 145 А). Начинают с середины диапазона и поправляют по 5 А: верхняя кромка подрезана — меньше; валик высокий и не смачивает лист — больше.
Дуга. 0,8–1,0 диаметра электрода: для 3,2 мм это 2,6–3,2 мм, для 2,5 мм 2,0–2,5 мм. В PC держат нижнюю границу — длинная дуга первая причина подреза сверху.
Диаметр. Таблица даёт диапазоны и для толстых электродов, но большая ванна в горизонтальном положении стекает на нижний лист. Узкие валики проще класть электродом 2,5–3,2 мм; толще имеет смысл разве что на нижних валиках заполнения по толстому металлу.
Многопроходный шов
Валики укладывают полочками снизу вверх: первый у нижней кромки, каждый следующий опирается на предыдущий и перекрывает его примерно на треть. Такая раскладка держит ванну и не даёт ей стекать. На каждом перерыве счищают шлак с границы валиков — именно там садятся несплавления.
Разделка и порядок валиков в стыке PC
В горизонтальном положении часто скашивают только верхний лист (½V), а нижний оставляют прямым: его кромка работает как полка, на которую встают первые валики. По таблице разделок для ½V: угол 45–55°, притупление 1–3 мм, зазор 1–3 мм. Для обычной V — 50–70°, притупление 1–2 мм, зазор 1–4 мм. Точные размеры под толщину даст калькулятор разделки.

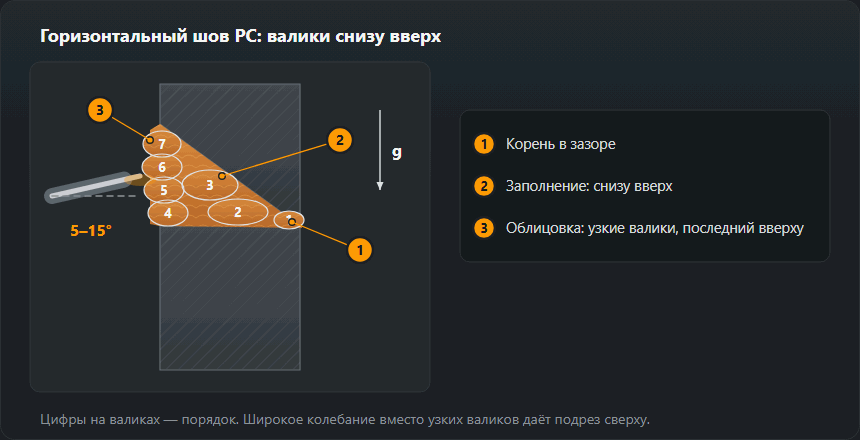
- Корень. Электрод 2,5 мм в нижней части диапазона (65–90 А), дуга в зазор, чуть в сторону нижнего листа. Проверить с обратной стороны: проплав должен быть ровным по всей длине.
- Заполнение снизу. Первый заполняющий валик кладут у нижнего листа, второй — на него и у скоса. Каждый валик прямой или с минимальным колебанием.
- Облицовка. Несколько узких валиков от нижней кромки разделки вверх. Последний — у верхней кромки — ведут чуть быстрее и короткой дугой: именно он решает, останется ли подрез.
- Зачистка. Шлак сбивают после каждого валика, особенно в канавке между валиком и верхней стенкой — там чаще всего остаётся включение.
MIG/MAG в положении PC
Полуавтоматом принцип тот же: горелка чуть вверх, узкие валики снизу. По таблице режимов MIG/MAG: лист 3 мм — проволока 0,8–1,0 мм, 110–150 А, 19–21 В; 5–6 мм — проволока 1,0–1,2 мм, 160–220 А, 22–25 В. В горизонтальном положении лучше держаться нижней строки и добавить валиков: большая жидкая ванна стекает на нижний лист. Подробнее о режимах — в статье о MIG/MAG.
Частые дефекты
Подрез верхней кромки — дефект номер один в этом положении: берётся от длинной дуги, завышенного тока и широкого колебания. Наплыв снизу означает слишком медленное ведение. Несплавление между валиками появляется там, где очередной валик положили слишком низко или не сняв шлак.
Как читать горизонтальный шов и что менять
- Подрез верхней кромки — канавка вдоль верхнего края облицовки. По ISO 5817 при листе 10 мм допускается до 0,5 мм на уровне B, 0,5 мм на C и 1 мм на D. Лечение: короче дуга, на 5–10 А меньше, уже последний валик.
- Наплыв на нижнем листе — металл натёк на лист без сплавления, с острым углом перехода. Ведение слишком медленное или электрод смотрит слишком вниз.
- «Плачущий» валик — облицовка сползает вниз, чешуйки косые. Слишком широкое колебание или слишком толстый электрод; разбить облицовку на больше валиков.
- Несплавление между валиками — видно только на разрезе или изломе. Очередной валик положен слишком низко или по шлаку; целить в верхний край предыдущего валика.
Обозначение и аттестация
Горизонтальное положение — PC по EN ISO 6947, на трубах 2G. Аттестация, сданная в PC, не покрывает ни PF, ни PE: это отдельные положения и отдельные пробы. Диапазон считается по данным экзамена.
Упражнения и аттестация PC
- Наплавка на вертикальную пластину. Пластина 8–10 мм стоит вертикально, горизонтальные валики снизу вверх, каждый опирается на предыдущий. Цель — ровная ширина, нет канавки над валиком.
- Стык ½V с подкладкой. Скошен только верхний лист, снизу подкладка. Заполнение и облицовка узкими валиками по схеме выше.
- Стык без подкладки. Корень с проплавом, затем излом или разрез: проплавление корня и отсутствие шлака у верхней стенки.
- Вертикальная труба 2G. Та же техника по окружности — схемы труб описаны на странице о положениях при сварке труб.
Экзамен в PC по EN ISO 9606-1 покрывает PA, PB, PC. Вертикаль он не покрывает (PF даёт PA, PB, PF), потолок тоже (PE даёт PA, PB, PC, PD, PE). Сравнение всех положений — в обзоре положений сварки, а диапазон под свои данные посчитает калькулятор области аттестации.
Частые вопросы
Почему на горизонтальном шве подрезает верхнюю кромку?
Потому что ванна стекает вниз и оголяет кромку, а дуга её выжигает. Лекарство всегда одно: короче дуга, меньше ток, уже валик и электрод, направленный слегка вверх.
Как раскладывать валики в многопроходном шве?
Полочками снизу вверх: первый у нижней кромки, каждый следующий опирается на предыдущий и перекрывает его примерно на треть.
Покрывает ли аттестация PC вертикаль и потолок?
Нет. По EN ISO 9606-1 проба в PC закрывает PA, PB и PC, а PF и PE — отдельные пробы. В обратную сторону это работает только для PE: экзамен в PE закрывает и PC.
Какой ток на электрод 3,2 мм в положении PC?
В горизонтальном положении ток — ×0,9 от нижнего: 80–125 А, на старт около 105 А. В нижнем положении тот же электрод получает 90–140 А. Поправка по 5 А по верхней кромке: подрезает — меньше, валик высокий — больше.
Под каким углом держать электрод на горизонтальном шве?
5–15° выше горизонта и 10–15° в сторону движения. Дуга тогда подпирает ванну снизу. Нижние валики целят в нижний лист, верхние — в предыдущий валик, но не прямо в верхнюю стенку.
Покрывает ли аттестация PC положение PB?
По положению да: по таблице охвата EN ISO 9606-1 экзамен в PC покрывает PA, PB, PC. Покрывает ли он угловые швы, решает тип соединения в удостоверении (BW или FW), а не положение. PF и PE не покрываются.
Обновлено: