Потолочный угловой шов PD: как варить тавр над головой
PD — зеркало PB, поднятое над головой: тот же тавр, но ванну держит только поверхностное натяжение, а всё лишнее падает на сварщика. Техника сводится к одному: ванна должна быть маленькой.
Когда приходится варить в PD
Когда узел уже стоит и повернуть его нельзя: ребро под балкой, косынка снизу перекрытия, ремонт под машиной, приварка к смонтированной раме. В цеху деталь почти всегда дешевле перевернуть — в лодочке тот же шов идёт вдвое быстрее и без риска ожога. На монтаже такой возможности нет, и PD становится обязательным.

Как вести
Ток берут на 20 % ниже нижнего положения, электрод тоньше — чаще 2,5 или 3,2 мм. Дуга очень короткая: длинная дуга это крупная капля, а крупная капля в потолке падает. Ведут узкими валиками без задержек, прямо или мелким зигзагом; остановка в любой точке даёт наплыв. Электрод, как и в PB, ставят по биссектрисе с небольшим перекосом к вертикальной полке и наклоном 10–15° по ходу.
Ориентировочные режимы, ток на 20 % ниже нижнего положения
| Толщина, мм | Диаметр электрода, мм | Ток, А |
|---|---|---|
| 1–2 | 1,6 | 30–50 |
| 1,5–3 | 2,0 | 40–65 |
| 2–4 | 2,5 | 55–80 |
| 3–5 | 3,0 | 65–105 |
| 3–6 | 3,2 | 70–110 |
| 6–12 | 4,0 | 105–150 |
Углы, ток и дуга: пример для рутила и основного покрытия
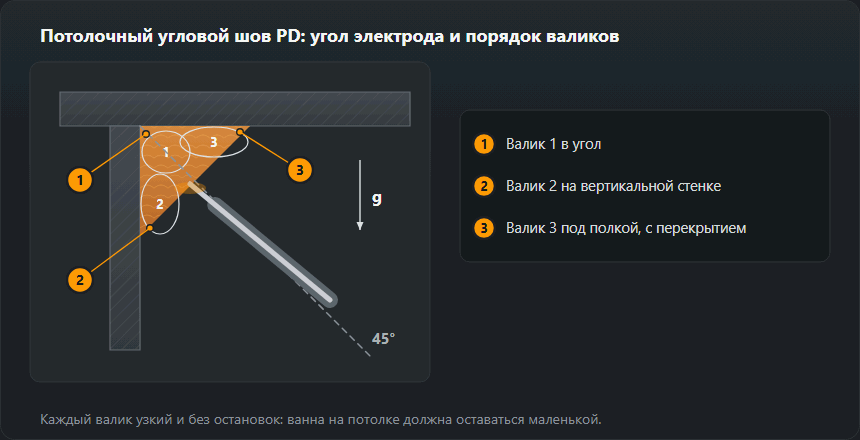
Поперечный угол — биссектриса, 45° к обеим полкам, с лёгким наклоном к вертикальной стенке: дуга догревает её и не даёт ванне повиснуть на верхней полке. Продольный угол — 10–15° в сторону движения. Больший наклон удлиняет дугу, хотя конец электрода рядом с углом.

Ток. Коэффициент PD — ×0,8, то есть на 20 % меньше, чем в нижнем положении: так считает таблица этой страницы и калькулятор тока. Рутиловый электрод 3,2 мм: в нижнем 90–140 А, в PD 70–110 А, середина 90 А. Основной получает ещё ×1,05 за покрытие: 75–120 А, середина 95 А. Электрод 2,5 мм в PD: 55–80 А, середина 70 А. Начинают с середины и поправляют по 5 А: валик провисает — меньше; нет провара угла — больше, но не ниже нижней границы диапазона.
Дуга. 0,8–1,0 диаметра: 2,6–3,2 мм для 3,2 мм, 2,0–2,5 мм для 2,5 мм, в PD — у нижней границы. Движения электрода, поза и упор руки общие для любой работы над головой — их описывает статья о потолочной сварке.
Порядок валиков в PD
- Валик 1 в угол — прямая нитка, электрод по биссектрисе, нижняя часть диапазона.
- Валик 2 на вертикальной стенке — перекрывает первый; стенка его поддерживает.
- Валик 3 под полкой — опирается на валик 2, а не висит на одной полке. Обратный порядок (сразу под полку) даёт провисший валик.
Катет за проход
Больше 6 мм за проход в потолке не кладут: ванна должна остаться маленькой, иначе провиснет и оторвётся. Это вдвое меньше, чем в лодочке, и на четверть меньше, чем в PB, — то же изделие в PD варится примерно вдвое дольше. Катет 8 мм и выше делят минимум на три прохода, каждый узкий, с полным удалением шлака между ними: в потолке шлак цепляется охотнее, чем где-либо.
Сколько за проход: примеры из таблицы угловых швов
Предел катета за один проход в PD — 6 мм (так же сказано в обзоре положений сварки). По таблице калькулятора угловых швов (z = a·√2):
- a = 3 — z = 4,2 мм, a = 4 — z = 5,7 мм: один валик.
- a = 5 — z = 7,1 мм, a = 6 — z = 8,5 мм: больше 6 мм катета, значит несколько валиков по схеме выше.
Металл растёт с квадратом: a = 4 — это 0,14 кг наплавки на метр, a = 6 — уже 0,31 кг, а в PD каждый лишний валик — ещё один проход над головой с зачисткой шлака. Поэтому на монтаже размер шва держат строго по чертежу. Пересчёт a в z и несущую способность даст калькулятор катета углового шва.
Чем варить
Основной электрод в потолке лучше всех: его шлак быстро твердеет и подпирает ванну снизу. Рутиловый растекается и капает — в PD он годится только на тонком металле и тонким диаметром. В MAG потолочный угловой ведут короткой дугой или импульсом на смеси, богатой аргоном: чистый CO₂ даёт крупные капли, а крупная капля в потолке не удерживается. Вылет проволоки держат минимальным.
MAG в PD: режимы короткой дуги
Над головой полуавтомат работает короткой дугой (16–22 В). Из таблицы режимов MIG/MAG в неё укладываются строки для тонкого листа: 1,5–2 мм — проволока 0,8 мм, 70–110 А, 17–19 В; 3 мм — проволока 0,8–1,0 мм, 110–150 А, 19–21 В. Режим для 5–6 мм (22–25 В) из неё уже выходит, поэтому толстый шов в PD варят на меньших режимах, но большим числом валиков. Основные электроды перед работой прокаливают при 300–350 °C в течение 2 ч — сырое покрытие на потолке даёт поры. Подробнее — в статье о MIG/MAG.
Защита в потолочном положении
Это одно из двух положений вместе с PE, где искры и капли падают прямо на сварщика. Одежду застёгивают под горло, рукава заводят на краги, штанины — на ботинки, к маске добавляют пелерину на шею. Ожоги в потолке берутся не от дуги, а от капли, попавшей за воротник или в рукав.
Типовые дефекты и откуда берутся
Наплыв и провисание валика — ванна была велика: ток высок, скорость мала или дуга длинная. Подрез на вертикальной полке — дуга задержалась вверху. Непровар в корне угла — сварщик из страха перед каплями срезал ток слишком сильно; ниже нижней границы диапазона уходить нельзя. Поры в PD вероятнее, чем в нижнем: ванна мелкая и застывает быстро, газ не успевает выйти, поэтому кромки чистят тщательнее обычного, а электроды берут сухие.
Как оценить потолочный угловой шов
- Провисший валик, избыточная выпуклость (503) — при ширине шва 10 мм ISO 5817 допускает до 2 мм на уровне B, 2,5 мм на C и 3,5 мм на D. В PD превысить это проще всего: большой ток, длинная дуга или остановка.
- Подрез на верхней полке — при толщине 10 мм до 0,5 мм на B, 0,5 мм на C, 1 мм на D. Причина: дуга направлена в верхнюю полку или остановка вверху.
- Непровар угла — снаружи шов выглядит чисто. Проверяют пробой на излом на пробном отрезке.
- Поры — маленькая, быстро застывающая ванна не отдаёт газ. Сухие электроды и чистые кромки.
Обозначение и аттестация
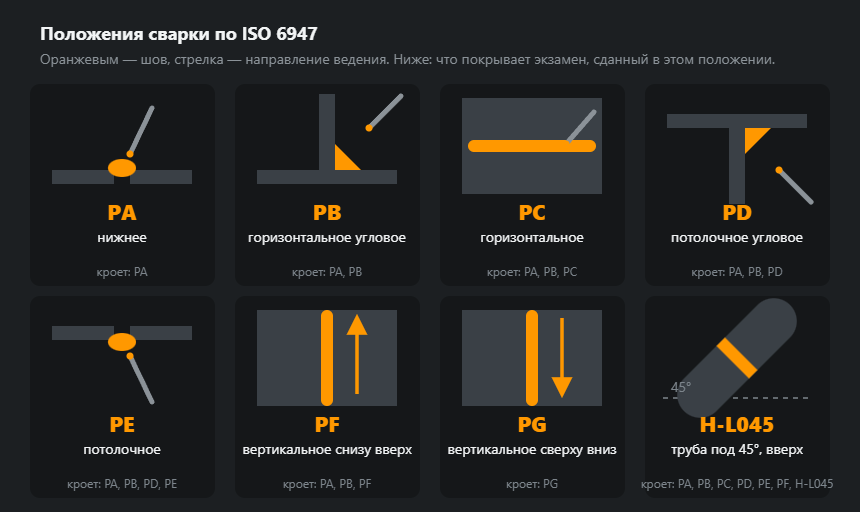
PD по EN ISO 6947, по американской системе 4F. Аттестация в PD покрывает PA, PB, PD и PE — четыре положения из одного экзамена, поэтому для цеха с монтажом это выгодное свидетельство. Стыковых положений оно не открывает: для них сдают PE или выше.
Упражнения и аттестация PD
- Сначала PB. Тот же тавр лёжа — техника и углы в статье об угловом шве PB. Только когда катеты выходят ровными, тавр поднимают над головой.
- Один валик в PD. Листы 8–10 мм, электрод 2,5 мм, валик в угол на всю длину электрода без остановок.
- Три валика. Порядок по схеме; после каждого валика полная зачистка шлака.
- Проба на излом. Излом показывает провар угла и поры.
Экзамен в PD по EN ISO 9606-1 покрывает PA, PB, PD, PE. Экзамен в PE (стыковой шов над головой) покрывает PA, PB, PC, PD, PE, то есть и PD, — если в работе будут оба положения, разумнее сдавать PE. Сравнение — в обзоре положений сварки, диапазон под свои данные — в калькуляторе области аттестации.
Частые вопросы
Почему в потолке ток ниже?
Потому что ванну держит только поверхностное натяжение. Чем больше ток, тем больше ванна и тем вероятнее, что она провиснет и оторвётся. Снимают 20 % от нижнего положения и берут электрод тоньше — это одно и то же другим способом.
Какой катет кладут за проход?
До 6 мм. Больше делят: три узких прохода вместо одного широкого, со снятием шлака между ними. Попытка выложить 8 мм разом даёт провисший валик и непровар в корне.
Рутил или основной?
Основной. Его шлак быстро твердеет и подпирает ванну снизу — именно это в потолке и нужно. Рутиловый растекается и капает; в PD его берут только на тонком металле и тонким диаметром.
Что покрывает экзамен в PD?
PA, PB, PD и PE по EN ISO 9606-1 — четыре положения за один экзамен. Стыковых он не открывает: для них сдают PE или выше.
Какой ток на электрод 3,2 мм в положении PD?
Рутиловый: 70–110 А, на старт около 90 А (в нижнем 90–140 А). Основной с поправкой ×1,05 на покрытие: 75–120 А. Ниже нижней границы не опускаются — теряется провар угла.
В каком порядке класть валики в потолочном угловом шве?
Сначала угол, затем валик на вертикальной стенке, в конце валик под полкой, который опирается на предыдущий. Валик, положенный сразу под полку, не имеет опоры и провисает.
Покрывает ли экзамен в PE положение PD?
Да. По таблице охвата EN ISO 9606-1 PE покрывает PA, PB, PC, PD, PE, а PD покрывает только PA, PB, PD, PE.
Обновлено: