Потолочный шов: как вести, чтобы ванна не капала
Потолочное положение самое неудобное из всех: жидкий металл держится только поверхностным натяжением, а всё лишнее падает на сварщика. Вся техника сводится к одному — ванна должна быть маленькой.
Когда приходится варить потолок
Тогда, когда деталь не перевернуть: трубопроводы, смонтированные по месту, балки и колонны в конструкции, ремонт под машиной. В цеху почти всегда дешевле повернуть изделие, чем варить над головой, — но на монтаже такой возможности нет.
Как вести
Ток берут примерно на 20 % ниже, чем в нижнем положении (калькулятор умножает диапазон на 0,8), а электрод тоньше — обычно 2,5 или 3,2 мм. Дуга должна быть очень короткой: длинная дуга — это капающая ванна. Ведут узкими валиками, прямо или с мелким колебанием, без задержек на середине. Электрод стоит почти перпендикулярно листу, с наклоном 10–15° в сторону движения.
Ориентировочные режимы, ток на 20 % ниже нижнего положения
| Толщина, мм | Диаметр электрода, мм | Ток, А |
|---|---|---|
| 1–2 | 1,6 | 30–50 |
| 1,5–3 | 2,0 | 40–65 |
| 2–4 | 2,5 | 55–80 |
| 3–5 | 3,0 | 65–105 |
| 3–6 | 3,2 | 70–110 |
| 6–12 | 4,0 | 105–150 |
Техника потолочной сварки по шагам
Поза и упор руки
Вставайте чуть в стороне от линии шва, а не под ней: голова должна быть вне вертикали, по которой падают капли, брызги и шлак. Шов, идущий вдоль тела, ведут от себя или на себя, сместив голову на полшага вбок.
Руку с держаком опирают: локоть — в бок, предплечье — на леса, вторую руку — на неподвижную часть конструкции. Вытянутая вверх рука без упора быстро начинает дрожать, а на потолке каждое дрожание удлиняет дугу. Кабель перекиньте через плечо или привяжите к конструкции, чтобы его вес не тянул держак вниз.
Углы электрода: продольный и поперечный
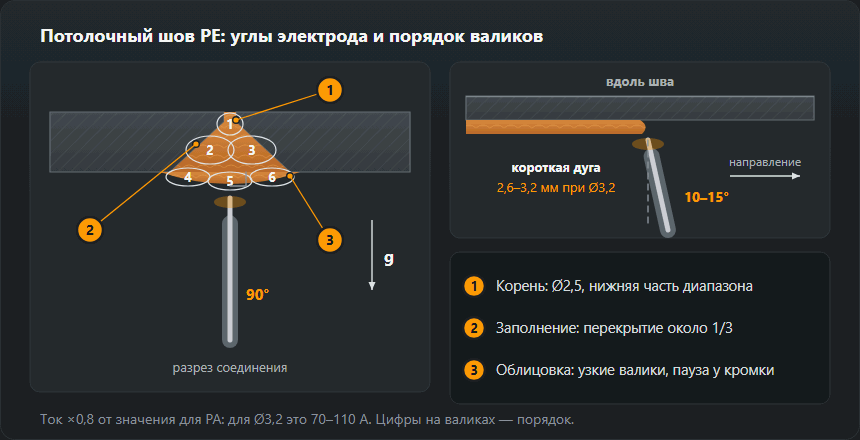
Поперечный угол (в сечении соединения): на стыковом соединении PE электрод стоит перпендикулярно листу, под 90°, чтобы дуга плавила обе кромки одинаково. В угловом шве PD — по биссектрисе, примерно 45° к обеим полкам.
Продольный угол: электрод наклонён на 10–15° от перпендикуляра в сторону движения — так же, как в других положениях. При большем наклоне дуга становится длиннее, хотя конец электрода у самого листа, и ванна начинает провисать.
Короткая дуга и ток: пример для электрода 3,2 мм
Длина дуги в калькуляторе — 0,8–1,0 диаметра электрода, для 3,2 мм это 2,6–3,2 мм. На потолке держат нижнюю границу: конец электрода почти касается ванны, а дуга звучит ровным тихим шипением.
Ток считают от диапазона нижнего положения. Для 3,2 мм таблица тока даёт 90–140 А, середина 115 А. Коэффициент потолочного положения — 0,8: после округления до 5 А получается 70–110 А, середина 90 А. Основной электрод получает ещё ×1,05, итого 75–120 А, середина 95 А. Таблица на этой странице считается тем же коэффициентом, поэтому в её строке 3,2 мм стоит тот же диапазон 70–110 А. Начинают с середины, а дальше поправляют по ванне.
Тот же пересчёт делает калькулятор тока по электроду: выберите потолочное положение и тип покрытия, и диапазон пересчитается сам.
Скорость и колебания
Скорость подбирают по ванне, а не по часам: ванна должна держать одну ширину и цепляться за обе кромки. Слишком медленно — металл собирается в каплю и провисает; слишком быстро — валик узкий, высокий, с подрезами по бокам.

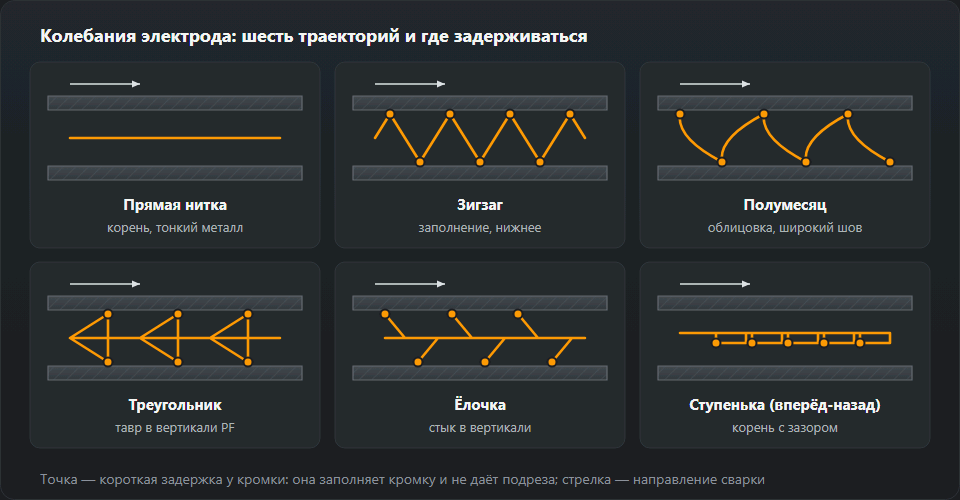
Из шести движений на схеме на потолке нужны три: прямая нитка для корня и тонкого листа, узкий зигзаг для заполнения и движение «вперёд-назад», когда ванна начинает перегреваться: электрод на мгновение выходит вперёд, металл схватывается, электрод возвращается. Задержку делают на кромках, никогда на середине — долю секунды в каждой крайней точке, чтобы кромка заполнилась и не остался подрез.
Многопроходный шов узкими валиками
- Корень — электрод 2,5 или 3,2 мм, нижняя часть диапазона, прямая нитка или мелкий зигзаг. Дуга заходит в зазор так, чтобы проплавление было видно с обратной стороны, то есть на потолке — сверху.
- Заполнение — валики рядом, каждый перекрывает предыдущий примерно на треть, как в горизонтальном шве. Первый у одной кромки, следующий опирается на него.
- Облицовка — несколько узких валиков вместо одного широкого; последний ведут у кромки с короткой задержкой, чтобы не оставить подреза.

Чем варить
Основные электроды держат потолок лучше всех: их шлак быстро твердеет и подпирает ванну. Рутиловые растекаются и капают. В MIG/MAG потолок ведут короткой дугой или импульсом, с малым вылетом проволоки и смесью с высокой долей аргона — чистая углекислота даёт слишком крупные капли.
Какой электрод для потолочного шва
Основной (B, по AWS — E7018) — первый выбор для нагруженных швов на потолке: плотный шлак быстро твердеет и подпирает ванну, а наплавленный металл содержит мало водорода (H5–H10). Ему нужен постоянный ток обратной полярности (DC+) и сухое покрытие: перед работой его прокаливают при 300–350 °C в течение 2 ч.
Рутиловый (R, E6013) легче зажигается и работает на переменном и постоянном токе, но шлак у него жиже и ванна течёт. На потолке он годится в тонких диаметрах, по тонкому металлу и в неответственных швах.
MIG/MAG на потолке
Полуавтоматом потолок ведут короткой дугой: 16–22 В, дуга гаснет и зажигается 50–200 раз в секунду, ванна холодная и маленькая. Из таблицы режимов MIG/MAG вытекает практическая граница: для листа 3 мм проволока 0,8–1,0 мм, 110–150 А и 19–21 В укладываются в короткую дугу, а режим для 5–6 мм (22–25 В) из неё уже выходит. Поэтому толстый лист на потолке заполняют тонкой проволокой (0,8–1,0 мм) на режиме из нижней строки, зато большим числом проходов. Подробнее о видах переноса — в статье о сварке MIG/MAG.
Безопасность в потолочном положении
Искры и капли летят прямо на сварщика, поэтому одежда застёгивается под горло, рукава заходят на краги, а штанины — на ботинки. К щитку добавляется пелерина на шею. Это единственное положение, где брызги попадают за воротник и в рукав: ожоги берутся именно оттуда.
Что надеть для работы над головой
Хлопковой куртки для потолка мало: нужна кожаная куртка или хотя бы кожаные рукава и нагрудник, капюшон или пелерина, заходящая под щиток на шею и плечи, краги с длинным раструбом и шапочка под щиток. Нагрудные карманы застёгнуты — упавшая капля остаётся в открытом кармане. Брюки без отворотов. Уши закрывают берушами или капюшоном: на потолке брызги летят и туда. Подробнее о материалах — на странице о спецодежде сварщика.
Частые дефекты
Почти все дефекты потолочного шва идут из двух крайностей: ванна слишком велика (чрезмерное усиление, наплыв, «сосульки») или ток сброшен из страха перед каплями (непровар в корне). Как распознать каждый дефект по виду шва и что менять — в следующем разделе.
Ошибки по виду шва и что крутить
- Провис, «сосульки». Застывшие капли под швом, лицевая сторона выпучена вниз. Ванна была велика: убавьте ток на 5–10 А, укоротите дугу, ведите быстрее или перейдите на движение «вперёд-назад».
- Подрез. Незаполненная канавка вдоль кромки; на потолке часто с обеих сторон. Причины — завышенный ток, длинная дуга, нет задержки на кромках, слишком быстрое ведение. Убавьте на 10–20 А, держите дугу короткой и задерживайтесь на долю секунды в крайних точках колебания.
- Непровар в корне. С обратной стороны видны непроплавленные кромки или зазор; на изломе образца — непроплавленная полоса. Обычно это ток, сброшенный «из страха перед каплями», или слишком толстый электрод для этого зазора. Вернитесь к середине диапазона, возьмите 2,5 мм на корень и заводите дугу глубже в зазор.
- Шлаковые включения. На изломе или после шлифовки — тёмные стекловидные точки и линии, обычно у кромок между валиками. Причины — недочищенный шлак, резко выпуклый предыдущий валик, холодная или длинная дуга, при которой шлак забегает вперёд ванны. Лечение — тщательная зачистка, сошлифовка горбов и ток чуть выше в пределах диапазона.
- Поры. Сдуло газовую защиту или отсырело покрытие электрода; на потолке поры видны сразу на лицевой стороне. Прокалите электроды и закройте пост от сквозняка.
Упражнения: от потолочного тавра к стыку
- Наплавка на потолке. Пластина 6–8 мм, прихваченная над головой, электрод 3,2 мм. Кладите прямые валики рядом, каждый с перекрытием на треть. Цель — одинаковая ширина по всей длине электрода и ни одной капли на лицевой стороне.
- Потолочный тавр PD. Две пластины, прихваченные тавром, горизонтальная полка над головой. Сначала один валик, потом три (корень и два заполняющих). Техника и углы для этого соединения — в статье об угловом потолочном шве PD. Проверка: сломайте образец молотком — в корне не должно быть непроплавленной полосы и шлака.
- Стык PE на пластинах. Две пластины с V-образной разделкой, на подкладке или с зазором, прихвачены горизонтально над головой. Корень электродом 2,5 мм, заполнение и облицовка 3,2 мм узкими валиками. Оценка: сверху ровное проплавление по всей длине, лицевая сторона без подрезов и сосулек; лучше ещё излом или загиб полосок, вырезанных поперёк шва.
Обозначение и аттестация
Потолочное положение — PE по EN ISO 6947 (угловой потолочный — PD), по-американски 4G и 4F. Аттестация, сданная в PE, покрывает более лёгкие положения, поэтому потолочная проба ценится выше нижней.
Частые вопросы
Какой ток для потолочной сварки?
Примерно на 20 % ниже, чем в нижнем положении: калькулятор умножает диапазон на 0,8. Для электрода 3,2 мм это 70–110 А — та же строка, что в таблице на этой странице. Слишком низкий ток тоже вреден: появляется непровар в корне.
Какими электродами варят потолок?
Лучше всего основными: их шлак быстро твердеет и подпирает ванну. Рутиловые растекаются и капают, поэтому на потолок годятся только тонкие и только по тонкому металлу.
Покрывает ли потолочная аттестация другие положения?
Да, в значительной части: PE — трудное положение и по EN ISO 9606-1 распространяется на более лёгкие. Точный диапазон считается по данным экзамена: он зависит ещё от типа соединения и толщины.
Что такое потолочный шов?
Сварка соединения над головой, электрод направлен вверх: положение PE для стыкового и PD для углового шва по EN ISO 6947, в американской системе 4G и 4F. Ванну держит только поверхностное натяжение, поэтому ток примерно на 20 % ниже, чем в нижнем положении, дуга короткая, валики узкие.
Какой диаметр электрода для потолка?
2,5 мм — корень и лист примерно до 3 мм, 3,2 мм — заполнение и облицовка. Электрод 4,0 мм таблица допускает только с листа 6 мм, а толще 4 мм на потолке практически не варят: ванна становится слишком тяжёлой.
Почему на потолке получаются сосульки?
Ванна слишком большая и горячая: металл не успевает застыть и собирается в каплю. Убавьте ток на 5–10 А, укоротите дугу, ведите быстрее и уже, а при перегреве на мгновение выводите электрод вперёд ванны.
Обновлено: