Стельовий шов: як вести, щоб ванна не капала
Стельове положення найнезручніше з усіх: рідкий метал тримається лише поверхневим натягом, а все зайве падає на зварника. Уся техніка зводиться до одного — ванна має бути малою.
Коли доводиться варити стелю
Тоді, коли деталь не перевернути: трубопроводи, змонтовані на місці, балки й колони в конструкції, ремонт під машиною. У цеху майже завжди дешевше повернути виріб, ніж варити над головою, — але на монтажі такої можливості немає.
Як вести
Струм беруть приблизно на 20 % нижчий, ніж у нижньому положенні (калькулятор множить діапазон на 0,8), а електрод тонший — зазвичай 2,5 або 3,2 мм. Дуга має бути дуже короткою: довга дуга — це ванна, що капає. Ведуть вузькими валиками, прямо або з дрібним коливанням, без затримок посередині. Електрод стоїть майже перпендикулярно листу, з нахилом 10–15° у бік руху.
Орієнтовні режими, струм на 20 % нижчий за нижнє положення
| Товщина, мм | Діаметр електрода, мм | Струм, А |
|---|---|---|
| 1–2 | 1,6 | 30–50 |
| 1,5–3 | 2,0 | 40–65 |
| 2–4 | 2,5 | 55–80 |
| 3–5 | 3,0 | 65–105 |
| 3–6 | 3,2 | 70–110 |
| 6–12 | 4,0 | 105–150 |
Техніка стельового зварювання по кроках
Поза й упор руки
Ставай трохи збоку від лінії шва, а не під нею: голова має бути поза вертикаллю, якою падають краплі, бризки й шлак. Шов, що йде вздовж тіла, ведуть від себе або до себе, змістивши голову на півкроку вбік.
Руку з тримачем спирають: лікоть — у бік, передпліччя — на риштування, другу руку — на нерухому частину конструкції. Витягнута вгору рука без упору швидко починає тремтіти, а на стелі кожне тремтіння подовжує дугу. Кабель перекинь через плече або привʼяжи до конструкції, щоб його вага не тягла тримач донизу.
Кути електрода: поздовжній і поперечний
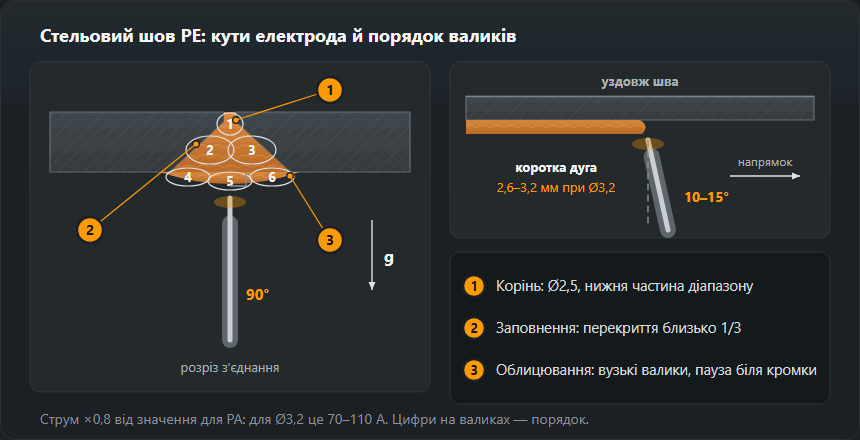
Поперечний кут (у перерізі зʼєднання): на стиковому зʼєднанні PE електрод стоїть перпендикулярно листу, під 90°, щоб дуга плавила обидві кромки однаково. У кутовому шві PD — по бісектрисі, приблизно 45° до обох полиць.
Поздовжній кут: електрод нахилений на 10–15° від перпендикуляра в бік руху — так само, як в інших положеннях. За більшого нахилу дуга стає довшою, хоча кінець електрода біля самого листа, і ванна починає провисати.
Коротка дуга й струм: приклад для електрода 3,2 мм
Довжина дуги в калькуляторі — 0,8–1,0 діаметра електрода, для 3,2 мм це 2,6–3,2 мм. На стелі тримають нижню межу: кінець електрода майже торкається ванни, а дуга звучить рівним тихим шипінням.
Струм рахують від діапазону нижнього положення. Для 3,2 мм таблиця струму дає 90–140 А, середина 115 А. Коефіцієнт стельового положення — 0,8: після округлення до 5 А виходить 70–110 А, середина 90 А. Основний електрод отримує ще ×1,05, разом 75–120 А, середина 95 А. Таблиця на цій сторінці обчислюється з тим самим коефіцієнтом, тому в її рядку 3,2 мм стоїть той самий діапазон 70–110 А. Починають із середини, а далі поправляють за ванною.
Той самий перерахунок робить калькулятор струму за електродом: обери стельове положення й тип покриття, і діапазон перерахується сам.
Швидкість і коливання
Швидкість добирають за ванною, а не за годинником: ванна має тримати одну ширину й чіплятися за обидві кромки. Надто повільно — метал збирається в краплю й провисає; надто швидко — валик вузький, високий, з підрізами з боків.

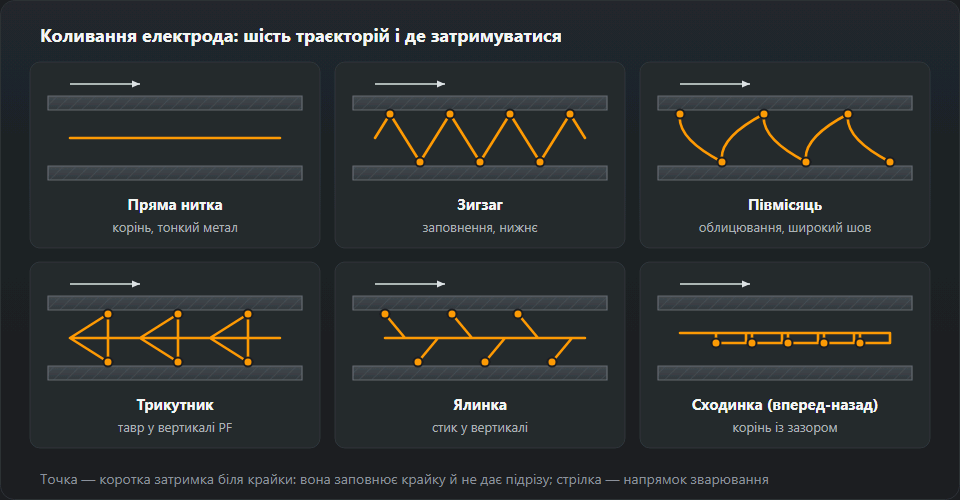
Із шести рухів на схемі на стелі потрібні три: пряма нитка для кореня й тонкого листа, вузький зигзаг для заповнення і рух «уперед-назад», коли ванна починає перегріватися: електрод на мить виходить уперед, метал схоплюється, електрод повертається. Затримку роблять на кромках, ніколи посередині — частку секунди в кожній крайній точці, щоб кромка заповнилася й не залишився підріз.
Багатопрохідний шов вузькими валиками
- Корінь — електрод 2,5 або 3,2 мм, нижня частина діапазону, пряма нитка або дрібний зигзаг. Дуга заходить у зазор так, щоб проплавлення було видно зі зворотного боку, тобто на стелі — згори.
- Заповнення — валики поруч, кожен перекриває попередній приблизно на третину, як у горизонтальному шві. Перший біля однієї кромки, наступний спирається на нього.
- Облицювання — кілька вузьких валиків замість одного широкого; останній ведуть біля кромки з короткою затримкою, щоб не залишити підрізу.

Чим варити
Основні електроди тримають стелю найкраще: їхній шлак швидко твердне і підпирає ванну. Рутилові розтікаються й капають. У MIG/MAG стелю ведуть короткою дугою або імпульсом, з малим вильотом дроту й сумішшю з високою часткою аргону — чиста вуглекислота дає надто великі краплі.
Який електрод для стельового шва
Основний (B, за AWS — E7018) — перший вибір для навантажених швів на стелі: щільний шлак швидко твердне й підпирає ванну, а наплавлений метал містить мало водню (H5–H10). Йому потрібен постійний струм зворотної полярності (DC+) і сухе покриття: перед роботою його прожарюють за 300–350 °C протягом 2 год.
Рутиловий (R, E6013) легше запалюється й працює на змінному та постійному струмі, але шлак у нього рідший і ванна тече. На стелі він годиться в тонких діаметрах, по тонкому металу й у невідповідальних швах.
MIG/MAG на стелі
Напівавтоматом стелю ведуть короткою дугою: 16–22 В, дуга гасне й запалюється 50–200 разів на секунду, ванна холодна й мала. З таблиці режимів MIG/MAG випливає практична межа: для листа 3 мм дріт 0,8–1,0 мм, 110–150 А і 19–21 В вкладаються в коротку дугу, а режим для 5–6 мм (22–25 В) із неї вже виходить. Тому товстий лист на стелі заповнюють тонким дротом (0,8–1,0 мм) на режимі з нижнього рядка, зате більшою кількістю проходів. Докладніше про види перенесення — у статті про зварювання MIG/MAG.
Безпека у стельовому положенні
Іскри й краплі летять просто на зварника, тому одяг застібають під горло, рукави заходять на краги, а штанини — на черевики. До щитка додають пелерину на шию. Це єдине положення, де бризки потрапляють за комір і в рукав: опіки беруться саме звідти.
Що вдягнути для роботи над головою
Бавовняної куртки для стелі замало: потрібна шкіряна куртка або принаймні шкіряні рукави й нагрудник, каптур чи пелерина, що заходить під щиток на шию й плечі, краги з довгим розтрубом і шапочка під щиток. Нагрудні кишені застебнуті — крапля, що впала, залишається у відкритій кишені. Штани без відворотів. Вуха закривають берушами або каптуром: на стелі бризки летять і туди. Докладніше про матеріали — на сторінці про спецодяг зварника.
Часті дефекти
Надмірне підсилення й наплив — ванна була завелика. Пори — здуло захист або електрод сирий; на стелі це видно одразу. Непровар у корені, коли зварник зі страху перед краплями надто скинув струм.
Помилки за виглядом шва і що крутити
- Провисання, «бурульки». Застиглі краплі під швом, лицьовий бік випнутий донизу. Ванна була завелика: зменш струм на 5–10 А, скороти дугу, веди швидше або перейди на рух «уперед-назад».
- Підріз. Незаповнена канавка вздовж кромки; на стелі часто з обох боків. Причини — завищений струм, довга дуга, немає затримки на кромках, надто швидке ведення. Зменш на 10–20 А, тримай дугу короткою й затримуйся на частку секунди в крайніх точках коливання.
- Непровар у корені. Зі зворотного боку видно непроплавлені кромки або зазор; на зламі зразка — непроплавлена смуга. Зазвичай це струм, скинутий «зі страху перед краплями», або надто товстий електрод для цього зазору. Повернися до середини діапазону, візьми 2,5 мм на корінь і заводь дугу глибше в зазор.
- Шлакові включення. На зламі або після шліфування — темні склоподібні точки й лінії, зазвичай біля кромок між валиками. Причини — недочищений шлак, різко опуклий попередній валик, холодна або довга дуга, за якої шлак забігає вперед ванни. Лікування — ретельне зачищення, сошліфування горбів і трохи вищий струм у межах діапазону.
Вправи: від стельового тавра до стику
- Наплавлення на стелі. Пластина 6–8 мм, прихоплена над головою, електрод 3,2 мм. Клади прямі валики поруч, кожен із перекриттям на третину. Мета — однакова ширина по всій довжині електрода й жодної краплі на лицьовому боці.
- Стельовий тавр PD. Дві пластини, прихоплені тавром, горизонтальна полиця над головою. Спершу один валик, потім три (корінь і два заповнювальні). Техніка й кути для цього зʼєднання — у статті про кутовий стельовий шов PD. Перевірка: злам зразок молотком — у корені не має бути непроплавленої смуги й шлаку.
- Стик PE на пластинах. Дві пластини з V-подібним розробленням, на підкладці або із зазором, прихоплені горизонтально над головою. Корінь електродом 2,5 мм, заповнення й облицювання 3,2 мм вузькими валиками. Оцінка: згори рівне проплавлення по всій довжині, лицьовий бік без підрізів і бурульок; ще краще — злам або загин смужок, вирізаних упоперек шва.
Позначення й атестація
Стельове положення — PE за EN ISO 6947 (кутовий стельовий — PD), по-американськи 4G і 4F. Атестація, складена в PE, покриває легші положення, тому стельова проба цінується вище за нижню.
Часті питання
Який струм для стельового зварювання?
Приблизно на 20 % нижчий, ніж у нижньому положенні: калькулятор множить діапазон на 0,8. Для електрода 3,2 мм це 70–110 А — той самий рядок, що в таблиці на цій сторінці. Надто низький струм теж шкідливий: зʼявляється непровар у корені.
Якими електродами варять стелю?
Найкраще основними: їхній шлак швидко твердне і підпирає ванну. Рутилові розтікаються й капають, тому на стелю годяться лише тонкі й лише по тонкому металу.
Чи покриває стельова атестація інші положення?
Так, значною мірою: PE — важке положення і за EN ISO 9606-1 поширюється на легші. Точний діапазон рахують за даними іспиту: він залежить ще від типу зʼєднання й товщини.
Що таке стельовий шов?
Зварювання з’єднання над головою, електрод спрямований угору: положення PE для стикового і PD для кутового шва за EN ISO 6947, в американській системі 4G і 4F. Ванну тримає лише поверхневий натяг, тому струм приблизно на 20 % нижчий, ніж у нижньому положенні, дуга коротка, валики вузькі.
Який діаметр електрода для стелі?
2,5 мм — корінь і лист приблизно до 3 мм, 3,2 мм — заповнення й облицювання. Електрод 4,0 мм таблиця допускає лише з листа 6 мм, а товщими за 4 мм на стелі практично не варять: ванна стає надто важкою.
Чому на стелі утворюються бурульки?
Ванна завелика й загаряча: метал не встигає застигнути й збирається в краплю. Зменш струм на 5–10 А, скороти дугу, веди швидше й вужче, а в разі перегріву на мить виводь електрод уперед ванни.
Оновлено: