Нижнє положення PA: чому деталь вигідно повернути
PA — еталон, від якого рахують усі інші положення: струм найбільший, ванна лягає сама, продуктивність у півтора-два рази вища. Тому головний прийом тут не в руках, а в оснащенні — повернути деталь.
Коротка відповідь
Нижнє положення PA — це максимальний струм і ванна, що вкладається сама: електрод 4,0 мм на листі 8 мм працює за 130–190 А (середина 160 А), а 2,5 мм на листі 3 мм — за 70–100 А (близько 85 А). Електрод тримають під кутом 70–80° до поверхні з нахилом 10–15° у бік зварювання. Кутове з’єднання «в човник» дає катет 10–12 мм за один прохід проти 8 мм у PB. Для листів 3–12 мм підходить V-подібна розробка кромок із кутом 50–70° і притупленням 1–2 мм, для 12–40 мм — X-подібна. Таблиця режимів — нижче.
Коли PA і чому за нього варто боротися
PA доступне завжди, коли деталь можна покласти або повернути швом угору. Кутовий шов у PA ставлять «у човник»: тавр нахиляють так, щоб кут дивився вгору під 45°, і ванна заповнює його симетрично сама. Різниця з PB не в техніці, а в грошах: той самий зварник тим самим електродом кладе в човник катет 10–12 мм за прохід проти 8 у PB і йде швидше. Поворотний стіл або звичайні козли окупаються на першій же серії.

Як вести
Електрод тримають під 70–80° до площини з нахилом 10–15° за ходом: так дуга підштовхує шлак назад, а не заганяє під ванну. Струм беруть за верхньою межею діапазону — у PA ванна не стікає, і запас іде в провар і у швидкість. Рух рівномірний, без затримок: тут помиляються не тим, що «потече», а тим, що перегріють. У човнику електрод ставлять по бісектрисі кута, тобто під 45° до обох полиць.
Орієнтовні режими: PA — база, від неї рахують інші положення
| Товщина, мм | Діаметр електрода, мм | Струм, А |
|---|---|---|
| 1–2 | 1,6 | 40–60 |
| 1,5–3 | 2,0 | 50–80 |
| 2–4 | 2,5 | 70–100 |
| 3–5 | 3,0 | 80–130 |
| 3–6 | 3,2 | 90–140 |
| 6–12 | 4,0 | 130–190 |
| 10–20 | 5,0 | 180–250 |
| 16+ | 6,0 | 230–320 |
Як читати таблицю: два приклади
Таблиця веде від товщини до діаметра електрода й діапазону струму. У нижньому положенні коефіцієнт ×1,0, тому ті самі числа стоять у загальній таблиці струму й діаметра, а інші положення рахують від них униз.
Лист 8 мм. Рядок 6–12 мм: електрод 4,0 мм, 130–190 А, середина 160 А. За такої товщини працює правило верхньої частини діапазону: починають вище середини й ідуть до 190 А, доки кромки не почнуть підрізатися. Дуга 0,8–1,0 діаметра, тобто 3,2–4,0 мм. Для порівняння: той самий електрод у PB отримав би 125–180 А, а на вертикалі 110–160 А — звідси й різниця в продуктивності.
Лист 3 мм. Підходять два рядки: 2,5 мм (2–4 мм, 70–100 А) і 3,0 мм (3–5 мм, 80–130 А). Правило верхньої межі тут не працює — тонше 4 мм пропалює. Беруть 2,5 мм і середину діапазону, 85 А, дуга 2,0–2,5 мм. Якщо лист ще тонший, правила описано в статті про зварювання тонкого металу.
Точний струм із поправкою на покриття порахує калькулятор струму: положення PA в ньому — базове значення.
Розробка стику в PA
- I (без розробки) — ≤ 3 … 4 мм, зазор 0–3 мм: провар дає сам зазор.
- V — 3 … 12 мм, кут 50–70°, притуплення 1–2 мм, зазор 1–4 мм. Основний варіант за доступу з одного боку.
- X — 12 … 40 мм, кут 50–60°. У PA її найпростіше зробити: деталь перевертають, і обидві половини варять у нижньому положенні.
Розміри під конкретну товщину — у калькуляторі розробки.
Скільки кладуть за прохід
У човник упевнено йде катет 10–12 мм одним проходом — удвічі більше, ніж у стельовому кутовому, і помітно більше, ніж у PB. Це і є головний виграш положення. Обмеження згори дає не стікання, а тепловкладення: широкий валик за раз перегріває зону термічного впливу й веде деталь. Катет понад 12 мм ділять на проходи не тому, що ванна потече, а щоб утримати погонну енергію.
«У човник» чи PB: порівняння

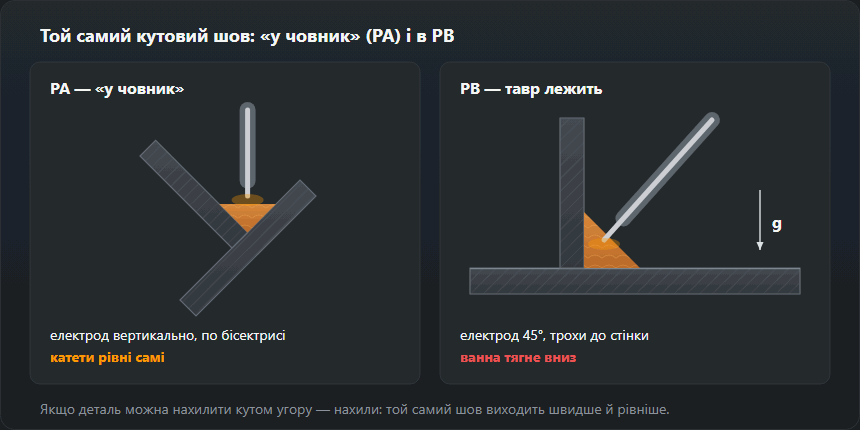
У човнику електрод стоїть вертикально по бісектрисі, а ванна розходиться на обидві полиці порівну — компенсувати силу тяжіння кутом не треба. У PB той самий тавр лежить, ванна тягнеться на нижню полицю, і катети доводиться вирівнювати рукою. Приклад із таблиці калькулятора кутових швів: для a = 5 мм катет z = 7,1 мм, переріз 27,5 мм², 0,22 кг наплавлення на метр — металу стільки ж в обох положеннях, але в човник його кладуть швидше й рівніше. Техніка PB — у статті про кутовий шов PB, перерахунок a в z — у калькуляторі катета.
На практиці деталь ставлять у човник на двох козлах або в пристосуванні з кутника, прихоплюють з обох боків і повертають на кожен наступний валик. Довгі балки повертають раз на бік — і все одно виходить швидше, ніж вести весь шов у PB.
Чим варити
У PA працює все: рутил, основний, порошковий дріт, MAG струменевим перенесенням. Саме тому положення й беруть для відповідальних швів — присадку диктують метал і вимоги, а не зручність. Основний електрод розкривається тут повністю: дає найкращий провар і найчистішу наплавку, тоді як під стелею його беруть вимушено. Для MAG нижнє — єдине положення, де струменеве перенесення доступне без застережень.
MAG і TIG у нижньому положенні
MAG струменевою дугою — за таблицею режимів MIG/MAG: лист 8–10 мм — дріт 1,2 мм, 220–280 А, 26–29 В, газ 16–18 л/хв; 12+ мм — дріт 1,2–1,6 мм, 280–350 А, 29–32 В, газ 18–20 л/хв. На вертикалі й стелі такі режими не пройдуть: ванна велика й рідка. Пальник кутом уперед на 10–15°, виліт дроту сталий. Докладніше — у статті про MIG/MAG.
TIG у PA — найпростіше місце, щоб навчитися подачі прутка: для листа 3,0 мм таблиця TIG дає вольфрам 2,0–2,4 мм, 90–130 А (DC−), 7–9 л/хв аргону. Подробиці — у статті про TIG.
Типові дефекти й звідки беруться
Пропалення тонкого металу — струм узяли за верхньою межею, не дивлячись на товщину: це правило працює від 4 мм і вище. Шлак попереду ванни і включення — швидкість мала або електрод стояв надто вертикально, і шлак затік під дугу. Поводка й жолоблення — зворотний бік високої продуктивності: у PA легко покласти більше металу, ніж потрібно. Пор тут менше, ніж в інших положеннях: ванна довше рідка й газ устигає вийти.
Як упізнати помилку в нижньому шві
- Надмірне посилення (502) — у PA виходить легко, бо метал не стікає. За ISO 5817 за ширини шва 12 мм допускається до 2,2 мм на рівні B, 2,8 мм на C і 4 мм на D. Лікування: швидше або тонший електрод на облицювання.
- Шлак попереду ванни — дуга починає «плавати» по шлаку, на розрізі видно включення. Надто повільно або електрод надто вертикально: повернути нахил 10–15°.
- Пропал кореня — верхня межа струму на листі тоншому за 4 мм або завеликий зазор. Спуститися до середини діапазону, зменшити зазор, вести швидше.
- Деформації — у PA легко покласти зайвий метал. Шви врозкид, прихватки частіше, розмір шва за кресленням, а не «із запасом».
Позначення та атестація
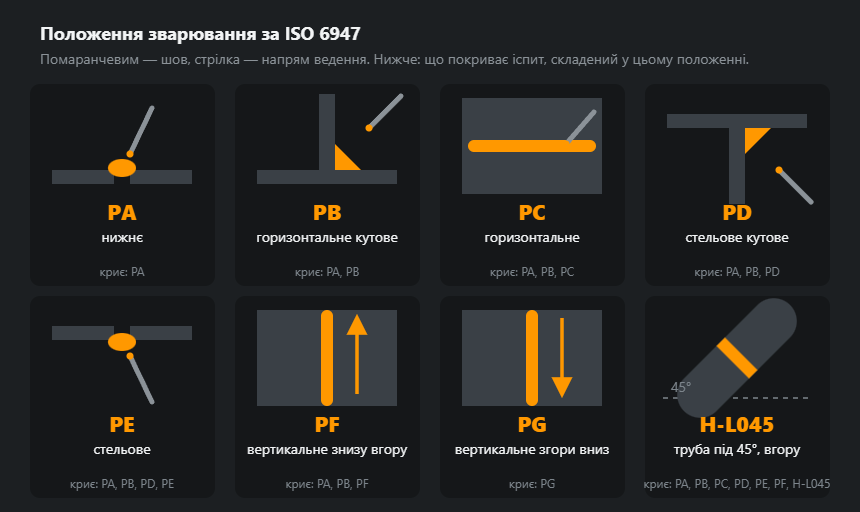
PA за EN ISO 6947, за американською системою 1G для стикового шва і 1F для кутового. Атестація в PA покриває лише PA — найвужче свідоцтво з усіх. Тому на іспит зазвичай ідуть не в нижньому: стиковий PF криє PA і себе (з додатковим кутовим зразком — ще й кутові PA, PB, PF), а труба H-L045 — усі стикові положення, крім зварювання згори вниз. Нижнє складають тоді, коли цех справді варить тільки в ньому.
Вправи й іспит
- Прямі валики на пластині. Пластина 8–10 мм, електрод 3,2 мм, струм із середини діапазону (115 А). Мета — рівна ширина й луска, старт і кратер без провалів.
- Наплавлення шару. Валики поруч, кожен перекриває попередній — учить сталої швидкості й зачищення шлаку.
- Стик V з підкладкою. Корінь, заповнення, облицювання; потім розріз і оцінка сплавлення.
- Тавр у човник. Один валик, перевірка катетів шаблоном, проба на злам.
Іспит у PA за EN ISO 9606-1 покриває лише PA. Іспит у PF покриває PA, PF — тому за тієї самої ціни частіше складають вертикаль. Порівняння всіх положень — в огляді положень зварювання, діапазон під свої дані порахує калькулятор області атестації.
Часті питання
Що таке зварювання «в човник»?
Це кутовий шов, поставлений у положення PA: тавр нахиляють так, щоб кут дивився вгору під 45°. Ванна заповнює кут симетрично, катет виходить рівним без зусиль, і за прохід кладуть 10–12 мм замість 8 у PB. Якщо деталь можна нахилити — нахиляйте.
Який струм брати в нижньому положенні?
Верхню межу діапазону для свого діаметра електрода: ванна не стікає, і запас іде в провар. Одне застереження — правило працює від 4 мм товщини. На тонкому листі верхня межа дає пропалення.
Чому в PA менше пор?
Ванна довше лишається рідкою, і газ устигає вийти на поверхню. У стельовому й вертикальному її тримають маленькою, вона застигає швидко, і за того самого бруду на кромках пори ймовірніші.
Чи варто складати іспит у нижньому положенні?
Лише якщо цех варить винятково в ньому. PA покриває тільки себе, а стиковий іспит у PF за тієї самої вартості відкриє PA і PF (з додатковим кутовим зразком — ще й кутові PA, PB і PF). Ціна свідоцтва одна, охоплення — у два-три рази ширше.
Який струм на електрод 4 мм у нижньому положенні?
За таблицею 130–190 А (лист 6–12 мм), середина 160 А. У PA від 4 мм товщини беруть верхню частину діапазону, бо ванна не стікає. На тонкому листі лишаються на середині.
Який електрод на лист 3 мм у нижньому положенні?
2,5 мм: таблиця дає 70–100 А для листа 2–4 мм, на старт середина 85 А. Верхня межа на 3 мм загрожує пропалом.
Шов «у човник» — це PA чи PB?
PA. Тавр, нахилений так, що кут дивиться вгору, — це нижнє положення; PB — той самий тавр лежачи, зі швом, що йде горизонтально в куті.
Оновлено: