Вертикальний шов знизу вгору: струм, кут і коливання
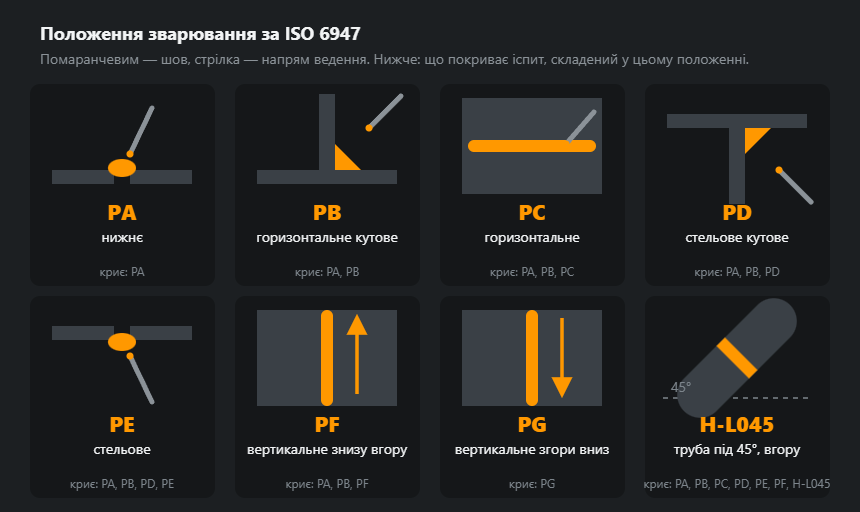
Положення PF за ISO 6947. Уся складність в одному: сила тяжіння тягне ванну вниз, і завдання зварника — не дати їй стекти, поки метал не схопився. Звідси всі прийоми, що здаються дивними в нижньому положенні.
Коротка відповідь
Знизу вгору струм знижують на 15 % проти нижнього положення: ванна має бути меншою; так виходить провар, і це шлях для несучих з’єднань. Згори вниз струм беруть вищий, ніж знизу вгору, і шов іде швидко — це спосіб для тонкого листа, на товстому він загрожує непроваром.

Режими
Базове правило: від значення для нижнього положення віднімають 15 %. Електрод не товщий за 4 мм — інакше ванна виходить ширшою, ніж їй дозволяє триматися поверхневий натяг.
| Товщина | Електрод | Нижнє, А | Вертикаль, А |
|---|---|---|---|
| 3 мм | 2,5 мм | 70–100 | 60–85 |
| 4–5 мм | 3,2 мм | 90–140 | 75–120 |
| 6–8 мм | 3,2 мм | 110–140 | 95–120 |
| 10 мм і більше | 4,0 мм | 130–190 | 110–160 |
Колонку нижнього положення взято з таблиці струму й діаметра (для листа 6–8 мм — верхня частина діапазону 3,2 мм), вертикаль — те саме мінус 15 %.
Точне значення з поправкою на покриття рахується в калькуляторі струму: там положення задається окремим полем.
Техніка ведення
| Прийом | Як виглядає | Коли застосовувати |
|---|---|---|
| Сходинка | Підйом на половину ванни, затримка, підйом | Універсальний, найлегше опанувати |
| Ялинка | Зигзаг із затримкою в крайніх точках | Широкий шов, заповнювальні проходи |
| Півмісяць | Дуга від кромки до кромки опуклістю вгору | Кутові шви у вертикалі |
| Пряма нитка | Короткі підйоми без коливань | Кореневий прохід |
Головна помилка — вести безперервно і швидко, «щоб не потекло». Виходить навпаки: ванна не встигає схопитися і все одно стікає, а по краях лишається підріз. Працює навпаки: коротка зупинка в крайній точці дає металу застигнути й заповнює кромку.
Як варити вертикальний шов електродом: по кроках
Повний порядок для шва PF покритим електродом — від прихватки до заварювання кратера. Числа взято з таблиці режимів цієї сторінки.
1. Прихватки й підготовка старту
Зібрати деталь і прихопити з обох кінців, на довгому шві — ще й посередині. Перевірити зазор: у вертикалі зайвий зазор одразу дає провал, замалий — непровар кореня. Нижню прихватку сточити на клин: шов, що починається на горбі прихватки, на початку має несплавлення замість провару. Перед робочим швом покласти пробний валик на обрізку тієї самої товщини, поставленому вертикально, — у нижньому положенні той самий струм поводиться інакше.
2. Старт знизу
Запалити дугу на нижній прихватці або трохи вище нижнього краю, затриматися, доки ванна не розтечеться на всю ширину оброблення, і тільки тоді йти вгору. Перший сантиметр — найчастіше місце непровару: метал ще холодний, а рука поспішає. Під час зміни електрода — збити шлак із кратера, запалити трохи вище, повернутися дугою в кратер і вже з нього продовжувати.
3. Кут електрода: поздовжній і поперечний
Поздовжній кут — у площині шва. Електрод майже перпендикулярний до листа, кінцем трохи вгору, на 5–10° від перпендикуляра (посібник Lincoln Electric дає 5–10°, Miller — 0–15°). Дуга тоді підпирає ванну знизу. Великий нахил, як у нижньому положенні, кладе дугу вздовж шва: вона гріє метал над ванною, а саму ванну не тримає.
Поперечний кут — у перерізі з’єднання. У стику електрод перпендикулярний до листа й ділить тепло порівну на обидві кромки. У таврі електрод іде по бісектрисі кута, тобто під 45° до кожної полиці; за різної товщини полиць дугу трохи більше спрямовують на товщу. Завал на один бік дає різні катети й підріз на полиці, куди йде більше тепла.
4. Довжина дуги
Дуга коротка: 0,8–1,0 діаметра електрода, для 3,2 мм це 2,6–3,2 мм. На слух — рівне «шкварчання» без тріску й шипіння. Довгу дугу у вертикалі видно одразу: бризки, краплі під ванною, підрізи по кромках.
5. «Полиця» і ритм підйому
Кожен крок угору кладеться на верхній край застиглого металу — це полиця, на якій стоїть нова ванна. Дивляться на верхній край ванни: він має бути рівною горизонтальною лінією. Коли край починає випирати вниз «язиком» і блищати, ванна перегріта — час підніматися або затриматися на кромці. Підйом на половину ванни, затримка на кромках, підйом. Ритм рівний: мірило — однакова висота лусок на лицьовому боці.
6. Завершення шва й зачищення
У кінці заварити кратер зворотним рухом або спадом струму. Між проходами збивати шлак повністю — у вертикалі він тримається міцніше, особливо в канавках біля кромок.
Коливання докладно: яка траєкторія для чого

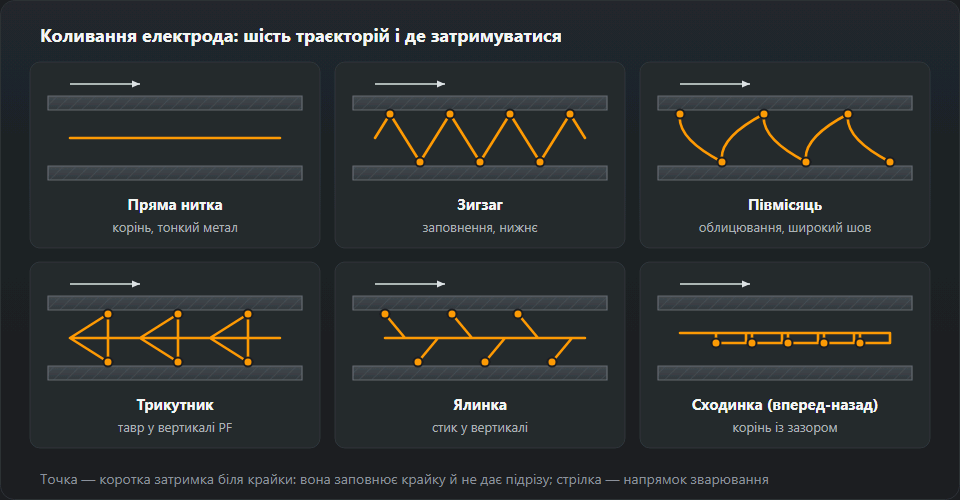
Траєкторію обирають за з’єднанням і проходом, а не на смак:
- Пряма нитка — без поперечного руху, лише короткі підйоми. Корінь і тонкий метал, наприклад електрод 2,5 мм на 3 мм.
- Зигзаг — вузький, рівномірний, із затримкою по краях. Перші заповнювальні проходи у вузькому обробленні.
- Півмісяць опуклістю вгору — кутовий шов і облицювання, коли метал треба розкласти ширше.
- Трикутник — тавр. Одна вершина в куті з’єднання, дві на полицях. У куті коротка затримка на провар кореня, на полицях — проти підрізу.
- Ялинка — зигзаг із затримками в крайніх точках, заповнення й облицювання в широкому стиковому обробленні.
- Сходинка («вперед-назад») — короткий винос дуги вгору з ванни, щоб вона підохолола, і повернення. Корінь із зазором і тонкий метал, коли ванна норовить пропалити.
Ширину коливань обмежує одне: треба встигнути повернутися до протилежної кромки, доки вона не охолола. Якщо облицювання виходить ширшим — краще покласти два валики поруч, ніж один надто широкий.
Розбір прикладу: 3,2 мм на 8 мм і 2,5 мм на 3 мм
Лист 8 мм, електрод 3,2 мм. У таблиці це рядок 6–8 мм: у нижньому положенні 110–140 А, у вертикалі 95–120 А. Середина для 3,2 мм у загальній таблиці струму — 115 А, мінус 15 % дає 100 А після округлення до 5 А — з цього стартують на рутиловому електроді. Основному калькулятор додає 5 % за покриття: 105 А. Дуга 2,6–3,2 мм. Стик з обробленням варять у кілька проходів: корінь прямою ниткою або сходинкою, заповнення ялинкою, облицювання півмісяцем. Поправка кроком 5 А: ванна тече — вниз, шов горбом — на 5–10 А вгору.
Лист 3 мм, електрод 2,5 мм. Рядок 3 мм: 70–100 А в нижньому, 60–85 А у вертикалі, рекомендований 70 А. Дуга 2,0–2,5 мм. Тут небезпечне не стікання, а пропал: один прохід, прямою ниткою або сходинкою, без широких коливань. Якщо пропалює — піти до нижньої межі смуги й скоротити затримки. Тонше 3 мм частіше обирають зварювання згори вниз.
Вертикаль напівавтоматом (MIG/MAG)
У вертикалі знизу вгору напівавтомат працює лише короткою дугою: 16–22 В, дріт замикається на ванну 50–200 разів на секунду, ванна лишається малою й холодною — тому це перенесення годиться для всіх положень. Струминне (від 26–28 В) дає потік дрібних крапель і велику рідку ванну — воно розраховане на нижнє положення, а у вертикалі ванна просто стікає. Крапельне (22–26 В) бризкає й нестабільне.
У таблиці режимів MIG/MAG у рядка 8–10 мм стоїть 26–29 В — це струминний режим для нижнього положення. У вертикалі лишаються в межах короткої дуги, тобто в районі рядка 3 мм: дріт 0,8–1,0 мм, 110–150 А, 19–21 В, — а товстий метал заповнюють кількома проходами. Пальник майже перпендикулярно до листа з легким нахилом «кутом уперед» угору, у таврі — по бісектрисі. Коливання трикутником або вузьким зигзагом із затримками по краях. Пастка короткої дуги на товстому металі — несплавлення: лице шва гарне, а кромки не розплавлені. Що холодніший і швидший прохід, то вищий ризик. Імпульсний режим (одна крапля на імпульс, мало тепла) — альтернатива, якщо він є в апараті.
PF чи PG і що скаже WPS
PF — вертикаль знизу вгору, PG — згори вниз. Це два різні положення і в стандарті, і в документах. Іспит у PF за EN ISO 9606-1 закриває PA, PB і PF, а PG не покриває: зварювання згори вниз потребує окремого іспиту в PG. І навпаки — свідоцтво в PG закриває тільки PG. WPS зазначає положення й напрям; якщо там стоїть PF, шов, зварений згори вниз, — відступ від технології, навіть якщо зовні він виглядає добре.
Коли що: PF — несучі з’єднання, товстий метал, усе, де важливий провар. PG — тонкий лист і корінь трубопроводів целюлозним електродом, де важлива швидкість. Техніку згори вниз розібрано на сторінці вертикальний шов згори вниз, а обсяг допуску рахує калькулятор області атестації.
Типові помилки
| Ознака | Причина | Що змінити |
|---|---|---|
| Ванна стікає краплею | Струм великий, дуга довга, немає затримок | Зменшити струм, укоротити дугу, додати паузи |
| Шов горбом, вузький і опуклий | Струм малий, ведення надто повільне | Додати 5–10 А, ширші коливання |
| Підріз по кромках | Немає затримки в крайніх точках | Зупинятися на кромці, див. підріз |
| Непровар у корені | Товстий електрод, малий зазор | Тонший електрод на корінь, перевірити складання |
| Тріщина в кратері | Різкий обрив дуги | Заварювати кратер, увімкнути спад струму |
Як читати вертикальний шов і що крутити
- Натьоки, краплі під валиком — ванна перегріта. Спершу рука: коротша дуга, затримки на кромках, а не посередині. Потім струм — униз на 5 А.
- Підріз біля кромок — канавка вздовж краю, шов ніби «висить» посередині. Замало затримки на краях або довга дуга; перевірити й поперечний кут.
- Горб посередині — опуклий валик, кромки не змочені. Холодно або затримки посередині замість країв: +5–10 А, ширші коливання, зупинка на кромці.
- Непровар — у стику немає зворотного валика, у таврі не проварено кут, що видно на зламі. Тонший електрод на корінь, більший зазор, затримка в куті при трикутнику.
- Шлак між проходами — темні включення біля країв попереднього валика. Горбатий валик лишає біля кромок канавки, які наступний прохід не проплавить: зачищати до металу, канавки вибирати шліфмашиною, вести із затримками по краях.
Порядок поправок: спершу довжина дуги й затримки, потім струм кроком 5 А, в останню чергу діаметр електрода.
Як навчитися
Вертикаль ставиться за кілька годин практики, якщо тренуватися правильно. Візьміть пластину 6–8 мм, закріпіть вертикально й наплавляйте валики без з’єднання — задача не в шві, а в ритмі: підйом, затримка, підйом. Коли валик піде рівним без напливів, переходьте на таврове з’єднання, потім на стикове з обробкою. Атестація в PF за EN ISO 9606-1 зазвичай перекриває нижні положення — докладніше в розборі положень зварювання.
Вправа 1: валики на вертикальній пластині
Пластина 6–8 мм, електрод 3,2 мм, струм із рядка 6–8 мм (95–120 А). Валики знизу вгору, кожен наступний перекриває половину попереднього — виходить наплавлення з кількох валиків. Добре, коли луски однакової висоти, ширина не гуляє, а під валиком немає крапель. Після кожного валика збити шлак і оглянути краї: канавки біля кромок — знак, що бракує затримок.
Вправа 2: тавр у PF
Дві пластини тавром, кутовий шов знизу вгору трикутником. Оцінка: катети рівні, підрізу на вертикальній полиці немає, лице пласке або трохи вгнуте. Потім зламати зразок по шву: на зламі видно, чи проварено кут з’єднання, — ззовні цього не видно.
Вправа 3: стик PF на підкладці
Дві пластини з обробленням, знизу сталева підкладка. Корінь прямою ниткою або сходинкою, заповнення ялинкою, облицювання півмісяцем. Підкладка пробачає зазор і дає вчитися заповненню, не боячись пропалу. Оцінка: зразок розрізати впоперек і подивитися переріз — сплавлення з підкладкою й кромками оброблення, немає шлаку між проходами. Це вже схема, близька до іспиту на допуск зварника.
Часті питання
Вертикаль варять знизу вгору чи згори вниз?
За замовчуванням знизу вгору (PF): провар глибокий, шов міцний. Згори вниз (PG) варять тонкий метал і кореневі проходи целюлозними електродами — швидко, але провар мілкий, тому для несучих конструкцій PG зазвичай не застосовують.
Ванна все одно тече, хоча струм знижено
Перевірте три речі по порядку: довжину дуги (коротше), діаметр електрода (не більш ніж 4 мм) і наявність затримок на кромках. Тече найчастіше не від струму, а від того, що ванні не дають схопитися — ведуть надто швидко й без пауз.
Яка техніка простіша для новачка?
Сходинка: рух простий і ритмічний, помилитися складніше. Ялинка дає ширший і рівніший шов, але потребує відчуття ванни. На кореневому проході обидві поступаються прямій нитці короткими підйомами.
Який струм ставити на електрод 3,2 мм у вертикалі?
На металі 6–8 мм у нижньому положенні трійка працює в смузі 110–140 А, у вертикалі — 95–120 А, тобто на 15 % менше. Для старту візьміть близько 100 А (рутиловий) або 105 А (основний) і підлаштовуйте кроком 5 А за поведінкою ванни.
Чи можна варити вертикальний шов напівавтоматом?
Так, але лише короткою дугою: 16–22 В, ванна мала й холодна. Струминне перенесення (від 26–28 В) дає велику рідку ванну, яка у вертикалі стікає, — воно для нижнього положення. Товстий метал у вертикалі напівавтоматом заповнюють у кілька проходів.
Чи дозволяє допуск у PF варити згори вниз (PG)?
Ні. Іспит у PF за EN ISO 9606-1 закриває PA, PB і PF, а PG визнає тільки іспит, складений у PG. Напрям у вертикалі — окреме положення і в свідоцтві зварника, і у WPS.
Оновлено: