Soldadura vertical ascendente: amperaje, ángulo y vaivén
La vertical es donde la gravedad deja de ayudar. Toda la técnica se reduce a mantener el baño lo bastante pequeño para que la tensión superficial lo sujete mientras solidifica.
Respuesta corta
En ascendente la intensidad baja un 15 % respecto a la plana, porque el baño tiene que ser menor; da penetración y sirve para uniones portantes. En descendente se pone más intensidad que en ascendente y se avanza rápido: sirve para chapa fina, y en más espesor arriesga falta de penetración.

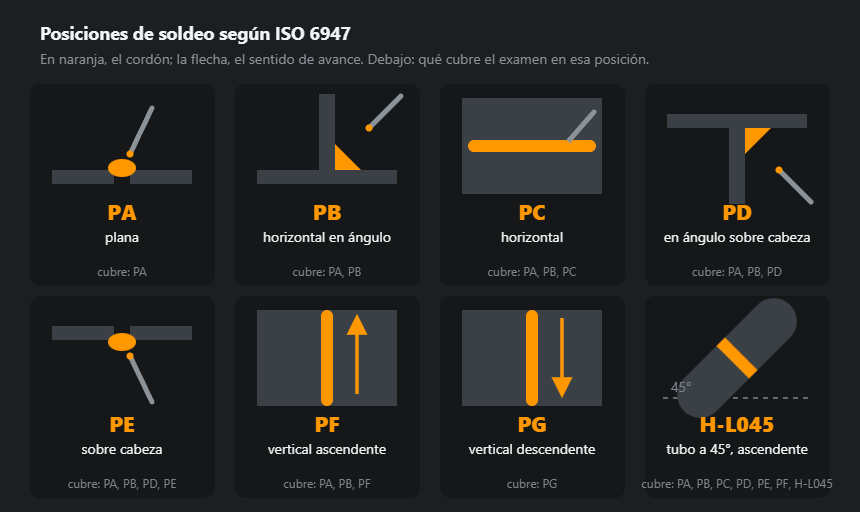
Dos trabajos distintos
Vertical ascendente (PF) es la posición estructural. Soldando hacia arriba, cada cordón solidifica formando un escalón que sostiene el baño de encima, así que el arco puede quedarse dentro de la unión y penetrar. Es más lento y es lo que quiere decir un plano cuando pide soldeo vertical sin más aclaración.
Vertical descendente (PG) es rápido y superficial. El baño corre por delante del arco, que queda encima del metal fundido y penetra poco: útil en chapa fina, en raíces con celulósico en tubería, y en ningún sitio donde se exija una unión a plena resistencia. Los códigos son explícitos porque la tentación es evidente: hacia abajo es más fácil y queda más bonito.
Ajustes para vertical ascendente
Un 15 % por debajo de la intensidad de plana, según la calculadora de intensidad. Electrodo de 4 mm como máximo en MMA — los de 5 y 6 mm dan un baño que no hay técnica que sostenga. En MIG, solo arco corto: el spray tiene demasiado calor y el baño se marcha sin más.
Los básicos son más fáciles aquí que los rutilos, cosa que sorprende. La escoria de un revestimiento básico solidifica antes y sujeta mejor el baño contra la pared.
| Espesor | Electrodo | Plana, A | Vertical, A |
|---|---|---|---|
| 3 mm | 2,5 mm | 70–100 | 60–85 |
| 4–5 mm | 3,2 mm | 90–140 | 75–120 |
| 6–8 mm | 3,2 mm | 110–140 | 95–120 |
| 10 mm y más | 4,0 mm | 130–190 | 110–160 |
La columna plana viene de la tabla de intensidad por diámetro; la vertical es esa misma menos un 15 %.
Cómo soldar en vertical con electrodo, paso a paso
La secuencia completa de un cordón PF con electrodo revestido, del punteado al relleno del cráter. Los números salen de la tabla de ajustes de esta página.
1. Punteado y preparación del inicio
Presenta la pieza y puntéala por los dos extremos; en una unión larga, también en el centro. Comprueba la separación: si sobra, en vertical la raíz se cae; si falta, no penetra. Amola el punto de abajo en cuña: un cordón que arranca encima del bulto del punteado empieza con pegadura en lugar de fusión. Antes del cordón bueno, haz una pasada de prueba en un recorte del mismo espesor puesto en vertical; la misma intensidad no se comporta igual sobre la mesa.
2. Arranque desde abajo
Ceba sobre el punteado de abajo o justo encima del borde inferior, espera a que el baño moje todo el ancho del chaflán y solo entonces empieza a subir. El primer centímetro es donde vive la falta de fusión: la chapa aún está fría y la mano tiene prisa. Al cambiar de electrodo, pica el cráter, ceba un poco más arriba, baja con el arco hasta el cráter y sigue desde ahí.
3. Ángulo del electrodo: de avance y de trabajo
Ángulo de avance, en el plano del cordón: el electrodo casi perpendicular a la chapa, con la punta un poco hacia arriba, 5–10° fuera de la perpendicular (Lincoln Electric indica 5–10° y Miller, 0–15°). Así el arco empuja el baño desde abajo. Una inclinación fuerte, como en plana, tumba el arco a lo largo de la unión: calienta el metal de encima del baño y no sujeta el baño.
Ángulo de trabajo, en la sección de la unión: a tope, el electrodo perpendicular a la chapa reparte el calor por igual entre los dos bordes. En T, el electrodo va por la bisectriz, a 45° de cada ala; si las alas tienen espesores distintos, se carga un poco hacia la más gruesa. Ladearse hacia un lado da gargantas desiguales y mordedura en el ala que recibe más calor.
4. Longitud de arco
Corta: 0,8–1,0 veces el diámetro del electrodo, para 3,2 mm son 2,6–3,2 mm. De oído, un chisporroteo parejo, sin petardeos ni soplido. El arco largo en vertical se nota enseguida: proyecciones, gotas bajo el baño y mordeduras en los bordes.
5. El escalón y el ritmo de subida
Cada paso hacia arriba se apoya en el borde superior del metal que acaba de solidificar: ese es el escalón sobre el que se sostiene el baño nuevo. Mira el borde superior del baño: debe ser una línea recta y horizontal. Cuando empieza a abombarse hacia abajo como una lengua y se pone brillante, el baño está sobrecalentado: sube ya o detente en el borde. Medio baño arriba, pausa en los bordes, otra vez arriba. Ritmo constante; la medida es que las ondas del cordón tengan todas la misma altura.
6. Final y limpieza
Rellena el cráter al final con un pequeño retroceso o con la rampa de bajada. Pica la escoria de cada pasada por completo: en vertical se agarra más, sobre todo en las ranuras de los bordes, y la escoria que queda atrapada es una inclusión.
Balanceos en detalle: qué trayectoria para qué
El instinto es barrer deprisa por los bordes y detenerse en el centro. Es exactamente al revés, y es lo que produce mordedura por los dos lados de un cordón vertical.
Cruza el centro con soltura y detente en cada borde — medio segundo basta. La pausa deja que el baño lama el pie del cordón y lo rellene. En un cordón en ángulo, un balanceo triangular con la punta hacia el vértice pone el tiempo extra donde la raíz lo necesita.

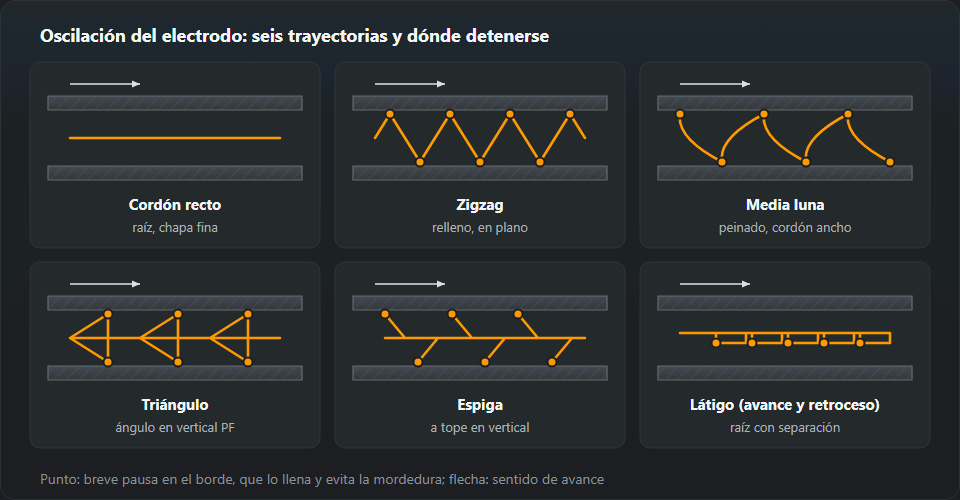
El movimiento se elige por la unión y la pasada, no por gusto:
- Cordón recto: sin movimiento lateral, solo subidas cortas. Raíz y chapa fina, por ejemplo electrodo de 2,5 mm en 3 mm.
- Zigzag: estrecho y regular, con pausa en cada lado. Primeras pasadas de relleno en un chaflán estrecho.
- Media luna con la comba hacia arriba: cordones en ángulo y pasadas de acabado, cuando hay que repartir el metal más ancho.
- Triángulo: la unión en T. Un vértice en la raíz del rincón y dos en las alas. En el rincón, una pausa corta para fundir la raíz; en las alas, pausas contra la mordedura.
- Árbol de Navidad: zigzag con pausas en los extremos, para relleno y acabado en un chaflán a tope más ancho.
- Escalón o látigo: sacar el arco hacia arriba fuera del baño para que se enfríe y volver a entrar. Raíces con separación y chapa fina, cuando el baño tiende a perforar.
Hay una sola regla para el ancho: tienes que volver al borde contrario antes de que se enfríe. Si la pasada de acabado necesita más ancho, mejor dos cordones juntos que uno demasiado ancho.
| Movimiento | Cómo es | Cuándo usarlo |
|---|---|---|
| Escalón | Sube medio baño, pausa, vuelve a subir | Universal y el más fácil de aprender |
| Zigzag | Zigzag con pausa en los extremos | Cordón ancho, pasadas de relleno |
| Media luna | Un arco de borde a borde, con la comba hacia arriba | Cordones en ángulo en vertical |
| Cordón recto | Subidas cortas sin balanceo | La pasada de raíz |
Ejemplo resuelto: 3,2 mm en chapa de 8 mm y 2,5 mm en 3 mm
Chapa de 8 mm, electrodo de 3,2 mm. En la tabla es la fila de 6–8 mm: 110–140 A en plana, 95–120 A en vertical. El punto medio del 3,2 mm en la tabla general de intensidad es 115 A; menos un 15 % da 100 A redondeando a 5 A, que es el punto de partida con rutilo. Al básico la calculadora le suma un 5 % por el revestimiento: 105 A. Arco de 2,6–3,2 mm. Una unión a tope achaflanada lleva varias pasadas: raíz con cordón recto o escalón, relleno en árbol de Navidad y acabado en media luna. Corrige de 5 en 5 A: si el baño se cae, baja; si el cordón sale abombado, sube 5–10 A.
Chapa de 3 mm, electrodo de 2,5 mm. Fila de 3 mm: 70–100 A en plana, 60–85 A en vertical, recomendado 70 A. Arco de 2,0–2,5 mm. Aquí el peligro no es que se descuelgue, sino perforar: una sola pasada, recta o en escalón, sin balanceo ancho. Si perfora, baja al extremo inferior de la franja y acorta las pausas. Por debajo de 3 mm muchas veces conviene la vertical descendente.
Vertical ascendente con MIG/MAG
En vertical ascendente, el hilo continuo trabaja solo en cortocircuito: 16–22 V, el hilo toca el baño 50–200 veces por segundo y el baño se mantiene pequeño y frío; por eso este modo vale para todas las posiciones. El spray (desde 26–28 V) manda un chorro de gotas finas a un baño grande y fluido: es un modo para plana, y en vertical el baño se cae. El globular (22–26 V) proyecta mucho y es inestable.
En la tabla de ajustes de MIG/MAG la fila de 8–10 mm marca 26–29 V: eso es spray para plana. En vertical se queda uno dentro del cortocircuito, en torno a la fila de 3 mm: hilo de 0,8–1,0 mm, 110–150 A, 19–21 V, y el espesor grueso se rellena en varias pasadas. Antorcha casi perpendicular a la chapa, empujando ligeramente hacia arriba; en T, por la bisectriz. Balanceo en triángulo o zigzag estrecho con pausas en los lados. La trampa del cortocircuito en espesor grueso es la falta de fusión: la cara queda bonita y los bordes no llegaron a fundirse. Cuanto más fría y rápida la pasada, más riesgo. El pulsado (una gota por pulso, poco aporte de calor) es la alternativa si el equipo lo tiene.
PF o PG y qué dice la WPS
PF es la vertical ascendente y PG la descendente. Son dos posiciones distintas en la norma y en los papeles. Según EN ISO 9606-1, la prueba en PF cubre PA, PB y PF, pero no PG: soldar hacia abajo exige una prueba propia en PG. Y al revés, un certificado en PG solo cubre PG. La WPS fija la posición y el sentido; si pone PF, un cordón hecho hacia abajo es una desviación del procedimiento aunque por fuera quede bien.
Cuándo cada una: PF en uniones que trabajan, espesores mayores y donde cuenta la penetración. PG en chapa fina y raíces de tubería con celulósico, donde cuenta la velocidad. La técnica descendente está en soldar en vertical descendente, y la calculadora del rango de cualificación muestra qué cubre cada prueba.
Cómo practicarlo
Toma un recorte de 10 mm, sujétalo vertical y haz cordones sobre la superficie, sin unión ninguna. Se trata de aprender qué hace el baño justo antes de descolgarse —el momento en que se pone brillante y empieza a caer— y de reaccionar antes de que lo haga. Esa reacción es toda la habilidad, y se aprende antes en una chapa que en una pieza.
Ejercicio 1: cordones sobre una placa vertical
Placa de 6–8 mm, electrodo de 3,2 mm, intensidad de la fila de 6–8 mm (95–120 A). Cordones de abajo arriba, cada uno montando la mitad del anterior, hasta formar un recargue. Está bien cuando las ondas tienen la misma altura, el ancho no baila y no quedan gotas bajo el cordón. Pica después de cada cordón y mira los bordes: ranuras en el pie quieren decir que faltan pausas.
Ejercicio 2: unión en T en PF
Dos placas en T y un cordón en ángulo hacia arriba con balanceo en triángulo. Se juzga por gargantas iguales, sin mordedura en el ala vertical y cara plana o ligeramente cóncava. Después rompe la probeta por el cordón: la fractura enseña si la raíz del rincón fundió, cosa que desde fuera no se ve.
Ejercicio 3: unión a tope PF con respaldo
Dos placas achaflanadas con una pletina de respaldo de acero. Raíz recta o en escalón, relleno en árbol de Navidad, acabado en media luna. El respaldo perdona la separación y deja aprender a rellenar sin miedo a perforar. Se juzga cortando la probeta en transversal y mirando la sección: fusión con el respaldo y con las dos caras del chaflán, sin escoria entre pasadas. Es ya un montaje parecido al examen de homologación de soldador.
Qué se ve y qué cambiar
| Señal | Causa | Qué cambiar |
|---|---|---|
| El baño se descuelga en gota | Demasiada intensidad, arco largo, sin pausas | Baja la intensidad, acorta el arco, añade pausas |
| Cordón abombado, estrecho y saliente | Poca intensidad, avance demasiado lento | Sube 5–10 A y balancea más ancho |
| Mordeduras en los bordes | Sin pausa en los extremos | Detente en el borde, ve mordedura |
| Falta de penetración en la raíz | Electrodo grueso y separación escasa | Electrodo más fino para la raíz; revisa el montaje |
| Grieta en el cráter | Corte brusco del arco | Rellena el cráter, activa la rampa de bajada |
Cómo leer un cordón vertical
- Descolgado, gotas bajo el cordón: baño demasiado caliente. Primero la mano: arco más corto, pausas en los bordes y no en el centro. Luego la intensidad: 5 A menos.
- Mordedura en los bordes: una ranura a lo largo del pie y el cordón como colgado en el centro. Pausas laterales cortas o arco largo; revisa también el ángulo de trabajo.
- Joroba en el centro: cordón abombado con los pies sin mojar. Falta calor o te paras en el centro en lugar de en los bordes: sube 5–10 A, balancea más ancho, detente en el borde.
- Falta de penetración: sin cordón de raíz por detrás en una unión a tope, o un rincón sin fundir en T que aparece en la prueba de rotura. Electrodo más fino para la raíz, más separación, pausa en el vértice del triángulo.
- Escoria entre pasadas: inclusiones oscuras junto a los bordes del cordón anterior. Un cordón abombado deja ranuras en los pies que la pasada siguiente no funde: limpia hasta el metal, amola las ranuras y balancea con pausas laterales.
Orden de corrección: primero longitud de arco y pausas, luego intensidad de 5 en 5 A y, en último lugar, el diámetro del electrodo.
Preguntas frecuentes
¿Ascendente o descendente?
Ascendente para todo lo que trabaja: el arco entra en metal que ya está fundido detrás, así que la penetración es buena. Descendente para chapa fina y raíces con celulósico en tubería, donde importa la velocidad y penetrar de más perforaría. Elegir descendente en acero estructural de 10 mm es una manera fiable de producir falta de fusión.
El baño se me sale de la unión.
Demasiado calor para la posición. Baja la intensidad, acorta el arco y estrecha el balanceo. Si aun así se cae, el electrodo es demasiado grueso: baja un diámetro en vez de intentar dominar un baño que no cabe.
¿Qué balanceo uso?
Triángulo en un cordón en ángulo, árbol de Navidad o zigzag corto en uno a tope. El dibujo importa menos que la pausa en los bordes: sea cual sea la forma, el tiempo que pasas en los extremos es lo que evita la mordedura.
¿Qué amperaje para un electrodo de 3,2 mm en vertical ascendente?
En chapa de 6–8 mm el de 3,2 mm trabaja en plana entre 110 y 140 A; en vertical, entre 95 y 120 A, un 15 % menos. Empieza hacia 100 A con rutilo o 105 A con básico y corrige de 5 en 5 A según se comporte el baño.
¿Se puede soldar en vertical con MIG?
Sí, pero solo en cortocircuito: 16–22 V, con un baño pequeño y frío. El spray (desde 26–28 V) da un baño grande y muy fluido pensado para la posición plana; en vertical se cae. El espesor grueso se rellena en varias pasadas.
¿La homologación en PF cubre la vertical descendente (PG)?
No. Según EN ISO 9606-1, la prueba en PF cubre PA, PB y PF; PG solo lo cubre una prueba soldada en PG. El sentido en vertical es una posición aparte tanto en el certificado del soldador como en la WPS.
Actualizado: