Soldadura en ángulo sobre cabeza PD: la T por encima
PD es PB llevado sobre la cabeza: la misma unión en T, salvo que el baño lo sujeta solo la tensión superficial y todo lo sobrante cae sobre el soldador. Toda la técnica se reduce a una cosa: el baño tiene que ser pequeño.
Respuesta corta
Un cordón en ángulo en posición sobre cabeza PD pide un 20 % menos de intensidad que en plano (factor ×0,8) y un electrodo más fino, normalmente de 2,5 o 3,2 mm. Para un rutilo de 3,2 mm son 70–110 A (centro 90 A), y para 2,5 mm, 55–80 A. El arco debe ser muy corto, los cordones estrechos y sin pausas, y no se deposita un cateto mayor de 6 mm de una pasada; uno mayor se reparte en al menos tres cordones: raíz, chapa vertical y luego el cordón bajo la chapa superior. El mejor electrodo es el básico. La técnica paso a paso está más abajo.
Cuándo no queda más remedio que PD
Cuando el conjunto ya está montado y no se puede girar: una nervadura bajo una viga, una cartela en la cara inferior de un forjado, una reparación debajo de una máquina, una unión a un bastidor ya montado. En taller casi siempre sale más barato voltear la pieza: en barco el mismo cordón va el doble de rápido y sin riesgo de quemadura. En obra no existe esa opción y PD se vuelve obligatoria.

Cómo llevarlo
Toma la intensidad un 20 % por debajo de bajo mano y un electrodo más fino, normalmente de 2,5 o 3,2 mm. Arco muy corto: un arco largo es una gota grande, y una gota grande sobre cabeza cae. Se llevan cordones estrechos sin detenerse, rectos o con un zigzag corto; una parada en cualquier punto da solape. Como en PB, el electrodo se sitúa en la bisectriz con una ligera inclinación hacia el ala vertical y 10–15° en el sentido de avance.
Parámetros orientativos, intensidad un 20 % por debajo de bajo mano
| Espesor, mm | Diámetro del electrodo, mm | Intensidad, A |
|---|---|---|
| 1–2 | 1,6 | 30–50 |
| 1,5–3 | 2,0 | 40–65 |
| 2–4 | 2,5 | 55–80 |
| 3–5 | 3,0 | 65–105 |
| 3–6 | 3,2 | 70–110 |
| 6–12 | 4,0 | 105–150 |
Ángulos, intensidad y arco: ejemplo con rutilo y básico
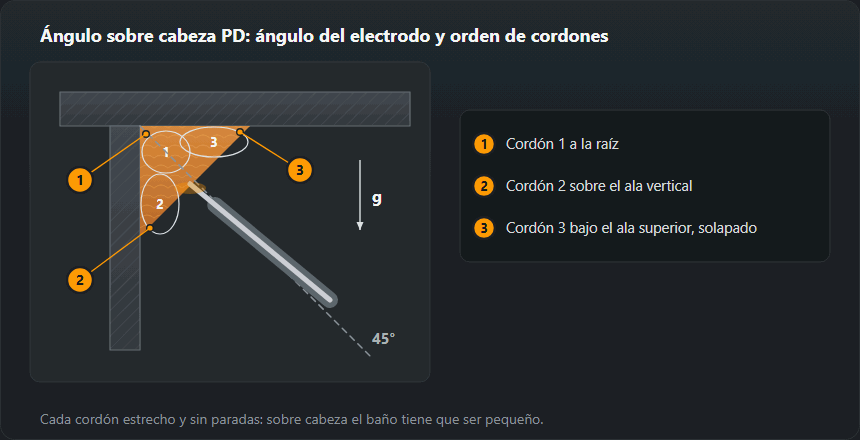
Ángulo de trabajo: en la bisectriz, a 45° de las dos alas, ligeramente inclinado hacia el ala vertical: el arco la calienta y evita que el baño cuelgue del ala superior. Ángulo de avance: 10–15° en el sentido de soldeo. Más inclinación alarga el arco aunque la punta esté cerca de la raíz.

Intensidad. El factor de PD es ×0,8, un 20 % menos que en plana: así calculan la tabla de esta página y la calculadora de intensidad. Electrodo de rutilo de 3,2 mm: en plana 90–140 A, en PD 70–110 A, centro 90 A. El básico recibe además ×1,05 por el revestimiento: 75–120 A, centro 95 A. Con 2,5 mm en PD: 55–80 A, centro 70 A. Se empieza por el centro y se corrige de 5 en 5 A: el cordón cuelga — menos; falta fusión en la raíz — más, pero nunca por debajo del límite inferior del rango.
Arco. 0,8–1,0 veces el diámetro: 2,6–3,2 mm para 3,2 mm y 2,0–2,5 mm para 2,5 mm, en PD en el límite corto. Los movimientos del electrodo, la postura y el apoyo del brazo son los de cualquier trabajo sobre cabeza: están en soldadura sobre cabeza.
Orden de cordones en PD
- Cordón 1 a la raíz: cordón recto en la bisectriz, parte baja del rango.
- Cordón 2 sobre el ala vertical: monta sobre el primero; el ala vertical lo sostiene.
- Cordón 3 bajo el ala superior: se apoya en el cordón 2 en vez de colgar solo del ala. El orden inverso (directamente bajo el ala) da un cordón descolgado.
Cateto por pasada
Sobre cabeza no se pone más de 6 mm por pasada: el baño debe quedar pequeño o se descuelga y cae. Es la mitad de lo que admite el barco y una cuarta parte menos que PB: la misma pieza tarda en PD aproximadamente el doble. Un cateto de 8 mm o más se reparte en tres pasadas como mínimo, cada una estrecha y con la escoria retirada por completo entre ellas: sobre cabeza la escoria se agarra más que en ningún otro sitio.
Cuánto por pasada: ejemplos de la tabla de ángulos
El límite para una sola pasada en PD es un lado de 6 mm (lo mismo dice la guía de posiciones de soldeo). Según la tabla de la calculadora de ángulos (z = a·√2):
- a = 3 — z = 4,2 mm, a = 4 — z = 5,7 mm: un cordón.
- a = 5 — z = 7,1 mm, a = 6 — z = 8,5 mm: más de 6 mm de lado, así que varios cordones según el esquema.
El metal crece con el cuadrado: a = 4 son 0,14 kg de aportación por metro, a = 6 ya 0,31 kg, y en PD cada cordón de más es otra pasada sobre la cabeza con su limpieza de escoria. Por eso en montaje la garganta se ajusta estrictamente al plano. La conversión de a en z y la resistencia, en la calculadora de garganta de soldadura en ángulo.
Con qué soldarlo
El electrodo básico es el mejor sobre cabeza: su escoria solidifica rápido y apuntala el baño desde abajo. El de rutilo se extiende y gotea; en PD solo sirve en material fino y con diámetros pequeños. En MAG el ángulo sobre cabeza se lleva en arco corto —con mezcla de argón o con CO₂ puro— o en pulsado con mezcla rica en argón. Por encima del rango de arco corto, el CO₂ puro lanza gotas grandes (con él no hay pulverización), y una gota grande no se sostiene boca abajo. Mantén la extensión libre del hilo lo más corta posible.
MAG en PD: parámetros de cortocircuito
Sobre cabeza la semiautomática trabaja en cortocircuito (16–22 V). De la tabla de parámetros MIG/MAG caben en él las filas de chapa fina: 1,5–2 mm — hilo de 0,8 mm, 70–110 A, 17–19 V; 3 mm — hilo de 0,8–1,0 mm, 110–150 A, 19–21 V. El ajuste para 5–6 mm (22–25 V) ya queda fuera de ese rango, así que un ángulo grueso en PD se hace con parámetros más bajos y más cordones. Los electrodos básicos se secan antes de usar a 300–350 °C durante 2 h: un revestimiento húmedo sobre cabeza es porosidad. Más en la guía de MIG/MAG.
Protección en la posición sobre cabeza
Es una de las dos posiciones, junto con PE, en las que las chispas y las gotas caen directamente sobre el soldador. Abrocha la ropa hasta el cuello, pon los puños de los guantes sobre las mangas y las perneras sobre las botas, y añade una esclavina de nuca a la pantalla. Las quemaduras aquí no vienen del arco sino de la gota que se cuela por el cuello o por el puño.
Defectos habituales y de dónde salen
Solape y cordón descolgado: el baño era demasiado grande por intensidad alta, avance lento o arco largo. Mordedura en el ala vertical: el arco se detuvo arriba. Falta de penetración en el vértice: el soldador bajó demasiado la intensidad por miedo a las gotas, y por debajo del extremo inferior del rango no se puede ir. Los poros son más probables en PD que bajo mano: el baño es pequeño y solidifica rápido, el gas no alcanza a salir, así que limpia los bordes con más cuidado y usa electrodos secos.
Cómo juzgar un ángulo sobre cabeza
- Cordón descolgado, convexidad excesiva (503): para un cordón de 10 mm de ancho ISO 5817 admite hasta 2 mm en nivel B, 2,5 mm en C y 3,5 mm en D. En PD es donde más fácil se supera: intensidad alta, arco largo o una parada.
- Mordedura en el ala superior: con 10 mm de espesor, hasta 0,5 mm en B, 0,5 mm en C y 1 mm en D. Causa: arco dirigido al ala superior o parada arriba.
- Falta de fusión en la raíz: por fuera el cordón se ve limpio. Se comprueba con un ensayo de rotura en una probeta.
- Poros: un baño pequeño que solidifica rápido no deja salir el gas. Electrodos secos y bordes limpios.
Designación y cualificación
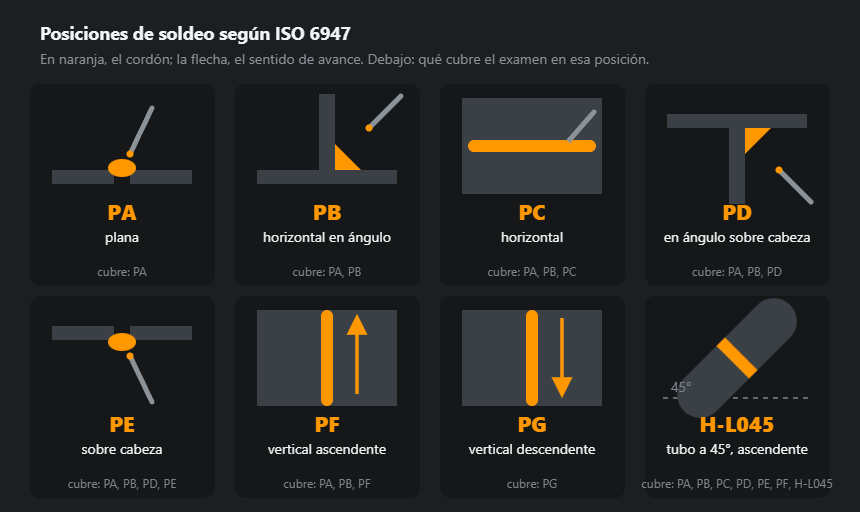
PD según EN ISO 6947; 4F en el sistema americano. Un examen en PD cubre PA, PB, PC, PD y PE: cinco posiciones con un solo ensayo, lo que lo convierte en un certificado rentable para un taller que trabaja en obra. No cubre las soldaduras a tope: para ellas hace falta una probeta a tope aparte, por ejemplo en PE. Una probeta en ángulo en PE daría el mismo rango que PD.
Prácticas y homologación en PD
- Primero PB. La misma T tumbada; técnica y ángulos en soldadura en ángulo PB. Solo cuando los lados salen iguales, la T sube por encima de la cabeza.
- Un cordón en PD. Chapas de 8–10 mm, electrodo de 2,5 mm y cordón de raíz con todo el electrodo, sin parar.
- Tres cordones. Orden según el esquema; limpieza completa de escoria tras cada cordón.
- Ensayo de rotura. La fractura muestra la fusión en la raíz y los poros.
Una probeta en ángulo en PD cubre PA, PB, PC, PD, PE según EN ISO 9606-1 (tabla 10). Una probeta en ángulo en PE da exactamente el mismo rango, así que para soldaduras en ángulo sobre cabeza PD y PE son equivalentes. Una probeta a tope en PE cubre PA, PC, PE, pero solo para soldaduras a tope: por sí sola, una probeta a tope no homologa soldaduras en ángulo (apartado 5.4). La comparación está en posiciones de soldeo, y el rango para tus datos en la calculadora de rango de homologación.
Preguntas frecuentes
¿Por qué la intensidad es menor sobre cabeza?
Porque el baño lo sujeta solo la tensión superficial. Cuanta más intensidad, mayor el baño y más seguro que se descuelgue y caiga. Se quita un 20 % respecto a bajo mano y se toma un electrodo más fino: es lo mismo por otro camino.
¿Qué cateto se pone en una pasada?
Hasta 6 mm. Por encima se reparte: tres pasadas estrechas en lugar de una ancha, retirando la escoria entre ellas. Intentar 8 mm de una vez da un cordón descolgado y falta de penetración en la raíz.
¿Rutilo o básico?
Básico. Su escoria solidifica rápido y apuntala el baño desde abajo, que es justo lo que hace falta sobre cabeza. El de rutilo se extiende y gotea; en PD solo se usa en material fino y con diámetro pequeño.
¿Qué cubre un examen en PD?
PA, PB, PC, PD y PE según EN ISO 9606-1: cinco posiciones con un solo ensayo. No cubre las soldaduras a tope; para ellas hace falta una probeta a tope aparte, por ejemplo en PE. Una probeta en ángulo en PE da el mismo rango.
¿Qué intensidad para electrodo de 3,2 mm en posición PD?
Rutilo: 70–110 A; para empezar, unos 90 A (en plana, 90–140 A). Básico, con la corrección ×1,05 del revestimiento: 75–120 A. No se baja del límite inferior: se pierde la fusión en la raíz.
¿En qué orden se dan los cordones en un ángulo sobre cabeza?
Primero la raíz, luego el cordón sobre el ala vertical y al final el cordón bajo el ala superior, apoyado en el anterior. Un cordón dado directamente bajo el ala superior no tiene apoyo y se descuelga.
¿El examen en PE cubre PD?
Depende de la probeta. Una soldadura en ángulo en PE cubre PA, PB, PC, PD, PE según la tabla 10 de EN ISO 9606-1, igual que una probeta en PD. Una probeta a tope en PE cubre PA, PC, PE, pero solo para soldaduras a tope: por sí sola no homologa soldaduras en ángulo.
Actualizado: