Posiciones de soldeo en tubería: 1G, 2G, 5G y 6G
En tubería todo lo deciden dos cosas: cómo está colocada y si gira. Un tubo que gira significa soldar en una sola posición cómoda; un tubo fijo obliga a recorrer la circunferencia pasando por sobre cabeza, vertical y plana, todo en un mismo cordón.
Posiciones de soldeo en tubería — tabla: 1G, 2G, 5G, 6G y sus códigos EN ISO 6947
Los símbolos americanos 1G a 6G dicen cómo está colocado el tubo; los europeos según EN ISO 6947 dicen en qué posición queda realmente el cordón. Por eso a un montaje 5G le corresponden dos notaciones europeas: PH si se sube y PJ si se baja (en WPS antiguos figuran como PF y PG).
| EN ISO 6947 | AWS | Tubo | El cordón va |
|---|---|---|---|
| PA | 1G | gira, horizontal | plana |
| PC | 2G | fijo, vertical | horizontal |
| PH | 5G | fijo, horizontal | ascendente, pasando por sobre cabeza |
| PJ | 5G | fijo, horizontal | descendente |
| H-L045 | 6G | fijo, a 45° | todas seguidas |
Posición 5G: qué es y cómo se suelda
La posición 5G es un tubo fijo con el eje horizontal, soldado en toda la circunferencia sin girarlo. Divide mentalmente la circunferencia en cuartos y suelda de abajo arriba por ambos lados, como dos letras «C». La posición cambia sobre la marcha: abajo se suelda sobre cabeza, en los lados en vertical y arriba en plana, así que la intensidad tiene que ser un compromiso entre las tres (tabla más abajo).
Raíz en tubo fijo según las horas del reloj: secuencia paso a paso
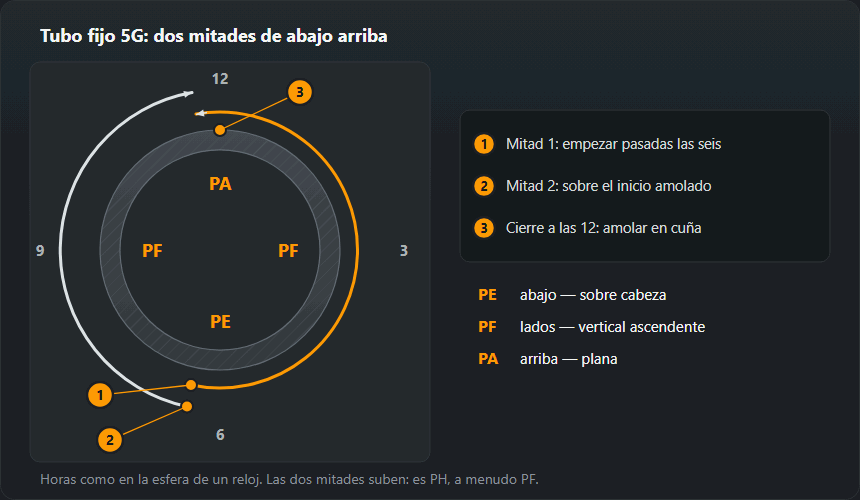
La circunferencia se lee como la esfera de un reloj: las 12 arriba, las 6 abajo, las 3 y las 9 en los lados. En 5G (PH) el cordón pasa por todas esas zonas de una vez, así que la técnica cambia cada pocos centímetros. La secuencia de abajo es para una raíz con electrodo revestido en ascendente; el relleno y el peinado siguen el mismo camino.

1. Punteado fuera de los puntos de arranque
Las 6 y las 12 son donde las mitades empiezan y cierran, por eso ahí no se puntea: los puntos van a los lados. Cada punto se amola en cuña por los dos extremos, porque la raíz tiene que fundirlo, no trepar por encima de un bulto. Antes de puntear se comprueba la separación en toda la vuelta: un tubo que ha tirado hacia un punto queda con la separación demasiado abierta en un sitio y cerrada en el opuesto.
2. Arranque de la primera mitad pasadas las seis
La primera mitad se empieza unos milímetros antes del punto más bajo, en el lado contrario al que se va a subir. El inicio de un cordón es siempre la zona más fría y peor fundida; así queda fuera del fondo y la segunda mitad puede cerrar sobre él. Se ceba en el chaflán, se mantiene hasta que el baño moje los dos bordes y pase por la separación, y solo entonces se empieza a subir.
3. La parte baja: de 5 a 7 es sobre cabeza
Abajo se suelda como por encima de la cabeza: electrodo casi perpendicular a la superficie del tubo, inclinado 10–15° en el sentido de avance, el arco más corto que se pueda mantener. La gravedad saca aquí la raíz de la separación y deja por dentro concavidad en la raíz (imperfección 515). Se corrige metiendo el arco más adentro de la separación en lugar de arrastrarlo por la superficie.
4. Los lados: de 4 a 2 y de 8 a 10 es vertical
En los lados manda la técnica de vertical ascendente: la punta mira un poco hacia arriba, 5–10° respecto a la perpendicular, y el baño se apoya en el escalón de metal ya solidificado. Los movimientos y las paradas en los bordes están en soldar en vertical ascendente. El ángulo se cambia de forma continua girando la muñeca con el tubo: quien mantiene el mismo ángulo de las 6 a las 12 acaba con el electrodo tumbado a lo largo del tubo.
5. La parte alta y el cierre a las doce
Por encima de las 2 y las 10 el cordón pasa a posición plana: el baño se vuelve fluido y la gravedad empuja la raíz hacia dentro del tubo. Aquí salen con facilidad la penetración excesiva (imperfección 504) o la perforación, así que se avanza más rápido y se acortan las paradas. La primera mitad termina unos milímetros pasadas las doce y su final se amola en cuña. La segunda empieza sobre el inicio amolado de la primera abajo, sube por el otro lado y cierra sobre la cuña de arriba: se mantiene el arco en el cierre hasta que se fundan los dos extremos.
Intensidad en 5G y 6G: tabla y ejemplo
En tubo fijo no hay una sola posición, así que la intensidad es un compromiso entre vertical y sobre cabeza: ×0,85 y ×0,8 del valor en plana. Son los mismos factores que usa la calculadora de intensidad y la guía de posiciones de soldeo. La tabla es la tabla general de intensidad multiplicada por estos factores y redondeada a 5 A.
| Espesor, mm | Electrodo, mm | PA (girando), A | PF / PH, A | PE (abajo), A |
|---|---|---|---|---|
| 1–2 | 1,6 | 40–60 | 35–50 | 30–50 |
| 1,5–3 | 2,0 | 50–80 | 45–70 | 40–65 |
| 2–4 | 2,5 | 70–100 | 60–85 | 55–80 |
| 3–5 | 3,0 | 80–130 | 70–110 | 65–105 |
| 3–6 | 3,2 | 90–140 | 75–120 | 70–110 |
| 6–12 | 4,0 | 130–190 | 110–160 | 105–150 |
Ejemplo: electrodo de 3,2 mm en tubo 5G. Con el tubo girando (PA) lleva 90–140 A, centro 115 A. En tubo fijo el rango vertical es 75–120 A (centro 100 A) y el de sobre cabeza 70–110 A (centro 90 A). En la práctica se ajusta la máquina cerca del centro del rango vertical y la parte baja se resuelve con un arco más corto, porque a mitad de cordón no se puede tocar el equipo. Longitud de arco para 3,2 mm: 2,6–3,2 mm; para 2,5 mm: 2,0–2,5 mm. La raíz con 2,5 mm va en la parte baja de su rango: 60–85 A en vertical, 55–80 A sobre cabeza. Corrección de 5 en 5 A: raíz cóncava abajo — más intensidad o arco más metido; perforación arriba — menos intensidad o más velocidad.
Por qué 6G es la prueba más dura
El tubo está a 45° y no gira, así que en la circunferencia no se repite ni una sola posición: cada centímetro es otro ángulo. Por eso una homologación aprobada en 6G cubre prácticamente todos los demás montajes, y el examen se considera la prueba de madurez del soldador.
Cómo soldar 6G (H-L045) en la práctica
En 6G el tubo está fijo a 45° y, además del cambio de posición en la vuelta, el propio chaflán queda inclinado. El baño tiende a caer hacia el borde inferior: mordedura en el borde superior y solape en el inferior. De ahí tres reglas:
- Mismo sentido que en 5G. La raíz se hace en dos mitades de abajo arriba, con las mismas cuñas a las 6 y a las 12. H-L045 es la variante ascendente; la descendente es J-L045.
- El arco apunta un poco al borde superior. Un electrodo inclinado hacia la cara superior del chaflán la calienta y compensa el metal que cae. En el balanceo, la parada en el borde superior es más larga que en el inferior.
- Peinado en cordones estrechos. Un balanceo ancho en 6G termina en mordedura arriba, por eso el peinado se hace como en horizontal: varios cordones estrechos desde el borde inferior hacia arriba, cada uno montando sobre el anterior. Esa técnica está en soldadura horizontal PC.
En el examen 6G el tubo no se puede girar y la probeta suele ir fijada a una altura fija. Antes de cebar conviene recorrer toda la vuelta en seco, con el electrodo en la pinza: si en algún punto no se ve el baño o no se llega, hay que recolocarse ahora y no a mitad de la raíz.
La raíz y la penetración
En tubería no solo se juzga la cara, sino también la raíz desde dentro, y al interior casi nunca se llega. De ahí dos soluciones: TIG en la raíz con electrodo o hilo para el relleno, o electrodo celulósico llevado en descendente. En inoxidable se añade el purgado con argón, sin el cual la raíz se oxida y se desmorona.
Preparación del tubo para la raíz
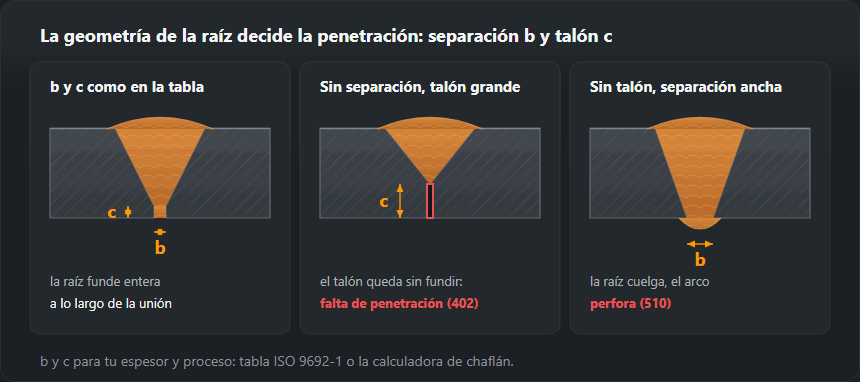
A partir de 3 mm de pared se suele preparar un chaflán en V. Según la tabla de chaflanes: ángulo 50–70°, talón 1–2 mm, separación 1–4 mm; lo habitual es 60° con electrodo y 60–70° con TIG. Las medidas exactas para tu espesor salen en la calculadora de chaflán.

- Limpieza. Chaflán y una franja a cada lado, por fuera y por dentro, hasta metal brillante. El óxido y la pintura del interior van directos a la raíz.
- Alineación. El desalineamiento de bordes en tubo deja un escalón en la raíz que ningún cordón iguala. Los bordes se alinean en toda la vuelta antes del primer punto.
- Raíz TIG. Para pared de 3 mm la tabla TIG en plana da tungsteno de 2,0–2,4 mm, 90–130 A (CC−), varilla de 2,0–2,4 mm y 7–9 l/min de argón. En las posiciones de tubo se empieza por la parte baja de ese rango. Más sobre el proceso en la guía de TIG.
- Raíz con electrodo. Básico para uniones exigentes; se seca antes de usar a 300–350 °C durante 2 h. El celulósico es para raíces en descendente (PJ), de lo que se habla más abajo.
- Inoxidable. El interior del tubo se llena de argón (gas de respaldo) antes de cebar y se mantiene hasta terminar la raíz y la primera pasada de relleno. Detalles en soldar acero inoxidable.
PH o PJ: ascendente o descendente alrededor del tubo
Los dos sentidos son el mismo montaje 5G, pero posiciones distintas en los papeles. PH (en muchos WPS escrito como PF) es soldar hacia arriba: más lento, más penetración, lo normal en estructuras y tuberías a presión. PJ (a menudo escrito PG) es soldar hacia abajo, de las 12 a las 6: rápido, con electrodo celulósico, típico de la raíz en oleoductos y gasoductos. La técnica en descendente está en soldar en vertical descendente. El sentido no es cuestión de gusto: la homologación en PF no cubre PG, y H-L045 no cubre J-L045.
Tubo y chapa en la homologación
Según EN ISO 9606-1, una prueba en tubo de más de 25 mm de diámetro cubre también la chapa. La prueba en chapa solo cubre tubo desde 500 mm de diámetro, o desde 75 mm si el tubo gira, así que para tubería pequeña fija el examen tiene que ser en tubo. El rango de diámetros se calcula a partir del diámetro de la probeta, y el montaje 6G se escribe H-L045. El rango exacto depende además del espesor, del tipo de unión y de si la raíz se soldó sin respaldo.
Posiciones y diámetros que cubre el examen en tubo
La posición del examen decide en qué posiciones queda homologado el soldador. Según la tabla de cobertura de EN ISO 9606-1 (lectura prudente, la misma que en la calculadora):
- H-L045 (6G ascendente) cubre PA, PB, PC, PD, PE, PF, PH, H-L045: el rango más amplio con una sola probeta.
- J-L045 (6G descendente) cubre PA, PC, PE, PG, J-L045, es decir, nada en ascendente.
- PF / PH (5G ascendente) cubre PA, PB, PF; no cubre PC, así que el tubo vertical (2G) pide otra probeta o 6G.
- PC (2G) cubre PA, PB, PC.
La segunda variable es el diámetro. Hasta 25 mm se cubre de D a 2·D; por encima, desde 0,5·D pero nunca por debajo de 25 mm, sin límite superior:
| Diámetro de la probeta D, mm | Rango cubierto |
|---|---|
| 21,3 | 21,3…42,6 mm |
| 25,0 | 25,0…50,0 mm |
| 33,7 | ≥ 25,0 mm |
| 48,3 | ≥ 25,0 mm |
| 60,3 | ≥ 30,2 mm |
| 88,9 | ≥ 44,5 mm |
| 114,3 | ≥ 57,2 mm |
| 168,3 | ≥ 84,2 mm |
| 219,1 | ≥ 109,6 mm |
Ejemplo. Examen 6G en tubo de 60,3 mm con pared de 5 mm: diámetros ≥ 30,2 mm, posiciones PA, PB, PC, PD, PE, PF, PH, H-L045, espesores de 3 mm a 10 mm (regla para 3 ≤ t < 12: de 3 mm a 2·t). La misma probeta en tubo de 21,3 mm daría solo 21,3…42,6 mm; por eso no se examina en tubo fino si el trabajo es en tubo grande. El rango completo con proceso y tipo de unión lo da la calculadora de rango de homologación, y el examen en sí se explica en homologación de soldadores.
La raíz de la probeta se juzga por dentro. Según ISO 5817, la concavidad en la raíz (515) con pared de 5 mm admite hasta 0,25 mm en nivel B, 0,5 mm en C y 1 mm en D. Es la imperfección a vigilar en la parte baja del tubo 5G, donde la gravedad saca la raíz de la separación.
Cómo practicar: de 1G a 6G
- 1G — tubo girando. Raíz y peinado en plana, girando el tubo a mano o con virador cada pocos centímetros. Objetivo: penetración uniforme en toda la vuelta sin cambiar de técnica.
- 2G — tubo vertical. Soldadura circunferencial en horizontal: cordones estrechos de abajo arriba. Enseña un peinado que no se descuelga.
- 5G sin raíz. Cordones sobre tubo fijo de las 6 a las 12 por los dos lados. Solo ángulo de muñeca y postura, sin preocuparse de la penetración.
- 5G con raíz. Unión completa y después cortar la probeta en cuartos: abajo revisar la concavidad de raíz, arriba la penetración excesiva, en los lados la fusión con los bordes.
- 6G. Solo cuando el 5G sale repetible. Primero la raíz sola, luego el peinado en cordones estrechos.
Defectos según la hora
- Las 6: raíz cóncava, escoria en el arranque. Arco largo o arranque sin mantener. Acortar el arco, meterlo en la separación, amolar el inicio.
- Las 3 y las 9: mordedura en los bordes. Faltan las paradas en los bordes que pide la vertical. Parada en cada extremo del balanceo.
- Las 12: penetración excesiva, perforación. Demasiado lento o caliente en la zona plana. Más velocidad, paradas más cortas.
- Cierres: falta de fusión y falta de penetración. Final de la mitad anterior sin amolar. Cuña y arco mantenido en el cierre.
Preguntas frecuentes
¿En qué se diferencian 5G y 6G?
En 5G el tubo está horizontal y no gira; en 6G está a 45° y tampoco gira. En 6G ninguna posición de la circunferencia se repite, por eso es más difícil y cubre un rango de homologación más amplio.
¿La homologación en tubo cubre la chapa?
Sí, si el tubo tenía más de 25 mm de diámetro. Al revés el alcance es limitado: según EN ISO 9606-1 la prueba en chapa cubre tubo solo desde 500 mm de diámetro, o desde 75 mm si el tubo gira.
¿Por dónde se empieza el cordón en posición 5G?
Unos milímetros antes del punto más bajo, para que el inicio del cordón —el punto más débil— no caiga justo en la raíz.
¿Qué significa la posición H-L045?
Un tubo fijo inclinado 45° y soldado en ascendente (el 6G americano). Según la tabla de cobertura de EN ISO 9606-1 cubre PA, PB, PC, PD, PE, PF, PH, H-L045. Su equivalente en descendente es J-L045, que solo cubre PA, PC, PE, PG, J-L045.
¿PH es lo mismo que PF?
El sentido es el mismo, hacia arriba, pero PH es un tubo fijo con eje horizontal y PF una unión vertical en chapa. Muchos WPS y certificados escriben PF también en tubo; entonces cuenta el sentido, no la letra.
¿Qué intensidad para electrodo de 3,2 mm en posición 5G?
En tubo fijo la intensidad es un compromiso entre vertical (75–120 A) y sobre cabeza (70–110 A). Ajusta unos 100 A y acorta el arco en la parte baja del tubo. Con el tubo girando (PA) se usan 90–140 A.
¿Qué rango de diámetros da un examen en tubo de 60,3 mm?
Según la regla de EN ISO 9606-1, por encima de 25 mm se cubre desde 0,5·D pero no por debajo de 25 mm: para 60,3 mm son ≥ 30,2 mm, sin límite superior. Un tubo de 21,3 mm daría solo 21,3…42,6 mm.
Actualizado: