Pozycje spawania rur: 1G, 2G, 5G i 6G
Przy rurze wszystko zależy od dwóch rzeczy: jak leży i czy się obraca. Rura obracana to spawanie w jednej wygodnej pozycji, rura nieruchoma to obchodzenie obwodu przez sufit, pion i podolną — w jednym ściegu.
Pozycje spawania rur — tabela: 1G, 2G, 5G, 6G i odpowiedniki EN ISO 6947
Oznaczenia amerykańskie 1G–6G mówią o ułożeniu rury, europejskie wg EN ISO 6947 — o pozycji, w jakiej faktycznie leży spoina. Dlatego jednemu układowi 5G odpowiadają dwa zapisy europejskie: PH, gdy idzie się do góry, i PJ, gdy w dół (w starszych WPS zapisywane jako PF i PG).
| EN ISO 6947 | AWS | Rura | Spoina idzie |
|---|---|---|---|
| PA | 1G | obraca się, poziomo | podolna |
| PC | 2G | nieruchoma, pionowo | naścienna |
| PH | 5G | nieruchoma, poziomo | do góry przez sufit |
| PJ | 5G | nieruchoma, poziomo | w dół |
| H-L045 | 6G | nieruchoma, pod 45° | wszystkie po kolei |
Pozycja 5G: co to jest i jak się w niej spawa
Pozycja 5G to rura nieruchoma o osi poziomej, spawana po całym obwodzie bez obracania. Obwód dzieli się myślowo na cztery ćwiartki i spawa od dołu do góry po obu stronach, jak dwie litery C. Zaczyna się kilka milimetrów przed najniższym punktem, żeby początek ściegu nie wypadł dokładnie w grani. Pozycja zmienia się w trakcie: dół jest sufitowy, boki pionowe, góra podolna — i prąd musi być kompromisem między nimi.
Grań rury nieruchomej po zegarze: kolejność krok po kroku
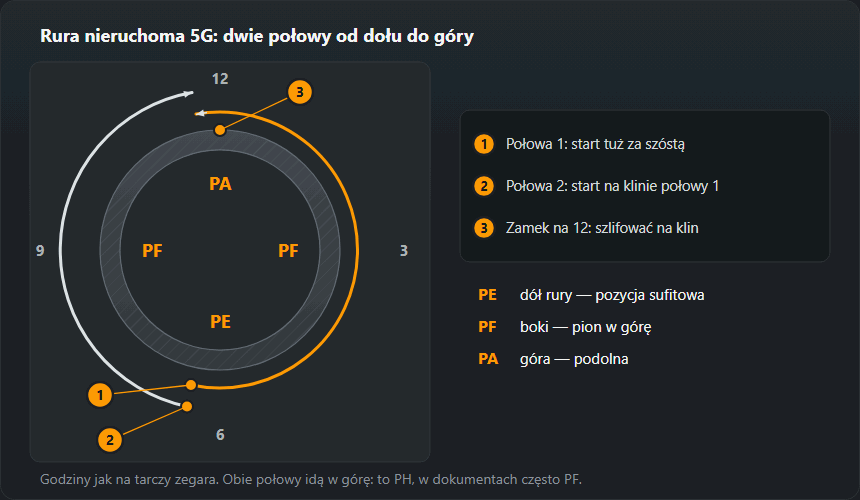
Obwód rury opisuje się jak tarczę zegara: 12 to góra, 6 — dół, 3 i 9 — boki. W układzie 5G (PH) spoina przechodzi przez wszystkie te miejsca w jednym ściegu, więc technika zmienia się co kilka centymetrów. Kolejność poniżej dotyczy grani elektrodą otuloną prowadzonej w górę; wypełnienie i lico idą tą samą drogą.

1. Sczepy poza punktami startu
Szósta i dwunasta to miejsca, gdzie połowy się zaczynają i zamykają, dlatego sczepów tam się nie kładzie — trafiają na boki obwodu. Każdy sczep szlifuje się na klin z obu końców: grań ma go przetopić, a nie wspinać się po garbie. Przed sczepieniem sprawdza się odstęp na całym obwodzie; rura, która zbiegła się na jednym sczepie, ma w jednym miejscu szczelinę za szeroką, a naprzeciw za wąską.
2. Start pierwszej połowy tuż za szóstą
Pierwszą połowę zaczyna się kilka milimetrów przed najniższym punktem, po stronie przeciwnej niż ta, którą się pójdzie w górę. Dzięki temu początek ściegu — zawsze najzimniejszy i najgorzej przetopiony — leży poza grzbietem dołu i drugą połowę da się na nim zamknąć. Łuk zajarza się w rowku, przytrzymuje, aż jeziorko obejmie obie krawędzie i przejdzie przez szczelinę, i dopiero wtedy rusza się w górę.
3. Dół rury: od 5 do 7 to sufit
Na dole pracuje się jak nad głową: elektroda prawie prostopadle do powierzchni rury, pochylona o 10–15° w kierunku spawania, łuk najkrótszy, jaki da się utrzymać. Grawitacja wyciąga tu grań z powrotem ze szczeliny i od środka zostaje wklęśnięcie grani (wada 515). Lekarstwo to wprowadzać łuk głębiej w szczelinę i nie przeciągać go po powierzchni.
4. Boki: od 4 do 2 i od 8 do 10 to pion
Na bokach obowiązuje technika pionu w górę: koniec elektrody skierowany lekko w górę, o 5–10° od prostopadłej, jeziorko stoi na półce zakrzepłego metalu. Szczegóły ruchów i zatrzymań na krawędziach opisuje poradnik spawania pionowego z dołu do góry. Kąt trzeba zmieniać płynnie, obracając nadgarstek razem z obwodem — spawacz, który trzyma jeden kąt od 6 do 12, kończy z elektrodą ułożoną wzdłuż rury.
5. Góra i zamek na dwunastej
Powyżej 2 i 10 spoina przechodzi w pozycję podolną: jeziorko robi się płynne, a grawitacja pcha grań do środka rury. Tu łatwo o nadmierny przetop (wada 504) albo przepalenie, więc prowadzi się szybciej i skraca przystanki. Pierwsza połowa kończy się kilka milimetrów za dwunastą; jej koniec szlifuje się na klin. Druga połowa zaczyna się na zeszlifowanym początku pierwszej na dole, idzie drugą stroną i zamyka się na klinie u góry — łuk przytrzymuje się na zamku, aż oba końce się stopią.
Prąd w 5G i 6G: tabela i przykład
Na rurze nieruchomej nie ma jednej pozycji, więc prąd jest kompromisem między pionem a sufitem: ×0,85 i ×0,8 wartości dla pozycji podolnej — tymi samymi współczynnikami liczy kalkulator prądu i omówienie pozycji spawania. Tabela poniżej jest wyliczona z ogólnej tabeli prądu tymi współczynnikami, z zaokrągleniem do 5 A.
| Grubość, mm | Elektroda, mm | PA (obracana), A | PF / PH, A | PE (dół rury), A |
|---|---|---|---|---|
| 1–2 | 1,6 | 40–60 | 35–50 | 30–50 |
| 1,5–3 | 2,0 | 50–80 | 45–70 | 40–65 |
| 2–4 | 2,5 | 70–100 | 60–85 | 55–80 |
| 3–5 | 3,0 | 80–130 | 70–110 | 65–105 |
| 3–6 | 3,2 | 90–140 | 75–120 | 70–110 |
| 6–12 | 4,0 | 130–190 | 110–160 | 105–150 |
Przykład: elektroda 3,2 mm na rurze 5G. Rura obracana (PA) dostaje 90–140 A, środek 115 A. Na nieruchomej zakres pionu to 75–120 A (środek 100 A), a sufitu 70–110 A (środek 90 A). W praktyce ustawia się prąd bliżej środka pionu, a na dole rury ratuje się krótszym łukiem, bo przełączać urządzenia w połowie ściegu się nie da. Łuk dla 3,2 mm to 2,6–3,2 mm, dla 2,5 mm — 2,0–2,5 mm. Grań elektrodą 2,5 mm prowadzi się w dolnej części zakresu: 60–85 A dla pionu, 55–80 A dla sufitu. Korekta po 5 A: grań wklęsła na dole — więcej prądu albo głębiej łuk; przepalenie u góry — mniej prądu albo szybciej.
Dlaczego 6G to najtrudniejsza próba
Rura stoi pod kątem 45° i się nie obraca, więc na obwodzie nie ma ani jednej powtarzalnej pozycji: każdy centymetr to inny kąt. Dlatego uprawnienie zdane w 6G obejmuje praktycznie wszystkie pozostałe układy, a egzamin ten uchodzi za sprawdzian dojrzałości spawacza.
Jak spawać 6G (H-L045) w praktyce
W 6G rura stoi pod 45° i do zmian pozycji na obwodzie dochodzi pochylenie samego rowka. Jeziorko ma tendencję do zsuwania się na dolną krawędź ukosowania: na górnej zostaje podtopienie, na dolnej nawis. Stąd trzy zasady:
- Kierunek jak w 5G. Grań spawa się dwiema połowami od dołu do góry, z tymi samymi klinami na szóstej i dwunastej. H-L045 to wariant w górę; wariant w dół to J-L045.
- Łuk celuje lekko w górną krawędź. Elektroda pochylona w stronę górnej ścianki rowka dogrzewa ją i równoważy spływanie metalu. W zakosie zatrzymanie na górnej krawędzi jest dłuższe niż na dolnej.
- Lico wąskimi ściegami. Szeroki zakos w 6G kończy się podtopieniem u góry, więc lico układa się jak w pozycji naściennej: kilka wąskich ściegów od dolnej krawędzi w górę, każdy zachodzi na poprzedni. Technika takiego lica jest opisana w poradniku o spoinie poziomej PC.
Na egzaminie 6G obowiązuje zakaz obracania rury, a próbka jest zwykle zamocowana na stałej wysokości. Warto przed spawaniem przejść cały obwód na sucho, z elektrodą w uchwycie: jeśli w jakimś miejscu nie widać jeziorka albo ręka nie sięga, trzeba ustawić się inaczej teraz, a nie w połowie grani.
Grań i przetop
W rurach ocenia się nie tylko lico, ale i grań od środka, a do tej często nie ma dostępu. Stąd dwa rozwiązania: TIG na grań i elektroda albo drut na wypełnienie, albo elektroda celulozowa prowadzona w dół. Przy stali nierdzewnej dochodzi poddmuch argonem, bez którego grań się utleni i osypie.
Przygotowanie rury do spawania grani
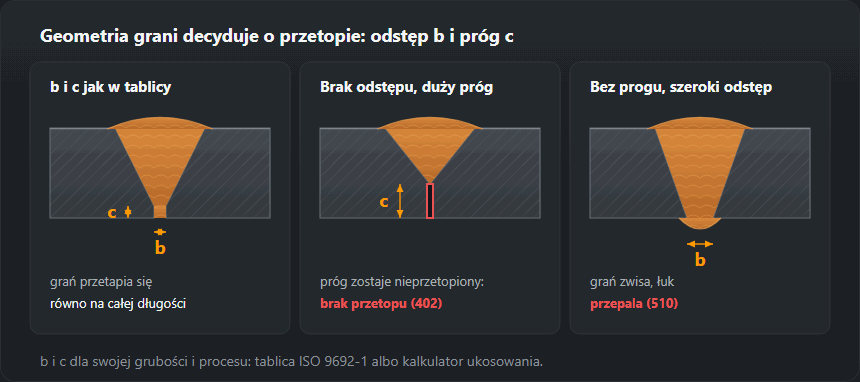
Ścianka rury od 3 mm wzwyż dostaje zwykle ukosowanie V. Z tabeli ukosowań: kąt rowka 50–70°, próg 1–2 mm, odstęp 1–4 mm; dla elektrody otulonej typowo 60°, dla TIG 60–70°. Dokładne wymiary dla swojej grubości policzysz w kalkulatorze ukosowania.

- Czyszczenie. Ukosowanie i pas po obu stronach, od zewnątrz i od środka, do metalicznego połysku. Rdza i farba wewnątrz rury trafiają prosto w grań.
- Współosiowość. Przesunięcie krawędzi (niedopasowanie) na rurze daje uskok w grani, którego żaden ścieg nie wyrówna. Krawędzie ustawia się równo na całym obwodzie, zanim położy się pierwszy sczep.
- Grań TIG. Przy ściance 3 mm tabela TIG w pozycji podolnej podaje elektrodę wolframową 2,0–2,4 mm, 90–130 A (DC−), pręt 2,0–2,4 mm i 7–9 l/min argonu. W pozycjach rury zaczyna się od dolnej części tego zakresu. Więcej o metodzie — w poradniku TIG.
- Grań elektrodą. Elektroda zasadowa na złącza odpowiedzialne; przed pracą suszy się ją w 300–350 °C przez 2 h. Elektroda celulozowa służy do grani w dół (PJ), o czym niżej.
- Stal nierdzewna. Wnętrze rury wypełnia się argonem (poddmuch) przed zajarzeniem i trzyma do zakończenia grani i pierwszego ściegu wypełniającego — szczegóły w poradniku o spawaniu stali nierdzewnej.
PH czy PJ: w górę czy w dół po obwodzie
Oba kierunki to ten sam układ 5G, ale inne pozycje w dokumentach. PH (w WPS często zapisywane jako PF) to spawanie w górę: wolniej, głębszy przetop, standard w konstrukcjach i instalacjach ciśnieniowych. PJ (często zapisywane jako PG) to spawanie w dół, od dwunastej do szóstej — szybkie, z elektrodą celulozową, typowe dla grani rurociągów przesyłowych. Technikę prowadzenia w dół opisuje strona o spawaniu z góry na dół. Kierunek nie jest kwestią wygody: uprawnienie w PF nie obejmuje PG, a H-L045 nie obejmuje J-L045.
Co obejmuje uprawnienie
Wg EN ISO 9606-1 próba na rurze o średnicy powyżej 25 mm obejmuje też blachę. Próba na blasze obejmuje rury dopiero od 500 mm średnicy, a obracane od 75 mm, więc przy małych rurach spawanych na stałe egzamin trzeba zdawać na rurze. Zakres średnic liczy się od średnicy próbki, a układ 6G zapisuje się jako H-L045. Dokładny zakres zależy jeszcze od grubości, rodzaju złącza i tego, czy grań była spawana bez podkładki.
Co dokładnie obejmuje egzamin na rurze
Pozycja egzaminu decyduje o pozycjach, na które spawacz dostaje uprawnienie. Według tabeli zakresu EN ISO 9606-1 (odczyt ostrożny, taki sam jak w kalkulatorze):
- H-L045 (6G w górę) obejmuje PA, PB, PC, PD, PE, PF, PH, H-L045 — najszerszy zakres z jednej próbki.
- J-L045 (6G w dół) obejmuje PA, PC, PE, PG, J-L045, czyli nic w górę.
- PF / PH (5G w górę) obejmuje PA, PB, PF; nie obejmuje PC, więc rura pionowa (2G) wymaga osobnej próby albo 6G.
- PC (2G) obejmuje PA, PB, PC.
Drugi parametr to średnica. Do 25 mm uznaje się zakres od D do 2·D, powyżej — od 0,5·D, ale nie mniej niż 25 mm, bez górnej granicy:
| Średnica próbki D, mm | Uznany zakres |
|---|---|
| 21,3 | 21,3…42,6 mm |
| 25,0 | 25,0…50,0 mm |
| 33,7 | ≥ 25,0 mm |
| 48,3 | ≥ 25,0 mm |
| 60,3 | ≥ 30,2 mm |
| 88,9 | ≥ 44,5 mm |
| 114,3 | ≥ 57,2 mm |
| 168,3 | ≥ 84,2 mm |
| 219,1 | ≥ 109,6 mm |
Przykład. Próba 6G na rurze 60,3 mm o ściance 5 mm: średnice ≥ 30,2 mm, pozycje PA, PB, PC, PD, PE, PF, PH, H-L045, grubości od 3 mm do 10 mm (reguła 3 ≤ t < 12: od 3 mm do 2·t). Ta sama próba na rurce 21,3 mm dałaby tylko średnice 21,3…42,6 mm — dlatego do pracy na dużych rurach nie zdaje się egzaminu na cienkiej rurce. Pełny zakres z procesem i rodzajem złącza policzysz w kalkulatorze zakresu uprawnień, a przebieg egzaminu opisuje strona o uprawnieniach spawacza.
Grań w próbie ocenia się od środka. W ISO 5817 wklęśnięcie grani (515) przy ściance 5 mm może mieć na poziomie B do 0,25 mm, na C do 0,5 mm, na D do 1 mm. Na dole rury 5G tej wady pilnuje się najbardziej: tam grawitacja wyciąga grań ze szczeliny.
Jak ćwiczyć: od 1G do 6G
- 1G — rura obracana. Grań i lico w pozycji podolnej, rura obracana ręką albo na obrotniku co kilka centymetrów. Cel: równy przetop na całym obwodzie bez zmiany techniki.
- 2G — rura pionowa. Spoina obwodowa w pozycji naściennej: wąskie ściegi od dołu w górę. Uczy lica, które nie zwisa.
- 5G bez grani. Napawanie ściegów na nieruchomej rurze, od szóstej do dwunastej po obu stronach. Tylko zmiana kąta nadgarstka i pozycji ciała — bez stresu o przetop.
- 5G z granią. Pełne złącze, potem przecięcie próbki na ćwiartki: na dole sprawdzić wklęśnięcie grani, na górze nadmierny przetop, na bokach przetopienie krawędzi.
- 6G. Dopiero gdy 5G wychodzi powtarzalnie. Najpierw sama grań, potem lico wąskimi ściegami.
Błędy po godzinach na obwodzie
- Szósta: wklęsła grań, żużel w starcie. Za długi łuk albo start bez przytrzymania. Skrócić łuk, wprowadzać go w szczelinę, start szlifować.
- Trzecia i dziewiąta: podtopienie krawędzi. Brak przystanków na brzegach, jak w pionie. Przystanek w skrajnym punkcie zakosu.
- Dwunasta: nadmierny przetop, przepalenie. Za wolno albo za gorąco w pozycji podolnej. Szybciej, krócej na krawędziach.
- Zamki: przyklejenie i brak przetopu. Nieszlifowany koniec poprzedniej połowy. Klin i przytrzymanie łuku na zamku.
Częste pytania
Czym różni się 5G od 6G?
W 5G rura leży poziomo i się nie obraca, w 6G stoi pod kątem 45° i też się nie obraca. W 6G żadna pozycja na obwodzie się nie powtarza, dlatego jest trudniejsza i obejmuje szerszy zakres uprawnień.
Czy uprawnienie na rurze obejmuje blachę?
Tak, jeśli rura miała ponad 25 mm średnicy. Odwrotnie zakres jest wąski: wg EN ISO 9606-1 próba na blasze obejmuje rury dopiero od 500 mm średnicy, a obracane od 75 mm.
Od którego miejsca zaczyna się ścieg w pozycji 5G?
Kilka milimetrów przed najniższym punktem obwodu, żeby początek ściegu — najsłabsze miejsce — nie wypadł dokładnie w grani.
Co oznacza pozycja H-L045?
Rurę nieruchomą ustawioną pod kątem 45° i spawaną w górę (amerykańskie 6G). Wg tabeli zakresu EN ISO 9606-1 obejmuje ona PA, PB, PC, PD, PE, PF, PH, H-L045. Odpowiednik spawany w dół to J-L045, który obejmuje tylko PA, PC, PE, PG, J-L045.
Czy PH to to samo co PF?
Kierunek jest ten sam — w górę — ale PH oznacza rurę nieruchomą o osi poziomej, a PF złącze pionowe na blasze. W wielu WPS i świadectwach na rurze też pisze się PF; wtedy liczy się kierunek, nie litera.
Jaki prąd na elektrodę 3,2 mm w pozycji 5G?
Na rurze nieruchomej prąd jest kompromisem między pionem (75–120 A) a sufitem (70–110 A). Ustaw ok. 100 A i na dole rury skracaj łuk. Rura obracana (PA) dostaje 90–140 A.
Jaki zakres średnic daje egzamin na rurze 60,3 mm?
Wg reguły EN ISO 9606-1 powyżej 25 mm uznaje się średnice od 0,5·D, ale nie mniej niż 25 mm: dla 60,3 mm to ≥ 30,2 mm, bez górnej granicy. Rura 21,3 mm dałaby tylko 21,3…42,6 mm.
Aktualizacja: