Spoina pachwinowa okapowa PD: jak spawać teownik nad głową
PD to lustro PB podniesione nad głowę: ten sam teownik, ale jeziorko trzyma wyłącznie napięcie powierzchniowe, a wszystko nadmiarowe spada na spawacza. Cała technika sprowadza się do jednego: jeziorko musi być małe.

Krótka odpowiedź
Spoina pachwinowa w pozycji okapowej PD wymaga prądu o 20 % niższego niż w pozycji podolnej (współczynnik ×0,8) i cieńszej elektrody, zwykle 2,5 albo 3,2 mm. Dla rutylowej 3,2 mm to 70–110 A (środek 90 A), dla 2,5 mm 55–80 A. Łuk ma być bardzo krótki, ściegi wąskie i bez przerw, a w jednym przejściu nie kładzie się ramienia większego niż 6 mm; większe dzieli się na co najmniej trzy ściegi: grań, ścianka pionowa, potem ścieg pod górną blachą. Najlepsza jest elektroda zasadowa. Technika krok po kroku jest niżej.
Kiedy trzeba spawać w PD
Wtedy, gdy węzeł już stoi i nie da się go obrócić: żebro pod belką, blacha węzłowa od spodu stropu, naprawa pod maszyną, przyspawanie do zmontowanej ramy. W warsztacie prawie zawsze taniej jest detal obrócić — w łódce ta sama spoina idzie dwa razy szybciej i bez ryzyka poparzenia. Na budowie takiej możliwości nie ma i PD staje się obowiązkowa.

Jak prowadzić
Prąd bierze się o 20 % niższy niż w pozycji podolnej, elektrodę cieńszą — najczęściej 2,5 albo 3,2 mm. Łuk bardzo krótki: długi łuk to duża kropla, a duża kropla pod sufitem spada. Prowadzi się wąskimi ściegami bez zatrzymań, prosto albo drobnym zakosem; postój w dowolnym punkcie daje naciek. Elektroda, jak w PB, stoi w dwusiecznej z lekkim przechyłem do półki pionowej i pochyleniem 10–15° w kierunku prowadzenia.
Parametry orientacyjne, prąd o 20 % niższy niż w pozycji podolnej
| Grubość, mm | Średnica elektrody, mm | Prąd, A |
|---|---|---|
| 1–2 | 1,6 | 30–50 |
| 1,5–3 | 2,0 | 40–65 |
| 2–4 | 2,5 | 55–80 |
| 3–5 | 3,0 | 65–105 |
| 3–6 | 3,2 | 70–110 |
| 6–12 | 4,0 | 105–150 |
Kąty, prąd i łuk: przykład dla rutylu i zasadowej
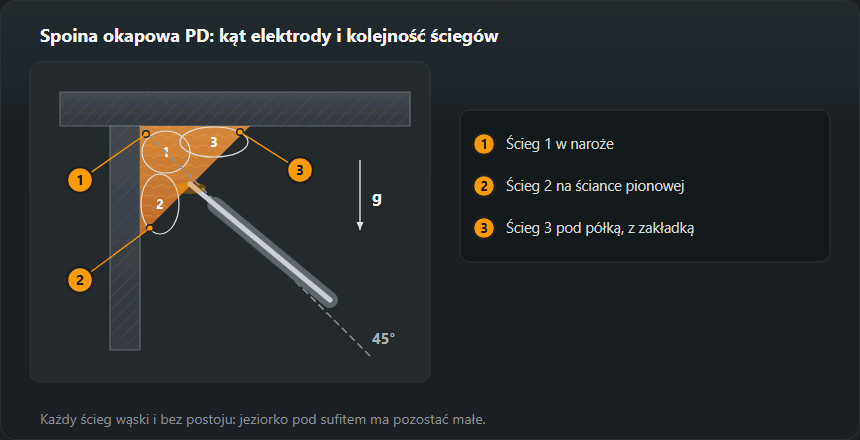
Kąt poprzeczny — dwusieczna, 45° do obu półek, z lekkim przechyłem do półki pionowej: łuk dogrzewa ją i nie pozwala jeziorku zawisnąć na górnej. Kąt wzdłużny — 10–15° w kierunku spawania. Większe pochylenie wydłuża łuk, choć koniec elektrody jest blisko naroża.

Prąd. Współczynnik PD to ×0,8, czyli 20 % mniej niż w pozycji podolnej — tak liczy tabela tej strony i kalkulator prądu. Elektroda rutylowa 3,2 mm: podolnie 90–140 A, w PD 70–110 A, środek 90 A. Zasadowa dostaje jeszcze ×1,05 za otulinę: 75–120 A, środek 95 A. Elektroda 2,5 mm w PD: 55–80 A, środek 70 A. Zaczyna się od środka i koryguje po 5 A: ścieg obwisa — mniej; brak wtopienia w naroże — więcej, ale nie poniżej dolnej granicy zakresu.
Łuk. 0,8–1,0 średnicy: 2,6–3,2 mm dla 3,2 mm, 2,0–2,5 mm dla 2,5 mm, w PD przy dolnej granicy. Ruchy elektrody, pozycja ciała i podparcie ręki są wspólne z każdą pracą nad głową — opisuje je poradnik o spawaniu sufitowym.
Kolejność ściegów w PD
- Ścieg 1 w naroże — prosta nitka, elektroda w dwusiecznej, dolna część zakresu.
- Ścieg 2 na ściance pionowej — zachodzi na pierwszy; ścianka go podtrzymuje.
- Ścieg 3 pod półką — opiera się na ściegu 2, zamiast wisieć na samej półce. Odwrotna kolejność (najpierw pod półką) daje ścieg, który obwisa.
Grubość spoiny na ścieg
Powyżej 6 mm ramienia na ścieg pod sufitem się nie kładzie: jeziorko ma pozostać małe, inaczej obwiśnie i oderwie się. To dwa razy mniej niż w łódce i o jedną czwartą mniej niż w PB — ten sam wyrób spawa się w PD mniej więcej dwa razy dłużej. Ramię 8 mm i więcej dzieli się na co najmniej trzy ściegi, każdy wąski, z pełnym usunięciem żużla pomiędzy: pod sufitem żużel czepia się chętniej niż gdziekolwiek.
Ile na ścieg: przykłady z tabeli spoin pachwinowych
Granica ramienia na jeden ścieg w PD to 6 mm (tak samo podaje omówienie pozycji spawania). Z tabeli kalkulatora spoin pachwinowych (z = a·√2):
- a = 3 — z = 4,2 mm, a = 4 — z = 5,7 mm: jeden ścieg.
- a = 5 — z = 7,1 mm, a = 6 — z = 8,5 mm: ponad 6 mm ramienia, czyli kilka ściegów według schematu powyżej.
Metal rośnie z kwadratem: a = 4 to 0,14 kg stopiwa na metr, a = 6 już 0,31 kg — a w PD każdy dodatkowy ścieg to kolejne przejście nad głową z czyszczeniem żużla. Dlatego na montażu grubość spoiny trzyma się ściśle rysunku. Przeliczenie a na z i nośność — w kalkulatorze grubości spoiny pachwinowej.
Czym spawać
Elektroda zasadowa pod sufitem sprawdza się najlepiej: jej żużel szybko krzepnie i podpiera jeziorko od spodu. Rutylowa rozpływa się i kapie — w PD nadaje się tylko na cienkiej blasze i w cienkiej średnicy. W MAG spoinę okapową prowadzi się łukiem zwarciowym — na mieszance z argonem albo na czystym CO₂ — lub impulsem na mieszance bogatej w argon. Powyżej zakresu łuku zwarciowego czysty CO₂ daje duże krople (łuku natryskowego na nim nie ma), a duża kropla pod sufitem się nie utrzyma. Wylot drutu trzyma się możliwie krótki.
MAG w PD: nastawy łuku zwarciowego
Nad głową półautomat pracuje łukiem zwarciowym (16–22 V). Z tabeli nastaw MIG/MAG mieszczą się w nim wiersze dla cienkiej blachy: 1,5–2 mm — drut 0,8 mm, 70–110 A, 17–19 V; 3 mm — drut 0,8–1,0 mm, 110–150 A, 19–21 V. Nastawa dla 5–6 mm (22–25 V) już z niego wychodzi, dlatego grubszą spoinę w PD robi się na niższych nastawach, większą liczbą ściegów. Jeśli zamiast półautomatu bierzesz elektrodę zasadową, przed pracą suszy się ją w 300–350 °C przez 2 h — wilgotna otulina pod sufitem to pory. Więcej — w poradniku MIG/MAG.
Ochrona w pozycji okapowej
To jedna z dwóch pozycji, obok pułapowej, w których iskry i krople spadają wprost na spawacza. Odzież zapina się pod szyję, mankiety rękawic zachodzą na rękawy, nogawki na buty, a do przyłbicy dokłada się pelerynę na kark. Poparzenia biorą się tu nie od łuku, lecz od kropli, która trafiła za kołnierz albo w rękaw.
Typowe wady i skąd się biorą
Naciek i obwisający ścieg — jeziorko było za duże: prąd wysoki, prędkość mała albo łuk długi. Podtopienie na półce pionowej — łuk zatrzymał się u góry. Brak wtopienia w naroże — spawacz ze strachu przed kroplami zbyt mocno ściął prąd; poniżej dolnej granicy zakresu schodzić nie wolno. Pory w PD są bardziej prawdopodobne niż w podolnej: jeziorko jest małe i krzepnie szybko, gaz nie zdąża wyjść, dlatego brzegi czyści się staranniej, a elektrody bierze suche.
Jak ocenić spoinę okapową
- Obwisły ścieg, nadmierna wypukłość (503) — przy szerokości lica 10 mm ISO 5817 dopuszcza do 2 mm na poziomie B, 2,5 mm na C i 3,5 mm na D. W PD przekracza się to najłatwiej: za duży prąd, za długi łuk albo postój.
- Podtopienie na półce górnej — przy grubości 10 mm do 0,5 mm na B, 0,5 mm na C, 1 mm na D. Przyczyna: łuk skierowany w górną półkę albo zatrzymanie u góry.
- Brak wtopienia w naroże — z wierzchu spoina wygląda czysto. Sprawdza się go próbą łamania na odcinku próbnym.
- Pory — małe, szybko krzepnące jeziorko nie zdąży oddać gazu. Suche elektrody i czyste krawędzie.
Oznaczenie i uprawnienia
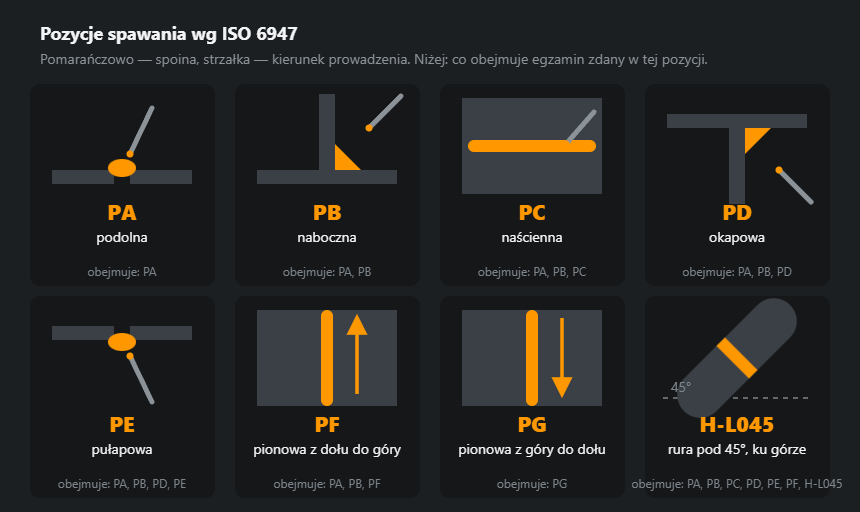
PD wg EN ISO 6947, w systemie amerykańskim 4F. Uprawnienie zdane w PD obejmuje PA, PB, PC, PD i PE — pięć pozycji z jednego egzaminu, więc dla warsztatu pracującego na montażu to opłacalne świadectwo. Spoin czołowych nie obejmuje: do nich potrzebna jest osobna próba doczołowa, np. w PE. Próbka pachwinowa w PE dałaby ten sam zakres co PD.
Ćwiczenia i uprawnienie PD
- Najpierw PB. Ten sam teownik na leżąco — technika i kąty opisane w poradniku o spoinie pachwinowej PB. Dopiero gdy ramiona wychodzą równe, teownik idzie nad głowę.
- Jeden ścieg w PD. Blachy 8–10 mm, elektroda 2,5 mm, ścieg w naroże na całą długość elektrody bez postoju.
- Trzy ściegi. Kolejność ze schematu; po każdym ściegu pełne czyszczenie żużla.
- Próba łamania. Przełom pokazuje wtopienie w naroże i pory.
Próbka pachwinowa w PD wg EN ISO 9606-1 (tabela 10) obejmuje PA, PB, PC, PD, PE. Próbka pachwinowa w PE daje dokładnie ten sam zakres, więc przy spoinach pachwinowych nad głową PD i PE są równoważne. Złącze doczołowe w PE obejmuje PA, PC, PE, ale tylko dla spoin czołowych: próbka doczołowa sama nie daje uprawnień na spoiny pachwinowe (pkt 5.4). Porównanie — w omówieniu pozycji spawania, zakres dla swoich danych — w kalkulatorze zakresu uprawnień.
Częste pytania
Dlaczego pod sufitem prąd jest niższy?
Bo jeziorko trzyma wyłącznie napięcie powierzchniowe. Im większy prąd, tym większe jeziorko i tym pewniej obwiśnie i oderwie się. Zdejmuje się 20 % względem podolnej i bierze cieńszą elektrodę — oba zabiegi służą temu samemu: mniejszemu jeziorku.
Jaką grubość spoiny kładzie się na ścieg?
Do 6 mm. Więcej dzieli się: trzy wąskie ściegi zamiast jednego szerokiego, z usunięciem żużla między nimi. Próba położenia 8 mm naraz daje obwisający ścieg i brak wtopienia w grani.
Rutylowa czy zasadowa?
Zasadowa. Jej żużel szybko krzepnie i podpiera jeziorko od spodu — i właśnie tego pod sufitem trzeba. Rutylowa rozpływa się i kapie; w PD bierze się ją tylko na cienkiej blasze i w cienkiej średnicy.
Co obejmuje egzamin w PD?
PA, PB, PC, PD i PE wg EN ISO 9606-1 — pięć pozycji za jeden egzamin. Spoin czołowych nie obejmuje: do nich potrzebna jest osobna próba doczołowa, np. w PE. Próbka pachwinowa w PE daje ten sam zakres.
Jaki prąd na elektrodę 3,2 mm w pozycji PD?
Rutylowa: 70–110 A, na start ok. 90 A (podolnie 90–140 A). Zasadowa z poprawką ×1,05 na otulinę: 75–120 A. Poniżej dolnej granicy nie schodzi się — traci się wtopienie w naroże.
W jakiej kolejności kłaść ściegi w spoinie okapowej?
Najpierw naroże, potem ścieg na ściance pionowej, na końcu ścieg pod półką, który opiera się na poprzednim. Ścieg położony od razu pod półką nie ma podparcia i obwisa.
Czy egzamin w PE obejmuje PD?
Zależy od próbki. Spoina pachwinowa w PE wg tabeli 10 EN ISO 9606-1 obejmuje PA, PB, PC, PD, PE — tak samo jak próbka w PD. Złącze doczołowe w PE obejmuje PA, PC, PE, ale tylko dla spoin czołowych: na spoiny pachwinowe sama próbka doczołowa uprawnień nie daje.
Aktualizacja: