Soudure d’angle au plafond PD : le T au-dessus de la tête
La PD, c’est la PB tenue au plafond : le même assemblage en T, sauf que la tension superficielle seule retient le bain et que tout le surplus retombe sur le soudeur. Toute la technique tient en une chose — le bain doit rester petit.
Quand la PD est inévitable
Quand l’ensemble est déjà en place et ne peut pas être tourné : une nervure sous une poutre, un gousset sous un plancher, une réparation sous une machine, un joint sur un cadre déjà monté. En atelier, il est presque toujours moins cher de rouler la pièce — en gouttière la même soudure va deux fois plus vite et sans risque de brûlure. Sur chantier, cette option n’existe pas, et la PD devient obligatoire.

Comment la conduire
Prenez un courant inférieur de 20 % à celui de la position à plat et une électrode plus fine — en général de 2,5 ou 3,2 mm. Gardez l’arc très court : un arc long donne une grosse goutte, et une grosse goutte au plafond tombe. Faites des cordons étroits sans pause, droits ou avec un petit balayage ; un arrêt n’importe où provoque un débordement. Comme en PB, l’électrode est sur la bissectrice, légèrement inclinée vers le côté vertical, avec une inclinaison de 10–15° dans le sens de l’avance.
Réglages indicatifs, courant inférieur de 20 % à celui de la position à plat
| Épaisseur, mm | Diamètre de l’électrode, mm | Courant, A |
|---|---|---|
| 1–2 | 1,6 | 30–50 |
| 1,5–3 | 2,0 | 40–65 |
| 2–4 | 2,5 | 55–80 |
| 3–5 | 3,0 | 65–105 |
| 3–6 | 3,2 | 70–110 |
| 6–12 | 4,0 | 105–150 |
Angles, courant et arc : exemple avec rutile et basique
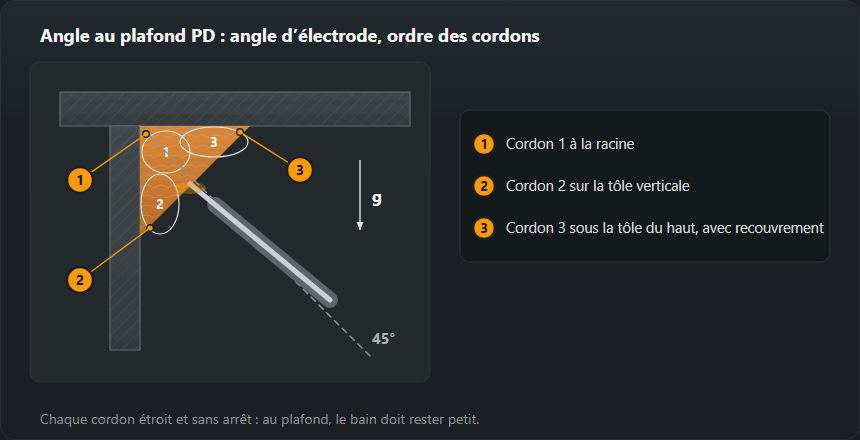
Angle de travail — sur la bissectrice, à 45° des deux tôles, légèrement penché vers la tôle verticale : l’arc la chauffe et empêche le bain de s’accrocher à la tôle du haut. Angle d’avance — 10–15° dans le sens de soudage. Plus d’inclinaison allonge l’arc, même avec la pointe près de la racine.

Courant. Le coefficient pour PD est de ×0,8, soit 20 % de moins qu’à plat — c’est la règle qu’appliquent le tableau de cette page et le calculateur de courant. Électrode rutile de 3,2 mm : à plat 90–140 A, en PD 70–110 A, milieu 90 A. Une électrode basique reçoit en plus ×1,05 pour l’enrobage : 75–120 A, milieu 95 A. Avec 2,5 mm en PD : 55–80 A, milieu 70 A. Commencez au milieu et corrigez par pas de 5 A : le cordon s’affaisse — moins ; pas de fusion à la racine — plus, mais jamais en dessous du bas de la plage.
Longueur d’arc. 0,8–1,0 × le diamètre : 2,6–3,2 mm pour 3,2 mm, 2,0–2,5 mm pour 2,5 mm, côté court en PD. Le mouvement de l’électrode, la position du corps et l’appui du bras sont les mêmes pour tout travail au-dessus de la tête — voir soudage au plafond.
Ordre des cordons en PD
- Cordon 1 à la racine — un cordon droit sur la bissectrice, bas de la plage.
- Cordon 2 sur la tôle verticale — il recouvre le premier ; la tôle verticale le soutient.
- Cordon 3 sous la tôle du haut — il s’appuie sur le cordon 2 au lieu de pendre à la seule tôle du haut. L’ordre inverse (directement sous la tôle du haut) donne un cordon affaissé.
Dimension du côté par passe
Rien au-dessus de 6 mm ne passe en une passe au plafond : le bain doit rester petit sinon il s’affaisse et tombe. C’est la moitié de ce que permet la gouttière et un quart de moins qu’en PB — la même pièce demande environ deux fois plus de temps en PD. Un côté de 8 mm et plus se divise en au moins trois passes, chacune étroite, avec le laitier entièrement enlevé entre elles : au plafond, le laitier colle plus volontiers qu’ailleurs.
Combien par passe : exemples du tableau des soudures d’angle
La limite pour une seule passe en PD est un côté de 6 mm (l’aperçu des positions de soudage dit la même chose). D’après le tableau du calculateur de soudure d’angle (z = a·√2) :
- a = 3 — z = 4,2 mm, a = 4 — z = 5,7 mm : un cordon.
- a = 5 — z = 7,1 mm, a = 6 — z = 8,5 mm : au-delà d’un côté de 6 mm, donc plusieurs cordons comme sur le schéma ci-dessus.
Le métal déposé croît avec le carré : a = 4 demande 0,14 kg de métal d’apport par mètre, a = 6 déjà 0,31 kg — et en PD chaque cordon de plus est une passe de plus au-dessus de la tête, avec du laitier à piquer. C’est pourquoi, sur chantier, la dimension de la soudure se tient strictement au plan. La conversion de a en z et la résistance se trouvent dans le calculateur de dimension de soudure d’angle.
Avec quoi la souder
Une électrode basique est la meilleure au plafond : son laitier fige vite et soutient le bain par en dessous. Le rutile s’étale et goutte — en PD il ne convient qu’aux tôles minces et aux petits diamètres. En MAG, la soudure d’angle au plafond se fait en arc court ou en pulsé avec un mélange riche en argon : le CO₂ pur projette de grosses gouttes, et une grosse goutte ne tient pas au plafond. Gardez le fil sorti aussi court que possible.
MAG en PD : réglages en court-circuit
Au plafond, le MIG/MAG travaille en transfert par court-circuit (16–22 V). Dans le tableau de réglages MIG/MAG, les lignes de tôle mince y rentrent : 1,5–2 mm — fil de 0,8 mm, 70–110 A, 17–19 V ; 3 mm — fil de 0,8–1,0 mm, 110–150 A, 19–21 V. Le réglage pour 5–6 mm (22–25 V) en sort déjà : une soudure d’angle plus forte en PD se fait donc avec des réglages plus bas et davantage de cordons. Les électrodes basiques sont étuvées à 300–350 °C pendant 2 h avant emploi — un enrobage humide au plafond, ce sont des porosités. Plus de détails dans le guide MIG/MAG.
Protection en position plafond
C’est l’une des deux positions, avec la PE, où étincelles et gouttes tombent droit sur le soudeur. Fermez les vêtements jusqu’au cou, passez les manches par-dessus les gants et les jambes de pantalon par-dessus les chaussures, et ajoutez un protège-nuque au masque. Les brûlures ici ne viennent pas de l’arc mais d’une goutte qui s’est glissée dans un col ou une manchette.
Juger une soudure d’angle au plafond
- Cordon affaissé, convexité excessive (503) — pour une soudure de 10 mm de large, l’ISO 5817 admet jusqu’à 2 mm au niveau B, 2,5 mm en C et 3,5 mm en D. C’est en PD qu’on dépasse le plus facilement : courant élevé, arc long ou arrêt.
- Caniveau sur la tôle du haut — pour 10 mm d’épaisseur, jusqu’à 0,5 mm en B, 0,5 mm en C, 1 mm en D. Cause : arc dirigé vers la tôle du haut ou arrêt en haut.
- Manque de fusion à la racine — la surface paraît propre. Le plus souvent, le courant a été baissé sous la plage par crainte des gouttes. Vérifiez par un essai de rupture sur une éprouvette.
- Porosités — plus probables qu’à plat : un petit bain qui fige vite ne laisse pas sortir le gaz. Électrodes sèches et bords nettoyés plus soigneusement que d’habitude.
Désignation et qualification
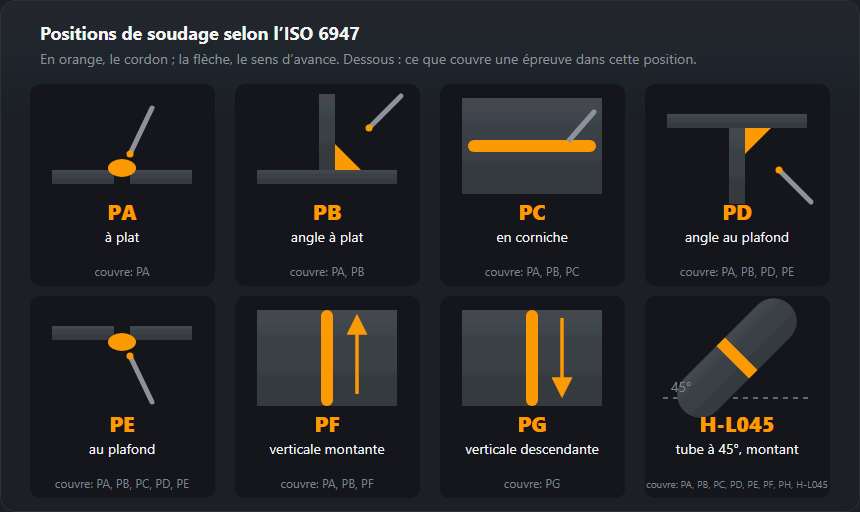
PD selon l’EN ISO 6947, 4F dans le système américain. Un essai en PD couvre PA, PB, PD et PE — quatre positions pour un seul essai, ce qui en fait une qualification très rentable pour un atelier qui travaille sur chantier. Elle n’ouvre pas les positions bout à bout : pour celles-ci, on passe la PE ou mieux.
Entraînement et qualification en PD
- PB d’abord. Le même T posé à plat — technique et angles dans soudure d’angle en PB. Le T ne passe au-dessus de la tête que lorsque les côtés sortent égaux.
- Un cordon en PD. Tôles de 8–10 mm, électrode de 2,5 mm, un cordon de racine sur toute la longueur de l’électrode sans s’arrêter.
- Trois cordons. Ordre comme sur le schéma ; piquez tout le laitier après chaque cordon.
- Essai de rupture. La cassure montre la fusion à la racine et les porosités.
Une qualification en PD selon la NF EN ISO 9606-1 couvre PA, PB, PD, PE. Une qualification en PE (soudure bout à bout au plafond) couvre PA, PB, PC, PD, PE, donc PD aussi — si le chantier demande les deux, mieux vaut passer PE. La comparaison est dans l’aperçu des positions de soudage, et l’étendue pour vos données dans le calculateur d’étendue de qualification.
Questions fréquentes
Pourquoi le courant est-il plus bas au plafond ?
Parce que seule la tension superficielle retient le bain. Plus il y a de courant, plus le bain est gros et plus il est sûr de s’affaisser et de tomber. Vous retirez 20 % au réglage à plat et choisissez une électrode plus fine — la même chose par un autre chemin.
Quel côté passe en une seule passe ?
Jusqu’à 6 mm. Au-delà, divisez : trois passes étroites au lieu d’une large, avec le laitier piqué entre elles. Vouloir poser 8 mm d’un coup donne un cordon affaissé et un manque de pénétration à la racine.
Rutile ou basique ?
Basique. Son laitier fige vite et soutient le bain par en dessous, ce dont le plafond a justement besoin. Le rutile s’étale et goutte ; en PD, on ne le prend que sur tôle mince et en petit diamètre.
Que couvre un essai en PD ?
PA, PB, PD et PE selon l’EN ISO 9606-1 — quatre positions pour un seul essai. Il n’ouvre pas les positions bout à bout : pour celles-ci, on passe la PE ou mieux.
Quel courant pour une électrode de 3,2 mm en position PD ?
Rutile : 70–110 A, commencez vers 90 A (à plat 90–140 A). Basique, avec la correction ×1,05 pour l’enrobage : 75–120 A. Ne descendez pas sous le bas de la plage — la fusion à la racine se perd.
Dans quel ordre pose-t-on les cordons d’une soudure d’angle au plafond ?
D’abord la racine, puis le cordon sur la tôle verticale, et en dernier le cordon sous la tôle du haut, appuyé sur le précédent. Un cordon posé directement sous la tôle du haut n’a pas d’appui et s’affaisse.
Une qualification en PE couvre-t-elle PD ?
Oui. D’après le tableau d’étendue de la NF EN ISO 9606-1, PE couvre PA, PB, PC, PD, PE, alors que PD ne couvre que PA, PB, PD, PE.
Mis à jour :