Soudage au plafond : comment conduire le bain pour qu’il ne goutte pas
Le plafond est la plus inconfortable de toutes les positions : le métal fondu n’est retenu que par la tension superficielle, et tout le surplus retombe sur le soudeur. Toute la technique tient en une chose — garder un bain petit.
Quand on doit souder au plafond
Quand la pièce ne peut pas être tournée : tuyauteries posées en place, poutres et poteaux dans une structure, réparations sous une machine. En atelier, il est presque toujours moins cher de retourner la pièce que de souder au-dessus de la tête — sur chantier, on n’a pas ce choix.
Comment le conduire
Prenez un courant inférieur d’environ 20 % à celui de la position à plat (le calculateur multiplie la plage par 0,8) et une électrode plus fine, en général de 2,5 ou 3,2 mm. L’arc doit être très court : arc long, bain qui goutte. Faites des cordons étroits, droits ou avec un petit balayage, et ne vous attardez jamais au milieu. Tenez l’électrode presque perpendiculaire à la tôle, avec une légère inclinaison dans le sens de l’avance.
Réglages indicatifs, courant inférieur de 20 % à celui de la position à plat
| Épaisseur, mm | Diamètre de l’électrode, mm | Courant, A |
|---|---|---|
| 1–2 | 1,6 | 30–50 |
| 1,5–3 | 2,0 | 40–65 |
| 2–4 | 2,5 | 55–80 |
| 3–5 | 3,0 | 65–105 |
| 3–6 | 3,2 | 70–110 |
| 6–12 | 4,0 | 105–150 |
Technique du soudage au plafond, pas à pas
Position du corps et appuis
Placez-vous légèrement sur le côté du joint, pas dessous : votre tête doit être hors de la verticale le long de laquelle tombent les gouttes, les projections et le laitier. Une soudure qui court le long de votre corps se fait en s’éloignant de vous ou en venant vers vous, la tête décalée d’un demi-pas sur le côté.
Appuyez le bras qui tient la pince porte-électrode : coude contre le flanc, avant-bras sur l’échafaudage, main libre sur une partie fixe de la structure. Un bras tendu au-dessus de la tête sans appui se met vite à trembler, et au plafond chaque tremblement allonge l’arc. Passez le câble sur l’épaule ou attachez-le à la structure pour que son poids ne tire pas la pince vers le bas.
Angles de l’électrode : angle de déplacement et angle de travail
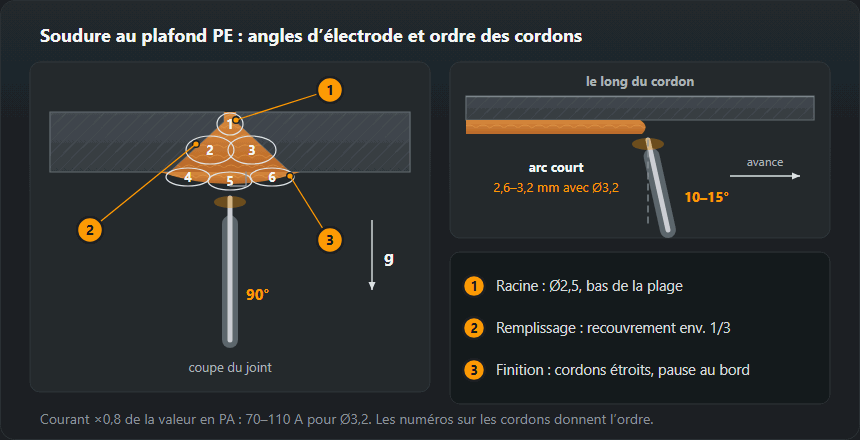
Angle de travail (en travers du joint) : sur un joint bout à bout en PE, l’électrode est perpendiculaire à la tôle, à 90°, pour que l’arc fonde les deux bords de façon égale. Dans une soudure d’angle en PD, elle se place sur la bissectrice, à environ 45° des deux côtés.
Angle de déplacement : inclinez le haut de l’électrode de 10–15° par rapport à la perpendiculaire, vers le sens d’avance, en traînant comme dans les autres positions. Avec plus d’inclinaison, l’arc s’allonge même si l’extrémité est tout contre la tôle, et le bain commence à s’affaisser.
Arc court et intensité : exemple chiffré pour une électrode de 3,2 mm
La longueur d’arc du calculateur est de 0,8 à 1,0 fois le diamètre de l’électrode, soit 2,6–3,2 mm pour 3,2 mm. Au plafond, restez dans la partie basse : l’extrémité touche presque le bain et l’arc émet un crépitement régulier et discret.
L’intensité se déduit de la plage à plat. Pour 3,2 mm, le tableau de courant donne 90–140 A, valeur médiane 115 A. Le coefficient pour le plafond est 0,8 : arrondi à 5 A, cela donne 70–110 A, médiane 90 A. Une électrode basique reçoit encore un ×1,05, soit 75–120 A, médiane 95 A. Le tableau de cette page est calculé avec le même coefficient, sa ligne 3,2 mm affiche donc la même plage 70–110 A. Partez de la valeur médiane et corrigez en observant le bain.
Le calculateur de courant pour électrode fait la même conversion : choisissez la position au plafond et le type d’enrobage, et la plage est recalculée.
Vitesse d’avance et balayage
Réglez la vitesse d’après le bain, pas d’après la montre : le bain doit garder une largeur constante et se raccorder aux deux bords. Trop lent, le métal s’amasse en une goutte et s’affaisse ; trop rapide, le cordon est étroit, haut et présente des caniveaux sur les côtés.

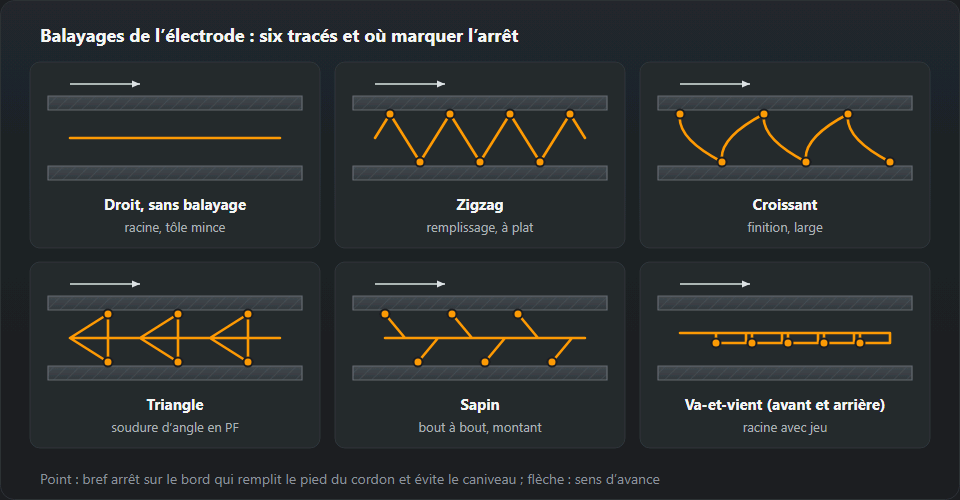
Sur les six mouvements du schéma, trois sont utiles au plafond : un cordon droit pour la racine et la tôle mince, un zigzag étroit pour les passes de remplissage, et le fouet quand le bain commence à surchauffer — l’électrode part en avant un instant, le métal se fige, puis elle revient. Marquez l’arrêt sur les bords, jamais au milieu — une fraction de seconde à chaque extrémité du balayage pour que le bord se remplisse et qu’il ne reste pas de caniveau.
Soudures multipasses au plafond en cordons étroits
- Racine — électrode de 2,5 ou 3,2 mm, bas de la plage, cordon droit ou petit zigzag. Poussez l’arc dans le jeu pour que la pénétration apparaisse sur l’envers, qui, au plafond, est le dessus.
- Remplissage — cordons côte à côte, chacun recouvrant le précédent d’environ un tiers, comme en soudure horizontale. Le premier se place contre un bord, le suivant s’appuie sur lui.
- Finition — plusieurs cordons étroits au lieu d’un seul large ; faites le dernier le long du bord avec un bref arrêt pour qu’il ne laisse pas de caniveau.

Quelle électrode pour souder au plafond
L’électrode basique (B ; E7018 selon l’AWS) est le premier choix pour les soudures porteuses au plafond : son laitier dense se fige vite et soutient le bain, et le métal déposé est pauvre en hydrogène (H5–H10). Elle demande le courant continu électrode au + (CC+) et un enrobage sec — étuvez-la à 300–350 °C pendant 2 h avant emploi.
L’électrode rutile (R ; E6013) s’amorce plus facilement et fonctionne en CA comme en CC, mais son laitier est plus fluide et le bain coule. Au plafond, elle convient en petits diamètres, sur tôle mince et sur des joints peu sollicités.
Soudage MIG/MAG au plafond
Avec un dévidoir, on soude au plafond en transfert par court-circuit : 16–22 V, l’arc s’éteint et se réamorce 50–200 fois par seconde, et le bain est froid et petit. Le tableau de réglages MIG/MAG donne une limite pratique : pour une tôle de 3 mm, un fil de 0,8–1,0 mm à 110–150 A et 19–21 V reste dans le court-circuit, alors que le réglage pour 5–6 mm (22–25 V) en sort déjà. La tôle épaisse au plafond se remplit donc avec un fil fin (0,8–1,0 mm), au réglage de la ligne inférieure, en plus de passes ; le MIG pulsé est l’alternative si le poste l’a. Gardez une longueur de fil sorti courte et un gaz riche en argon — le CO₂ pur projette des gouttes bien trop grosses pour tenir au plafond. Plus de détails sur les modes de transfert dans le guide du soudage MIG/MAG.
Sécurité en position plafond
Étincelles et gouttes tombent droit sur le soudeur : la veste est boutonnée jusqu’au cou, les manches passent par-dessus les gants et les jambes de pantalon par-dessus les chaussures. Ajoutez un protège-nuque au masque. C’est la seule position où les projections se glissent dans un col et dans une manche — c’est de là que viennent les brûlures.
Quelle tenue pour travailler au plafond
Une veste en coton ne suffit pas au plafond : il faut une veste en cuir, ou au moins des manches et un tablier en cuir, une cagoule ou une pèlerine qui se glisse sous le masque sur le cou et les épaules, des gants à manchettes longues et un calot sous le masque. Poches de poitrine fermées — une goutte qui tombe reste dans une poche ouverte. Pantalon sans revers. Protégez les oreilles avec des bouchons ou la cagoule : au plafond, les projections arrivent aussi là. Plus de détails sur les matières sur la page des vêtements de soudage.
Lire le cordon : défauts et réglages à corriger
- Affaissement, « stalactites », débordement. Des gouttes figées pendent sous la soudure, la surface bombe vers le bas, du métal en excès déborde sur les raccordements. Le bain était trop gros : retirez 5–10 A, raccourcissez l’arc, avancez plus vite ou passez au fouet.
- Caniveau. Une rainure non remplie le long du raccordement ; au plafond, elle est souvent des deux côtés. Causes : trop de courant, arc long, pas d’arrêt sur les bords, avance trop rapide. Retirez 10–20 A, gardez l’arc court et marquez un arrêt d’une fraction de seconde à chaque extrémité du balayage.
- Manque de pénétration à la racine. Bords non fondus ou jeu resté ouvert sur l’envers ; une bande non fondue sur la cassure d’une éprouvette. En général, le courant a été baissé « par crainte de faire couler », ou l’électrode est trop grosse pour le jeu. Revenez au milieu de la plage, prenez du 2,5 mm pour la racine et poussez l’arc plus profond dans le jeu.
- Inclusions de laitier. Taches et lignes sombres et vitreuses sur une cassure ou après meulage, le plus souvent aux bords entre les cordons. Causes : laitier mal enlevé, cordon précédent très bombé, arc froid ou long qui laisse le laitier passer devant le bain. Le remède : nettoyer à fond, meuler les bosses et mettre un peu plus de courant dans la plage.
- Soufflures. Pores en surface ou sur une cassure d’essai : la protection a été soufflée ou l’électrode était humide. Au plafond, cela se voit tout de suite.
Entraînement : de la soudure d’angle au plafond au bout à bout
- Rechargement au plafond. Une tôle de 6–8 mm pointée au-dessus de la tête, électrode de 3,2 mm. Posez des cordons droits côte à côte, chacun recouvrant le précédent d’un tiers. Objectif : la même largeur sur toute la longueur de l’électrode et pas une seule goutte en surface.
- Assemblage en T au plafond, PD. Deux tôles pointées en T, la branche horizontale au-dessus de la tête. D’abord un seul cordon, puis trois (racine et deux cordons de remplissage). La technique et les angles de ce joint sont dans le guide de la soudure d’angle au plafond (PD). Contrôle : cassez la pièce au marteau — la racine ne doit montrer ni bande non fondue ni laitier.
- Bout à bout en PE sur tôles. Deux tôles avec préparation en V, sur support ou avec un jeu, pointées à l’horizontale au plafond. Racine à 2,5 mm, remplissage et finition à 3,2 mm en cordons étroits. Évaluation : pénétration régulière sur toute la longueur côté dessus, surface sans caniveau ni stalactites ; idéalement aussi un essai de cassure ou de pliage sur des bandes découpées en travers de la soudure.
Désignation et qualification
Le plafond est PE selon l’EN ISO 6947 (la soudure d’angle au plafond est PD), 4G et 4F dans le système américain. Une qualification passée en PE couvre les positions plus faciles, c’est pourquoi un essai au plafond vaut plus qu’un essai à plat.
Questions fréquentes
Quel courant pour souder au plafond ?
Environ 20 % de moins qu’à plat : le calculateur multiplie la plage par 0,8. Pour une électrode de 3,2 mm, cela donne 70–110 A — la même ligne que dans le tableau de cette page. Trop peu de courant est tout aussi nuisible : on obtient un manque de pénétration à la racine.
Quelles électrodes utilise-t-on au plafond ?
Les basiques donnent les meilleurs résultats : leur laitier fige vite et soutient le bain. Les électrodes rutiles coulent et gouttent, elles se limitent donc au plafond aux petits diamètres sur tôle mince.
Une qualification au plafond couvre-t-elle les autres positions ?
En grande partie, oui : la PE est une position difficile et, selon l’EN ISO 9606-1, elle couvre les plus faciles. Le domaine exact se déduit des détails de l’essai, car il dépend aussi du type de joint et de l’épaisseur.
Qu’est-ce que le soudage au plafond ?
Souder avec le joint au-dessus du soudeur et l’électrode dirigée vers le haut : PE pour un bout à bout et PD pour une soudure d’angle selon l’EN ISO 6947, 4G et 4F dans le système américain. Le bain n’est tenu que par la tension superficielle ; le courant est donc inférieur d’environ 20 % à celui de la position à plat, l’arc est court et les cordons sont étroits.
Quel diamètre d’électrode pour souder au plafond ?
2,5 mm pour la racine et la tôle jusqu’à environ 3 mm, 3,2 mm pour le remplissage et la finition. Le tableau n’admet le 4,0 mm qu’à partir de 6 mm de tôle, et au-delà de 4 mm on ne soude pratiquement pas au plafond : le bain devient trop lourd.
Pourquoi le soudage au plafond laisse-t-il des stalactites ?
Le bain est trop gros et trop chaud : le métal ne se fige pas avant de s’amasser en une goutte. Retirez 5–10 A, raccourcissez l’arc, avancez plus vite et plus étroit, et si le bain surchauffe, envoyez l’électrode un instant en avant de lui d’un coup de fouet.
Mis à jour :