Gants et vêtements de soudage
L’étiquette portant le numéro de norme en dit plus que l’aspect ou le prix. Ci-dessous : ce que signifient les marquages EN ISO 11611, EN 12477, EN 388 et EN 407 — et ce qu’il ne faut jamais porter pour souder.
Réponse courte
- Vêtements — EN ISO 11611, classe 1 ou 2 selon la quantité de projections.
- Gants — EN 12477, type A pour le MMA et le MAG, type B pour le TIG.
- Chaussures — EN ISO 20345, classe S3 avec une semelle HRO et une tige fermée.
- Masque — EN 175 pour la coque, EN 379 pour le filtre, teinte adaptée au courant.
Les normes et leurs marquages
| Norme | Ce qu’elle couvre | Marquage |
|---|---|---|
| EN ISO 11611 | Vêtements de protection pour le soudage | classe 1 / classe 2 |
| EN ISO 11612 | Vêtements contre la chaleur et la flamme | A B C D E F |
| EN 12477 | Gants de soudeur (types A et B) | A / B |
| EN 388 | Gants — risques mécaniques | abcd |
| EN 407 | Gants — risques thermiques | abcdef |
| EN ISO 20345 | Chaussures de sécurité | S1 · S2 · S3 · HRO |
| EN ISO 20349-2 | Chaussures pour le soudage (marquage WG) | WG |
| EN 175 · EN 379 | Protection des yeux et du visage pour le soudage | DIN 9–13 |
EN 407, EN 12477, EN ISO 20349 : sont-elles des normes de vêtements ?
Non. Les vêtements de soudage relèvent d’une seule norme, l’EN ISO 11611 (et l’EN ISO 11612 pour la chaleur et la flamme en général). L’EN 12477 et l’EN 407 sont des normes de gants : la première définit les gants à crispin de soudage de type A et B, la seconde décrit la résistance à la chaleur et à la flamme en six chiffres. L’EN ISO 20349-2 concerne les chaussures, et la marque WG signifie résistance aux projections de métal en fusion. L’EN 407 seule sur une étiquette ne prouve pas qu’un vêtement soit un vêtement de soudage. L’équipement complet est décrit dans l’article sur les EPI de soudage.
Classe 1 ou classe 2
L’EN ISO 11611 répartit les vêtements en deux classes selon la quantité de projections et de chaleur rayonnante qu’ils doivent supporter. La classe 1 suffit quand les projections sont légères : TIG, tôle mince, courants jusqu’à une centaine d’ampères environ. La classe 2 est pour le MMA et le MAG à plus fort courant, pour le travail en position, et partout où les projections montent et retombent dans le col.
Un test pratique : si vous trouvez des petits trous brûlés sur les manches en fin de poste, la classe était trop basse — ou le vêtement est simplement usé. Le tissu perd ses propriétés protectrices après des années de lavage, et les trous brûlés ne se referment pas.
Gants : type A ou type B
L’EN 12477 est la norme écrite spécialement pour les gants de soudage et elle distingue deux types. Type A — plus de résistance à la chaleur au détriment de la sensibilité, pour les électrodes enrobées et le travail semi-automatique. Type B — plus de dextérité au détriment de la protection, pour le TIG, où la baguette d’apport est amenée avec les doigts.
Le même gant porte deux autres marquages. Les quatre chiffres de l’EN 388 décrivent les risques mécaniques : abrasion, coupure, déchirure, perforation. Les six chiffres de l’EN 407 décrivent les risques thermiques, et pour un soudeur les deux derniers comptent le plus : résistance aux petites projections et aux grandes quantités de métal en fusion.
Une peau trempée de sueur ou d’eau conduit. Souder dans l’humidité, couché ou en espace confiné, est l’une des vraies voies vers l’électrisation — c’est pourquoi on n’utilise pas de gants mouillés, et pourquoi le travail dans ces conditions impose les mesures supplémentaires décrites sous sécurité électrique.
Ce qu’il ne faut jamais porter
Des synthétiques en dessous. Le polyester et le nylon ne brûlent pas — ils fondent. Le fondu colle à la peau et la brûlure est plus profonde que celle de la seule projection. Les sous-vêtements pour souder sont en coton ou en laine, chaussettes comprises.
Des vêtements gras. L’huile et la graisse sur un vêtement sont du combustible. La même veste qui encaisse les projections quand elle est propre prend feu une fois tachée.
Des poches et des revers ouverts vers le haut. Les projections trouvent chaque poche ouverte et chaque manche retroussée, et y restent. Le pantalon passe par-dessus la chaussure, jamais dedans.
Des lacets et des chevilles à nu. C’est de là que viennent la plupart des brûlures aux pieds : une goutte se glisse dans la chaussure et on ne peut pas l’en retirer avec des gants.
L’EN ISO 11611 en chiffres : classe 1, classe 2, A1 et A2
La classe sur l’étiquette n’est pas l’idée que le fabricant se fait du « mieux », c’est le résultat d’essais précis du tissu. Deux d’entre eux décident de la classe : le nombre de gouttes de métal en fusion que le tissu supporte avant que la température derrière ne monte de 40 K, et le nombre de secondes de chaleur rayonnante qu’il faut pour l’échauffer de 24 K (l’indice RHTI24). Les minimums ci-dessous sont donnés en concordance par les fabricants de tissus TenCate et HAVEP ; les travaux attribués à chaque classe viennent de l’annexe A de la norme, telle que résumée par Kübler et powerandcables :
| Essai | Classe 1 | Classe 2 |
|---|---|---|
| Gouttes de métal en fusion avant une élévation de température de 40 K (ISO 9150) | ≥ 15 gouttes | ≥ 25 gouttes |
| Chaleur rayonnante, RHTI24 (ISO 6942) | ≥ 7 s | ≥ 16 s |
| Propagation de flamme limitée (ISO 15025) | A1 exigé, A2 facultatif | A1 exigé, A2 facultatif |
| Travaux types (annexe A de la norme) | TIG, MIG à faible courant, MMA avec électrodes rutiles, brasage, conduite de machines de coupage plasma | MMA avec électrodes basiques et cellulosiques, MAG, MIG à fort courant, fil fourré, coupage plasma manuel et oxycoupage, gougeage, travaux au plafond, espaces confinés |

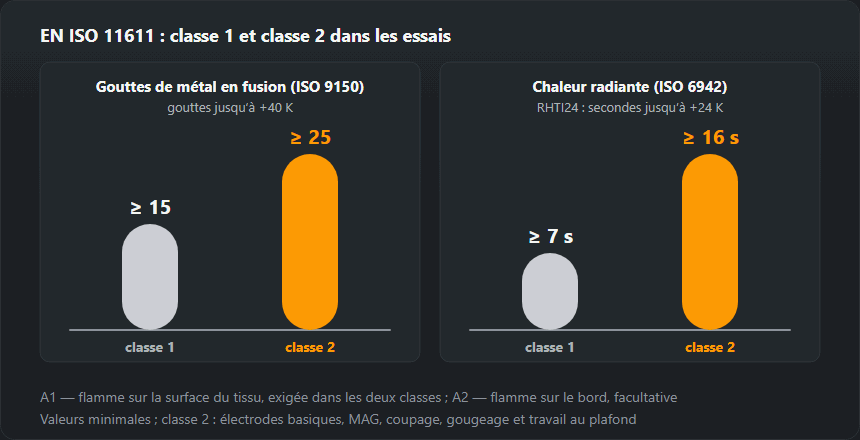
Comment lire cela. La classe 2 supporte deux tiers de gouttes en plus (25 au lieu de 15) et protège de la chaleur rayonnante plus de deux fois plus longtemps (16 s au lieu de 7). Les deux classes passent le même essai de propagation de flamme : A1 signifie flamme appliquée sur la surface du tissu et est obligatoire, A2 signifie flamme appliquée sur la tranche et est facultatif. A2 compte aux ourlets des bas de pantalon, des manches et des devants de veste, où une étincelle se pose juste sur la tranche du tissu. Une étiquette portant « EN ISO 11611 classe 2 A1+A2 » est donc la version la plus complète de la norme.
Un exemple de choix. Un soudeur fait du MAG sur acier de construction le matin (180 A) et du TIG sur inox l’après-midi. La classe suit le travail le plus dur : le MAG est en classe 2, donc toute la tenue est en classe 2. L’inverse ne marche pas — une veste de classe 1 en MAG est percée en quelques semaines aux avant-bras et à la poitrine, là où tombent la plupart des projections.
EN ISO 11611 et EN ISO 11612 : la différence
Les deux sont des normes de vêtements ignifugés, mais elles protègent contre des choses différentes. L’EN ISO 11611 est écrite pour le soudage : petites gouttes de métal, contact bref avec la flamme, rayonnement de l’arc. L’EN ISO 11612 couvre le travail à la chaleur et à la flamme en général — aciéries, fonderies, fours — et décrit la protection par des codes lettrés et des niveaux :
- A1/A2 — propagation de flamme limitée (comme en 11611) ;
- B1–B3 — chaleur convective ;
- C1–C4 — chaleur rayonnante ;
- D1–D3 — projections d’aluminium en fusion ;
- E1–E3 — projections de fer en fusion ;
- F1–F3 — chaleur de contact.
La conclusion pratique : un vêtement à l’EN ISO 11612 seule n’est pas un vêtement de soudage, car il n’a pas passé l’essai de petites gouttes de l’ISO 9150 qu’exige la 11611. Une veste portant les deux normes convient au soudage et au travail près d’un four ou à la coulée de métal, où les codes D et E comptent. Les étiquettes montrent aussi l’EN 1149-5 (propriétés électrostatiques) et l’IEC 61482-2 (arc électrique lors de travaux électriques) — des risques distincts qui n’ont rien à voir avec le soudage.
Matière : cuir, coton ignifugé, mélanges
Le cuir résiste le mieux aux fortes projections et à la chaleur, c’est pourquoi tabliers, manchettes, pèlerines de soudage au plafond et gants en sont faits. Il est lourd et chaud, si bien qu’une tenue entièrement en cuir reste l’exception. Le coton ignifugé est le tissu habituel des vestes et pantalons : il respire et est bon marché, mais le traitement tient un nombre de lavages indiqué par le fabricant. Les mélanges avec des fibres intrinsèquement ignifuges (aramide, modacrylique) ne perdent pas leurs propriétés au lavage, et sont plus légers et plus chers. Quelle que soit la matière, ce qui la rend apte au soudage est la norme et la classe de l’étiquette, pas l’aspect du tissu.
Gants : lire l’EN 12477, l’EN 388 et l’EN 407
Un gant de soudage selon l’EN 12477 doit présenter des résultats d’essais mécaniques (EN 388), des résultats d’essais thermiques (EN 407) et satisfaire aux exigences générales des gants (autrefois EN 420, aujourd’hui EN ISO 21420). Le type A doit atteindre des niveaux thermiques et mécaniques plus élevés, le type B une meilleure dextérité. Lecture des marquages d’un gant à crispin typique pour électrode enrobée :
- EN 388 « 3122X » — abrasion 3, coupure 1, déchirure 2, perforation 2 ; X signifie que l’essai n’a pas été fait.
- EN 407 « 413X4X » — comportement au feu 4, chaleur de contact 1, chaleur convective 3, chaleur rayonnante non testée, petites projections 4, grandes projections non testées.
Pour un soudeur, le chiffre clé est le cinquième de l’EN 407 — petites projections de métal en fusion. Pour le MMA et le MAG, cherchez une valeur élevée à cet endroit et une manchette longue. Pour le TIG, ce qui compte davantage est un gant fin qui tombe bien : un gant de type B trop grand, c’est moins de sensibilité pour la baguette et davantage de tungstène plongé dans le bain.
Comment porter les vêtements de soudage
- Col fermé. En TIG et en MIG sur aluminium, un cou ouvert prend un coup d’UV en un seul poste.
- Manche par-dessus la manchette du gant. Les projections coulent le long de la manche et sur l’extérieur du gant, pas dedans.
- Rabats de poche fermés. Une poche ouverte en haut recueille les gouttes et les maintient contre le corps.
- Pantalon par-dessus les chaussures, sans revers. Un revers retient une goutte à la cheville — la brûlure classique du soudeur.
- Veste qui recouvre le pantalon. En se penchant, il ne doit pas s’ouvrir de jour à la taille.
- Rien d’inflammable dans les poches. Briquets au butane, allumettes et papiers restent dans le vestiaire.
Lavage, réparation et réforme des vêtements de soudage
Lavez selon les symboles d’entretien de l’étiquette, car c’est seulement dans ces conditions que le fabricant déclare que la protection est conservée. Lavez tout de suite les vêtements huileux ou gras : la graisse brûle que le tissu soit ou non ignifugé. Réparez avec une pièce de tissu aux mêmes propriétés et un fil ignifugé ; une pièce de jean ou de synthétique fait un trou dans la protection.
Réformez le vêtement quand :
- il présente des trous brûlés ou des zones usées à travers lesquelles on voit ;
- le tissu est roussi, raide ou cassant ;
- les souillures d’huile ne partent pas au lavage ;
- il a dépassé le nombre de lavages indiqué par le fabricant ;
- les fermetures à glissière et les fixations ne tiennent plus, si bien qu’il ne peut plus être porté fermé.
Séchez les gants de cuir à l’écart du radiateur — un cuir surchauffé alors qu’il est mouillé durcit, rétrécit et se fendille. Un gant percé par une brûlure ou dont une couture est ouverte est remplacé aussitôt. Dans toute l’UE, l’employeur fournit cet équipement gratuitement (directive 89/656/CEE) ; en Pologne, il doit aussi l’entretenir et le réparer (article 2379 § 2 du Code du travail).
Erreurs fréquentes avec les vêtements et gants de soudage
- Une polaire ou un T-shirt en polyester sous la veste. L’erreur la plus courante en hiver — la veste est percée en un point, et la brûlure par synthétique fondu couvre une grande surface.
- Manches retroussées par la chaleur. UV et projections sur les avant-bras.
- Une seule paire de gants pour tout. Un gant à crispin de type A épais ruine le contrôle de la baguette en TIG ; un type B fin laisse passer la chaleur en quelques minutes en MMA.
- Un gilet haute visibilité en polyester par-dessus. Il fond ; sur chantier, cherchez des vêtements haute visibilité qui répondent aussi à l’EN ISO 11611.
- Une veste de classe 1 pour le gougeage et la découpe. L’annexe A y demande la classe 2.
- Des gants mouillés pour souder dans l’humidité. L’isolation a disparu.
Le reste de la tenue
Protection des yeux et choix de la teinte — le masque de soudage et le calculateur de teinte DIN. La protection respiratoire que les vêtements ne peuvent pas remplacer — masques et ventilation assistée. La tenue complète au même endroit — équipements de protection individuelle.
Questions fréquentes
Des vêtements de travail ordinaires conviennent-ils pour souder ?
Non. Les vêtements de soudage doivent répondre à l’EN ISO 11611 — l’essentiel est que le tissu n’entretienne pas la flamme et que les projections ne s’y logent pas. Une combinaison en coton ordinaire brûle, et le polyester fond et colle à la peau ; une brûlure par synthétique fondu guérit plus mal qu’une brûlure par la projection elle-même.
Quelle différence entre un gant de type A et un gant de type B ?
Résistance à la chaleur contre sensibilité. L’EN 12477 distingue les gants de soudage de type A — plus épais, pour le MMA et le MAG où il y a plus de projections — et de type B, plus fins et plus sensibles, pour le TIG, où le métal d’apport est amené avec les doigts. Un type B sur électrodes enrobées, ce sont des mains brûlées ; un type A en TIG, c’est du métal d’apport par terre.
Que signifient les chiffres sur un gant ?
Les quatre chiffres sous le pictogramme du marteau relèvent de l’EN 388 : abrasion, coupure, déchirure et perforation — plus c’est haut, mieux c’est, en général sur une échelle de 0–4 ou 0–5. Les six chiffres sous la flamme relèvent de l’EN 407 : comportement au feu, chaleur de contact, chaleur convective, chaleur rayonnante, petites projections et grandes quantités de métal en fusion. Pour un soudeur, les deux derniers comptent le plus.
Que signifient A1 et A2 sur les vêtements de soudage ?
Ce sont les méthodes d’essai de propagation de flamme de l’ISO 15025. A1 — flamme appliquée sur la surface du tissu, obligatoire pour l’EN ISO 11611. A2 — flamme appliquée sur la tranche, facultative, et utile aux ourlets des manches et des bas de pantalon. « A1+A2 » signifie que le tissu a satisfait aux deux.
Classe 1 ou classe 2 pour le MIG/MAG ?
Pour le MAG, classe 2 : l’annexe A de l’EN ISO 11611 range le MAG sous CO₂ et sous mélange argon-CO₂, le MIG à fort courant et le fil fourré parmi les procédés à fortes projections. La classe 1 suffit pour le MIG à faible courant et pour le TIG. À l’essai, la classe 2 exige au moins 25 gouttes de métal en fusion au lieu de 15.
Un vêtement EN ISO 11612 convient-il pour souder ?
Pas seul. L’EN ISO 11612 protège contre la chaleur et la flamme en général (codes A–F) mais n’inclut pas les essais de projections de soudage que demande l’EN ISO 11611. Pour souder, il faut la 11611 ; beaucoup de vestes portent les deux sur l’étiquette.
Comment laver les vêtements de soudage ?
Selon les symboles d’entretien de l’étiquette, et tout de suite quand ils sont gras — la graisse brûle même sur un tissu ignifugé. Le coton traité conserve ses propriétés pendant le nombre de lavages indiqué par le fabricant. Ne rapiécez qu’avec un tissu et un fil ignifugés.
Mis à jour :