Sudarea peste cap: cum se conduce ca baia să nu picure
Poziția peste cap este cea mai incomodă dintre toate: metalul lichid se ține numai prin tensiune superficială, iar tot ce este în plus cade pe sudor. Toată tehnica se reduce la un lucru — baia trebuie să fie mică.
Când trebuie sudat peste cap
Atunci când piesa nu poate fi întoarsă: conducte montate la fața locului, grinzi și stâlpi în construcție, reparații sub utilaj. În atelier aproape întotdeauna e mai ieftin să întorci piesa decât să sudezi deasupra capului — dar pe șantier nu ai această posibilitate.
Cum se conduce
Curentul se ia cu aproximativ 20 % mai mic decât în poziție orizontală (calculatorul înmulțește intervalul cu 0,8), iar electrodul mai subțire — de obicei 2,5 sau 3,2 mm. Arcul trebuie să fie foarte scurt: un arc lung înseamnă o baie care picură. Se merge cu cordoane înguste, drept sau cu pendulare mică, fără opriri la mijloc. Electrodul stă aproape perpendicular pe tablă, cu o mică înclinare spre spate.
Parametri orientativi, curent cu 20 % sub poziția orizontală jos
| Grosime, mm | Diametrul electrodului, mm | Curent, A |
|---|---|---|
| 1–2 | 1,6 | 30–50 |
| 1,5–3 | 2,0 | 40–65 |
| 2–4 | 2,5 | 55–80 |
| 3–5 | 3,0 | 65–105 |
| 3–6 | 3,2 | 70–110 |
| 6–12 | 4,0 | 105–150 |
Tehnica sudării peste cap, pas cu pas
Poziția corpului și sprijinul mâinii
Stai puțin lateral față de îmbinare, nu sub ea: capul trebuie să fie în afara verticalei pe care cad picăturile, stropii și zgura. O cusătură care merge de-a lungul corpului se conduce dinspre tine sau spre tine, cu capul deplasat o jumătate de pas în lateral.
Sprijină brațul cu cleștele: cotul lipit de corp, antebrațul pe schelă, mâna liberă pe o parte fixă a construcției. Un braț întins în sus fără sprijin începe repede să tremure, iar peste cap fiecare tremur lungește arcul. Trece cablul peste umăr sau leagă-l de construcție, ca greutatea lui să nu tragă cleștele în jos.
Unghiurile electrodului: longitudinal și transversal
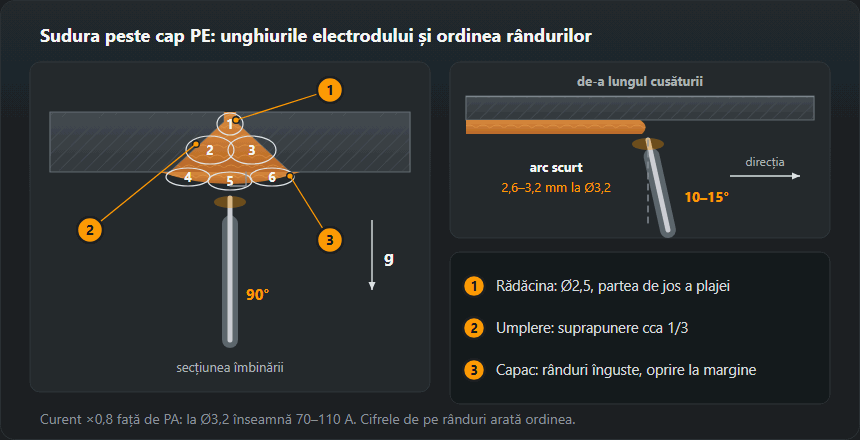
Unghiul transversal (în secțiunea îmbinării): la o îmbinare cap la cap PE electrodul stă perpendicular pe tablă, la 90°, ca arcul să topească ambele margini la fel. La o sudură de colț PD stă pe bisectoare, cam la 45° față de ambele tălpi.
Unghiul longitudinal: electrodul se înclină cu 10–15° față de perpendiculară în sensul deplasării, ca și în celelalte poziții. La o înclinare mai mare arcul se lungește, deși vârful e lângă tablă, iar baia începe să atârne.
Arc scurt și curent: exemplu pentru electrodul de 3,2 mm
Lungimea arcului în calculator este de 0,8–1,0 ori diametrul electrodului, adică pentru 3,2 mm 2,6–3,2 mm. Peste cap se lucrează la limita de jos: vârful aproape atinge baia, iar arcul se aude ca un sfârâit egal și încet.
Curentul se calculează pornind de la intervalul pentru poziția orizontală. Pentru 3,2 mm tabelul de curent dă 90–140 A, mijloc 115 A. Factorul pentru poziția peste cap este 0,8: rotunjit la 5 A rezultă 70–110 A, mijloc 90 A. Electrodul bazic primește încă ×1,05, deci 75–120 A, mijloc 95 A. Tabelul de pe această pagină se calculează cu același factor, deci rândul lui pentru 3,2 mm arată același interval 70–110 A. Se pornește de la mijloc și se corectează după baie.
Același calcul îl face calculatorul de curent pentru electrod: alege poziția peste cap și tipul învelișului, iar intervalul se recalculează.
Viteza și pendularea
Viteza se potrivește după baie, nu după ceas: baia trebuie să păstreze aceeași lățime și să se prindă de ambele margini. Prea încet — metalul se adună într-o picătură și atârnă; prea repede — cordonul e îngust, înalt și cu crestături pe margini.

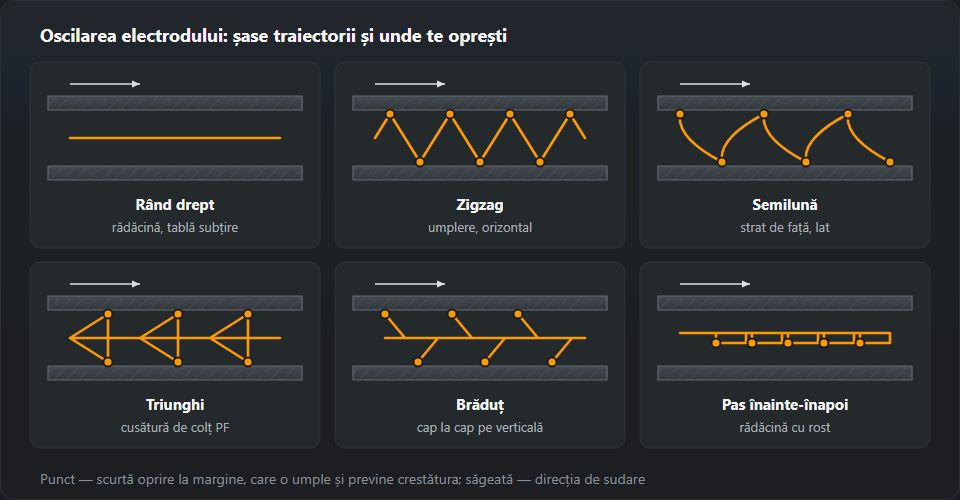
Din cele șase mișcări din schemă, peste cap sunt utile trei: cordonul drept pentru rădăcină și tablă subțire, un zigzag îngust pentru umplere și mișcarea înainte-înapoi când baia începe să se supraîncălzească — electrodul iese o clipă în fața băii, metalul se solidifică, apoi revine. Oprirea se face pe margini, niciodată la mijloc — o fracțiune de secundă în fiecare punct extrem, ca marginea să se umple și să nu rămână crestătură.
Sudură peste cap în mai multe treceri, cu cordoane înguste
- Rădăcina — electrod de 2,5 sau 3,2 mm, partea de jos a intervalului, cordon drept sau zigzag mic. Arcul intră în rost astfel încât pătrunderea să se vadă pe partea opusă, care peste cap este sus.
- Umplerea — cordoane alăturate, fiecare acoperind pe cel dinainte cam o treime, ca la cusătura orizontală pe perete. Primul lângă o margine, următorul sprijinit pe el.
- Stratul de față — mai multe cordoane înguste în loc de unul lat; ultimul se conduce lângă margine cu o oprire scurtă, ca să nu lase crestătură.

Cu ce se sudează
Peste cap nu ajunge ca metalul să curgă bine — trebuie ceva care să țină baia: la electrod asta face zgura învelișului, la MIG/MAG arcul scurt sau pulsat, cu capăt liber mic și amestec bogat în argon (dioxidul de carbon pur dă picături prea mari).
Electrod bazic sau rutilic
Cel bazic (B; E7018 după AWS) este prima alegere pentru îmbinările solicitate peste cap: zgura lui compactă se întărește repede și sprijină baia, iar metalul depus are puțin hidrogen (H5–H10). Cere curent continuu cu electrodul la plus (DC+) și înveliș uscat — înainte de lucru se usucă la 300–350 °C timp de 2 h.
Cel rutilic (R; E6013) amorsează mai ușor și merge în curent alternativ și continuu, dar zgura lui e mai fluidă și baia curge. Peste cap se folosește în diametre mici, pe tablă subțire și la îmbinări necritice.
MIG/MAG peste cap
Cu semiautomatul, peste cap se lucrează cu arc scurt (prin scurtcircuit): 16–22 V, arcul se stinge și se reaprinde de 50–200 ori pe secundă, baia e rece și mică. Din tabelul de parametri MIG/MAG rezultă o limită practică: pentru tablă de 3 mm, sârma de 0,8–1,0 mm la 110–150 A și 19–21 V se încadrează în arcul scurt, iar reglajul pentru 5–6 mm (22–25 V) iese deja din el. De aceea tabla groasă peste cap se umple cu sârmă subțire (0,8–1,0 mm) și parametrii rândului de jos, dar în mai multe treceri. Mai multe despre tipurile de transfer în ghidul de sudare MIG/MAG.
Protecția în poziția peste cap
Scânteile și picăturile cad direct pe sudor, așa că îmbrăcămintea se închide până la gât, mânecile intră peste mănuși, iar cracii peste bocanci. Este singura poziție în care stropii ajung sub guler și în mânecă: de acolo vin arsurile.
Ce îmbraci pentru sudarea peste cap
O haină de bumbac nu ajunge peste cap: trebuie o jachetă de piele sau măcar mâneci și pieptar de piele, o glugă sau pelerină care intră sub mască pe gât și umeri, mănuși cu manșetă lungă și o căciuliță sub mască. Buzunarele de la piept închise — o picătură care cade rămâne într-un buzunar deschis. Pantaloni fără manșete întoarse. Urechile se acoperă cu dopuri sau cu gluga: peste cap stropii ajung și acolo. Detalii despre materiale pe pagina despre îmbrăcămintea sudorului.
Defecte frecvente
Aproape toate defectele peste cap vin din două extreme: baia prea mare (supraînălțare, scurgeri) sau curentul coborât de frică (lipsă de pătrundere). Porii au altă cauză — protecția a fost suflată sau electrodul era umed — și peste cap se văd imediat. Mai jos, după aspectul cusăturii.
Defecte după aspectul cusăturii și ce reglezi
- Scurgere, „țurțuri”. Picături solidificate atârnând sub cusătură, fața bombată în jos. Baia a fost prea mare: scade curentul cu 5–10 A, scurtează arcul, mergi mai repede sau treci la mișcarea înainte-înapoi.
- Crestătură marginală. Un șanț neumplut de-a lungul marginii; peste cap, adesea pe ambele părți. Cauze: curent prea mare, arc lung, lipsa opririi pe margini, deplasare prea rapidă. Scade cu 10–20 A, ține arcul scurt și oprește-te o fracțiune de secundă în fiecare punct extrem al pendulării.
- Lipsă de pătrundere la rădăcină. Pe partea opusă se văd margini netopite sau rostul deschis; în ruptura probei — o bandă netopită. De obicei curentul a fost coborât „de teamă să nu picure” sau electrodul e prea gros pentru rost. Revino la mijlocul intervalului, ia 2,5 mm pentru rădăcină și du arcul mai adânc în rost.
- Incluziuni de zgură. În ruptură sau după polizare — puncte și linii închise la culoare, sticloase, de obicei la margini între cordoane. Cauze: zgură necurățată complet, cordon anterior foarte bombat, arc rece sau lung, la care zgura fuge înaintea băii. Remediu: curățare temeinică, polizarea cocoașelor și ceva mai mult curent în interiorul intervalului.
Exerciții: de la colțul peste cap la îmbinarea cap la cap
- Încărcare peste cap. O tablă de 6–8 mm prinsă în puncte deasupra capului, electrod de 3,2 mm. Cordoane drepte alăturate, fiecare acoperind o treime din cel dinainte. Ținta: aceeași lățime pe toată lungimea electrodului și nicio picătură pe față.
- Îmbinare în T peste cap, PD. Două table prinse în T, talpa orizontală deasupra capului. Întâi un cordon, apoi trei (rădăcină și două de umplere). Tehnica și unghiurile pentru această îmbinare sunt în ghidul sudura de colț peste cap PD. Verificare: rupe proba cu ciocanul — în rădăcină nu trebuie să fie bandă netopită și nici zgură.
- Cap la cap PE pe table. Două table cu rost în V, cu suport sau cu rost deschis, prinse orizontal deasupra capului. Rădăcina cu 2,5 mm, umplerea și fața cu 3,2 mm în cordoane înguste. Evaluare: pătrundere uniformă sus pe toată lungimea, față fără crestături și țurțuri; cel mai bine, și o probă de rupere sau de îndoire pe fâșii tăiate transversal pe cusătură.
Simbol și autorizare
Poziția peste cap este PE după EN ISO 6947 (colț peste cap — PD), în sistem american 4G și 4F. Autorizarea luată în PE acoperă pozițiile mai ușoare, de aceea proba peste cap valorează mai mult decât cea orizontală.
Întrebări frecvente
Ce curent pentru sudarea peste cap?
Cu aproximativ 20 % mai mic decât în poziție orizontală: calculatorul înmulțește intervalul cu 0,8. Pentru electrodul de 3,2 mm rezultă 70–110 A — același rând ca în tabelul de pe această pagină. Un curent prea mic dăunează la fel: apare lipsa de pătrundere la rădăcină.
Cu ce electrozi se sudează peste cap?
Cel mai bine cu cei bazici: zgura lor se întărește repede și sprijină baia. Cei rutilici se întind și picură, așa că peste cap merg doar cei subțiri și doar pe tablă subțire.
Autorizarea peste cap acoperă alte poziții?
Da, în bună parte: PE este o poziție grea și, după EN ISO 9606-1, acoperă pozițiile mai ușoare. Domeniul exact se calculează din datele examenului, pentru că depinde și de tipul îmbinării și de grosime.
Ce este sudarea peste cap?
Sudarea cu rostul deasupra sudorului și electrodul îndreptat în sus: PE pentru îmbinarea cap la cap și PD pentru cea în colț, conform EN ISO 6947, 4G și 4F în sistemul american. Baia este ținută doar de tensiunea superficială, de aceea curentul este cu circa 20 % sub cel din poziția plană, arcul e scurt, iar cordoanele înguste.
Ce diametru de electrod pentru sudarea peste cap?
2,5 mm pentru rădăcină și tablă până la circa 3 mm, 3,2 mm pentru umplere și față. Electrodul de 4,0 mm tabelul îl admite abia de la tablă de 6 mm, iar cu electrozi mai groși de 4 mm practic nu se sudează peste cap: baia devine prea grea.
De ce se formează țurțuri la sudarea peste cap?
Baia e prea mare și prea caldă: metalul nu apucă să se solidifice înainte de a se aduna într-o picătură. Scade 5–10 A, scurtează arcul, mergi mai repede și mai îngust, iar la supraîncălzire scoate o clipă electrodul în fața băii.
Actualizat: