Sudura de colț peste cap PD: cum se sudează un T deasupra capului
PD este oglinda lui PB, ridicată deasupra capului: același T, dar baia este ținută doar de tensiunea superficială, iar tot ce prisosește cade pe sudor. Toată tehnica se reduce la un singur lucru: baia trebuie să fie mică.
Când trebuie sudat în PD
Atunci când subansamblul stă deja montat și nu poate fi întors: o nervură sub grindă, un guseu pe fața de jos a planșeului, o reparație sub utilaj, o prindere pe un cadru montat. În atelier aproape întotdeauna e mai ieftin să întorci piesa — în barcă aceeași sudură merge de două ori mai repede și fără risc de arsură. Pe șantier nu există această posibilitate și PD devine obligatorie.

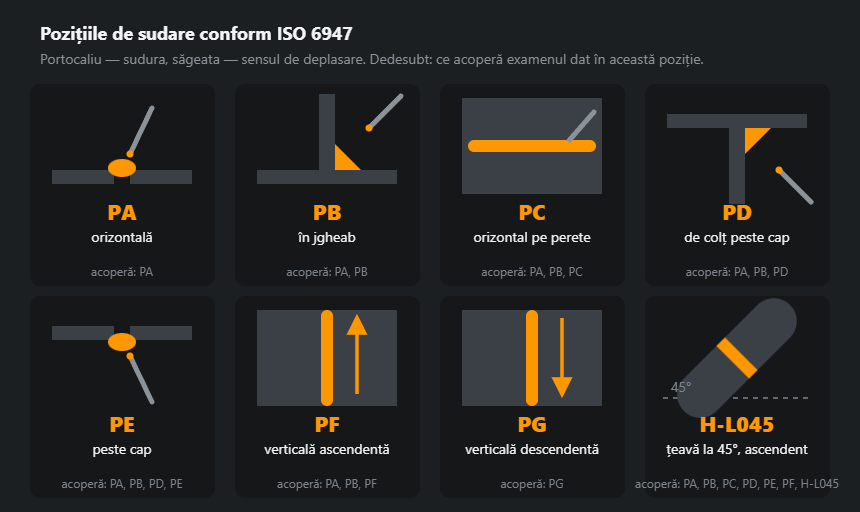
Cum se conduce
Curentul se ia cu 20 % sub cel din poziția orizontală jos, iar electrodul mai subțire — de regulă 2,5 sau 3,2 mm. Arcul foarte scurt: un arc lung înseamnă picătură mare, iar picătura mare cade de sus. Se conduce cu rânduri înguste, fără opriri, drept sau cu un zigzag mărunt; orice oprire dă scurgere. Electrodul, ca și în PB, stă pe bisectoare cu o ușoară înclinare spre talpa verticală și 10–15° în sensul deplasării.
Parametri orientativi, curent cu 20 % sub poziția orizontală jos
| Grosime, mm | Diametrul electrodului, mm | Curent, A |
|---|---|---|
| 1–2 | 1,6 | 30–50 |
| 1,5–3 | 2,0 | 40–65 |
| 2–4 | 2,5 | 55–80 |
| 3–5 | 3,0 | 65–105 |
| 3–6 | 3,2 | 70–110 |
| 6–12 | 4,0 | 105–150 |
Unghiuri, curent și arc: exemplu pentru electrod rutilic și bazic
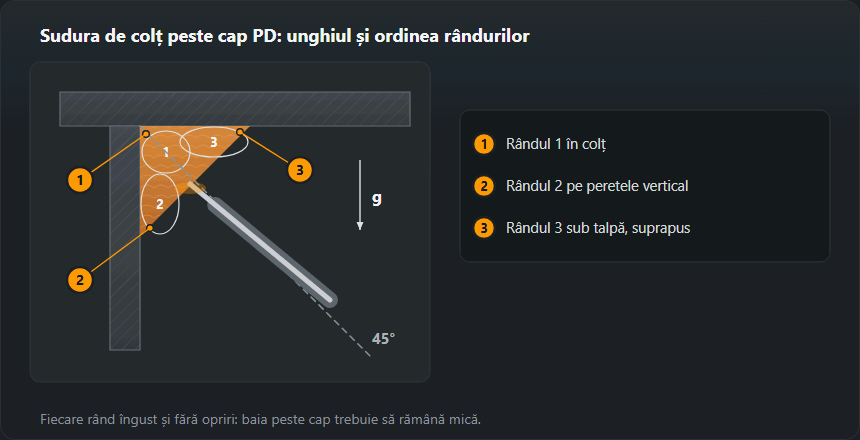
Unghiul transversal — bisectoarea, 45° față de ambele table, cu o ușoară înclinare spre peretele vertical: arcul îl încălzește și nu lasă baia să atârne pe talpa de sus. Unghiul longitudinal — 10–15° în sensul de sudare. O înclinare mai mare lungește arcul, deși vârful electrodului e lângă colț.

Curentul. Factorul PD este ×0,8, adică cu 20 % mai puțin decât în poziția orizontală: așa calculează tabelul acestei pagini și calculatorul de curent. Electrod rutilic de 3,2 mm: în poziție orizontală 90–140 A, în PD 70–110 A, mijloc 90 A. Cel bazic primește în plus ×1,05 pentru înveliș: 75–120 A, mijloc 95 A. Electrod de 2,5 mm în PD: 55–80 A, mijloc 70 A. Se pornește de la mijloc și se corectează din 5 în 5 A: rândul atârnă — mai puțin; lipsă de pătrundere în colț — mai mult, dar nu sub limita de jos a domeniului.
Arcul. 0,8–1,0 din diametru: 2,6–3,2 mm pentru 3,2 mm, 2,0–2,5 mm pentru 2,5 mm, în PD la limita de jos. Mișcările electrodului, poziția corpului și sprijinul mâinii sunt comune oricărei lucrări deasupra capului — le descrie ghidul despre sudarea peste cap.
Ordinea rândurilor în PD
- Rândul 1 în colț — fir drept, electrodul pe bisectoare, partea de jos a domeniului.
- Rândul 2 pe peretele vertical — se suprapune peste primul; peretele îl susține.
- Rândul 3 sub talpă — se sprijină pe rândul 2, în loc să atârne doar de talpă. Ordinea inversă (direct sub talpă) dă un rând care atârnă.
Cateta pe trecere
Peste 6 mm pe trecere nu se pune peste cap: baia trebuie să rămână mică, altfel se lasă și se desprinde. Este de două ori mai puțin decât în barcă și cu un sfert mai puțin decât în PB — același produs se sudează în PD cam de două ori mai mult. Cateta de 8 mm și peste se împarte în cel puțin trei treceri, fiecare îngustă, cu îndepărtarea completă a zgurii între ele: peste cap zgura se agață mai ușor ca oriunde.
Cât pe o trecere: exemple din tabelul sudurilor de colț
Limita catetei pentru o singură trecere în PD este 6 mm (la fel scrie și ghidul pozițiilor de sudare). Din tabelul calculatorului de suduri de colț (z = a·√2):
- a = 3 — z = 4,2 mm, a = 4 — z = 5,7 mm: un rând.
- a = 5 — z = 7,1 mm, a = 6 — z = 8,5 mm: peste 6 mm catetă, deci mai multe rânduri după schema de mai sus.
Metalul crește cu pătratul: a = 4 înseamnă 0,14 kg metal depus pe metru, a = 6 deja 0,31 kg, iar în PD fiecare rând în plus e încă o trecere deasupra capului cu curățarea zgurii. De aceea, la montaj, dimensiunea sudurii se ține strict după desen. Conversia a în z și capacitatea portantă le dă calculatorul sudurii de colț.
Cu ce se sudează
Electrodul bazic este cel mai bun peste cap: zgura lui se întărește repede și sprijină baia de dedesubt. Cel rutilic se împrăștie și picură — în PD se potrivește doar la tablă subțire și la diametre mici. La MAG sudura de colț peste cap merge cu arc scurt sau pulsat, pe amestec bogat în argon: CO₂ pur dă picături mari, iar picătura mare nu se ține deasupra capului. Capătul liber al sârmei se ține cât mai scurt.
MAG în PD: parametri pentru arc scurt
Deasupra capului semiautomatul lucrează cu arc scurt (16–22 V). Din tabelul de parametri MIG/MAG se încadrează în el rândurile pentru tablă subțire: 1,5–2 mm — sârmă 0,8 mm, 70–110 A, 17–19 V; 3 mm — sârmă 0,8–1,0 mm, 110–150 A, 19–21 V. Reglajul pentru 5–6 mm (22–25 V) iese deja din el, așa că o sudură groasă în PD se face pe parametri mai mici, cu mai multe rânduri. Electrozii bazici se usucă înainte de lucru la 300–350 °C timp de 2 h — învelișul umed peste cap înseamnă pori. Mai multe în ghidul MIG/MAG.
Protecția în poziția peste cap
Este una dintre cele două poziții, alături de PE, în care scânteile și picăturile cad direct pe sudor. Îmbrăcămintea se închide până la gât, mânecile intră peste mănuși, pantalonii peste bocanci, iar la mască se adaugă o pelerină pentru ceafă. Arsurile de aici nu vin de la arc, ci de la picătura ajunsă sub guler sau în mânecă.
Defecte tipice și de unde vin
Scurgere și rând lăsat — baia a fost prea mare: curent ridicat, viteză mică sau arc lung. Crestătură pe talpa verticală — arcul a zăbovit sus. Lipsă de pătrundere în colț — sudorul a tăiat prea mult din curent de teama picăturilor; sub limita de jos a intervalului nu se coboară. Porii sunt mai probabili în PD decât în orizontala jos: baia e mică și se solidifică repede, gazul nu apucă să iasă, de aceea marginile se curăță mai atent, iar electrozii se iau uscați.
Cum evaluezi sudura de colț peste cap
- Rând atârnat, convexitate excesivă (503) — la lățimea sudurii de 10 mm ISO 5817 admite până la 2 mm la nivelul B, 2,5 mm la C și 3,5 mm la D. În PD se depășește cel mai ușor: curent mare, arc lung sau oprire.
- Crestătură pe talpa de sus — la grosime de 10 mm până la 0,5 mm la B, 0,5 mm la C, 1 mm la D. Cauza: arcul îndreptat spre talpa de sus sau oprire sus.
- Lipsă de pătrundere în colț — din afară sudura arată curat. Se verifică prin proba de rupere pe o bucată de probă.
- Pori — baia mică, care se solidifică repede, nu eliberează gazul. Electrozi uscați și margini curate.
Simbolizare și calificare
PD conform EN ISO 6947, în sistemul american 4F. Calificarea în PD acoperă PA, PB, PD și PE — patru poziții dintr-un singur examen, deci pentru un atelier care lucrează pe montaj este un certificat avantajos. Pozițiile cap la cap nu le deschide: pentru ele se dă PE sau mai sus.
Exerciții și autorizarea PD
- Mai întâi PB. Același T culcat — tehnica și unghiurile în ghidul despre sudura de colț PB. Abia când catetele ies egale, T-ul urcă deasupra capului.
- Un rând în PD. Table de 8–10 mm, electrod de 2,5 mm, rând în colț pe toată lungimea electrodului, fără oprire.
- Trei rânduri. Ordinea din schemă; după fiecare rând, curățarea completă a zgurii.
- Proba de rupere. Ruptura arată pătrunderea în colț și porii.
Examenul în PD după EN ISO 9606-1 acoperă PA, PB, PD, PE. Examenul în PE (sudură cap la cap deasupra capului) acoperă PA, PB, PC, PD, PE, deci și PD — dacă în lucru vor apărea ambele poziții, e mai înțelept să dai PE. Comparația — în ghidul pozițiilor de sudare, domeniul pentru datele tale — în calculatorul domeniului de autorizare.
Întrebări frecvente
De ce e curentul mai mic peste cap?
Pentru că baia e ținută doar de tensiunea superficială. Cu cât curentul e mai mare, cu atât baia e mai mare și cu atât mai sigur se lasă și se desprinde. Se scad 20 % față de orizontala jos și se ia un electrod mai subțire — este același lucru, pe altă cale.
Ce catetă se pune pe trecere?
Până la 6 mm. Peste atât se împarte: trei treceri înguste în loc de una lată, cu îndepărtarea zgurii între ele. Încercarea de a pune 8 mm dintr-odată dă un rând lăsat și lipsă de pătrundere în rădăcină.
Rutilic sau bazic?
Bazic. Zgura lui se întărește repede și sprijină baia de dedesubt — exact ce trebuie peste cap. Cel rutilic se împrăștie și picură; în PD se ia doar la tablă subțire și la diametre mici.
Ce acoperă examenul în PD?
PA, PB, PD și PE conform EN ISO 9606-1 — patru poziții dintr-un singur examen. Pe cele cap la cap nu le deschide: pentru ele se dă PE sau mai sus.
Ce curent pentru electrod de 3,2 mm în poziția PD?
Rutilic: 70–110 A, la start în jur de 90 A (în poziție orizontală 90–140 A). Bazic, cu corecția ×1,05 pentru înveliș: 75–120 A. Sub limita de jos nu se coboară — se pierde pătrunderea în colț.
În ce ordine se pun rândurile la sudura de colț peste cap?
Întâi colțul, apoi rândul pe peretele vertical, la sfârșit rândul de sub talpă, care se sprijină pe cel anterior. Un rând pus direct sub talpă nu are sprijin și atârnă.
Examenul în PE acoperă PD?
Da. După tabelul de acoperire din EN ISO 9606-1, PE acoperă PA, PB, PC, PD, PE, iar PD acoperă doar PA, PB, PD, PE.
Actualizat: