Kehlnaht über Kopf PD: der T-Stoß über dem Kopf
PD ist PB über den Kopf gehoben: derselbe T-Stoß, nur hält das Bad allein die Oberflächenspannung, und alles Überschüssige fällt auf den Schweißer. Die ganze Technik läuft auf eines hinaus: das Bad muss klein bleiben.
 5:43
Wann PD unvermeidlich ist
Wenn der Knoten bereits steht und sich nicht drehen lässt: eine Rippe unter dem Träger, ein Knotenblech an der Deckenunterseite, eine Reparatur unter der Maschine, ein Anschluss an einen montierten Rahmen. In der Werkstatt ist es fast immer billiger, das Teil zu wenden — in Wannenlage läuft dieselbe Naht doppelt so schnell und ohne Verbrennungsrisiko. Auf der Baustelle gibt es diese Möglichkeit nicht, und PD wird zur Pflicht.

Wie man führt
Den Strom nimmt man 20 % unter der Wannenlage und die Elektrode dünner — meist 2,5 oder 3,2 mm. Der Lichtbogen bleibt sehr kurz: ein langer Lichtbogen bedeutet einen großen Tropfen, und ein großer Tropfen fällt über Kopf herunter. Geführt wird mit schmalen Raupen ohne Verweilen, gerade oder mit feinem Pendeln; jeder Halt gibt eine Überlappung. Wie in PB steht die Elektrode auf der Winkelhalbierenden, leicht zum senkrechten Schenkel geneigt und 10–15° in Schweißrichtung.
Richtwerte, Strom 20 % unter der Wannenlage
| Dicke, mm | Elektrodendurchmesser, mm | Strom, A |
|---|---|---|
| 1–2 | 1,6 | 30–50 |
| 1,5–3 | 2,0 | 40–65 |
| 2–4 | 2,5 | 55–80 |
| 3–5 | 3,0 | 65–105 |
| 3–6 | 3,2 | 70–110 |
| 6–12 | 4,0 | 105–150 |
Winkel, Strom und Lichtbogen: Beispiel für rutil und basisch
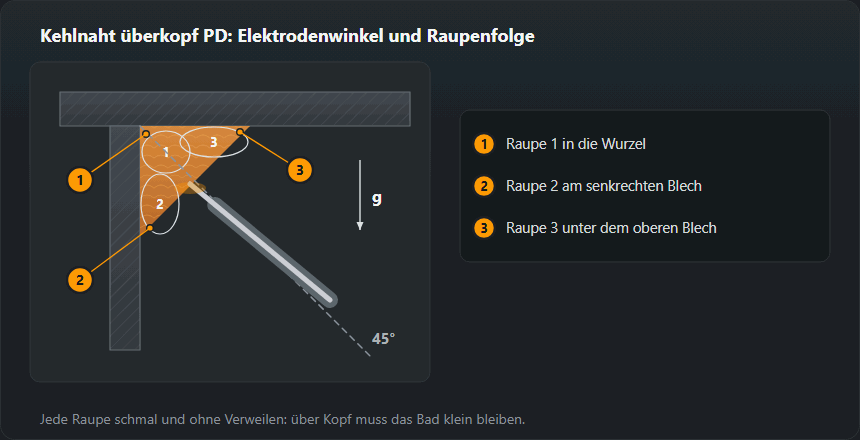
Anstellwinkel — auf der Winkelhalbierenden, 45° zu beiden Blechen, leicht zum senkrechten Blech geneigt: Der Lichtbogen wärmt es an und verhindert, dass das Bad am oberen Blech hängt. Neigungswinkel — 10–15° in Schweißrichtung. Stärkeres Neigen verlängert den Lichtbogen, auch wenn die Spitze nah an der Wurzel ist.

Strom. Der Faktor für PD ist ×0,8, also 20 % weniger als in Wannenlage — so rechnen die Tabelle dieser Seite und der Stromrechner. Rutilelektrode 3,2 mm: Wannenlage 90–140 A, PD 70–110 A, Mitte 90 A. Eine basische Elektrode erhält zusätzlich ×1,05 für die Umhüllung: 75–120 A, Mitte 95 A. 2,5 mm in PD: 55–80 A, Mitte 70 A. In der Mitte beginnen und in 5-A-Schritten korrigieren: Raupe hängt — weniger; fehlender Wurzeleinbrand — mehr, aber nie unter das untere Bereichsende.
Lichtbogenlänge. 0,8–1,0 × Durchmesser: 2,6–3,2 mm bei 3,2 mm, 2,0–2,5 mm bei 2,5 mm, in PD am kurzen Ende. Elektrodenführung, Haltung und Armabstützung sind wie bei jeder Arbeit über Kopf — siehe Überkopfschweißen.
Raupenfolge in PD
- Raupe 1 in die Wurzel — gerade Strichraupe auf der Winkelhalbierenden, unterer Teil des Bereichs.
- Raupe 2 am senkrechten Blech — überlappt die erste; das senkrechte Blech trägt sie.
- Raupe 3 unter dem oberen Blech — stützt sich auf Raupe 2, statt nur am oberen Blech zu hängen. Die umgekehrte Reihenfolge (gleich unter das obere Blech) ergibt eine hängende Raupe.
Schenkel je Lage
Über Kopf werden nicht mehr als 6 mm je Lage gelegt: das Bad muss klein bleiben, sonst sackt es durch und fällt ab. Das ist die Hälfte dessen, was die Wannenlage zulässt, und ein Viertel weniger als in PB — dasselbe Bauteil dauert in PD etwa doppelt so lange. Einen Schenkel ab 8 mm teilt man in mindestens drei Lagen, jede schmal, mit vollständiger Schlackenentfernung dazwischen: über Kopf haftet die Schlacke hartnäckiger als sonst wo.
Wie viel pro Lage: Beispiele aus der Kehlnahttabelle
Die Grenze für eine Lage in PD ist eine Schenkellänge von 6 mm (so steht es auch in der Übersicht der Schweißpositionen). Aus der Tabelle des Kehlnahtrechners (z = a·√2):
- a = 3 — z = 4,2 mm, a = 4 — z = 5,7 mm: eine Raupe.
- a = 5 — z = 7,1 mm, a = 6 — z = 8,5 mm: über 6 mm Schenkel, also mehrere Raupen nach dem Schema oben.
Das Schweißgut wächst mit dem Quadrat: a = 4 braucht 0,14 kg je Meter, a = 6 schon 0,31 kg — und in PD ist jede zusätzliche Raupe ein weiterer Durchgang über Kopf mit Entschlacken. Deshalb hält man auf der Montage die Nahtdicke streng nach Zeichnung. Umrechnung von a in z und Tragfähigkeit liefert der Rechner für die Kehlnahtdicke.
Womit schweißen
Die basische Elektrode ist über Kopf die beste: ihre Schlacke erstarrt schnell und stützt das Bad von unten. Rutile Elektroden zerfließen und tropfen — in PD taugen sie nur bei dünnem Werkstoff und kleinem Durchmesser. Beim MAG führt man die Überkopf-Kehlnaht im Kurzlichtbogen oder gepulst auf argonreicher Mischung: reines CO₂ wirft große Tropfen, und ein großer Tropfen hält über Kopf nicht. Das freie Drahtende so kurz wie möglich halten.
MAG in PD: Einstellwerte für den Kurzlichtbogen
Über Kopf arbeitet man mit Kurzlichtbogen (16–22 V). Aus der MIG/MAG-Parametertabelle passen die Zeilen für dünnes Blech hinein: 1,5–2 mm — Draht 0,8 mm, 70–110 A, 17–19 V; 3 mm — Draht 0,8–1,0 mm, 110–150 A, 19–21 V. Die Einstellung für 5–6 mm (22–25 V) liegt schon außerhalb, deshalb schweißt man eine dickere Kehlnaht in PD mit niedrigeren Werten und mehr Raupen. Basische Elektroden vor dem Einsatz bei 300–350 °C für 2 h rücktrocknen — feuchte Umhüllung über Kopf bedeutet Poren. Mehr im MIG/MAG-Ratgeber.
Schutz in der Überkopfposition
Das ist neben PE eine der beiden Positionen, in denen Funken und Tropfen direkt auf den Schweißer fallen. Die Kleidung wird bis zum Hals geschlossen, die Ärmel kommen über die Stulpen und die Hosenbeine über die Schuhe, dazu ein Nackenschutz am Helm. Verbrennungen entstehen hier nicht am Lichtbogen, sondern durch den Tropfen, der in den Kragen oder in den Ärmel gerät.
Typische Fehler und woher sie kommen
Überlappung und eine durchhängende Raupe heißen, das Bad war zu groß: zu viel Strom, zu langsam geführt oder der Lichtbogen zu lang. Eine Kerbe am senkrechten Schenkel heißt, der Lichtbogen hat oben verweilt. Fehlender Einbrand in der Kehle heißt, der Schweißer hat aus Angst vor den Tropfen den Strom zu weit heruntergenommen — unter den unteren Rand des Bereichs darf man nicht. Poren sind in PD wahrscheinlicher als in Wannenlage: das Bad ist klein und erstarrt schnell, das Gas kommt nicht heraus. Deshalb die Kanten sorgfältiger reinigen und trockene Elektroden nehmen.
Überkopf-Kehlnaht beurteilen
- Hängende Raupe, zu große Wölbung (503) — bei 10 mm Nahtbreite erlaubt ISO 5817 bis 2 mm in Gruppe B, 2,5 mm in C und 3,5 mm in D. In PD ist das am leichtesten überschritten: hoher Strom, langer Lichtbogen oder Verweilen.
- Einbrandkerbe am oberen Blech — bei 10 mm Dicke bis 0,5 mm in B, 0,5 mm in C, 1 mm in D. Ursache: Lichtbogen auf das obere Blech gerichtet oder Verweilen oben.
- Fehlender Wurzeleinbrand — die Oberfläche sieht sauber aus. Prüfen mit einer Bruchprobe am Probestück.
- Poren — ein kleines, schnell erstarrendes Bad gibt das Gas nicht ab. Trockene Elektroden und saubere Kanten.
Bezeichnung und Qualifizierung
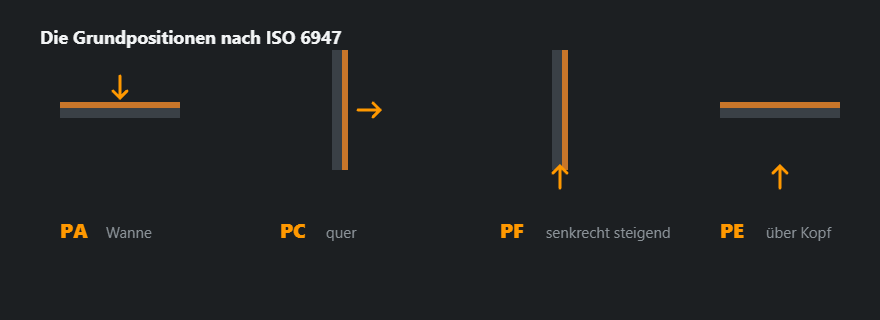
PD nach EN ISO 6947, im amerikanischen System 4F. Eine Prüfung in PD deckt PA, PB, PD und PE ab — vier Positionen aus einer Prüfung, was sie für einen Montagebetrieb zu einem lohnenden Zeugnis macht. Die Stumpfnahtpositionen öffnet sie nicht: dafür prüft man in PE oder höher.
Übungen und die Prüfung in PD
- Zuerst PB. Derselbe T-Stoß liegend — Technik und Winkel unter Kehlnaht PB schweißen. Erst wenn die Schenkel gleich werden, geht der T-Stoß über Kopf.
- Eine Raupe in PD. Bleche 8–10 mm, Elektrode 2,5 mm, Wurzelraupe über die ganze Elektrodenlänge ohne Absetzen.
- Drei Raupen. Reihenfolge nach Schema; nach jeder Raupe vollständig entschlacken.
- Bruchprobe. Der Bruch zeigt Wurzeleinbrand und Poren.
Eine Prüfung in PD nach EN ISO 9606-1 deckt PA, PB, PD, PE ab. Eine Prüfung in PE (Stumpfnaht über Kopf) deckt PA, PB, PC, PD, PE ab, also auch PD — wer beides braucht, legt besser PE ab. Der Vergleich steht in der Übersicht der Schweißpositionen, den Bereich für deine Daten liefert der Rechner für den Geltungsbereich.
Häufige Fragen
Warum ist der Strom über Kopf niedriger?
Weil allein die Oberflächenspannung das Bad hält. Je mehr Strom, desto größer das Bad und desto sicherer sackt es durch und fällt. Man nimmt 20 % gegenüber der Wannenlage weg und wählt eine dünnere Elektrode — dasselbe auf anderem Weg.
Welcher Schenkel geht in einer Lage?
Bis 6 mm. Darüber wird geteilt: drei schmale Lagen statt einer breiten, mit Schlackenentfernung dazwischen. Der Versuch, 8 mm auf einmal zu legen, gibt eine durchhängende Raupe und fehlenden Einbrand in der Wurzel.
Rutil oder basisch?
Basisch. Die Schlacke erstarrt schnell und stützt das Bad von unten — genau das braucht man über Kopf. Rutile Elektroden zerfließen und tropfen; in PD nimmt man sie nur bei dünnem Werkstoff und kleinem Durchmesser.
Was deckt eine Prüfung in PD ab?
PA, PB, PD und PE nach EN ISO 9606-1 — vier Positionen aus einer Prüfung. Die Stumpfnahtpositionen öffnet sie nicht: dafür prüft man in PE oder höher.
Welcher Strom für eine 3,2-mm-Elektrode in Position PD?
Rutil: 70–110 A, zum Start etwa 90 A (Wannenlage 90–140 A). Basisch mit der Korrektur ×1,05 für die Umhüllung: 75–120 A. Unter das untere Bereichsende geht man nicht — der Wurzeleinbrand geht verloren.
In welcher Reihenfolge legt man die Raupen einer Überkopf-Kehlnaht?
Zuerst die Wurzel, dann die Raupe am senkrechten Blech, zuletzt die Raupe unter dem oberen Blech, die sich auf die vorige stützt. Eine Raupe direkt unter dem oberen Blech hat keine Stütze und hängt durch.
Deckt eine Prüfung in PE die Position PD ab?
Ja. Nach der Geltungstabelle der EN ISO 9606-1 deckt PE PA, PB, PC, PD, PE ab, PD dagegen nur PA, PB, PD, PE.
Aktualisiert: