Стельовий кутовий шов PD: як варити тавр над головою
PD — дзеркало PB, підняте над головою: той самий тавр, але ванну тримає лише поверхневий натяг, а все зайве падає на зварника. Уся техніка зводиться до одного: ванна має бути маленькою.
Коротка відповідь
Кутовий шов у стельовому положенні PD потребує струму на 20 % нижчого, ніж у нижньому (коефіцієнт ×0,8), і тоншого електрода, зазвичай 2,5 або 3,2 мм. Для рутилового 3,2 мм це 70–110 А (середина 90 А), для 2,5 мм — 55–80 А. Дуга має бути дуже короткою, валики вузькими й без зупинок, а за один прохід катет понад 6 мм не накладають; більший ділять щонайменше на три валики: корінь, вертикальна стінка, потім валик під верхнім листом. Найкращий вибір — електрод з основним покриттям. Техніка по кроках — нижче.
Коли доводиться варити в PD
Коли вузол уже стоїть і повернути його не можна: ребро під балкою, косинка знизу перекриття, ремонт під машиною, приварювання до змонтованої рами. У цеху деталь майже завжди дешевше перевернути — у човнику той самий шов іде вдвічі швидше й без ризику опіку. На монтажі такої можливості немає, і PD стає обовʼязковим.

Як вести
Струм беруть на 20 % нижчий за нижнє положення, електрод тонший — частіше 2,5 або 3,2 мм. Дуга дуже коротка: довга дуга це велика крапля, а велика крапля на стелі падає. Ведуть вузькими валиками без затримок, прямо або дрібним зигзагом; зупинка в будь-якій точці дає наплив. Електрод, як і в PB, ставлять по бісектрисі з невеликим перекосом до вертикальної полиці й нахилом 10–15° за ходом.
Орієнтовні режими, струм на 20 % нижчий за нижнє положення
| Товщина, мм | Діаметр електрода, мм | Струм, А |
|---|---|---|
| 1–2 | 1,6 | 30–50 |
| 1,5–3 | 2,0 | 40–65 |
| 2–4 | 2,5 | 55–80 |
| 3–5 | 3,0 | 65–105 |
| 3–6 | 3,2 | 70–110 |
| 6–12 | 4,0 | 105–150 |
Кути, струм і дуга: приклад для рутилу й основного покриття
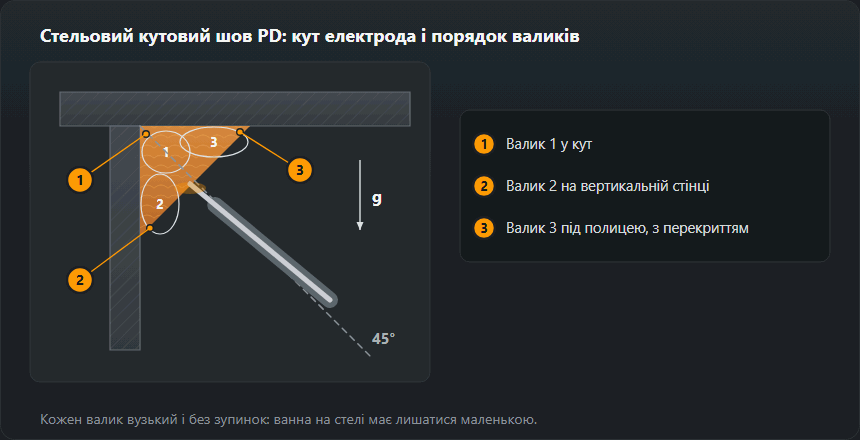
Поперечний кут — бісектриса, 45° до обох полиць, з легким нахилом до вертикальної стінки: дуга догріває її і не дає ванні повиснути на верхній полиці. Поздовжній кут — 10–15° у бік руху. Більший нахил подовжує дугу, хоча кінець електрода поруч із кутом.

Струм. Коефіцієнт PD — ×0,8, тобто на 20 % менше, ніж у нижньому положенні: так рахує таблиця цієї сторінки і калькулятор струму. Рутиловий електрод 3,2 мм: у нижньому 90–140 А, у PD 70–110 А, середина 90 А. Основний отримує ще ×1,05 за покриття: 75–120 А, середина 95 А. Електрод 2,5 мм у PD: 55–80 А, середина 70 А. Починають із середини й поправляють по 5 А: валик провисає — менше; немає провару кута — більше, але не нижче нижньої межі діапазону.
Дуга. 0,8–1,0 діаметра: 2,6–3,2 мм для 3,2 мм, 2,0–2,5 мм для 2,5 мм, у PD — біля нижньої межі. Рухи електрода, поза й упор руки спільні для будь-якої роботи над головою — їх описує стаття про стельове зварювання.
Порядок валиків у PD
- Валик 1 у кут — пряма нитка, електрод по бісектрисі, нижня частина діапазону.
- Валик 2 на вертикальній стінці — перекриває перший; стінка його підтримує.
- Валик 3 під полицею — спирається на валик 2, а не висить на самій полиці. Зворотний порядок (одразу під полицю) дає провислий валик.
Катет за прохід
Більше 6 мм за прохід на стелі не кладуть: ванна має лишитися маленькою, інакше провисне й відірветься. Це вдвічі менше, ніж у човнику, і на чверть менше, ніж у PB, — той самий виріб у PD вариться приблизно вдвічі довше. Катет 8 мм і вище ділять щонайменше на три проходи, кожен вузький, із повним видаленням шлаку між ними: на стелі шлак чіпляється охочіше, ніж будь-де.
Скільки за прохід: приклади з таблиці кутових швів
Межа катета за один прохід у PD — 6 мм (так само сказано в огляді положень зварювання). За таблицею калькулятора кутових швів (z = a·√2):
- a = 3 — z = 4,2 мм, a = 4 — z = 5,7 мм: один валик.
- a = 5 — z = 7,1 мм, a = 6 — z = 8,5 мм: понад 6 мм катета, тож кілька валиків за схемою вище.
Метал росте з квадратом: a = 4 — це 0,14 кг наплавлення на метр, a = 6 — уже 0,31 кг, а в PD кожен зайвий валик — ще один прохід над головою із зачищенням шлаку. Тому на монтажі розмір шва тримають суворо за кресленням. Перерахунок a в z і несучу здатність дасть калькулятор катета кутового шва.
Чим варити
Основний електрод на стелі найкращий: його шлак швидко твердне й підпирає ванну знизу. Рутиловий розтікається й капає — у PD він годиться лише на тонкому металі й тонким діаметром. У MAG стельовий кутовий ведуть короткою дугою — на суміші з аргоном або на чистому CO₂ — чи імпульсом на суміші, багатій на аргон. Понад діапазон короткої дуги чистий CO₂ дає великі краплі (струменевого перенесення на ньому немає), а велика крапля на стелі не тримається. Виліт дроту тримають мінімальним.
MAG у PD: режими короткої дуги
Над головою напівавтомат працює короткою дугою (16–22 В). З таблиці режимів MIG/MAG у неї вкладаються рядки для тонкого листа: 1,5–2 мм — дріт 0,8 мм, 70–110 А, 17–19 В; 3 мм — дріт 0,8–1,0 мм, 110–150 А, 19–21 В. Режим для 5–6 мм (22–25 В) із неї вже виходить, тому товстий шов у PD варять на менших режимах, але більшою кількістю валиків. Основні електроди перед роботою прожарюють за 300–350 °C протягом 2 год — вологе покриття на стелі дає пори. Докладніше — у статті про MIG/MAG.
Захист у стельовому положенні
Це одне з двох положень разом із PE, де іскри й краплі падають просто на зварника. Одяг застібають під горло, розтруби краг надягають поверх рукавів, штанини — на черевики, до маски додають пелерину на шию. Опіки на стелі беруться не від дуги, а від краплі, що потрапила за комір або в рукав.
Типові дефекти й звідки беруться
Наплив і провисання валика — ванна була завелика: струм високий, швидкість мала або дуга довга. Підріз на вертикальній полиці — дуга затрималася вгорі. Непровар у корені кута — зварник зі страху перед краплями надто зрізав струм; нижче за нижню межу діапазону сходити не можна. Пори в PD імовірніші, ніж у нижньому: ванна мілка й застигає швидко, газ не встигає вийти, тому кромки чистять ретельніше, а електроди беруть сухі.
Як оцінити стельовий кутовий шов
- Провислий валик, надмірна опуклість (503) — за ширини шва 10 мм ISO 5817 допускає до 2 мм на рівні B, 2,5 мм на C і 3,5 мм на D. У PD перевищити це найпростіше: великий струм, довга дуга або зупинка.
- Підріз на верхній полиці — за товщини 10 мм до 0,5 мм на B, 0,5 мм на C, 1 мм на D. Причина: дуга спрямована у верхню полицю або зупинка вгорі.
- Непровар кута — ззовні шов виглядає чисто. Перевіряють пробою на злам на пробному відрізку.
- Пори — маленька, швидко застигла ванна не віддає газ. Сухі електроди й чисті кромки.
Позначення та атестація
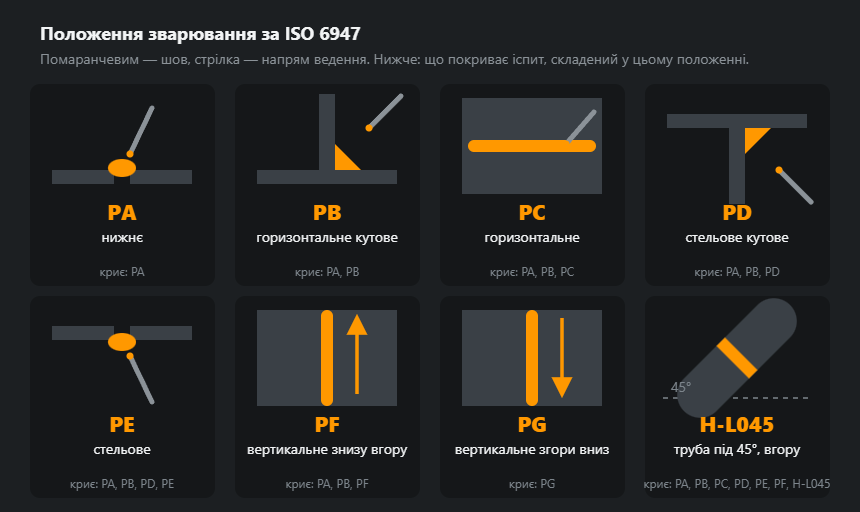
PD за EN ISO 6947, за американською системою 4F. Атестація в PD покриває PA, PB, PC, PD і PE — п’ять положень з одного іспиту, тож для цеху з монтажем це вигідне свідоцтво. Стикових швів вона не покриває: для них потрібна окрема стикова проба, наприклад у PE. Кутовий зразок у PE дав би той самий обсяг, що й PD.
Вправи й атестація PD
- Спершу PB. Той самий тавр лежачи — техніка й кути в статті про кутовий шов PB. Лише коли катети виходять рівними, тавр піднімають над головою.
- Один валик у PD. Листи 8–10 мм, електрод 2,5 мм, валик у кут на всю довжину електрода без зупинок.
- Три валики. Порядок за схемою; після кожного валика повне зачищення шлаку.
- Проба на злам. Злам показує провар кута й пори.
Кутовий зразок у PD за EN ISO 9606-1 (табл. 10) покриває PA, PB, PC, PD, PE. Кутовий зразок у PE дає рівно той самий обсяг, тож для кутових швів над головою PD і PE рівноцінні. Стиковий зразок у PE покриває PA, PC, PE, але лише для стикових швів: кутових швів стиковий зразок сам по собі не покриває (п. 5.4). Порівняння — в огляді положень зварювання, діапазон під свої дані — у калькуляторі області атестації.
Часті питання
Чому на стелі струм нижчий?
Бо ванну тримає лише поверхневий натяг. Що більший струм, то більша ванна і то ймовірніше, що вона провисне й відірветься. Знімають 20 % від нижнього положення і беруть тонший електрод — це те саме іншим способом.
Який катет кладуть за прохід?
До 6 мм. Більше ділять: три вузькі проходи замість одного широкого, зі зняттям шлаку між ними. Спроба викласти 8 мм разом дає провислий валик і непровар у корені.
Рутил чи основний?
Основний. Його шлак швидко твердне й підпирає ванну знизу — саме це на стелі й потрібно. Рутиловий розтікається й капає; у PD його беруть лише на тонкому металі й тонким діаметром.
Що покриває іспит у PD?
PA, PB, PC, PD і PE за EN ISO 9606-1 — п’ять положень за один іспит. Стикових швів він не покриває: для них потрібна окрема стикова проба, наприклад у PE. Кутовий зразок у PE дає той самий обсяг.
Який струм на електрод 3,2 мм у положенні PD?
Рутиловий: 70–110 А, на старт близько 90 А (у нижньому 90–140 А). Основний із поправкою ×1,05 на покриття: 75–120 А. Нижче нижньої межі не опускаються — втрачається провар кута.
У якому порядку класти валики в стельовому кутовому шві?
Спершу кут, потім валик на вертикальній стінці, наприкінці валик під полицею, що спирається на попередній. Валик, покладений одразу під полицю, не має опори й провисає.
Чи покриває іспит у PE положення PD?
Залежить від зразка. Кутовий шов у PE за табл. 10 EN ISO 9606-1 покриває PA, PB, PC, PD, PE — так само, як зразок у PD. Стиковий зразок у PE покриває PA, PC, PE, але лише для стикових швів: на кутові шви стиковий зразок сам по собі допуску не дає.
Оновлено: