Положення зварювання за EN ISO 6947 та їхні аналоги AWS
Європейська система літерна (PA, PC, PF), американська — цифро-літерна (1G, 2F, 6G). У цехах Польщі трапляються обидві, а в документах на атестацію — обов’язково перша. Нижче таблиця відповідності й те, як положення змінює режим.
Коротка відповідь
Позначення за ISO 6947: PA — нижнє, PC — горизонтальне, PE — стельове, PF — вертикальне знизу вгору. Складніше положення закриває легші, тому одне свідоцтво закриває кілька видів робіт — таблиця діапазонів нижче.

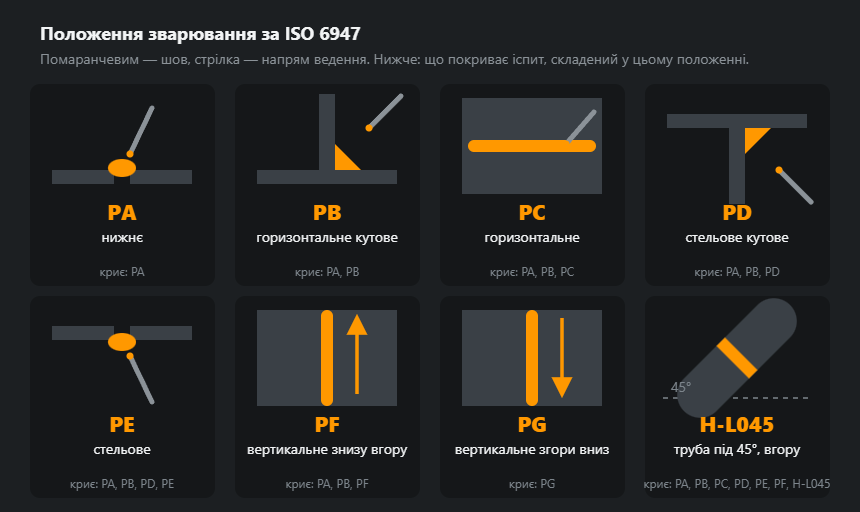
Листові з’єднання
| ISO 6947 | AWS стиковий | AWS кутовий | Положення | Поправка струму |
|---|---|---|---|---|
| PA | 1G | 1F | Нижнє, «у човник» | 1,00 |
| PB | — | 2F | Кутове в горизонтальній площині | 0,95 |
| PC | 2G | — | Горизонтальне на вертикальній площині | 0,90 |
| PD | — | 4F | Стельове кутове | 0,80 |
| PE | 4G | — | Стельове | 0,80 |
| PF | 3G ↑ | 3F ↑ | Вертикальне знизу вгору | 0,85 |
| PG | 3G ↓ | 3F ↓ | Вертикальне згори вниз | 0,85 |
Обидва записи в обігу, і обидва потрапляють у документи. PF і PG — строго листові положення: вертикаль знизу вгору і згори вниз. Для труби з горизонтальною віссю ISO 6947 має власні позначення — PH для зварювання вгору і PJ для зварювання вниз, — але у цеховій практиці й у багатьох WPS при трубі пишуть просто PF і PG. Американське 5G саме по собі напрямку не розрізняє, тому до нього дописують стрілку. Трубу під 45° позначають H-L045 угору і J-L045 униз; AWS в обох випадках каже 6G.
Трубні з’єднання
| ISO 6947 | AWS | Як розташована труба | Особливість |
|---|---|---|---|
| PA | 1G | Горизонтально, труба обертається | Зварювання завжди в нижньому положенні, найпростіше |
| PC | 2G | Вертикально, труба нерухома | Шов іде по горизонталі колом |
| PF | 5G ↑ | Горизонтально, труба нерухома | За один обхід — нижнє, вертикаль, стеля |
| PG | 5G ↓ | Те саме, зварювання на спуск | Корінь целюлозним електродом на магістралях |
| H-L045 | 6G | Вісь труби під 45°, нерухома | Усі положення одразу, еталон кваліфікації |
В американських позначеннях G — від groove, стиковий шов із обробкою кромок; F — від fillet, кутовий. Цифра — положення: 1 нижнє, 2 горизонтальне, 3 вертикальне, 4 стельове, 5 і 6 — лише для труб.
Що змінюється разом із положенням
- Струм. Що вищий ризик, що ванна потече, то меншою її роблять. Готові значення за всіма положеннями — у таблиці струму й діаметра, швидкий перерахунок — у калькуляторі.
- Діаметр електрода. У вертикалі та на стелі рідко беруть товщий за 4 мм: ванна стає некерованою.
- Техніка ведення. У PF ведуть сходинками із затримкою на кромках, у PE — короткою дугою і вузькими валиками без коливань.
- Кількість проходів. У складних положеннях товщину набирають кількома вузькими валиками замість одного широкого.
Положення за положенням: як стоїть деталь, електрод, струм і головна помилка
Поправки струму нижче дано відносно PA, і вони збігаються з таблицею вище: горизонтальне ×0,9, вертикальне ×0,85, стельове ×0,8, кутове PB ×0,95; калькулятор струму застосовує ті самі числа для PA, PC, PF і PE. Для кожного положення: як стоїть виріб, як тримати електрод або пальник, який струм і який дефект трапляється найчастіше.
PA — нижнє
Стик лежить горизонтально, зварюють згори. Кутовий шов у PA ставлять «у човник»: тавр нахиляють так, щоб кут дивився вгору під 45°. Електрод під 70–80° до поверхні з нахилом 10–15° за ходом зварювання; у човнику він іде бісектрисою, під 45° до обох полиць. Струм ×1,0, а з товщини близько 4 мм можна брати верх діапазону. Головна помилка тут не стікання, а перегрів: пропал тонкого листа і шлак, що забігає поперед надто повільної ванни. Докладніше — зварювання в нижньому положенні.
PB — горизонтальне кутове
Один лист лежить, другий стоїть на ньому, кутовий шов іде горизонтально по куту. Електрод під 45° до обох полиць, трохи зміщений до вертикальної, щоб урівноважити силу тяжіння, нахил 10–15° за ходом. Струм ×0,95. Головна помилка — різні катети: наплив на нижньому листі й підріз на вертикальному, що шаблон показує одразу. PB буває лише в кутових швів — див. кутовий шов у горизонтальному положенні.
PC — горизонтальне
Листи стоять вертикально, стик перетинає їх горизонтально (2G); вертикальна труба з кільцевим швом — теж PC. Електрод спрямований на 5–15° вище горизонталі, дуга коротка, вузькі валики від дна розробки вгору, кожен наполовину на попередньому. Струм ×0,9, тобто −10 %. Головна помилка — підріз верхньої кромки й ванна, що сповзла на нижній лист: плата за широкі коливання. Докладніше — горизонтальний шов на вертикальній площині.
PD — стельове кутове
Кут між вертикальним листом і горизонтальним над головою. Електрод по бісектрисі зі зміщенням до вертикальної полиці, нахил 10–15° за ходом, зазвичай 2,5 або 3,2 мм. Струм ×0,8 (−20 %), дуга дуже коротка. Головна помилка — наплив усюди, де затримався; катет понад 6 мм за один прохід не кладуть. Див. кутовий шов на стелі.
PE — стельове
Стикове з’єднання в горизонтальному листі, зварене знизу (4G). Електрод майже перпендикулярно до листа з легким нахилом «кутом назад», 2,5 або 3,2 мм, найкоротша дуга, яку втримаєш, вузькі ниткові валики або невеликі коливання без затримки посередині. Струм ×0,8. Головна помилка — провислий опуклий шов і шлак між проходами: на стелі він прилипає легше, ніж будь-де. Техніка докладно — стельовий шов.
PF — вертикальне знизу вгору
Стик стоїть вертикально, шов підіймається знизу. Поличка застиглого металу під ванною її підтримує, тож дуга може залишатися в стику й проварювати. Коливання «сходинкою» або зигзагом, у кутовому шві — трикутником із вершиною в кут, із затримкою близько пів секунди на кожній кромці: затримка заповнює край і захищає від підрізу. Корінь кладуть нитковим валиком без коливань. Струм ×0,85 (−15 %), електрод не товщий за 4 мм. Головні помилки: підрізи з обох боків, коли затримку роблять посередині, а не на кромках, і крапля, що стікає при подовженій дузі. Докладніше — вертикальний шов знизу вгору.
PG — вертикальне згори вниз
Той самий стик, але на спуск. Електрод під 70–80° до листа кінцем угору, коротка дуга спрямована у ванну й ніколи не попереду неї, швидкий хід без коливань. Струм не нижчий, ніж у PF (у таблиці вище й у калькуляторі в обох вертикалей 0,85): малою ванну тримає швидкість. Головна помилка — несплавлення під гарною поверхнею: дуга йде по металу, який уже втік поперед неї. PG — для тонкого металу приблизно до 4 мм, кореня целюлозним електродом на магістралях і оцинковки — див. зварювання згори вниз.
PH і PJ — неповоротна труба з горизонтальною віссю
Вісь труби горизонтальна, труба не обертається (5G). За один обхід шов проходить стелю внизу, вертикаль з боків і нижнє положення вгорі, тому струм лежить у групі стеля–вертикаль, ×0,8–0,85 від PA. У PH кожну половину зварюють угору, від точки трохи за нижньою до верху; у PJ — вниз від верху, звичайний целюлозний корінь на трубопроводах. Головна помилка — несплавлення в замках на шостій і дванадцятій годині, де сходяться половини: початок кожної половини перед замиканням зашліфовують на клин. Схеми 1G–6G порівняно на сторінці положення під час зварювання труб.
H-L045 і J-L045 — неповоротна труба під 45°
Вісь труби нахилена на 45°, труба закріплена (6G): жодна точка кола не повторює іншу, і сам стик похилий. H-L045 зварюють угору, J-L045 — вниз. Струм та сама група ×0,8–0,85, що в PH, а тонке підлаштування по колу роблять довжиною дуги. Головна помилка — ванна сповзає до нижнього боку розробки: підріз верхньої кромки, наплив на нижній, тому електрод тримають трохи спрямованим до верхньої кромки. Це найширше одиночне випробування в таблиці допуску нижче.
Приклад із розрахунком: електрод 3,2 мм в усіх положеннях
База — з таблиці струму: рутиловий електрод 3,2 мм по нелегованій сталі 3–6 мм у PA бере 90–140 А, середина 115 А. Множимо на поправку положення й округлюємо до 5 А, так само як калькулятор:
- PB, ×0,95: 85–135 А, середина 110 А;
- PC, ×0,9: 80–125 А, середина 105 А;
- PF, ×0,85: 75–120 А, середина 100 А;
- PE і PD, ×0,8: 70–110 А, середина 90 А.
Починають із середини смуги й правлять по 5–10 А за тим, що робить ванна: здувається й тече — струму забагато; валик вузький і горбатий — замало. Для електродів 5 і 6 мм рядка вертикалі й стелі немає зовсім: ними зварюють лише в нижньому та горизонтальному положенні.
PF чи PG: що допускає WPS
У WPS є поле положення під час зварювання з кодами ISO 6947, і у вертикального шва код уже містить напрямок: PF — угору, PG — вниз. Якщо у WPS стоїть PF, той самий стик, зварений на спуск, виходить за технологію, навіть коли поверхня виглядає добре: у PG провар і погонна енергія менші, а технологія покриває лише той напрямок, який у ній записано. Коли у WPS перелічено кілька положень, наприклад PA, PB, PF, кожен прохід можна класти в будь-якому з них, але ніколи в тому, якого в переліку немає. Що ще фіксує карта — на сторінці про WPS.
Положення має бути й у сертифікаті. У таблиці допуску PF закриває PA, PB і PF; PG закриває лише PG. Зварник з одним PF не може зварювати на спуск, а зварник з одним PG — нічого іншого. У труб у документах часто пишуть PF/PG замість PH/PJ: читати треба напрямок, а не літеру.
Кутовий чи стиковий: які коди до якого з’єднання
Частина кодів існує лише для одного виду з’єднання. PB і PD — положення кутових швів: горизонтальний кут і стельовий кут. PC і PE — положення стикових швів: горизонтальний шов на стіні й шов над головою. PA, PF і PG придатні для обох: стик у PA — це 1G, кутовий у PA (у човник) — 1F, у вертикалі 3G і 3F. PH, PJ, H-L045 і J-L045 описують стикові з’єднання труб.
Тому «PB» у стикового з’єднання або «PC» у кутового шва — привід уточнити, а не екзотичний варіант. У позначенні сертифіката тип з’єднання стоїть поруч із положенням — BW стикове, FW кутове — і читають їх разом.
Як зрозуміти положення за кресленням і WPS
Умовне позначення шва на кресленні положення зазвичай не вказує: у «хвості» стоїть номер способу зварювання і часто посилання на WPS. Положення випливає з WPS і з того, як деталь стоятиме під час зварювання. Ідіть по черзі:
- Стиковий чи кутовий — за знаком: трикутник — кутовий; V, скіс однієї кромки та I — стикові.
- Куди йде вісь шва, коли деталь стоїть так, як її зварюватимуть. Вузол у цеху часто можна повернути в PA; той самий стик на змонтованій конструкції — ні.
- Вісь горизонтальна: згори — PA (PB для кутового шва біля вертикального листа); уздовж вертикальної стіни — PC; знизу — PE для стикового і PD для кутового.
- Вісь вертикальна: напрямок, записаний у WPS, — PF угору, PG униз. Якщо у WPS лише PF, зварюють угору.
- Труба: обертається? Поворотна зі зварюванням згори — PA; неповоротна з горизонтальною віссю — PH/PJ; неповоротна вертикальна — PC; неповоротна під 45° — H-L045 або J-L045.
Потім звірте результат із двома документами: полем положення у WPS і положенням у своєму сертифікаті. Якщо хоч один його не містить, стику потрібен позиціонер або інша технологія, а не інша техніка.
Положення в атестації
У сертифікаті зварника за EN ISO 9606-1 положення записується
кодом ISO 6947 разом із методом, групою матеріалу, товщиною, діаметром і
типом шва — наприклад, 141 P BW FM1 S t8 PF ss nb. Область
поширення (які ще положення дозволені цим сертифікатом) визначається таблицями
стандарту. Таблиця нижче — обережне прочитання, те саме, що в калькуляторі: де
стандарт залишає варіанти, записано лише те, що покривається однозначно.
| Складено в положенні | Закриває |
|---|---|
| PA — нижнє | PA |
| PB — горизонтальне кутове | PA, PB |
| PC — горизонтальне | PA, PB, PC |
| PD — стельове кутове | PA, PB, PD |
| PE — стельове | PA, PB, PD, PE |
| PF — вертикальне знизу вгору | PA, PB, PF |
| PG — вертикальне згори вниз | PG |
| H-L045 — труба під 45°, вгору | PA, PB, PC, PD, PE, PF, H-L045 |
| J-L045 — труба під 45°, вниз | PG, J-L045 |
З неї випливають дві речі. PG стоїть окремо: не закриває нічого, крім себе, і жодне листове положення його не закриває. А одне випробування на трубі в H-L045 закриває рівно те, що три випробування на листі в PC, PE і PF разом, — PA, PB, PC, PD, PE і PF. Його пара на спуск, J-L045, закриває PG і J-L045. Але положення — лише один рядок позначення: спосіб, товщина, діаметр і тип з’єднання звужують область далі, тому остаточну відповідь дає калькулятор області атестації.
Часті питання
Що таке 6G і чому його вважають найскладнішим?
Це неповоротний стик труби, вісь якої нахилена під 45°. За один шов зварник проходить через нижнє, вертикальне і стельове положення поспіль, не змінюючи хвату. За ISO 6947 це позначається H-L045.
Чим PF відрізняється від PG?
Напрямком. PF — вертикаль знизу вгору: ванна спирається на вже застиглий метал, провар глибокий, шов опуклий. PG — згори вниз: швидко, але провар мілкий, тому PG застосовують для тонкого металу й кореневих проходів целюлозними електродами, а не для відповідальних конструкцій.
Чи дає атестація в одному положенні допуск на інші?
Як правило, складніше положення перекриває простіші, але конкретну область поширення задано таблицями EN ISO 9606-1 і вона залежить ще від методу, товщини, діаметра й типу шва. Орієнтуватися треба на таблицю в стандарті, а не на загальне правило.
Що таке положення PF і який у ньому струм?
PF — вертикальне положення знизу вгору за EN ISO 6947: стик стоїть вертикально, шов іде знизу вгору (в AWS 3G або 3F uphill). Струм приблизно на 15 % нижчий, ніж у нижньому положенні: рутиловий електрод 3,2 мм — 75–120 А замість 90–140 А. Електроди товщі за 4 мм у PF не застосовують.
Чим PB відрізняється від PC?
PB — кутовий шов у куті між горизонтальним і вертикальним листом (2F). PC — стиковий шов, що йде горизонтально по вертикальній стіні (2G). Обидва називають горизонтальними, але PB буває лише в кутових швів, а PC — лише в стикових. Поправка струму в PB 0,95, у PC 0,90.
Чи закриває атестація в PG положення PF?
Ні, і навпаки теж. У таблиці допуску PG закриває лише PG, а PF — PA, PB і PF. Випробування на трубі в J-L045 закриває PG і J-L045, але, як і раніше, нічого знизу вгору. Цеху, що зварює в обох напрямках, потрібні обидва положення в сертифікаті.
Оновлено: