Зварювання тонкого листа без дірок і жолоблення
Тонкий лист прощає найменше: у ванни немає запасу металу, і зайві 10 ампер перетворюють шов на дірку. Вирішує не один параметр, а зв’язка з чотирьох прийомів — нижче вони по кроках.

Режими
| Товщина | MMA | MIG/MAG | TIG |
|---|---|---|---|
| 0,8 мм | не рекомендується | 0,6 мм · 40–55 А · 15–16 В | вольфрам 1,0 мм · 25–40 А |
| 1,0 мм | 2,0 мм · 50–65 А | 0,6–0,8 мм · 45–65 А · 16–17 В | вольфрам 1,0 мм · 30–50 А |
| 1,5 мм | 2,0 мм · 55–70 А | 0,8 мм · 70–90 А · 17–18 В | вольфрам 1,0 мм · 50–70 А |
| 2,0 мм | 2,5 мм · 70–90 А | 0,8 мм · 90–110 А · 17–19 В | вольфрам 1,6 мм · 70–90 А |
Струм беруть за нижньою межею й додають по 5 А, поки шов не почне формуватися. Перевірити діапазон під свій електрод можна в калькуляторі струму.
Порядок роботи
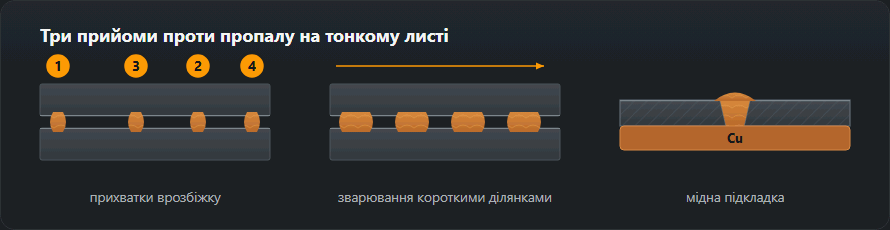
- Зачистити й підкласти. Метал до блиску на 20–30 мм у кожен бік: фарба, ґрунт і оцинковка на тонкому листі дають пори миттєво. Під стик — мідна планка: мідь не зварюється зі сталлю, відводить тепло й не дає ванні провалитися.
- Зібрати без зазору. На товстому металі зазор допомагає провару, на тонкому — це готова дірка.
- Прихватки врозбіжку. Не поспіль від краю: спочатку середина, потім обидва кінці, потім середина кожного проміжку, що лишився. Крок 30–50 мм.
- Короткі ділянки з паузами. Проварюєте 15–25 мм, чекаєте, поки метал потемніє, ідете далі. Пауза — не втрата часу, а частина технології.
- Зворотноступінчастий хід. На довгому шві ділянки варять у зворотний бік щодо загального напрямку: теплові деформації компенсують одна одну.
- Перевірити знизу. Рівний вузький валик без просідання — режим правильний.
На MMA по тонкому металу дугу не ведуть безперервно: запалили, наплавили краплю, відірвали, знову запалили поруч. Шов виходить із перекривних точок. Прийом виглядає незвично, але це єдиний спосіб зварити міліметровий лист покритим електродом.
Як не повести лист
- Притиснути деталь до масивної плити або кутника на час зварювання й охолодження — плита працює тепловідводом.
- Чергувати боки: проварили ліворуч, наступна ділянка праворуч.
- Не намагатися остудити водою: різке охолодження посилює жолоблення, а на легованих сталях дає гартування.
- Рахувати загальне тепловкладення: що менше сумарно вкладено, то менше поведе.
Чим варити тонкий метал
Найшвидше в майстерні — напівавтомат MIG/MAG із дротом 0,6–0,8 мм на короткій дузі. TIG виграє там, де шов лишається на виду, і на листі 0,8 мм, для якого таблиця вище покритого електрода вже не передбачає. MMA має сенс з 1 мм — електродом 2,0 мм і з відривом дуги.
Зварювання тонкого металу напівавтоматом по кроках
Основа — коротка дуга із замиканнями. За 16–22 В дріт торкається ванни, замикає коло, дуга гасне й запалюється знову — 50–200 разів на секунду. Ванна лишається холодною. На листі 0,8–1,0 мм працюють біля нижнього краю цього діапазону, 15–17 В; як влаштоване перенесення металу — на сторінці про зварювання MIG/MAG.
- Дріт і газ. На 0,8 мм — дріт 0,6 мм, на 1 мм — 0,6 або 0,8, з 1,5 мм — 0,8 мм. Витрата газу 8–10 л/хв на лист 0,8–1,0 мм і 10–12 л/хв на 1,5–2 мм.
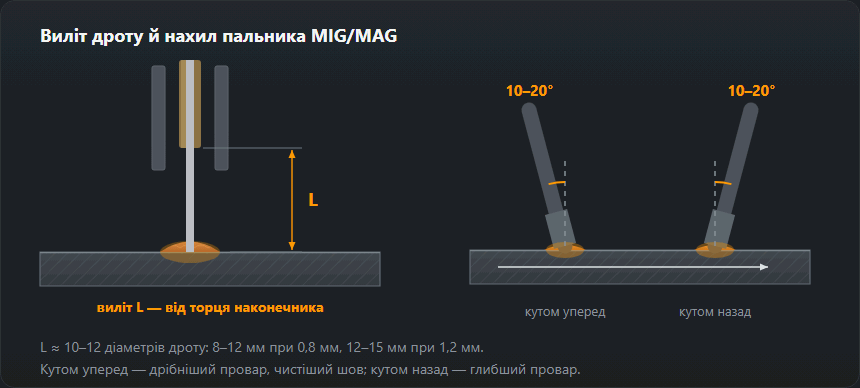
- Виліт дроту. Близько 10–12 діаметрів: за дроту 0,8 мм це 8–12 мм від торця наконечника. Довгий виліт — дуга нестійка й стріляє, короткий — наконечник залипає.
- Поздовжній кут. Пальник нахилений уперед на 10–20° від вертикалі — зварювання кутом уперед. Провар дрібніший, шов чистіший. Кутом назад дуга б’є глибше: на 2 мм це буває корисно, на 1 мм закінчується діркою.
- Поперечний кут. Якщо листи однієї товщини, пальник стоїть перпендикулярно до стику. Якщо різної — лист до кутника, лист до трубки — дугу спрямовують на товщу деталь, а ванна сама натікає на тоншу.
- Прихватки — крок і порядок. Короткі й пласкі, з кроком як у порядку роботи вище. Спершу середина, потім кінці, потім середини ділянок, що утворилися.
- Ділянки врозкид або зворотноступінчасто. Шов ділять на ділянки по 15–25 мм. Врозкид: ділянка біля одного кінця, наступна посередині, наступна біля другого кінця, потім проміжки. Зворотноступінчасто: кожну ділянку варять у бік попередньої, а весь шов рухається у зворотний. Нову ділянку починають на кратері попередньої, і вона завжди лягає на холодний метал.

TIG на тонкому листі
Таблиця сторінки дає на 0,8 мм вольфрам 1,0 мм і 25–40 А, на 1 мм — 30–50 А. Присадка 1,0–1,6 мм на листи до 1 мм і 1,6 мм на 1,5–2 мм, аргон 5–7 л/хв на найтонші та 6–8 л/хв на 1,5–2 мм. Дугу тримають короткою, присадку подають краплями на передній край ванни, а не в дугу. З педаллю струм прибирають у міру нагрівання листа — наприкінці шва його треба помітно менше, ніж на початку.
Електрод на тонкому металі
Електрод 1,6 мм працює на 40–60 А і розрахований на метал 1–2 мм, електрод 2,0 мм — на 50–80 А і 1,5–3 мм. Таблиця сторінки бере з цього вузькі вікна: 1 мм — електрод 2,0 мм на 50–65 А, 2 мм — електрод 2,5 мм на 70–90 А.
Другий прийом — зварювання вертикальних швів згори вниз (PG). Його застосовують саме на тонкому металі приблизно до 4 мм: електрод під 70–80° до листа, кінцем угору, ведуть швидко й без коливань, струм вищий, ніж під час зварювання знизу вгору на тій самій товщині. На 1,5 мм це електрод 2,0 мм на 55–75 А. Обмеження й режими — у розборі зварювання згори вниз.
Приклад: лист 1,0 мм і 2 мм за таблицею
Лист 1,0 мм, стик, напівавтомат. Дріт 0,6–0,8 мм, струм 45–65 А, напруга 16–17 В, газ 8–10 л/хв. Починаєте з 45 А на обрізку того самого листа й додаєте по 5 А, доки знизу не з’явиться рівний вузький валик. Прихватки від середини, ділянки 15–25 мм врозкид, мідна планка під стиком. Електродом 2,0 мм — лише з відривом дуги.
Лист 2 мм, той самий стик. Дріт 0,8 мм, 90–110 А, 17–19 В, газ 10–12 л/хв. TIG: вольфрам 1,6 мм, 70–90 А, присадка 1,6 мм. Електрод 2,5 мм на 70–90 А, а згори вниз — той самий електрод на 70–95 А.
Удвічі товщий лист — приблизно вдвічі більший струм MIG (45–65 → 90–110 А). На 2 мм ділянки можна робити довшими, але порядок прихваток і підкладка лишаються.
Що пішло не так
| Симптом | Причина | Що змінити |
|---|---|---|
| Дірка замість шва | Струм великий або пауза мала | Зменшити 5–10 А, збільшити паузу, перейти на точки |
| Шов лежить зверху, не проварює | Струм малий | Додати 5 А, укоротити дугу |
| Пори по всьому шву | Фарба, оцинковка, іржа | Зачистити ширше, перевірити витрату газу |
| Лист вигнуло | Тепло вкладено в одне місце | Прихватки врозбіжку, зворотноступінчастий хід, притиск |
| Провисання знизу | Немає підкладки, великий зазор | Мідна планка, зібрати без зазору |
Як читати шов на тонкому металі
- Дірка в кінці шва — лист прогрівся під час роботи. Вкоротити ділянку, подовжити паузу, зменшити 5–10 А. Дірка одразу на старті — струм великий або в стику зазор.
- Непровар — високий опуклий валик, кромки не зачеплені, знизу чисто. Додати 5 А, вкоротити дугу, перевірити, чи не надто швидко ведете пальник.
- «Намисто» — шов з окремих точок, між ними несплавлена кромка. На напівавтоматі: надто швидке ведення або замала напруга щодо подачі дроту — дріт упирається в лист. Під час зварювання з відривом: наступну краплю ставлять надто далеко або після надто довгої паузи. Кожна крапля має перекривати попередню.
Чому веде лист і як цього уникнути
Смуга металу біля шва нагрівається й хоче видовжитися, але холодний лист довкола не дає. Охолонувши, вона стає коротшою, ніж була, і тягне решту за собою — на тонкому листі це видно як хвилю. Тому важлива симетрія: варити від середини до країв, почергово з обох боків від осі деталі, у рамі й коробі — протилежні шви один за одним. Не наплавляти зайвого: високе підсилення — більше розплавленого металу, більше тепла й більше усадки. Деталь тримати притиснутою до плити, доки не охолоне повністю.
Вправи на тонкому металі
- Стики від 2 до 1 мм. Почніть із двох смуг листа 2 мм, далі 1,5 і 1 мм, завжди без зазору й за режимами з таблиці. Зараховано, якщо знизу рівний вузький валик без дірок, а смуга лежить на столі пласко.
- Відбортовка. Загніть кромки двох смуг угору й оплавте їх TIG без присадки або короткими ділянками напівавтоматом. Це вчить вести ванну по кромці, яка пропалюється найлегше. Добре — коли виходить рівний валик без провалів.
- Проба на загин. Кожну смугу загніть у лещатах уздовж шва. Тріщина поруч зі швом, а не по ньому, — провар добрий. Шов відходить від кромки — це несплавлення, струм треба додати.
Оцинковка, профіль і газове зварювання
Оцинковка. Дріт ER70S-6 або порошковий, газ Ar + CO₂, витяжка обов’язкова. Цинк у зоні шва знімають з обох боків: у ванні він кипить і залишає пори.
Тонкостінна профільна труба вариться як тонкий лист — порядок швів на рамах описано в розборі зварювання профільної труби.
Газовий пальник. Присадку добирають за правилом
d = s/2 + 1: на лист 1 мм виходить 1,5 мм, на 2 мм —
2 мм. До 3 мм варять лівим способом: полум’я йде по холодному металу,
провар дрібніший. Подробиці — в описі
газового зварювання.
Часті питання
Яким електродом варити метал 1 мм?
Діаметром 2,0 мм, струм 50–65 А, рутилове покриття. Тонші електроди 1,6 мм дають ще м’якший режим, але їх складніше знайти. Електродом 3 мм міліметровий лист варити не можна: мінімальний струм для трійки вже пропалює.
Чому лист вигинає навіть без пропалу?
Жолоблення від нерівномірного нагріву. Лікується не режимом, а порядком: прихватки врозбіжку, зварювання короткими ділянками в різних місцях, зворотноступінчастий метод, затискачі або притиск до масивної плити на час охолодження.
Що краще для тонкого металу — напівавтомат чи TIG?
TIG дає кращий контроль: тепло й присадка регулюються незалежно, шов чистий. Напівавтомат швидший і простіший, особливо в імпульсному режимі. MMA на металі тоншому за 1,5 мм — задача для досвідченої руки, але здійсненна з відривом дуги.
Який дріт і напругу ставити на тонкий метал?
Дріт 0,6–0,8 мм і коротку дугу. На лист 0,8–1,0 мм — 40–70 А і 15–17 В, газ 8–10 л/хв; на 1,5–2 мм — дріт 0,8 мм, 70–110 А, 17–19 В, газ 10–12 л/хв. Дріт 1,0 мм потребує струму, якого тонкий лист не витримає.
Кутом уперед чи кутом назад вести пальник на тонкому листі?
Кутом уперед, з нахилом 10–20° від вертикалі. Так провар дрібніший, а шов чистіший — на тонкому металі саме це й потрібно. Кутом назад дуга б’є глибше: приблизно з 2 мм це допомагає, на міліметровому листі частіше закінчується діркою.
Як варити тонку оцинковку?
Зняти цинк у зоні шва з обох боків, варити дротом ER70S-6 або порошковим у суміші Ar + CO₂ і лише з витяжкою — пари цинку шкідливі. Залишений цинк кипить у ванні й дає пори по всій довжині шва.
Оновлено: