Калькулятор швидкості подачі дроту та продуктивності наплавлення
Переводить струм у швидкість подачі й навпаки для суцільного сталевого дроту 0,8–1,6 мм, показує продуктивність наплавлення в кілограмах на годину, орієнтовну напругу та рекомендований виліт.

Як це пов’язано
Струм і швидкість подачі в напівавтоматі — це одна величина, виражена двома способами. Джерело розплавляє рівно стільки дроту, скільки його подається, тому збільшення подачі автоматично піднімає струм. Зв’язок майже лінійний і залежить від діаметра: що тонший дріт, то більше метрів за хвилину припадає на кожен ампер.
| Ø, мм | Робочий струм, А | Подача, м/хв | Товщина металу, мм |
|---|---|---|---|
| 0,8 | 60–180 | 3–12 | 0,8–4 |
| 1,0 | 100–250 | 4–11,5 | 1,5–8 |
| 1,2 | 140–330 | 3,5–10,5 | 3–15 |
| 1,6 | 240–450 | 4–8 | від 8 |
Подачу пораховано тією самою формулою, що в калькуляторі вище, — таблиця й результат розійтися не можуть.
Продуктивність наплавлення
Маса розплавленого дроту обчислюється за геометрією:
кг/год = v · 60 · (π·d²/4) · 7,85 / 1000, де v — подача в м/хв,
d — діаметр у мм. Дріт 1,2 мм на подачі 8 м/хв дає близько
4,3 кг/год розплавленого металу.
У шов потрапляє не все: частина йде в бризки та угар. У суміші Ar+CO₂ це близько 95 %, у чистому CO₂ — близько 90 %. Для кошторису рахують у зворотний бік: потрібну масу наплавленого металу ділять на цю частку — так виходить, скільки дроту замовляти.
Значення розрахункові: реальний зв’язок струму й подачі залежить від вильоту, складу газу, характеристики джерела й навіть від стану подавальних роликів. Використовуйте результат як відправну точку та підлаштовуйте за звуком дуги й виглядом шва на пробній пластині — на це йде п’ять хвилин, а економиться зміна.
Таблиця струму та швидкості подачі дроту
Таблиця вище дає діапазони; ця розписує їх через кілька десятків ампер, з масою дроту, яку напівавтомат розплавляє за годину дуги. Числа отримано з тих самих коефіцієнтів, що й у калькуляторі.
| Ø, мм | Струм, А | Подача, м/хв | Розплавлено, кг/год | У шов (Ar+CO₂), кг/год |
|---|---|---|---|---|
| 0,8 | 60 | 3,0 | 0,71 | 0,67 |
| 0,8 | 100 | 6,0 | 1,42 | 1,35 |
| 0,8 | 140 | 9,0 | 2,13 | 2,02 |
| 0,8 | 180 | 12,0 | 2,84 | 2,70 |
| 1,0 | 100 | 4,0 | 1,48 | 1,41 |
| 1,0 | 150 | 6,5 | 2,40 | 2,28 |
| 1,0 | 200 | 9,0 | 3,33 | 3,16 |
| 1,0 | 250 | 11,5 | 4,25 | 4,04 |
| 1,2 | 140 | 3,6 | 1,94 | 1,84 |
| 1,2 | 200 | 5,8 | 3,09 | 2,94 |
| 1,2 | 260 | 8,0 | 4,24 | 4,03 |
| 1,2 | 330 | 10,5 | 5,58 | 5,30 |
| 1,6 | 240 | 3,8 | 3,60 | 3,42 |
| 1,6 | 300 | 5,0 | 4,74 | 4,50 |
| 1,6 | 380 | 6,6 | 6,25 | 5,94 |
| 1,6 | 450 | 8,0 | 7,58 | 7,20 |
Ті самі формули, що в калькуляторі вище; у чистому CO₂ у шов потрапляє близько 90 % розплавленого дроту замість 95 %.
Як читати таблицю
- Виберіть діаметр дроту під товщину металу (колонка «товщина металу» в першій таблиці).
- Знайдіть струм, потрібний з’єднанню, і прочитайте подачу — це число виставляють на подавальному механізмі. Між рядками залежність лінійна, можна інтерполювати.
- Колонка «у шов» показує, скільки металу реально лишається в з’єднанні. За нею рахують час зварювання й витрату дроту, а не за колонкою «розплавлено».
Варто помітити одну річ: за того самого струму тонкий дріт плавиться швидше. При 200 А дріт 1,0 мм дає 3,33 кг/год, а 1,2 мм — 3,09 кг/год: у тоншого більша густина струму й сильніше розігрівається виліт.
Приклад: лист 3 мм і 6 мм
Лист 3 мм, кутовий шов. Режим MAG для цієї товщини — дріт 0,8–1,0 мм і 110–150 А. З дротом 1,0 мм при 130 А калькулятор дає 5,5 м/хв і близько 2 кг/год розплавленого дроту. Той самий струм із дротом 0,8 мм — уже понад 8 м/хв; якщо механізм чи пальник погано ведуть тонкий дріт, краще лишитися на 1,0 мм.
Лист 6 мм, кутовий шов з катетом 6 мм. Діапазон 160–220 А і дріт 1,0–1,2 мм. Дріт 1,2 мм при 200 А: 5,8 м/хв, 2,94 кг/год у шов. Такому шву потрібно близько 0,155 кг наплавленого металу на метр, отже, метр займає 0,155 / 2,94 × 60 ≈ 3,2 хв дуги — швидкість зварювання виходить близько 30 см/хв. Якщо на практиці ви йдете набагато швидше, шов вийде меншим за заданий; якщо повільніше — перегріваєте лист і витрачаєте дріт марно.
Налаштування напівавтомата по кроках
- Дріт і газ. Діаметр під товщину, газ під матеріал; подавальні ролики й наконечник під той самий діаметр.
- Подача. З таблиці або калькулятора для потрібного струму.
- Напруга. Орієнтовна з калькулятора чи синергетичної програми, потім поправка на ±1 В.
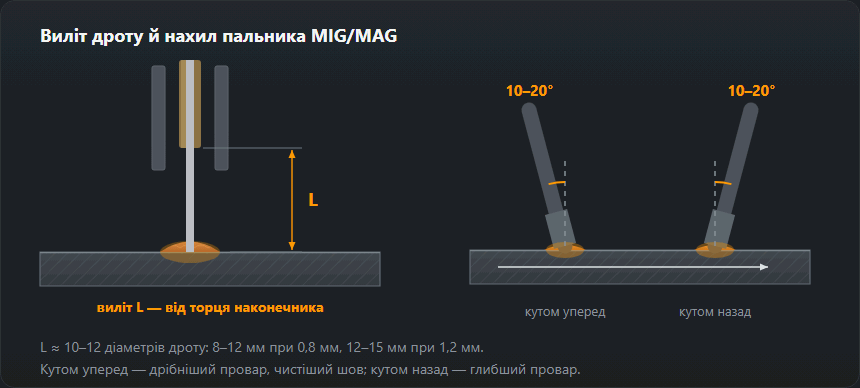
- Виліт. 10–15 діаметрів дроту: для 1,0 мм це 10–15 мм, для 1,2 мм — 12–18 мм. Тримайте його сталим по всьому шву.
- Проба. Кілька сантиметрів на обрізку тієї самої товщини: звук, форма валика, бризки. Тільки потім — робоче з’єднання.
Ознаки неправильної пари «подача — напруга»
- Подача завелика для напруги: дріт утикається у ванну й відштовхує пальник, дуга тріщить нерівно, на листі лишаються нерозплавлені шматки дроту й великі бризки.
- Подача замала: дуга довга й шипляча, краплі падають з кінця дроту, валик плаский і широкий; у крайньому разі дріт приварюється до наконечника.
- Подача «пливе»: звук дуги ритмічно змінюється за твердої руки. Зазвичай річ не в налаштуванні, а в механіці — прослизають ролики, зношений канал, перетягнуте гальмо котушки. Причини й порядок перевірки — на сторінці проблеми з подачею дроту.
Синергетика й показ струму
Синергетичний апарат добирає напругу до подачі за програмою для діаметра дроту, газу й матеріалу. Вибрана програма 1,0 мм при заправленому дроті 0,8 мм дасть завищений струм на дисплеї й неправильну напругу — дуга буде «дивною», хоча всі числа виглядають правильно. Струм на дисплеї до запалювання — це значення з програми; реальний залежить від вильоту, і за довгого вильоту після запалювання прилад покаже менше.
Скільки метрів на котушці й на скільки хвилин вистачить за цієї подачі, рахує калькулятор довжини дроту на котушці; види перенесення металу та їхні діапазони описано на сторінці зварювання MIG/MAG, а газ під ці режими — витрата захисного газу.
Часті питання
Чому на напівавтоматі струм не виставляється напряму?
Тому що в MIG/MAG струм задається не ручкою, а швидкістю подачі. Джерело працює на жорсткій характеристиці: воно тримає напругу, а струм установлюється сам — рівно такий, щоб розплавити дріт, що надходить. Швидша подача — вищий струм. Ручка «ампер» на побутових апаратах насправді керує подачею, просто шкалу підписано в амперах.
Дуга тріщить і бризкає — що крутити?
Спершу перевірте пару «подача — напруга». Тріск із великими бризками та коротким жорстким звуком — напруга занижена відносно подачі. Дуга довга, шов широкий і плаский, дріт плавиться краплями — напруга завищена. Рівний звук нагадує смаження на пательні. Калькулятор дає орієнтовну напругу для введеного струму — від неї й відштовхуйтеся.
Що таке виліт і чому він важливий?
Виліт — відстань від струмопідвідного наконечника до виробу. Дріт на цій ділянці гріється власним струмом, і що довший виліт, то менше струму потрібно для його розплавлення. Практичне правило: виліт 10–15 діаметрів дроту. Збільшили виліт удвічі — струм упаде, провар зменшиться, хоча на апараті нічого не чіпали.
У CO₂ і в суміші потрібні однакові налаштування?
Ні. У чистому CO₂ дуга жорсткіша. Калькулятор дає для обох газів напругу за правилом U = 14 + 0,05·I (вікно ±2 В), але в CO₂ зазвичай виставляють верхню частину цього вікна, а розбризкування помітно більше — у шов потрапляє близько 90 % розплавленого дроту проти 95 % у суміші. Зате CO₂ дає глибший провар і коштує дешевше.
Яка швидкість подачі дроту 0,8 при 100 А?
Близько 6 м/хв. Дріт 1,0 мм за того самого струму — 4 м/хв, а 1,2 мм працює лише приблизно від 140 А (3,6 м/хв). Точні пари «струм — подача» — у таблиці на цій сторінці.
Скільки кілограмів дроту за годину плавить напівавтомат?
Дріт 1,0 мм при 200 А — близько 3,3 кг за годину дуги, 1,2 мм при 260 А — близько 4,2 кг/год. У шві лишається близько 95 % цього в суміші й 90 % у CO₂.
Чому струм на дисплеї не збігається з таблицею?
Бо він залежить від вильоту й від синергетичної програми. Довгий виліт знижує струм за тієї самої подачі, а програма для іншого діаметра показує струм, порахований для дроту, якого немає в пальнику.
Оновлено: