Vitesse de fil et débit de dépôt en MIG/MAG
Sur un poste MIG/MAG, la vitesse de fil est le courant : réglez l’une et l’autre suit. Cet outil convertit de l’une à l’autre et vous dit quelle quantité de métal cela représente à l’heure.

Pourquoi les deux sont liés
Une source à tension constante maintient la longueur d’arc en ajustant sa sortie jusqu’à ce que le fil brûle exactement aussi vite qu’il est dévidé. Poussez plus de fil, et le poste répond par plus de courant. C’est pourquoi un poste MIG a un bouton de vitesse de fil et non un bouton d’ampères, et pourquoi deux postes réglés sur les mêmes ampères peuvent se comporter très différemment si la longueur de fil sorti n’est pas la même.
La longueur de fil sorti change tout
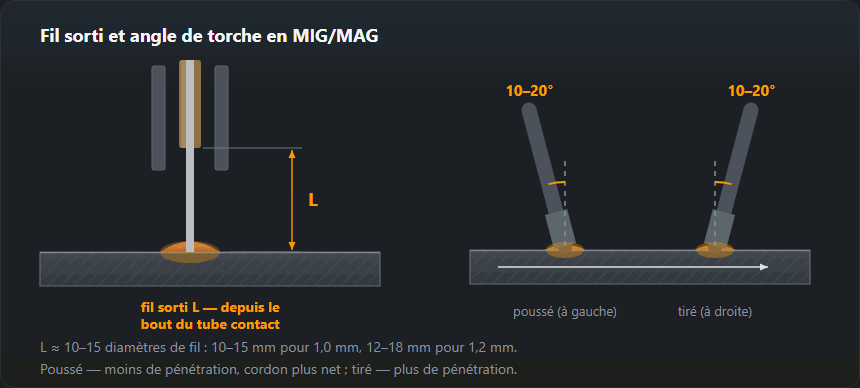
La longueur libre de fil entre le tube contact et l’arc agit comme une résistance. Plus elle est grande, plus le fil est préchauffé : il fond donc à un courant plus bas et la pénétration diminue, alors que rien n’a changé sur le panneau. Gardez environ 10 à 15 mm en court-circuit et 15 à 25 mm en spray, et gardez-la constante — une longueur de fil sorti qui varie est une cause fréquente de cordon irrégulier sur sa longueur.
Le débit de dépôt est ce qui transforme tout cela en argent : multipliez-le par le prix au kilogramme et par les heures, et vous obtenez la donnée d’entrée du coût au mètre.
Diamètre, courant et vitesse de fil
| Ø, mm | Courant de soudage, A | Vitesse de fil, m/min | Épaisseur du métal, mm |
|---|---|---|---|
| 0,8 | 60–180 | 3–12 | 0,8–4 |
| 1,0 | 100–250 | 4–11,5 | 1,5–8 |
| 1,2 | 140–330 | 3,5–10,5 | 3–15 |
| 1,6 | 240–450 | 4–8 | à partir de 8 |
La colonne de vitesse est calculée avec la même formule que le calculateur ci-dessus, de sorte que le tableau et le résultat ne peuvent pas diverger.
Tableau courant et vitesse de fil
Le tableau ci-dessus donne des plages ; celui-ci les détaille tous les quelques dizaines d’ampères, avec la masse de fil qu’un poste MIG fond en une heure d’arc. Les chiffres viennent des mêmes coefficients que le calculateur.
| Ø, mm | Courant, A | Vitesse de fil, m/min | Fil fondu, kg/h | Dans la soudure (Ar+CO₂), kg/h |
|---|---|---|---|---|
| 0,8 | 60 | 3,0 | 0,71 | 0,67 |
| 0,8 | 100 | 6,0 | 1,42 | 1,35 |
| 0,8 | 140 | 9,0 | 2,13 | 2,02 |
| 0,8 | 180 | 12,0 | 2,84 | 2,70 |
| 1,0 | 100 | 4,0 | 1,48 | 1,41 |
| 1,0 | 150 | 6,5 | 2,40 | 2,28 |
| 1,0 | 200 | 9,0 | 3,33 | 3,16 |
| 1,0 | 250 | 11,5 | 4,25 | 4,04 |
| 1,2 | 140 | 3,6 | 1,94 | 1,84 |
| 1,2 | 200 | 5,8 | 3,09 | 2,94 |
| 1,2 | 260 | 8,0 | 4,24 | 4,03 |
| 1,2 | 330 | 10,5 | 5,58 | 5,30 |
| 1,6 | 240 | 3,8 | 3,60 | 3,42 |
| 1,6 | 300 | 5,0 | 4,74 | 4,50 |
| 1,6 | 380 | 6,6 | 6,25 | 5,94 |
| 1,6 | 450 | 8,0 | 7,58 | 7,20 |
Mêmes formules que dans le calculateur ci-dessus ; en CO₂ pur, environ 90 % du fil fondu se retrouve dans la soudure au lieu de 95 %.
Comment lire le tableau
- Choisissez le diamètre de fil selon l’épaisseur de la tôle (colonne « épaisseur de métal » du premier tableau).
- Repérez le courant dont le joint a besoin et lisez la vitesse de fil — c’est le chiffre à régler sur le dévidoir. Entre deux lignes, la relation est linéaire : interpolez sans crainte.
- La colonne « dans la soudure » indique le métal qui reste réellement dans le joint. La durée de soudage et la consommation de fil se calculent à partir d’elle, et non de la colonne « fondu ».
Une chose à noter : à courant égal, un fil plus fin fond plus vite. À 200 A, un fil de 1,0 mm donne 3,33 kg/h et un fil de 1,2 mm 3,09 kg/h, parce que la densité de courant dans le fil plus fin est plus élevée et que sa longueur de fil sorti s’échauffe davantage.
Exemple de calcul : tôle de 3 mm et de 6 mm
Tôle de 3 mm, soudure d’angle. Les réglages MAG pour cette épaisseur sont un fil de 0,8 à 1,0 mm et 110 à 150 A. Avec un fil de 1,0 mm à 130 A, le calculateur donne 5,5 m/min et environ 2 kg/h de fil fondu. Le même courant avec un fil de 0,8 mm demande plus de 8 m/min — si le dévidoir ou la torche guident mal le fil fin, restez en 1,0 mm.
Tôle de 6 mm, soudure d’angle avec un côté de 6 mm. Plage de 160 à 220 A et fil de 1,0 à 1,2 mm. Fil de 1,2 mm à 200 A : 5,8 m/min, 2,94 kg/h dans la soudure. Cette soudure demande environ 0,155 kg de métal déposé par mètre, donc un mètre prend 0,155 / 2,94 × 60 ≈ 3,2 min d’arc — une vitesse d’avance d’environ 30 cm/min. Si en pratique vous avancez beaucoup plus vite, la soudure sort plus petite que prescrit ; plus lentement, vous surchauffez la tôle et gaspillez du fil.
Régler un poste MIG pas à pas
- Fil et gaz. Diamètre adapté à l’épaisseur, gaz adapté au métal ; galets d’entraînement et tube contact du même diamètre.
- Vitesse de fil. D’après le tableau ou le calculateur, pour le courant voulu.
- Tension. Une valeur de départ donnée par le calculateur ou le programme synergique, puis ajustez de ±1 V.
- Longueur de fil sorti. En court-circuit, 10 à 15 diamètres de fil : 10 à 15 mm pour un fil de 1,0 mm, 12 à 18 mm pour 1,2 mm ; plus long en spray. Gardez-la constante tout le long de la soudure.
- Pièce d’essai. Quelques centimètres sur une chute de même épaisseur : bruit, forme du cordon, projections. Ensuite seulement, le vrai joint.
Signes d’un mauvais couple vitesse de fil–tension
- Vitesse de fil trop haute pour la tension : le fil bute dans le bain et repousse la torche, l’arc crépite de façon irrégulière, des bouts de fil non fondus et de grosses projections restent sur la tôle.
- Vitesse de fil trop basse : un arc long qui siffle, des gouttes qui tombent du bout du fil, un cordon plat et large ; au pire, le fil remonte et se soude dans le tube contact.
- Une vitesse de fil qui « flotte » : le bruit de l’arc change par à-coups alors que la main est régulière. C’est en général de la mécanique, pas des réglages — galets qui patinent, gaine usée, frein de bobine trop serré. Les causes et l’ordre des vérifications sont sur la page problèmes de dévidage du fil.
Programmes synergiques et lecture du courant
Un poste synergique choisit la tension correspondant à la vitesse de fil à partir d’un programme propre au diamètre de fil, au gaz et au métal. Un programme 1,0 mm avec un fil de 0,8 mm en place donne un courant affiché gonflé et une mauvaise tension — l’arc paraît « faux » alors que tous les chiffres semblent corrects. Le courant affiché avant l’amorçage est la valeur du programme ; le courant réel dépend de la longueur de fil sorti, et avec une longueur plus grande, l’affichage indique moins une fois l’arc établi.
Combien de mètres contient une bobine et combien de minutes elle dure à une vitesse de fil donnée, c’est ce que calcule le calculateur de longueur de fil sur une bobine ; les modes de transfert du métal et leurs plages sont traités sur la page soudage MIG/MAG, et le gaz pour ces réglages sur la page consommation de gaz de protection.
Questions fréquentes
Pourquoi le poste se règle-t-il en vitesse de fil et non en courant ?
Parce qu’en MIG/MAG le courant suit la vitesse de fil. La source maintient la tension et fournit exactement le courant nécessaire pour fondre le fil qui arrive à l’arc : plus de fil, donc automatiquement plus de courant. Sur les postes d’entrée de gamme, le bouton gradué en ampères est en réalité la commande de dévidage, sur laquelle on a imprimé une échelle en ampères.
L’arc crépite et projette : que changer ?
Vérifiez d’abord l’accord entre vitesse de fil et tension. Un claquement sec avec de grosses projections signifie que la tension est trop basse pour la vitesse de fil. Un arc long avec un cordon large et plat signifie qu’elle est trop haute. Le bon bruit est un grésillement régulier, comme une friture. Le calculateur donne une tension indicative pour le courant saisi — partez de là.
Qu’est-ce que la longueur de fil sorti et pourquoi compte-t-elle ?
C’est la distance entre le tube contact et la pièce. Sur cette longueur, le fil est préchauffé par sa propre résistance : plus la longueur de fil sorti est grande, moins il faut de courant pour fondre le même fil. La règle pratique est de 10 à 15 diamètres de fil en court-circuit, davantage en spray. La doubler fait chuter le courant et la pénétration sans que rien ne change sur le poste.
Quelle vitesse de fil pour un fil de 0,8 mm à 100 A ?
Environ 6 m/min. Un fil de 1,0 mm au même courant demande 4 m/min, et le 1,2 mm ne commence à bien fonctionner qu’autour de 140 A (3,6 m/min). Les couples courant–vitesse exacts figurent dans le tableau de cette page.
Combien de kilogrammes de fil un poste MIG fond-il à l’heure ?
Fil de 1,0 mm à 200 A : environ 3,3 kg par heure d’arc ; 1,2 mm à 260 A : environ 4,2 kg/h. Environ 95 % de ce métal reste dans la soudure avec un mélange argon-CO₂, et 90 % avec du CO₂.
Pourquoi le courant affiché ne correspond-il pas au tableau ?
Parce qu’il dépend de la longueur de fil sorti et du programme synergique. Une longueur de fil sorti plus grande abaisse le courant à vitesse de fil égale, et un programme prévu pour un autre diamètre de fil affiche un courant calculé pour un fil qui n’est pas dans la torche.
Mis à jour :