Consommation de gaz de protection et autonomie de la bouteille
Combien de gaz le travail demande, combien de temps la bouteille va durer et ce que le gaz coûte par soudure. Ce qui compte ici, c’est le temps d’arc, pas la durée de la journée.
Réponse courte
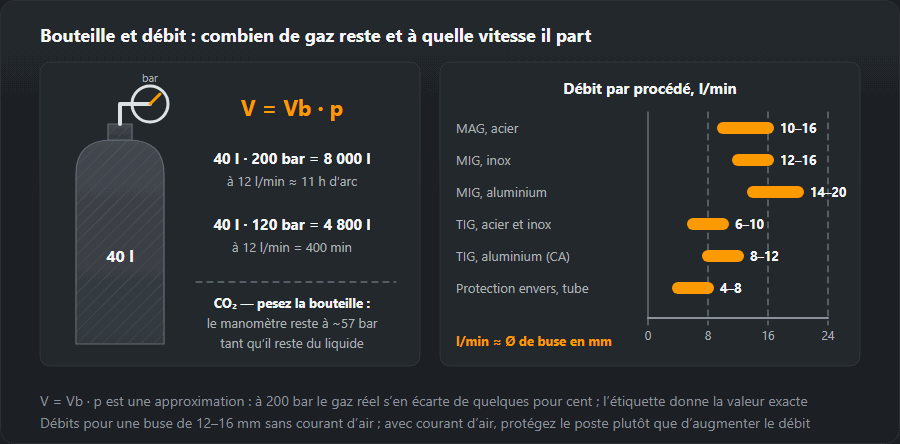
Débit habituel : MAG, acier — 10–16, TIG, acier et inox — 6–10, Protection envers dans un tube — 4–8 l/min. Une bouteille de 40 l à 200 bar contient 8 000 litres de gaz — à 12 l/min, cela fait environ onze heures d’arc. Le calculateur ci-dessous détermine la réserve et la consommation par poste.
Comment on le calcule
La consommation, c’est le débit multiplié par le temps d’arc. Le gaz restant dans une bouteille, c’est son volume en eau multiplié par la pression au manomètre : une bouteille de 50 litres à 200 bar contient environ 10 m³ de gaz à la pression atmosphérique. L’autonomie de la bouteille est ce volume divisé par le débit.
Le chiffre qui surprend, c’est le temps d’arc. Un soudeur qui fait une journée complète n’a l’arc allumé que deux heures environ sur la journée — le reste, c’est l’ajustage, le pointage, la meule et les déplacements. Si l’on met la durée de la journée dans le calcul, on surestime la consommation de gaz d’un facteur trois ou quatre.
Régler le débit
Dix à seize litres par minute en MIG/MAG, six à douze en TIG. Augmenter le débit n’améliore pas la protection au-delà d’un certain point : un débit trop fort rend le jet turbulent et aspire l’air dans le bain, c’est-à-dire exactement la défaillance qu’il devait empêcher. Si les soudures sont poreuses, cherchez le courant d’air, le tuyau qui fuit et la buse bouchée avant de toucher au débitmètre — voir les porosités dans les soudures.
| Procédé | Gaz | Débit, l/min |
|---|---|---|
| MAG, acier | CO₂ ou Ar+18 % CO₂ | 10–16 |
| MIG/MAG, inox | Ar+2 % CO₂ (M12), Ar+He (I3) | 12–16 |
| MIG, aluminium | Ar, Ar+He | 14–20 |
| TIG, acier et inox | Ar 99,99 | 6–10 |
| TIG, aluminium (AC) | Ar 99,99 | 8–12 |
| Protection envers dans un tube | Ar, N₂+H₂ | 4–8 |
Pour une buse de 12–16 mm, sans courant d’air. En présence de courants d’air, n’augmentez pas le débit — protégez plutôt la zone : un jet trop fort devient turbulent et aspire l’air de lui-même.
Exemple chiffré : gaz par journée et par mois
Un soudeur MAG sur acier de construction, fil de 1,0 mm, mélange Ar + 18 % de CO₂, débit de 14 l/min (le milieu de la plage 10–16 du tableau). Sur une journée de huit heures, l’arc est allumé environ deux heures — le reste, c’est l’ajustage, la meule et les déplacements.
- Gaz par journée : 14 l/min × 120 min = 1 680 l.
- Gaz dans la bouteille : 40 l × 200 bar = 8 000 l.
- Journées par bouteille : 8 000 / 1 680 ≈ 4,8 — une bouteille par semaine.
- Par mois : à 20 journées, cela fait 33 600 l, un peu plus de quatre bouteilles de 40 l.
- Coût par journée : 1 680 / 8 000 = 21 % du prix du remplissage. Multipliez par ce que facture votre fournisseur — vous n’avez jamais besoin du prix au litre.
Le même atelier en TIG : 8 l/min et une heure et demie d’arc, parce que le soudage est plus lent et que la préparation prend plus de temps. Cela fait 720 l par journée, une bouteille de 40 l dure 11 journées et une journée coûte 9 % d’un remplissage.
Amorçages et pointages : le gaz qui n’apparaît jamais dans le temps d’arc
Chaque amorçage de l’arc entraîne un prégaz et chaque arrêt un postgaz. Si les deux ensemble durent 5 s à 12 l/min, chaque amorçage coûte 1 l de gaz. Avec 200 pointages et soudures courtes dans une journée, cela fait 200 l — environ un huitième de l’exemple ci-dessus. Ajoutez le coup de gaz du tuyau après une pause : le tuyau contient du gaz à la pression du détendeur et tout part d’un coup à la première pression sur la gâchette. Sur les travaux de pointage, un prégaz plus court économise plus que tous les bricolages sur le débitmètre.
L’inertage de la racine se compte autrement
Le gaz d’inertage dans un tube coule tout le temps, y compris quand aucun arc n’est allumé : l’inertage avant le soudage, les pauses, les changements de baguette. Pour l’inertage, saisissez tout le temps pendant lequel le tube est bouché et purgé, pas le temps d’arc, et le débit de la ligne « inertage de la racine » du tableau (4–8 l/min).

Combien en reste-t-il — lire le manomètre
Le manomètre haute pression du détendeur indique la pression ; le volume, vous le calculez vous-même. Une bouteille de 40 l qui lit 120 bar contient 4 800 l — à 12 l/min, cela fait 400 min, un peu moins de 7 heures d’arc. Avec l’argon et les mélanges d’argon, la lecture baisse régulièrement, au rythme de la consommation : aiguille à la moitié, moitié du gaz.
- La température change la lecture, pas le contenu. La pression monte et descend avec la température absolue : une bouteille remplie à 200 bar à 20 °C lit environ 180 bar à −10 °C (263/293 ≈ 0,9). Le gaz y est toujours en totalité — sur un chantier en hiver, ne le prenez pas pour une fuite.
- V = Vb · p est une approximation. À 200 bar, un gaz réel s’écarte du gaz parfait de quelques pour cent ; le contenu exact en m³ figure sur l’étiquette ou dans les documents du fournisseur.
- Ne la vidangez pas à zéro. Vers la fin, la pression en amont du détendeur ne suffit plus et le débit fluctue, et une bouteille vide laissée ouverte aspire de l’humidité. Le reste retourne avec la bouteille.
Bouteilles de CO₂ : fiez-vous au poids
Le CO₂ dans la bouteille est liquide. Tant qu’il reste du liquide, le manomètre indique la pression de vapeur — environ 57 bar à température ambiante — et ne baisse qu’une fois le liquide épuisé, de sorte que l’aiguille ne vous dit rien de la réserve. Pesez la bouteille et soustrayez la tare poinçonnée sur l’ogive ; un kilogramme de CO₂ donne environ un demi-mètre cube de gaz. À fort débit, le CO₂ pur givre le détendeur et peut le geler — la solution est un détendeur chauffant, pas d’ouvrir davantage la vanne.
l/min et CFH — conversion
Les débitmètres et manuels américains donnent le débit en CFH (pieds cubes par heure). 1 CFH = 0,472 l/min, 1 l/min = 2,12 CFH. Réglages courants : 10 l/min ≈ 21 CFH, 12 l/min ≈ 25 CFH, 15 l/min ≈ 32 CFH, 20 l/min ≈ 42 CFH. Convertissez d’abord une valeur en CFH en l/min, puis saisissez-la dans le calculateur.
Le CFH, comme les pouces par minute, les psi et les kJ/in des fiches américaines, se convertit en une étape dans le convertisseur d’unités de soudage.
Erreurs typiques et comment les repérer
- La durée de la journée au lieu du temps d’arc. Le résultat sort trois à quatre fois trop haut. Le signe : le calculateur dit qu’une bouteille dure une journée et, en pratique, elle dure une semaine — vous avez saisi le temps de travail.
- Un débitmètre fait pour un autre gaz. Un débitmètre à bille est étalonné pour un seul gaz. Passé de l’argon au CO₂, il indique autre chose que ce qui coule réellement. Vérifiez le réglage avec un débitmètre de contrôle appliqué contre la buse.
- Les fuites. Fermez la vanne de la bouteille, détendeur sous pression, et surveillez le manomètre haute pression pendant un quart d’heure. Toute baisse est une fuite au détendeur, au tuyau ou au raccord rapide — trouvez-la à l’eau savonneuse.
- Un débit monté « par sécurité ». La consommation augmente et la protection devient moins bonne. Des porosités à fort débit sont le signal de chercher un courant d’air et une buse bouchée — voir les porosités dans les soudures.
Quel gaz convient à quel métal, c’est l’objet du choix du gaz de protection ; le gaz avec le fil et la main-d’œuvre se totalise dans le calculateur de coût de soudure, et le débit d’argon en TIG est expliqué sur la page du soudage TIG.
Questions fréquentes
Combien de gaz contient une bouteille de 20 litres ?
La capacité en eau multipliée par la pression : 20 l à 200 bar font environ 4 000 l de gaz détendu, soit 4 m³. À 12 l/min, cela représente plus de cinq heures et demie de temps d’arc — pas cinq heures et demie de travail.
Pourquoi la consommation est-elle plus élevée que celle calculée ?
Prégaz, postgaz et le coup de gaz qui file dans le tuyau à l’ouverture de la vanne. Sur beaucoup de soudures courtes, il s’en perd ainsi plus que dans le soudage lui-même — d’où l’intérêt d’un prégaz plus court sur les travaux de pointage.
Jusqu’où peut-on vider la bouteille ?
Jusqu’à environ 10 bar. En dessous, la pression au robinet devient instable et le débit fluctue, et il ne faut pas vider complètement la bouteille à cause de l’humidité. Le gaz restant est payé, mais il retourne avec la bouteille.
Quelle quantité de gaz un poste MIG consomme-t-il par heure ?
À 12 l/min, une heure de temps d’arc pur représente 720 l, à 16 l/min 960 l. Une heure de travail en MIG contient 12 à 24 minutes d’arc (20 à 40 %), donc à 12 l/min la consommation réelle est d’environ 140 à 290 l par heure de travail.
Combien de litres par minute fait 1 CFH ?
1 CFH = 0,472 l/min ; dans l’autre sens, 1 l/min = 2,12 CFH. Les 25 CFH habituels d’un manuel américain font environ 12 l/min.
Combien de gaz contient une bouteille de CO₂ ?
Le CO₂ se compte en masse, pas en pression : 1 kg donne environ 0,5 m³ de gaz. Le manomètre indique la pression de vapeur au-dessus du liquide et ne baisse qu’à la toute fin ; pesez donc la bouteille et soustrayez la tare poinçonnée sur l’ogive.
Mis à jour :