Consumul de gaz de protecție și rezerva din butelie
Cât gaz pleacă la lucru, cât mai este în butelie, pentru cât timp ajunge și cât costă schimbul. Calculul se face după presiune — exact cum citești manometrul reductorului.
Pe scurt
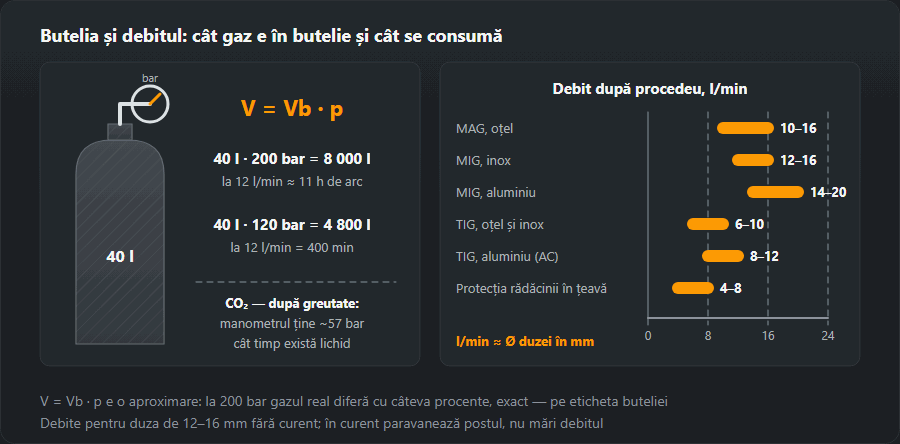
Debit obișnuit: MAG, oțel — 10–16; TIG, oțel și inox — 6–10; protecția rădăcinii în țeavă — 4–8 l/min. O butelie de 40 l la 200 bar înseamnă 8000 de litri de gaz, iar la 12 l/min ajunge cam unsprezece ore de arc. Calculatorul de mai jos socotește rezerva și consumul pe schimb.
Cum se calculează
- Gaz necesar:
Q = q · t— debitul în l/min înmulțit cu timpul net de ardere a arcului. - Gaz în butelie:
V = Vb · p— capacitatea buteliei în litri înmulțită cu presiunea în bari. O butelie de 40 l la 200 bar înseamnă 8 000 l de gaz. - Ajunge pentru:
T = V / q.
Arcul arde aproximativ 20–40 % din timpul unui schimb: restul este asamblare, curățare, deplasări. Dacă socotești pe opt ore de program, ia 1,5–3 ore de ardere efectivă, altfel consumul iese de trei ori mai mare decât în realitate.
| Procedeu | Gaz | Debit, l/min |
|---|---|---|
| MAG, oțel | CO₂ sau Ar+18 % CO₂ | 10–16 |
| MIG/MAG, inox | Ar+2 % CO₂ (M12), Ar+He (I3) | 12–16 |
| MIG, aluminiu | Ar, Ar+He | 14–20 |
| TIG, oțel și inox | Ar 99,99 | 6–10 |
| TIG, aluminiu (AC) | Ar 99,99 | 8–12 |
| Protecția rădăcinii în țeavă | Ar, N₂+H₂ | 4–8 |
Valori pentru duza de 12–16 mm, fără curent de aer. În curent nu mări debitul, ci paravanează postul: un jet prea puternic devine turbulent și trage singur aer.
Exemplu: cât gaz pe schimb și pe lună
Sudor MAG pe construcții metalice, sârmă de 1,0 mm, amestec Ar+18 % CO₂, debit 14 l/min (mijlocul intervalului 10–16 din tabel). Din opt ore de schimb arcul arde cam două — restul înseamnă asamblare, polizare și deplasări.
- Consum pe schimb: 14 l/min × 120 min = 1 680 l.
- Rezerva din butelie: 40 l × 200 bar = 8 000 l.
- Câte schimburi: 8 000 / 1 680 ≈ 4,8 — butelia se duce într-o săptămână.
- Pe lună: la 20 de schimburi 33 600 l, adică peste patru butelii de 40 l.
- Costul unui schimb: 1 680 / 8 000 = 21 % din prețul umplerii. Înmulțești cu prețul stației tale — prețul litrului nu trebuie știut.
Același atelier pe TIG: 8 l/min și o oră și jumătate de arc, pentru că se sudează mai încet și pregătirea ia mai mult. Asta face 720 l pe schimb, butelia de 40 l ajunge pentru 11 schimburi, iar un schimb costă 9 % din umplere.
Amorsări și puncte de prindere: gazul care nu apare în timpul de arc
Fiecare amorsare aduce un pregaz, fiecare stingere — un postgaz. Dacă împreună durează 5 s la 12 l/min, o amorsare costă 1 l de gaz. La 200 de puncte și cusături scurte pe schimb înseamnă 200 l, peste o optime din consumul din exemplu. Se adaugă șocul de gaz din furtun după pauză: în furtun stă gaz la presiunea reductorului și iese dintr-odată la prima apăsare. La lucrul de prindere scurtarea pregazului aduce mai mult decât rotirea debitmetrului.
Protecția rădăcinii se socotește altfel
Gazul de protecție din țeavă curge tot timpul, și când arcul nu arde: purjarea dinaintea sudării, pauzele, schimbarea electrodului. Pentru protecția rădăcinii pune deci în formulă tot timpul cât țeava e închisă și purjată, nu timpul de arc, și debitul din rândul „protecția rădăcinii” din tabel (4–8 l/min).

Cât a rămas în butelie — cum citești manometrul
Manometrul de înaltă presiune de pe reductor arată presiunea, volumul îl calculezi tu: o butelie de 40 l la 120 bar are 4 800 l, la 12 l/min — 400 min, adică puțin sub 7 ore de arc. La argon și amestecuri indicația scade uniform, liniar cu consumul: acul la jumătate înseamnă jumătate de gaz.
- Temperatura schimbă indicația, nu cantitatea. Presiunea urcă și coboară cu temperatura absolută: o butelie umplută la 200 bar la 20 °C arată pe ger, la −10 °C, cam 180 bar (263/293 ≈ 0,9). Gazul e același — iarna pe șantier nu confunda asta cu o scăpare.
- Formula V = Vb · p e o aproximare. La 200 bar gazul real se abate de la cel ideal cu câteva procente; conținutul exact în m³ e pe etichetă sau în documentele furnizorului.
- Nu o goli până la zero. Spre final presiunea din fața reductorului nu mai ajunge și debitul începe să fluctueze, iar butelia goală cu robinetul deschis trage umezeală. Restul se predă, nu se consumă.
Butelia de CO₂: socotești după greutate
CO₂ din butelie e lichefiat. Cât timp există lichid, manometrul ține presiunea vaporilor — la temperatura camerei în jur de 57 bar — și scade abia când lichidul se termină. Deci acul nu spune nimic despre rezervă. Butelia se cântărește și se scade tara ștanțată pe gât; dintr-un kilogram de CO₂ rezultă cam o jumătate de metru cub de gaz. La debit mare de CO₂ pur reductorul se brumează și poate îngheța — ajută un reductor cu încălzitor, nu robinetul deschis mai tare.
l/min și CFH — conversia
Debitmetrele și manualele americane dau debitul în CFH (picioare cubice pe oră). 1 CFH = 0,472 l/min, 1 l/min = 2,12 CFH. Reglaje uzuale: 10 l/min ≈ 21 CFH, 12 l/min ≈ 25 CFH, 15 l/min ≈ 32 CFH, 20 l/min ≈ 42 CFH. Valoarea în CFH o treci întâi în l/min și abia apoi o introduci în calculator.
CFH, iar alături țoli pe minut, psi și kJ/in din fișele americane se transformă direct în convertorul de unități.
Greșeli tipice de calcul și cum le observi
- Durata schimbului în loc de timpul de arc. Rezultatul iese de trei–patru ori prea mare. Semnalul: calculatorul spune că butelia ține un schimb, iar în realitate ține o săptămână — ai introdus timpul de lucru.
- Debitmetru pentru alt gaz. Debitmetrul cu bilă e etalonat pentru un anumit gaz. Același aparat mutat de pe argon pe CO₂ arată altceva decât curge. Reglajul se verifică cu un debitmetru pus pe duză.
- Scăpări. Închide robinetul buteliei cu reductorul plin și urmărește manometrul de înaltă presiune un sfert de oră. Orice scădere e o scăpare la reductor, furtun sau cuplă rapidă — caut-o cu apă și săpun.
- Debit dat „cu rezervă”. Consumul crește, iar protecția se strică. Porii la debit mare sunt semnul să cauți curentul de aer și duza înfundată, vezi porozitatea sudurilor.
Ce gaz alegi pentru material arată alegerea gazului de protecție; costul gazului împreună cu sârma și manopera îl adună calculatorul costului sudurii, iar debitul de argon la TIG e explicat pe pagina sudarea TIG.
Întrebări frecvente
Pentru cât ajunge o butelie de 40 de litri?
O butelie plină de 40 l la 200 bar conține circa 8 000 l de gaz. La un debit de 12 l/min înseamnă aproximativ 11 ore de ardere efectivă a arcului, adică mai multe schimburi.
Ce debit pun la semiautomat?
Regulă practică: debitul în litri pe minut este aproximativ egal cu diametrul duzei în milimetri. Pentru o duză de 12 mm — 12 l/min. La TIG se ia mai puțin: 6–12 l/min.
Cum aflu cât gaz a mai rămas?
După manometrul de înaltă presiune: volumul de gaz este capacitatea buteliei înmulțită cu presiunea în bari. Funcționează pentru argon, amestecuri și CO₂ în fază gazoasă; la CO₂ lichefiat presiunea aproape nu scade până la final, acolo se cântărește.
Cât gaz consumă aparatul MIG/MAG pe oră?
La 12 l/min o oră de arc net înseamnă 720 l, la 16 l/min — 960 l. O oră de lucru la semiautomat conține 12–24 de minute de arc (20–40 %), deci la 12 l/min se duc în realitate cam 140–290 l pe oră de schimb.
Cât înseamnă 1 CFH în litri pe minut?
1 CFH = 0,472 l/min, invers 1 l/min = 2,12 CFH. Cei 25 CFH obișnuiți dintr-un manual american sunt cam 12 l/min.
Cât gaz are o butelie de CO₂?
CO₂ se socotește după masă, nu după presiune: din 1 kg rezultă cam 0,5 m³ de gaz. Manometrul arată presiunea vaporilor de deasupra lichidului și scade abia la final, de aceea butelia se cântărește și se scade tara de pe gât.
Actualizat: