Alegerea gazului de protecție
Ce amestec se potrivește materialului, procedeului și grosimii — cu notarea din EN ISO 14175, ca să îl poți comanda pe nume, nu pe porecla din atelier.

Oțel carbon
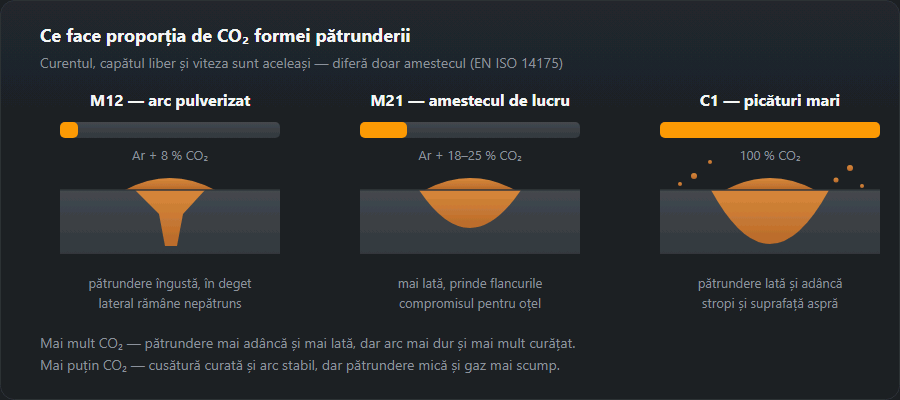
Argon cu 8–25 % CO₂ acoperă aproape tot. Mai mult CO₂ înseamnă arc mai cald, pătrundere mai adâncă și mai mulți stropi; mai puțin CO₂ înseamnă aspect mai curat și arc mai stabil, iar asta cere transferul prin spray — peste circa 20 % CO₂ transferul spray nu mai există. CO₂ pur este ieftin și pătrunde bine, dar dă doar transfer globular și stropește.
Inox și aluminiu
Inoxul austenitic merge cu argon și un adaos activ mic — 2 % CO₂ sau 2 % oxigen — mic intenționat: carbonul preluat din CO₂ scade rezistența la coroziune. Aluminiul merge cu argon pur sau cu argon și heliu, de îndată ce grosimea este atât de mare încât argonul singur nu mai duce căldura necesară.
TIG
Gaz inert fără excepție. Orice component activ distruge wolframul în câteva minute. Amestecurile argon-hidrogen se folosesc la inoxul austenitic pentru a crește căldura și a curăța suprafața, și la nimic altceva: hidrogenul într-un oțel feritic sau duplex provoacă exact fisurarea pe care preîncălzirea încearcă să o prevină.
Cum se citește notarea gazului
| Grupa | Ce este | Exemple |
|---|---|---|
| I | Inerte | I1 — Ar, I2 — He, I3 — Ar + He |
| M1, M2, M3 | Amestecuri cu adaos oxidant, în ordine crescătoare | M12, M13, M21 |
| C | Puternic oxidante | C1 — CO₂ |
| R | Reducătoare, cu hidrogen | R1 — Ar + H₂ |
| N, O, Z | Azot, oxigen, alte compoziții | — |

M21, M20, M12, I1 — ce e în butelie
Notarea de pe etichetă arată ca „ISO 14175 – M21 – ArC – 18”: grupa, componentele și conținutul adaosului în procente. Cele mai des întâlnite grupe în atelier:
- M21 — argon cu adaos de peste 15 până la 25 % CO₂. Amestecul clasic 82/18 (Ar + 18 % CO₂) pentru oțel carbon.
- M20 — argon cu peste 5 până la 15 % CO₂, de exemplu Ar + 8 %: arc mai moale, mai puțini stropi, bun pentru table subțiri și transfer prin pulverizare.
- M12 — argon cu 0,5–5 % CO₂, în practică Ar + 2 % CO₂ pentru inox; M13 — argon cu 0,5–3 % oxigen.
- C1 — CO₂ pur. I1 — argon pur, I3 — argon cu heliu. R1 — argon cu hidrogen.
Limitele grupelor le dă EN ISO 14175; la fel își descriu amestecurile furnizorii de gaze (de exemplu Ar + 8 % CO₂ ca M20, Ar + 18 % ca M21). Două butelii de „amestec” de la furnizori diferiți pot fi deci în grupe diferite — uită-te la cod, nu la numele comercial.
Ce gaz pentru ce — reglajele calculatorului pe scurt
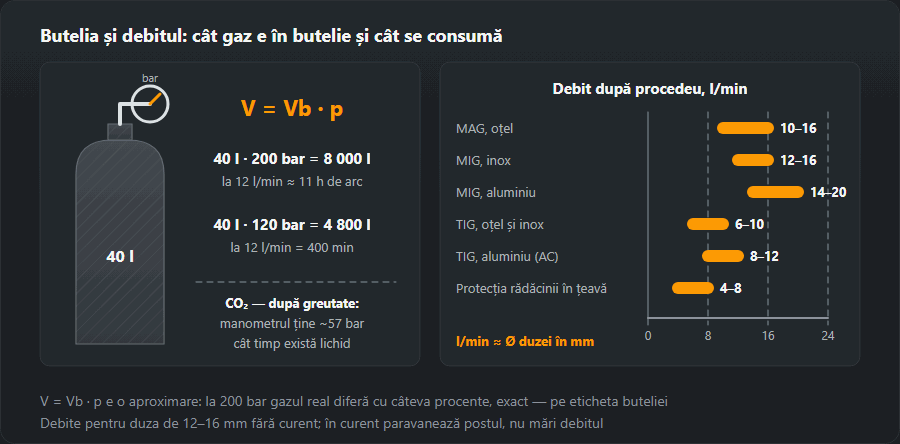
- Oțel carbon MAG până la 3 mm: amestec cu mai puțin CO₂ (Ar + 8…18 %, M20 / M21), cam 11 l/min.
- Oțel carbon MAG peste 3 mm: M21 (Ar + 18…25 % CO₂) sau C1, cam 14 l/min.
- Inox MIG/MAG: M12 sau M13, 12 l/min până la 3 mm, 15 l/min peste.
- Aluminiu MIG: argon pur I1 până la 6 mm (14 l/min), mai gros — Ar + 30 % He, grupa I3 (18 l/min).
- TIG, orice metal: argon I1 — 6 l/min până la 2 mm, 8 l/min până la 6 mm, 12 l/min peste; la inoxul austenitic e admis R1.
Trei exemple din atelier
- Poartă din țeavă rectangulară 40×40×2. Oțel de 2 mm, multe cusături scurte la vedere. Un amestec cu mai puțin CO₂ (M20, de exemplu Ar + 8 %) dă mai puțini stropi și mai puțină polizare înainte de vopsire; debit cam 11 l/min.
- Construcție din tablă de 10 mm. M21 cu 18 % CO₂ ca standard; CO₂ pur dă pătrundere mai adâncă și e mai ieftin, dar în cusătură ajunge cam 90 % din sârma topită în loc de 95 %. La 20 kg de sârmă înseamnă 2 kg în stropi în loc de 1 kg — plus timpul de curățare. Debit cam 14 l/min.
- Balustradă din inox de 3 mm. Cu semiautomatul — M12 (Ar + 2 % CO₂), 12 l/min; cu TIG — argon pur I1, 8 l/min, iar pe țeavă protecția rădăcinii din interior.
CO₂ sau amestec — cost și calitate
CO₂ pur e cel mai ieftin gaz, dar nu cea mai ieftină cusătură. În CO₂ arcul cere o tensiune cu cam 2–3 V mai mare la același curent, e mai dur, stropește mai mult, iar cordonul iese mai înalt. Merită acolo unde cusătura e groasă și ascunsă și contează pătrunderea. La lucrări la vedere, table subțiri și transfer prin pulverizare amestecul se plătește prin timpul de polizare. Avansul și tensiunea pentru ambele gaze le socotește calculatorul vitezei de avans a sârmei.
Confuzii tipice la alegerea gazului
- M21 pe inox. Carbonul din CO₂ carburează cusătura și îi ia rezistența la coroziune — pentru inox M12 sau M13.
- Amestec cu CO₂ pe aluminiu. Baia se oxidează, cusătura iese neagră și poroasă. Doar I1 sau I3.
- Amestec MAG în pistoletul TIG. Orice adaos activ arde wolframul în câteva secunde.
- Hidrogen pe oțel carbon. R1 e doar pentru austenitic; pe oțel carbon riscă fisuri la rece.
- Protecția rădăcinii „cu ce e la îndemână”. Pentru rădăcină se folosește argon sau amestec N₂ + H₂ (4–8 l/min), nu gaz de sudare cu CO₂.
Mai multe despre metale: sudarea oțelului inoxidabil și sudarea aluminiului; argonul la TIG e explicat pe pagina sudarea TIG.
Întrebări frecvente
Ce schimbă procentul de CO₂?
Pătrunderea și stabilitatea arcului, în sensuri opuse. Mai mult CO₂ dă pătrundere mai adâncă și mai lată și mai mulți stropi; mai puțin dă o față de cusătură mai curată și un arc spray mai liniștit. M21 cu 18 % este compromisul obișnuit pentru oțelul carbon.
Pot suda inox cu M21?
Mai bine nu. Carbonul din CO₂ intră în cusătură și scade rezistența la coroziune — tocmai proprietatea pentru care a fost cumpărat materialul. Pentru inox butelia nu ar trebui să depășească 2–3 % component activ.
De ce argon pur la TIG și la MIG pe aluminiu?
Pentru că la TIG orice component activ consumă wolframul, iar la aluminiu îngroașă pelicula de oxid în loc să o îndepărteze. La aluminiu se adaugă heliu pentru a duce căldura în material gros: de aceea este argon-heliu și niciodată un amestec cu CO₂.
Ce înseamnă M21 pe butelie?
E grupa gazului după EN ISO 14175: argon cu adaos de peste 15 până la 25 % CO₂. Varianta cea mai des întâlnită e 82 % argon și 18 % CO₂, notată M21 – ArC – 18. Se folosește la sudarea MAG a oțelului carbon.
Care e diferența dintre M20 și M21?
Conținutul de CO₂: M20 are peste 5 până la 15 % (de exemplu Ar + 8 %), M21 — peste 15 până la 25 %. M20 dă un arc mai moale și mai puțini stropi, M21 — pătrundere mai adâncă.
Ce gaz și ce debit la MIG pe aluminiu?
Argon pur (I1), cam 14 l/min până la 6 mm grosime. Pe aluminiu mai gros se trece la Ar + 30 % He (I3) și cam 18 l/min, pentru că heliul aduce mai multă căldură.
Actualizat: