Elección del gas de protección
Qué mezcla conviene al material, al proceso y al espesor — con la designación de EN ISO 14175, para poder pedirla por su nombre y no por el apodo del taller.

Acero al carbono
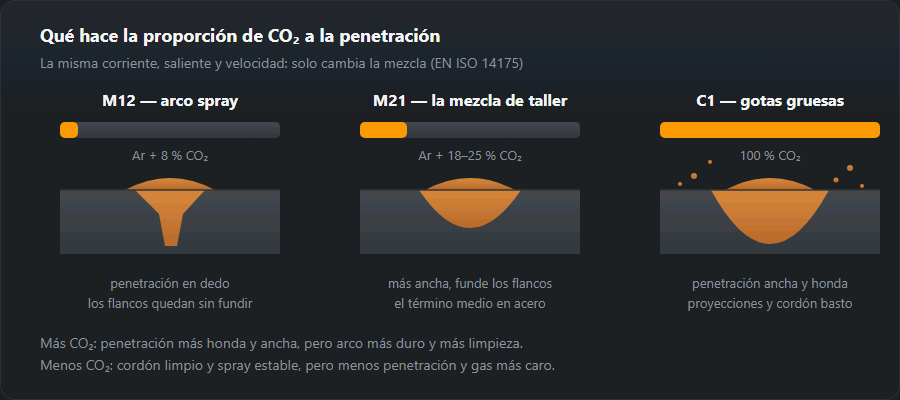
Argón con un 8–25 % de CO₂ cubre casi todo. Más CO₂ da un arco más caliente y con más penetración, y más proyecciones; menos CO₂ da una cara más limpia y un arco más estable, que es lo que pide la transferencia por spray — por encima de un 20 % de CO₂ el spray deja de existir. El CO₂ puro es barato y penetra bien, pero solo da transferencia globular y salpica.
Inoxidable y aluminio
El inoxidable austenítico va con argón y un componente activo pequeño —un 2 % de CO₂ o un 2 % de oxígeno—, pequeño a propósito: el carbono que recoge del CO₂ baja la resistencia a la corrosión. El aluminio va con argón puro, o con argón y helio en cuanto el espesor es tal que el argón solo no lleva el calor necesario.
TIG
Gas inerte sin excepción. Cualquier componente activo destruye el wolframio en minutos. Las mezclas argón-hidrógeno se usan en inoxidable austenítico para subir el calor y limpiar la superficie, y en nada más: el hidrógeno en un acero ferrítico o dúplex provoca exactamente la fisuración que el precalentamiento trata de evitar.
Cómo se lee la designación del gas
| Grupo | Qué es | Ejemplos |
|---|---|---|
| I | Inertes | I1 — Ar, I2 — He, I3 — Ar + He |
| M1, M2, M3 | Mezclas con adición oxidante, en orden creciente | M12, M13, M21 |
| C | Fuertemente oxidantes | C1 — CO₂ |
| R | Reductoras, con hidrógeno | R1 — Ar + H₂ |
| N, O, Z | Nitrógeno, oxígeno, otras composiciones | — |

M21, M20, M12, I1: qué hay en la botella
La etiqueta dice algo como «ISO 14175 – M21 – ArC – 18»: el grupo, los componentes y el porcentaje de la adición. Los grupos más habituales en un taller:
- M21: argón con más del 15 y hasta el 25 % de CO₂. La mezcla clásica 82/18 (Ar + 18 % CO₂) para acero al carbono.
- M20: argón con más del 5 y hasta el 15 % de CO₂, por ejemplo Ar + 8 %: arco más suave, menos proyecciones, buena para chapa fina y arco spray.
- M12: argón con 0,5–5 % de CO₂, en la práctica Ar + 2 % CO₂ para inoxidable; M13: argón con 0,5–3 % de oxígeno.
- C1: CO₂ puro. I1: argón puro; I3: argón con helio. R1: argón con hidrógeno.
Los límites de los grupos los fija la EN ISO 14175, y los proveedores de gas describen sus mezclas igual (Ar + 8 % CO₂ como M20, Ar + 18 % como M21, por ejemplo). Dos botellas de «mezcla» de proveedores distintos pueden estar en grupos distintos: mira el código, no el nombre comercial.
Qué gas para qué: los ajustes de la calculadora de un vistazo
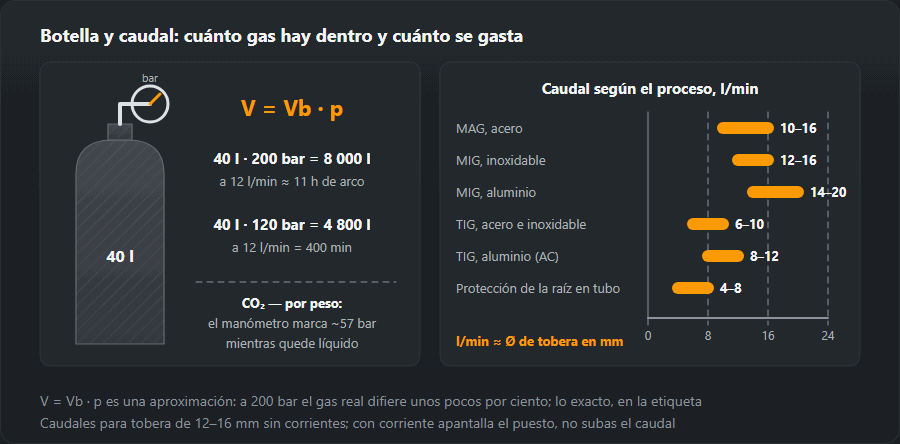
- Acero al carbono, MAG, hasta 3 mm: mezcla con menos CO₂ (Ar + 8…18 %, M20 / M21), unos 11 l/min.
- Acero al carbono, MAG, más de 3 mm: M21 (Ar + 18…25 % CO₂) o C1, unos 14 l/min.
- Inoxidable, MIG/MAG: M12 o M13, 12 l/min hasta 3 mm y 15 l/min por encima.
- Aluminio, MIG: argón puro I1 hasta 6 mm (14 l/min); más grueso, Ar + 30 % He, grupo I3 (18 l/min).
- TIG, cualquier metal: argón I1: 6 l/min hasta 2 mm, 8 l/min hasta 6 mm, 12 l/min por encima; en inoxidable austenítico se admite R1.
Tres ejemplos de taller
- Una puerta de tubo 40×40×2. Acero de 2 mm, muchos cordones cortos a la vista. Una mezcla con menos CO₂ (M20, por ejemplo Ar + 8 %) da menos proyecciones y menos amolado antes de pintar; caudal de unos 11 l/min.
- Una estructura de chapa de 10 mm. M21 con 18 % de CO₂ como estándar; el CO₂ puro da más penetración y gas más barato, pero al cordón llega un 90 % del hilo fundido en lugar del 95 %. Con 20 kg de hilo son 2 kg en proyecciones en vez de 1 kg, más el tiempo de quitarlas. Caudal de unos 14 l/min.
- Una barandilla de inoxidable de 3 mm. Con MIG, M12 (Ar + 2 % CO₂) a 12 l/min; con TIG, argón puro I1 a 8 l/min y, en tubo, gas de respaldo por dentro.
CO₂ o mezcla: coste frente a calidad
El CO₂ puro es el gas más barato, pero no la soldadura más barata. En CO₂ el arco pide unos 2–3 V más a la misma intensidad, es más duro y salpica más, y el cordón queda más alto. Compensa donde la soldadura es gruesa y queda oculta y lo que cuenta es la penetración. En trabajos a la vista, chapa fina y arco spray la mezcla se paga sola en tiempo de amolado. La velocidad de hilo y la tensión para ambos gases las calcula la calculadora de velocidad de hilo.
Errores típicos al elegir el gas
- M21 en inoxidable. El carbono del CO₂ carbura el cordón y le quita la resistencia a la corrosión: para inoxidable, M12 o M13.
- Mezcla con CO₂ en aluminio. El baño se oxida y el cordón sale negro y poroso. Solo I1 o I3.
- Mezcla MAG en una antorcha TIG. Cualquier componente activo quema el wolframio en segundos.
- Hidrógeno en acero al carbono. El R1 es solo para austenítico; en acero al carbono hay riesgo de fisuración en frío.
- Respaldo «con lo que haya». Para proteger la raíz se usa argón o una mezcla N₂ + H₂ (4–8 l/min), no una mezcla de soldadura con CO₂.
Más sobre los metales: soldar acero inoxidable y soldar aluminio; el argón en TIG se trata en la página de soldadura TIG.
Preguntas frecuentes
¿Qué cambia el porcentaje de CO₂?
La penetración y la estabilidad del arco, en sentidos opuestos. Más CO₂ da penetración más profunda y ancha y más proyecciones; menos CO₂ da una cara de cordón más limpia y un arco spray más estable. M21 con un 18 % es el compromiso habitual para acero al carbono.
¿Puedo soldar inoxidable con M21?
Mejor no. El carbono del CO₂ entra en el cordón y baja la resistencia a la corrosión, que es justo la propiedad por la que se compró el material. Para inoxidable la botella no debería pasar de un 2 a 3 % de componente activo.
¿Por qué argón puro en TIG y en MIG de aluminio?
Porque en TIG cualquier componente activo consume el wolframio, y en aluminio engrosa la capa de óxido en vez de retirarla. En aluminio además se añade helio para llevar calor al material grueso: por eso es argón-helio y nunca una mezcla con CO₂.
¿Qué significa M21 en la botella?
Es el grupo de gas según la EN ISO 14175: argón con más del 15 y hasta el 25 % de CO₂. La versión más común es 82 % de argón y 18 % de CO₂, escrita M21 – ArC – 18. Se usa para soldadura MAG de acero al carbono.
¿Qué diferencia hay entre M20 y M21?
El contenido de CO₂: el M20 lleva más del 5 y hasta el 15 % (por ejemplo, Ar + 8 %) y el M21, más del 15 y hasta el 25 %. El M20 da un arco más suave y menos proyecciones; el M21, más penetración.
¿Qué gas y qué caudal para MIG de aluminio?
Argón puro (I1), unos 14 l/min hasta 6 mm de espesor. En aluminio más grueso se pasa a Ar + 30 % He (I3) con unos 18 l/min, porque el helio aporta más calor.
Actualizado: