Cómo soldar aluminio: por qué se comporta distinto del acero
El aluminio castiga las costumbres aprendidas en acero. Funde a la mitad de temperatura pero necesita más calor, no avisa con ningún color antes de hundirse, y está cubierto por un óxido que funde a tres veces la temperatura del metal.
La capa de óxido
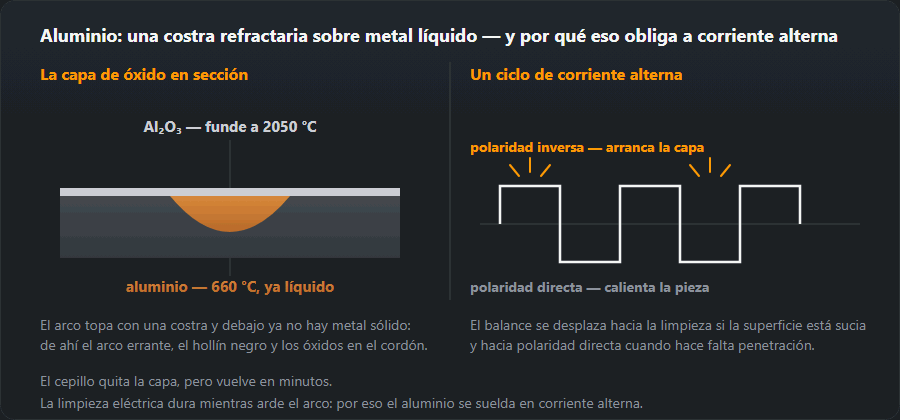
Toda superficie de aluminio lleva una capa de Al₂O₃ que se vuelve a formar en minutos después de quitarla. Funde a unos 2050 °C frente a los 660 °C del metal, así que el arco se encuentra una piel refractaria sobre un baño que ya está líquido debajo. Eso es lo que produce un arco que baila, hollín negro en el cordón e inclusiones de óxido.
Dos eliminaciones, y hacen falta las dos. Mecánica: un cepillo de alambre de inoxidable dedicado en exclusiva al aluminio, usado justo antes de soldar, no una hora antes. Eléctrica: el semiciclo con el electrodo al positivo en TIG arranca la película por delante del arco. Ese decapado catódico es toda la razón de soldar aluminio con TIG en corriente alterna.

Calor, y la falta de aviso
El aluminio conduce el calor unas cinco veces más deprisa que el acero, así que se lo lleva de la unión y un arranque en frío no funde. En espesores grandes un calentamiento moderado ayuda al arranque y elimina la condensación — pero en la serie 6xxx el techo es de unos 120 °C, tanto de precalentamiento como entre pasadas, y durante no más de 15 minutos (el límite de AWS D1.2 para aleaciones tratables térmicamente y 5xxx con más del 3 % de Mg, según las guías de Hobart y ESAB). Por encima, la ZAT pierde el temple de forma permanente.
Lo que sorprende a todo el mundo: el aluminio no se pone rojo antes de fundir. El acero avisa; el aluminio pasa de parecer frío a caerse en un agujero sin nada en medio. El único aviso es que la superficie se pone brillante y líquida, más o menos un segundo antes de que sea tarde.
Ajustes de TIG
Alterna, con el balance hacia más tiempo en negativo cuando busques penetración y hacia el positivo cuando la superficie necesite limpieza — 70/30 es un punto de partida normal. La frecuencia de alterna estrecha el cono del arco al subir: 100–120 Hz para un arco concentrado en piezas finas.
Wolframio: puro (verde) o con circonio (blanco) si la máquina da onda senoidal, porque los dos mantienen la bola que ese modo aprovecha; de lantano (azul) afilado en punta en un inverter moderno de onda cuadrada. Diámetro con margen sobre la cifra de continua, porque la alterna calienta más el electrodo — la calculadora de wolframio ya lo tiene en cuenta.
Gas: argón puro, y más que en acero — 8 a 14 l/min — porque el argón tiene que desplazar el aire de un baño que se oxida al instante.
Ajustes de MIG
Argón puro, transferencia spray o pulsada, y nunca arco corto: el arco corto en aluminio da pegaduras frías que parecen un cordón y no lo son.
El problema de arrastre lo domina todo. El hilo de aluminio es lo bastante blando como para pandearse con la presión que hace falta para empujarlo por una antorcha normal, así que: rodillos con garganta en U, sirga de PTFE, presión mínima y la antorcha más corta con la que puedas trabajar, estirada. Para algo más que trabajo ocasional, una pistola de bobina o una push-pull no son un lujo.
| Parámetro | TIG | MIG |
|---|---|---|
| Tipo de corriente | AC, balance de limpieza del 30 % | DC, polaridad inversa |
| Gas | Ar 100 %; en grueso, Ar + He | Ar 100 %; desde 6 mm, Ar + 30 % He |
| Electrodo | WZ-8 (blanco), punta esférica | — |
| Alimentación | varilla a mano | alimentador push-pull |
Poros
El hidrógeno se disuelve con facilidad en el aluminio líquido y casi nada en el sólido, así que todo lo que se disuelve durante el soldeo sale al solidificar. Las fuentes son la humedad de la superficie, el aceite y el óxido hidratado del material almacenado a la intemperie.
Las defensas son las aburridas: desengrasar con disolvente, cepillar justo antes de soldar, mantener la varilla limpia y seca, y no soldar material frío con condensación. Ver también poros en el cordón.
ER 4043 o ER 5356
| ER 4043 (Si) | ER 5356 (Mg) | |
|---|---|---|
| Fluidez | mayor, el cordón sale más liso | menor |
| Resistencia | menor | mayor |
| Resistencia a la fisuración | mejor | peor en algunas aleaciones |
| Anodizado | oscurece | el color se mantiene |
| Alimentación en MIG | blando, tiende a enredarse | más rígido, avanza mejor |
| Característica | ER 4043 | ER 5356 |
|---|---|---|
| Base de la aleación | En torno al 5 % de silicio | En torno al 5 % de magnesio |
| Resistencia del cordón | Menor | Mayor |
| Comportamiento del baño | Más fluido, se coloca con facilidad | Más espeso, pide mano más firme |
| Fisuración en caliente | Mejor en aleaciones 6xxx | Riesgo en 6xxx, buena en 5xxx |
| Tras el anodizado | Oscurece, tono grisáceo | Mantiene el color del material |
| Avance en MIG | Hilo blando, propenso a los nidos | Más rígido, avanza más parejo |
| Servicio a temperatura elevada | Sin restricción | No recomendado por encima de 65 °C: corrosión bajo tensión |
Qué aleación es y qué material de aporte
Antes de elegir el hilo hay que saber qué hay sobre la mesa. La primera cifra de la designación de la aleación indica el aleante principal, y eso decide el aporte más que el espesor o el proceso.
| Serie | Ejemplos | Aporte | Qué vigilar |
|---|---|---|---|
| 1xxx (Al puro) | 1050, 1200 | 4043 | Blando, se perfora con facilidad |
| 5xxx (Al-Mg) | 5754, 5083 | 5356 | El 4043 sobre aleaciones con mucho magnesio da un cordón frágil |
| 6xxx (Al-Mg-Si) | 6060, 6082 | 4043 o 5356 | Fisuración en caliente si se suelda sin aporte; ablandamiento de la ZAT |
| Fundición Al-Si | carcasas, cárteres | 4043 | Poros por piezas impregnadas de aceite |
| 7xxx (Al-Zn) | 7020, 7075 | 7020 — 5356 | El 7075 no es apto para soldeo por arco |
Si la pieza va a anodizarse, la elección se reduce al 5356: el 4043 oscurece a gris, como muestra la tabla comparativa de arriba. Si la unión va a trabajar por encima de 65 °C, el 5356 queda descartado por corrosión bajo tensión. Cuando se dan las dos condiciones a la vez, se decide con el fabricante del aporte.
TIG en alterna, paso a paso
- Balance. Punto de partida: en torno al 30 % de limpieza, como en la tabla de ajustes. Más limpieza da una franja mate más ancha junto al cordón y un electrodo más caliente; menos, más penetración, pero el óxido deja de romperse.
- Electrodo. WZ-8 con la punta en bola o, en los inverter modernos, lo que indique el manual del equipo. El diámetro lo da la calculadora de tungsteno.
- Arranque. Más intensidad al principio, porque el aluminio se lleva el calor; el pedal la baja cuando la pieza se calienta.
- Aporte. La varilla se mete por el borde delantero del baño y no se saca de la protección del gas: la punta caliente se oxida en un segundo.
- Leer el cordón. La franja clara y mate junto al cordón es la zona de limpieza y tiene que estar. El hollín negro sobre el cordón indica suciedad, poca limpieza o falta de gas.
Las reglas generales del proceso están en soldadura TIG.
MIG en aluminio: por qué hace falta push-pull
El hilo de aluminio es blando. Empujado a través de varios metros de manguera se dobla, forma nidos en los rodillos y avanza a tirones. Por eso la tabla de ajustes indica un devanador push-pull, y si no lo hay se recurre a alguna de las alternativas:
- Antorcha push-pull — un segundo motor en la empuñadura tira del hilo mientras los rodillos del devanador lo empujan. La solución de taller y la única fiable con mangueras largas.
- Pistola de bobina (spool gun) — una bobina pequeña en la propia antorcha; el hilo recorre pocos centímetros. Cómoda para trabajos esporádicos.
- Manguera corta con guía de teflón, rodillos en U y poca presión — funciona con 5356, que es más rígido; con 4043 da más problemas.
La boquilla de contacto para aluminio es un número mayor que el hilo, porque este se dilata con el calor. La antorcha se lleva empujando, no arrastrando, para que el gas vaya por delante del baño. Gas: argón, y desde 6 mm argón con 30 % de helio, como en la tabla. El ajuste de rodillos y guía se explica en mantenimiento del equipo.
Ejemplo: un bastidor de tubo 6082, 40×40×3
- Aleación 6082 — serie 6xxx, así que aporte 4043, o 5356 si el bastidor se va a anodizar.
- Proceso. Para unos pocos bastidores, TIG en alterna; para una serie, MIG push-pull, mejor pulsado.
- Preparación. Desengrasar, cepillo inoxidable reservado para aluminio y soldar a los pocos minutos de limpiar.
- Temperatura. Precalentar como mucho hasta el límite indicado en el apartado sobre el calor: por encima, la aleación pierde el tratamiento. Entre pasadas, esperar a que la pieza se enfríe.
- Resistencia. La ZAT del 6082 siempre queda más débil que el metal base; eso lo tiene que prever quien diseña el bastidor, no el soldador. El peso de los perfiles lo da la calculadora de peso de aluminio.
Errores típicos con el aluminio
- Un cepillo que ha tocado acero. Partículas de hierro en el cordón: corrosión e inclusiones.
- Disco abrasivo para preparar bordes. El abrasivo se incrusta en el metal blando; mejor fresa o lima para aluminio.
- Hilo de una bobina que ha estado abierta en la nave. El óxido hidratado del hilo es hidrógeno en el cordón y poros.
- Arrastrar la antorcha MIG. El baño sale de la protección del gas y el cordón se ennegrece.
Preguntas frecuentes
¿Por qué el arco baila y el cordón sale sucio?
La capa de óxido. La alúmina funde a unos 2050 °C mientras que el metal de debajo lo hace a 660 °C, así que si no se quita la película el arco trabaja sobre una piel cerámica encima de metal líquido. Cepilla con un cepillo de inoxidable dedicado justo antes de soldar y usa alterna en TIG por el efecto de decapado.
¿Qué aporte, 4043 o 5356?
El 4043 (aluminio-silicio) fluye bien, es más fácil de soldar y va para fundiciones y extrusiones de la serie 6xxx. El 5356 (aluminio-magnesio) es más resistente, anodiza de forma más uniforme y es la elección para chapa 5xxx y trabajo estructural. Si la pieza se va a anodizar, el 4043 oscurece y el 5356 no.
El hilo se me hace un nido en la MIG.
El hilo de aluminio es blando y no se puede empujar lejos. Rodillos con garganta en U, sirga de PTFE, presión mínima, la antorcha más corta posible y estirada — o una pistola de bobina o una antorcha push-pull, que es la respuesta de verdad para algo más que trabajo ocasional.
¿4043 o 5356 para aluminio 6082?
Se usan los dos. El 4043 da un baño más fluido y tolera mejor la tendencia de la serie 6xxx a fisurar en caliente; el 5356 da un cordón más resistente y mantiene el color tras el anodizado. Si la unión trabaja por encima de 65 °C, queda el 4043.
¿Se puede soldar aluminio con MIG sin push-pull?
Sí, con manguera corta, guía de teflón, rodillos en U, poca presión y boquilla un número mayor que el hilo, mejor con 5356, que es más rígido. La otra vía es una pistola de bobina. Con mangueras largas y trabajo en serie, el push-pull es la única solución fiable.
¿Se puede soldar aluminio con electrodo?
Sí, para reparaciones: el catálogo de electrodos incluye OZA-1, OZA-2 y ESAB OK 96.20 (E Al Si 12), todos en DC+. La escoria es corrosiva y hay que quitarla por completo, y la calidad queda por debajo de TIG y MIG, así que no se usan en estructuras.
Actualizado: