Porosidad en soldadura: por qué aparece y cómo distinguir la causa
Gas que estaba disuelto en el baño y no salió antes de que el metal solidificara. El defecto más frecuente que existe, y aquel cuya causa se suele leer en la distribución de los agujeros.

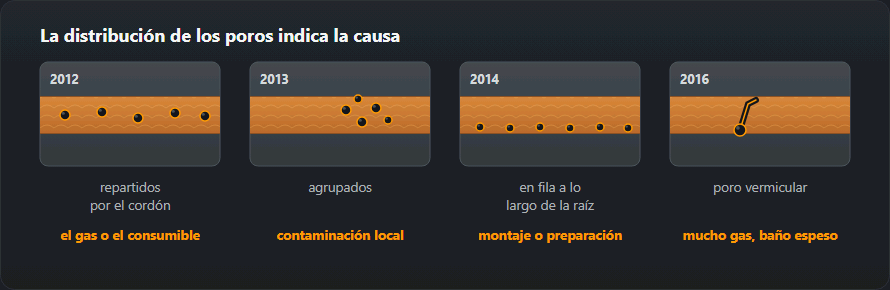
Lee primero el patrón
Repartidos por todo el cordón. La protección es insuficiente en todas partes: caudal bajo, latiguillo con fuga, tobera atascada de proyecciones o corriente de aire en el banco. Es el caso más frecuente con diferencia.
Agrupados. Algo local en la superficie: una zona de pintura, aceite, imprimación u óxido que no se quitó. Los grupos siguen a la contaminación, así que aparecen donde estaba.
En fila a lo largo de la raíz. La separación en la raíz está metiendo aire desde el otro lado, o el respaldo está sucio. En tubo suele significar que la purga falló.
Vermiculares — poros alargados en forma de canal. Gas que escapa por un metal que ya está solidificando, normalmente porque el baño está demasiado frío o solidifica demasiado rápido. Suele venir acompañado de humedad en el consumible.
Las cinco fuentes
Gas de protección. Caudal, fugas, tobera atascada, viento. El umbral del viento es bajo: unos 2 m/s arrancan la protección, y eso es una corriente suave por una puerta abierta.
Humedad. En los electrodos básicos sobre todo, pero también en el hilo tubular y en una chapa fría con condensación. Los básicos piden resecado a 300–350 °C y luego termo.
Contaminación superficial. Pintura, imprimación, aceite, taladrina, óxido y —lo peor— galvanizado. El cinc hierve a 907 °C, muy por debajo de la temperatura del baño, así que se gasifica directamente dentro del cordón. Amola el recubrimiento al menos 25 mm a cada lado de la unión.
Longitud de arco. Un arco largo arrastra aire por dentro de la protección, tanto en MMA como en MIG. Por eso los poros desaparecen a menudo en cuanto a un principiante se le dice simplemente que suelde más cerca.
Nitrógeno del aire. El producto final de todos los fallos anteriores: el nitrógeno es mucho más soluble en el acero líquido que en el sólido, así que sale de disolución al solidificar y no tiene por dónde escapar.
Cómo trabajarlo
Por orden de coste. Mira la superficie de la unión y límpiala en serio. Mira la tobera y el latiguillo. Pon un caudalímetro en la antorcha en lugar de fiarte del manorreductor. Apantalla el banco. Y solo entonces empieza a tocar ajustes — y si los consumibles han estado abiertos en un almacén húmedo, ocúpate de eso antes que de nada.
En aluminio las reglas son todavía más estrictas, porque el hidrógeno se disuelve con facilidad en el aluminio líquido y casi nada en el sólido: ver soldar aluminio.
Qué dice la distribución de los poros
| Qué aspecto tiene | Qué significa | Qué comprobar primero |
|---|---|---|
| De manera uniforme en todo el cordón | Una fuente constante: el gas o el consumible | Caudal de gas, composición de la mezcla, humedad de los electrodos |
| En racimos, en puntos aislados | Contaminación local | Limpieza de bordes, restos de pintura e imprimación |
| En cadena a lo largo de la raíz | El problema está en el montaje o la preparación | La separación, el talón, óxido en el chaflán |
| Aisladas y grandes, al principio del cordón | Falta el pre-flujo de gas | Pre-flujo 0,5–2 s, purga la manguera tras cambiar la botella |
| Al final del cordón, en el cráter | Falta el posgás | Post-flujo ≈ 1 s por cada 10 A de intensidad |
| Poros vermiculares: canales alargados hacia la superficie | Mucho gas y un baño espeso | Baja la velocidad, sube el aporte térmico, seca el material |
Tipos de poros y su número en el informe
En un informe de inspección los poros no son «poros», sino números concretos de ISO 6520-1, y cada uno apunta a una causa:
- 2011 — poro aislado. Esférico, dentro del cordón. Un poro suelto puede ser casual, por ejemplo una gota caída de una tobera sucia.
- 2012 — porosidad uniforme. Poros a lo largo de todo el cordón: una fuente de gas constante, casi siempre la protección.
- 2013 — nido de poros. Una concentración en un punto: contaminación local o el lugar donde se cebó y se cortó el arco.
- 2014 — porosidad alineada. Poros en línea a lo largo del eje, a menudo en la raíz o en el límite entre pasadas.
- 2016 — poro vermicular. Un «gusano» alargado: gas que escapa a través del metal que ya solidifica, típico de baño frío o humedad.
- 2017 — poro superficial. Abierto al exterior; típico con galvanizado, pintura y corrientes fuertes.
La lista completa con el resto de cavidades está en la tabla de números de imperfecciones ISO 6520-1.
Cuánta porosidad admite ISO 5817
Los poros tienen los límites más generosos de todas las imperfecciones, pero los tienen. Para un poro aislado la calculadora del sitio saca el diámetro admisible a partir del espesor t, con un tope:
- nivel B: 0,2·t, máximo 3 mm;
- nivel C: 0,3·t, máximo 4 mm;
- nivel D: 0,4·t, máximo 5 mm.
En chapa de 6 mm da 1,2, 1,8 y 2,4 mm; en 10 mm, 2,0, 3,0 y 4,0 mm; y desde 20 mm los límites se quedan en sus topes de 3, 4 y 5 mm. Además del poro aislado, la norma evalúa aparte los nidos, la porosidad alineada y el área total de poros en la proyección del cordón: un cordón sin un solo poro «demasiado grande» puede rechazarse porque hay demasiados. El valor para su espesor lo da la calculadora de límites ISO 5817.
Estos tres límites son para el poro dentro del cordón (2011). El poro superficial (2017) tiene en ISO 5817 su propia línea, más estricta: en el nivel B no se admite; en C, 0,2·t, máximo 2 mm, y solo con espesor superior a 3 mm; en D, 0,3·t, máximo 3 mm. En chapa de 10 mm eso da rechazo, 2,0 y 3,0 mm. Es la línea que se aplica en la inspección visual, porque a simple vista solo se ven los poros abiertos.
Caudal de gas: valores de partida
La protección gaseosa es la fuente de poros más habitual en MIG/MAG y TIG. Estos son los rangos de los que se parte:
| Proceso | Gas | Caudal, l/min |
|---|---|---|
| MAG, acero | CO₂ o Ar+18 % CO₂ | 10–16 |
| MIG/MAG, inoxidable | Ar+2 % CO₂ (M12), Ar+He (I3) | 12–16 |
| MIG, aluminio | Ar, Ar+He | 14–20 |
| TIG, acero e inoxidable | Ar 99,99 | 6–10 |
| TIG, aluminio (AC) | Ar 99,99 | 8–12 |
| Protección de la raíz en tubo | Ar, N₂+H₂ | 4–8 |
Valores para tobera de 12–16 mm sin corrientes de aire. Con corriente no subas el caudal, apantalla el puesto: un chorro demasiado fuerte se vuelve turbulento y arrastra aire.
Tres apuntes prácticos. El caudal se mide con un caudalímetro de tubo apoyado en la tobera, no se lee en el manorreductor: el manorreductor dice lo que sale de la botella, no lo que llega al baño. El extremo alto del rango no es «más seguro»: demasiado gas se vuelve turbulento y arrastra aire. A la intemperie, más gas no sustituye a una mampara. El consumo y la duración de la botella por turno los calcula la calculadora de consumo de gas.
Dónde están los poros y qué significa
- Solo a la intemperie o junto a un portón abierto. La corriente se lleva la protección. Una mampara ayuda; más gas, no.
- Desde que se cambió la botella. Otra mezcla distinta de la anterior, humedad en la válvula o una conexión nueva que pierde.
- Solo en ciertas chapas. Imprimación, aceite de corte, galvanizado o cascarilla: es el material, no los parámetros.
- En línea por la raíz. Sin protección por detrás o aire que entra por la separación; en tubo, un purgado fallido.
Errores habituales al luchar contra los poros
- Subir el gas lo primero. Antes, tobera, manguera y corrientes: explican la mayoría de los casos.
- Soldar encima de los poros. La nueva pasada los tapa pero no los elimina; en la radiografía siguen, y su gas puede estropear la pasada siguiente.
- Vaciar un poro superficial y parar. Bajo un 2017 suele haber más. Tras amolar, revise el fondo, mejor con líquidos penetrantes.
- Cambiar varias cosas a la vez. Si se cambian botella, tobera e hilo juntos y los poros desaparecen, no se sabe por qué, y vuelven.
- Tomar los poros por algo estético. Los poros pueden ser admisibles, pero su origen —humedad en un electrodo básico— también es hidrógeno, que en aceros de mayor resistencia provoca fisuración en frío.
Cómo reparar un cordón poroso
- Marcar la longitud porosa: a la vista y, si hay dudas, con líquidos penetrantes.
- Amolar o sanear con arco-aire hasta metal sano, pasando algo de los extremos visibles.
- Limpiar, desengrasar y secar el surco.
- Eliminar antes la causa; si no, la reparación saldrá porosa por lo mismo.
- Volver a soldar con los parámetros del WPS e inspeccionar con el mismo método.
Preguntas frecuentes
¿Subir el caudal de gas quita los poros?
Casi nunca, y muchas veces los empeora. Por encima de unos 20 l/min el chorro se vuelve turbulento y empieza a arrastrar aire. Si 12–16 l/min no bastan, el problema es una corriente de aire, una fuga, una tobera atascada o la superficie: no el caudalímetro.
¿Por qué solo hay poros al principio del cordón?
Porque todavía no había gas en el latiguillo, o no hay pregás ajustado. Purga la línea antes del primer cordón del día y comprueba el tiempo de pregás. La imagen inversa —poros solo al final— es un postgás demasiado corto, que deja el cráter enfriándose al aire.
¿Se pueden dejar poros?
Dentro de un límite, sí: los poros redondos son el defecto menos dañino que hay, e ISO 5817 limita en cada nivel de calidad tanto el tamaño del poro aislado como el porcentaje del área proyectada. El límite del poro aislado para su espesor lo calcula la calculadora de aceptación.
¿Cuántos poros admite ISO 5817?
Para un poro aislado dentro del cordón (2011) la calculadora del sitio admite un diámetro de hasta 0,2·t en el nivel B (máximo 3 mm), 0,3·t en C (máximo 4 mm) y 0,4·t en D (máximo 5 mm). En chapa de 10 mm son 2,0, 3,0 y 4,0 mm. El poro superficial (2017) se juzga con más rigor: en B no se admite, en C 0,2·t, máximo 2 mm, y en D 0,3·t, máximo 3 mm. Los nidos, la porosidad alineada y el área total de poros son entradas aparte de la norma.
¿Qué diferencia hay entre el poro 2011 y el 2017?
El 2011 es un poro dentro del cordón: se ve en la radiografía o al amolar. El 2017 es un poro superficial, abierto al exterior y visible a simple vista. Un poro superficial suele indicar que hay más debajo, así que después de vaciarlo se comprueba qué hay más abajo.
¿La porosidad hace suspender la prueba de soldador?
Solo si supera los límites del nivel usado en la prueba. Para la evaluación visual de una probeta ISO 9606-1 suele ser el nivel B, el más estricto: en chapa de 10 mm, un poro aislado de más de 2 mm la suspende. Una probeta llena de poros dentro del límite puede fallar igualmente en la radiografía por el área total de poros.
Actualizado: