Поры в сварном шве: причины и как их убрать
Код 2011 по ISO 6520-1. Самый частый дефект и при этом самый диагностируемый: по расположению и форме пор почти всегда видно, что именно пошло не так — газ, влага или подготовка.
Откуда берётся газ в шве
Расплавленный металл растворяет газы во много раз охотнее твёрдого. При кристаллизации растворимость резко падает, газ выделяется — и если шов застыл быстрее, чем пузырёк успел выйти, он остаётся внутри.
Источников газа всего три, и все три устранимы:
- Влага — в покрытии электрода, на кромках, в шланге, в баллоне. Даёт водород, а водород опасен не только порами, но и холодными трещинами.
- Загрязнения — масло, краска, ржавчина, грунтовка, остатки маркера, цинк. При нагреве они разлагаются с выделением газа.
- Воздух — попадает в ванну там, где не работает газовая защита: сквозняк, забитое сопло, слишком большой вылет, слишком длинная дуга.
По виду поры видно причину

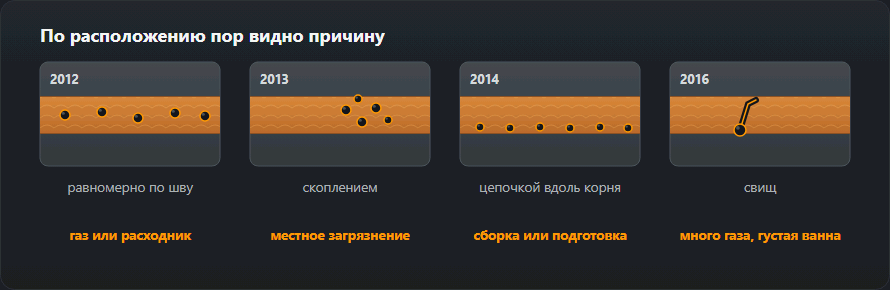
| Как выглядит | Что означает | Что проверить первым |
|---|---|---|
| Равномерно по всей длине шва | Постоянный источник: газ или расходник | Расход газа, состав смеси, влажность электродов |
| Скоплениями в отдельных местах | Локальное загрязнение | Зачистка кромок, остатки краски и грунта |
| Цепочкой вдоль корня | Проблема в сборке или подготовке | Зазор, притупление, ржавчина в разделке |
| Одиночные крупные, в начале шва | Нет предпродувки газом | Pre-flow 0,5–2 с, продуть шланг после замены баллона |
| В конце шва, в кратере | Нет продувки после | Post-flow ≈ 1 с на каждые 10 А тока |
| Свищи — вытянутые каналы к поверхности | Много газа, ванна густая | Снизить скорость, поднять погонную энергию, просушить материал |
Два случая таблица не показывает. Поры только на некоторых листах — дело в металле, а не в режиме: грунт, масло после резки, оцинковка, окалина. Поры в начале шва, кроме короткой предпродувки, даёт зажигание на холодном грязном металле: зажигайте в разделке чуть впереди начала шва и заводите дугу назад.
MMA: что даёт поры
- Отсыревшее покрытие. Основные электроды набирают влагу за несколько часов открытой пачки. Режим прокалки — 300–350 °C, 2 часа; подробности в статье о типах покрытия.
- Длинная дуга. Держите её примерно в диаметр электрода: чем длиннее, тем больше воздуха подсасывается в ванну.
- Магнитное дутьё. Дугу уводит в сторону, защита рвётся. Помогает перенос зажима массы и сварка от массы.
MIG/MAG: что даёт поры
- Забитое брызгами сопло. Самая частая причина. Чистить и обрабатывать антипригарным средством регулярно, а не «когда совсем».
- Расход газа. Ориентир — литры в минуту примерно равны диаметру сопла в миллиметрах. Больше 20 л/мин делает хуже, а не лучше.
- Длинный вылет проволоки. Сопло отходит от ванны, защищённая зона смещается. Держать в пределах 10–15 мм.
- Оцинковка и грунт. Цинк кипит при 907 °C и вскипает прямо в ванне. Кромки под шов зачищают до чистого металла не меньше чем на 25 мм в каждую сторону.
- Утечки в рукаве. Подсос воздуха через трещину в шланге даёт поры при формально правильном расходе. Проверяется мыльной водой.
TIG: что даёт поры
- Грязная присадка. Пруток берут чистыми перчатками и протирают; отпечаток пальца — это уже жир.
- Нет поддува корня. На трубах из нержавейки корень окисляется изнутри — нужен аргон внутрь трубы.
- Короткая продувка после сварки. Ориентир — секунда на каждые 10 А. Синий или чёрный вольфрам — прямой признак.
- Загрязнённый аргон. Остаток в баллоне ниже 10–15 бар лучше не использовать на ответственных швах.
Порядок действий, если шов уже пористый
- Определить границы дефектного участка — визуально, а при сомнении капиллярным контролем.
- Выбрать металл шлифмашинкой или вырубить до чистого металла, с заходом 15–20 мм за границы дефекта.
- Зачистить, обезжирить, просушить кромки.
- Устранить причину — иначе повторится ровно то же самое.
- Заварить заново с теми же режимами, что заданы в карте, при необходимости с подогревом.
- Проконтролировать повторно.
Проварите короткий валик на чистой пластине тем же режимом. Если поры пропали — дело в подготовке или основном металле. Если остались — причина в газе, расходнике или оборудовании.
Виды пор и их номера в протоколе
В протоколе контроля поры — это не «поры», а конкретные номера ISO 6520-1. Каждый номер подсказывает причину:
- 2011 — одиночная пора. Сферическая, внутри шва. Одиночная пора бывает случайностью, например капля с загрязнённого сопла.
- 2012 — равномерная пористость. Поры по всей длине: постоянный источник газа, чаще всего защита.
- 2013 — скопление пор. Гнездо в одном месте: местное загрязнение или место зажигания и обрыва дуги.
- 2014 — цепочка пор. Поры в линию вдоль оси шва, часто в корне или на границе валиков.
- 2016 — свищ. Вытянутый «червяк» — газ, уходящий сквозь застывающий металл, обычно при холодной ванне или влаге.
- 2017 — поверхностная пора. Открыта наружу; типична при оцинковке, краске и сильном сквозняке.
Полный список с остальными полостями — в таблице номеров дефектов ISO 6520-1.
Сколько пор допускает ISO 5817
Поры — дефект с самыми мягкими пределами, но пределы есть. Для одиночной поры калькулятор сайта считает допустимый диаметр по формуле от толщины t с потолком:
- уровень B: 0,2·t, не более 3 мм;
- уровень C: 0,3·t, не более 4 мм;
- уровень D: 0,4·t, не более 5 мм.
На металле 6 мм это 1,2, 1,8 и 2,4 мм, на 10 мм — 2,0, 3,0 и 4,0 мм, а с 20 мм пределы стоят на потолках 3, 4 и 5 мм. Кроме одиночной поры, норма отдельно оценивает скопления, цепочки и суммарную площадь пор на проекции шва — поэтому шов без единой «слишком большой» поры может уйти в брак из-за того, что пор слишком много. Значение для своей толщины проверьте в калькуляторе допустимых дефектов ISO 5817.
Эти три предела относятся к поре внутри шва (2011). У поверхностной поры (2017) в ISO 5817 своя, более строгая строка: на уровне B она не допускается, на C — 0,2·t, не более 2 мм, и только при толщине больше 3 мм, на D — 0,3·t, не более 3 мм. На металле 10 мм это брак, 2,0 и 3,0 мм. Именно эту строку применяют при визуальном контроле: глазом видны только открытые поры.
Расход газа: ориентировочные значения
Газовая защита — самый частый источник пор при MIG/MAG и TIG. Диапазоны, с которых начинают:
| Метод | Газ | Расход, л/мин |
|---|---|---|
| MAG, сталь | CO₂ или Ar+18 % CO₂ | 10–16 |
| MIG/MAG, нержавейка | Ar+2 % CO₂ (M12), Ar+He (I3) | 12–16 |
| MIG, алюминий | Ar, Ar+He | 14–20 |
| TIG, сталь и нержавейка | Ar 99,99 | 6–10 |
| TIG, алюминий (AC) | Ar 99,99 | 8–12 |
| Поддув корня трубы | Ar, N₂+H₂ | 4–8 |
Значения для сопла 12–16 мм в затишье. На сквозняке не добавляйте расход, а закройте пост: слишком сильная струя становится турбулентной и сама подсасывает воздух.
Расход меряют ротаметром, приложенным к соплу, а не читают с редуктора: редуктор показывает, сколько газа выпускает баллон, а не сколько доходит до ванны. Расход и запас баллона на смену посчитает калькулятор расхода газа.
Типичные ошибки в борьбе с порами
- Первым делом прибавить газ. Сначала сопло, шланг и сквозняк — на них приходится большинство случаев.
- Заварить поры сверху. Новый валик накрывает поры, но не убирает их; на снимке они остаются, а газ из них может испортить следующий валик.
- Сошлифовать одну поверхностную пору. Под 2017 обычно есть другие. После выборки проверьте дно, лучше капиллярным контролем.
- Менять несколько вещей сразу. Если одновременно сменить баллон, сопло и проволоку и поры исчезнут, причина останется неизвестной — и вернётся при следующем случае.
- Считать поры косметикой. Сами поры бывают допустимы, но их источник — влага в электроде с основным покрытием — это ещё и водород, который в сталях повышенной прочности даёт холодные трещины.
Частые вопросы
Почему пористый шов получается только на улице?
Ветер сдувает газовую защиту. Для MIG/MAG критичен уже сквозняк 2 м/с, для TIG — меньше. Увеличивать расход газа бесполезно: выше 20 л/мин поток становится турбулентным и сам подсасывает воздух. Помогают экраны, а на монтаже — переход на MMA или порошковую самозащитную проволоку.
Поры появились после смены баллона — почему?
Три частые причины: в баллоне не тот газ, остаток давления слишком мал (ниже 10–15 бар со дна идёт влага и примеси), либо после замены не продули шланг. Проверить остаток удобно в калькуляторе расхода газа.
Можно ли заварить поры сверху?
Нет. Пористый участок выбирают до чистого металла и заваривают заново, устранив причину. Наплавка поверх пор оставляет их внутри шва — они просто перестают быть видны, а прочность соединения не восстанавливается.
Сколько пор допускает ISO 5817?
Одиночная пора внутри шва (2011): B — до 0,2·t, но не более 3 мм; C — 0,3·t, не более 4 мм; D — 0,4·t, не более 5 мм. Поверхностная (2017): на B не допускается, на C — 0,2·t до 2 мм, на D — 0,3·t до 3 мм. Скопления и суммарную площадь пор норма оценивает отдельно.
Какой расход газа ставить, чтобы не было пор?
Ориентировочно: MAG по стали 10–16 л/мин, TIG по стали и нержавейке 6–10 л/мин, MIG по алюминию 14–20 л/мин, поддув корня трубы 4–8 л/мин. Расход меряют ротаметром на сопле, а не читают с редуктора: утечку между баллоном и горелкой редуктор показывает как «нормальный» расход.
Чем пора 2011 отличается от 2017?
2011 — пора внутри шва, её видно на рентгеновском снимке или после сошлифовки. 2017 — поверхностная пора, открытая наружу и видимая глазом. Поверхностная пора обычно значит, что под ней есть другие, поэтому после её выборки проверяют, что глубже.
Обновлено: