Los seis grupos de defectos de la ISO 6520-1: causas y remedios
ISO 6520-1 clasifica las imperfecciones en seis grupos y da un número a cada una. Conocer el grupo importa más que memorizar los números: el grupo dice qué salió mal y, por tanto, qué hay que cambiar.

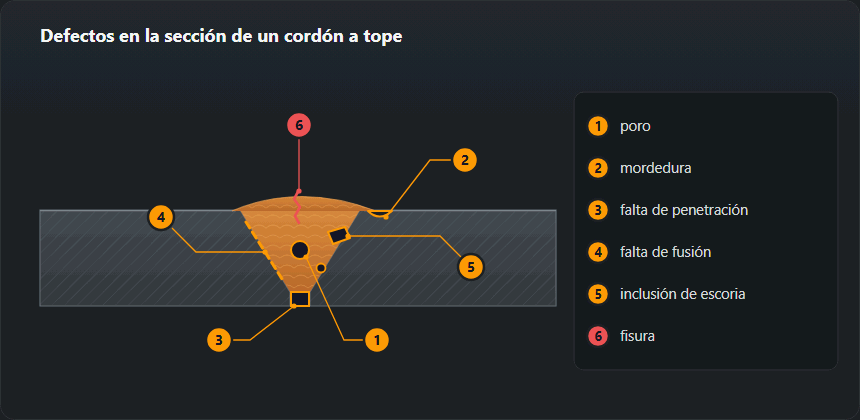
Encuentre el defecto por lo que ve
El catálogo se puede leer por número, pero junto al cordón se suele empezar por un síntoma. Abajo, los síntomas más habituales, el número probable de ISO 6520-1 y la página donde se explica el defecto en detalle: causas, límites y reparación.
| Qué se ve | Número | Dónde leer |
|---|---|---|
| Agujeros en la cara o puntos en la radiografía | 2011–2017 | Poros en el cordón |
| Un surco a lo largo del borde, en el metal base | 5011, 5012 | Mordedura |
| Una raya por el centro del cordón o una estrella en el cráter, nada más soldar | 1011, 104 | Fisuras en caliente |
| Una fisura bajo el borde, horas después de soldar | 1013 | Fisuras en frío |
| Por detrás se ven bordes sin fundir o una ranura | 402 | Falta de penetración |
| Línea oscura a lo largo del bisel en la placa; la probeta de doblado se abre por el flanco | 4011, 4012 | Falta de fusión |
| Cara demasiado alta, una joroba sobre la chapa | 502, 503 | Calculadora de aceptación |
| La raíz sobresale demasiado por detrás | 504 | Calculadora de aceptación |
| Bordes de las chapas a distinta altura | 507 | Calculadora de aceptación |
| Un número del informe que no conoce | 100–618 | Tabla de números ISO 6520-1 |
Un síntoma es solo una hipótesis. La misma línea oscura en la placa puede ser escoria (301) o falta de fusión entre pasadas (4012), y solo un segundo método de ensayo o una macrografía lo aclara; por eso el defecto primero se nombra, luego se mide y se juzga.
Los seis grupos
100 — Fisuras. El grupo más grave. Una fisura es una discontinuidad con punta afilada, y una punta afilada concentra tensión, así que las fisuras crecen. Rechazables en todos los niveles. Ver fisuras en el cordón.
200 — Cavidades. Poros, poros vermiculares, rechupes y cráteres. Los poros redondos son el defecto más benigno del catálogo porque la forma redonda apenas concentra tensión; aun así son señal de que la protección falló. Ver poros.
300 — Inclusiones sólidas. Escoria, fundente, óxido y wolframio atrapados en el cordón. Las inclusiones de escoria vienen de una forma de cordón que deja adelantarse a la escoria, o de no limpiar entre pasadas. Las de wolframio, de tocar el baño con el electrodo de TIG.
400 — Falta de fusión y de penetración. Metal que nunca llegó a fundirse con el de al lado, o una raíz a la que no se llegó. Rechazables en todos los niveles y con frecuencia invisibles desde la superficie. Ver falta de fusión y penetración.
500 — Defectos de forma y dimensión. Mordedura, sobreespesor, ángulo de transición incorrecto, solape, desalineación, descuelgue, perforación, chaflán sin llenar. Aquí está casi todo lo que encuentra la inspección visual. Ver mordedura.
600 — Varios. Cebados fuera del cordón, proyecciones, marcas de amolado, colores de revenido. Menores sobre el papel, pero un cebado fuera de la unión es un punto duro en el metal base y en algunos contratos es una reparación.
| N.º | Grupo | Qué incluye |
|---|---|---|
| 100 | 1 — Fisuras | Fisura longitudinal, Fisura transversal, Fisura de cráter, Fisura ramificada |
| 200 | 2 — Cavidades y poros | Cavidad gaseosa (poro), Poro aislado, Porosidad agrupada (nido), Rechupe de cráter |
| 300 | 3 — Inclusiones sólidas | Inclusión de escoria, Inclusión de óxido, Inclusión metálica |
| 400 | 4 — Falta de fusión y de penetración | Falta de fusión, Falta de fusión en el flanco, Falta de penetración en la raíz |
| 500 | 5 — Forma y dimensiones incorrectas | Mordedura continua, Sobreespesor excesivo (soldadura a tope), Solape sobre el metal base, Desalineación lineal, Perforación |
| 600 | 6 — Otras imperfecciones | Cebado del arco fuera del chaflán, Proyecciones (salpicaduras), Coloración térmica (película de óxido) |
| N.º | Defecto | Causa | Qué cambiar |
|---|---|---|---|
| 201 | Cavidad gaseosa (poro) | Humedad, suciedad, pérdida de la protección gaseosa, arco largo | Secar los electrodos, limpiar los bordes, comprobar el gas y las corrientes de aire |
| 2024 | Rechupe de cráter | Corte brusco del arco al final del cordón | Rellenar el cráter con movimiento hacia atrás, activar la rampa de bajada |
| 301 | Inclusión de escoria | Pasada anterior sin limpiar, el arco se adelanta a la escoria | Limpiar cada cordón, llevar el arco por delante del baño |
| 304 | Inclusión metálica | El electrodo tocó el baño o el material de aporte en TIG, o la intensidad supera la del diámetro de tungsteno | Reafilar el tungsteno, mantener la distancia, cebar con AF o lift-arc en lugar de rascar, no pasar del rango del diámetro |
| 401 | Falta de fusión | Intensidad baja, velocidad alta, ángulo incorrecto | Subir la intensidad, ir más despacio, cambiar la inclinación del electrodo |
| 402 | Falta de penetración en la raíz | Separación pequeña, talón grande, electrodo grueso | Abrir la separación, reducir el talón, usar un electrodo más fino |
| 5011 | Mordedura continua | Intensidad alta, velocidad alta, arco largo | Bajar la intensidad, detenerse en el borde, acortar el arco |
| 502 | Sobreespesor excesivo (soldadura a tope) | Velocidad baja, exceso de aporte | Avanzar más rápido, reducir la velocidad de hilo |
| 506 | Solape sobre el metal base | El metal se posó sobre un borde frío sin fundirlo | Subir la intensidad, cambiar el ángulo, reducir el avance de hilo |
| 507 | Desalineación lineal | Error de montaje, punteado escaso o débil | Volver a montar, puntear más a menudo, usar un útil |
| 510 | Perforación | Intensidad excesiva en chapa fina, separación grande | Bajarla, soldar por tramos con pausas, poner un respaldo |
| 100 | Fisuras en frío | Hidrógeno + estructura templada + tensiones | Precalentar, electrodos de bajo hidrógeno, secado, orden de cordones |
| 100 | Fisuras en caliente | Azufre y fósforo, cordón estrecho y profundo, tensiones de tracción | Cambiar la forma del cordón, bajar la energía aportada, cambiar el aporte |
| 602 | Proyecciones (salpicaduras) | Tensión baja, CO₂ puro, saliente largo | Subir la tensión, pasar a mezcla, acortar el saliente |
Cómo se detecta cada grupo
Las dos últimas filas de la tabla de abajo explican un malentendido habitual. Radiografía y ultrasonidos no son intercambiables: RT es buena con el volumen y mala con lo plano, y UT al revés. Un procedimiento que exige UT en una unión propensa a falta de fusión no está siendo caprichoso.
| Método | Qué encuentra | Qué no ve |
|---|---|---|
| Visual (VT) | Defectos de forma, fisuras superficiales, mordeduras, proyecciones | Todo lo interno |
| Líquidos penetrantes (PT) | Fisuras y poros abiertos a la superficie | Cualquier cosa bajo la superficie |
| Partículas magnéticas (MT) | Fisuras superficiales y subsuperficiales en acero ferrítico | Inoxidable austenítico, aluminio |
| Ultrasonidos (UT) | Defectos planos: fisuras, falta de fusión | Porosidad fina dispersa |
| Radiografía (RT) | Defectos volumétricos: poros, escoria, falta de penetración | Fisuras cerradas paralelas al haz, falta de fusión plana |
Del defecto a la decisión
Encontrar una imperfección no es lo mismo que rechazar el cordón. El plano da un nivel de calidad —B, C o D— e ISO 5817 da el límite para ese nivel y ese espesor. La calculadora de límites hace esa consulta para las imperfecciones que más aparecen en inspección visual.
| Nivel | Nombre | Dónde se aplica |
|---|---|---|
| B | Estricto | Estructuras portantes críticas, recipientes a presión, EXC3–EXC4 según EN 1090-2 |
| C | Intermedio | El grueso de la construcción mecánica y metálica, EXC2 |
| D | Moderado | Elementos sin carga y secundarios, barandillas, bastidores |
En qué orden revisar un cordón
- Antes de soldar. La separación, el ángulo del chaflán y la desalineación (507) se miden en la unión punteada: después de soldar, la desalineación solo se corrige cortando. Aquí se revisa también la limpieza de los bordes, la principal fuente de poros.
- Durante la soldadura. La raíz se revisa antes de que la tape la pasada siguiente, y la escoria se quita entre pasadas: la protección más barata contra inclusiones y falta de fusión entre pasadas.
- Después de soldar: inspección visual. ISO 17637 pide al menos 350 lx, el ojo a no más de 600 mm y un ángulo de al menos 30°, sobre superficie sin escoria. Aquí aparece la mayor parte del grupo 500.
- Ensayos volumétricos y superficiales —RT, UT, PT, MT— según el plan de inspección. En aceros propensos a la fisuración en frío, no enseguida: la fisura puede aparecer al día siguiente.
- Registro. Número, tamaño, ubicación y veredicto frente al nivel; lo más rápido, el generador de informe de inspección visual.
Qué defectos son los más peligrosos
El orden lo marca la forma, no el tamaño:
- Defectos planos: fisuras (100), falta de fusión (401) y, en los niveles B y C, falta de penetración (402). Tienen bordes afilados, concentran tensiones y crecen con cargas variables. ISO 5817 no da ningún tamaño admisible para fisuras ni para falta de fusión.
- Entallas afiladas en el borde: mordedura, ángulo de sobreespesor incorrecto (505), solapamiento (506). Están donde la tensión de flexión es máxima, así que con fatiga es ahí donde arrancan las fisuras.
- Defectos volumétricos: poros e inclusiones. La forma redondeada concentra poco la tensión, por eso los límites son más amplios; aun así indican que el proceso no está bajo control.
- Defectos dimensionales: sobreespesor, penetración excesiva. Menos graves con carga estática, pero cambian el ángulo de transición y con él la resistencia a fatiga.
Los requisitos completos de los tres niveles, con cómo elegir uno para un producto, están en niveles de calidad ISO 5817.
Preguntas frecuentes
¿Qué defectos no se admiten nunca?
Las fisuras y la falta de fusión, en todos los niveles de calidad de ISO 5817. Todo lo demás tiene un límite que depende del nivel y del espesor; estos dos no. Por eso conviene reconocerlos antes de que lo haga el inspector.
¿Un cordón feo es un cordón defectuoso?
No necesariamente. La aceptación se mide contra el nivel de calidad del plano, no contra el aspecto. Un cordón irregular dentro de los límites pasa; uno impecable con una fisura debajo, no.
¿Qué defectos de soldadura se ven a simple vista y cuáles solo con ensayos?
El ojo y la galga encuentran casi todo el grupo 500 (mordeduras, sobreespesor, desalineación, concavidad de raíz), el grupo 600 y todo lo que aflora: poros superficiales 2017, fisuras de cráter 104. Los poros e inclusiones internos los muestra la radiografía; la falta de fusión, la falta de penetración en uniones cerradas y las fisuras subsuperficiales, con más seguridad, los ultrasonidos.
¿Por dónde empezar si el cordón tiene varios defectos a la vez?
Por los planos: las fisuras y la falta de fusión no se admiten en ningún nivel y a menudo comparten causa con el resto —poca corriente detrás de la falta de fusión, suciedad detrás de los poros—. Después, los defectos de forma en el borde, porque son entallas. Poros y sobreespesor, al final. En cada grupo primero se elimina la causa y luego se repara.
Actualizado: