Grupele de imperfecțiuni ISO 6520-1: cauze și remedii
ISO 6520-1 împarte imperfecțiunile în șase grupe și dă un număr fiecăreia. Cunoașterea grupei contează mai mult decât memorarea numerelor: grupa spune ce a mers prost și, prin urmare, ce trebuie schimbat.

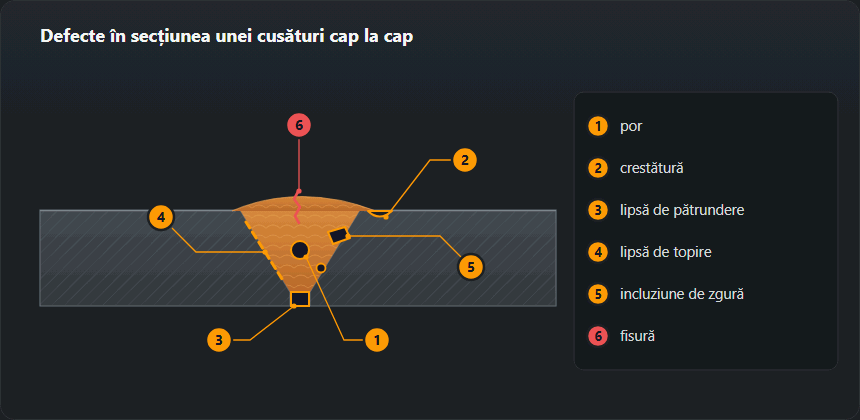
Găsește defectul după ce vezi
Catalogul se poate citi după număr, dar la cusătură pornești de obicei de la un simptom. Mai jos, simptomele cele mai frecvente, numărul probabil din ISO 6520-1 și pagina unde defectul e tratat pe larg — cauze, limite și reparație.
| Ce se vede | Număr | Unde citești |
|---|---|---|
| Găuri pe față sau puncte pe filmul radiografic | 2011–2017 | Pori în cusătură |
| Un șanț de-a lungul marginii, în metalul de bază | 5011, 5012 | Crestătură marginală |
| O linie pe mijlocul cusăturii sau o stea în crater, imediat după sudare | 1011, 104 | Fisuri la cald |
| O fisură sub margine, la ore după sudare | 1013 | Fisuri la rece |
| Pe spate se văd margini netopite sau o fantă | 402 | Lipsă de pătrundere |
| Linie întunecată de-a lungul teșiturii pe film; proba la îndoire se deschide pe flanc | 4011, 4012 | Lipsă de topire |
| Fața prea înaltă, o cocoașă peste tablă | 502, 503 | Calculatorul de acceptare |
| Rădăcina iese prea mult pe spate | 504 | Calculatorul de acceptare |
| Marginile tablelor la înălțimi diferite | 507 | Calculatorul de acceptare |
| Un număr din raport pe care nu-l cunoști | 100–618 | Tabelul numerelor ISO 6520-1 |
Un simptom e doar o ipoteză. Aceeași linie întunecată pe film poate fi zgură (301) sau lipsă de topire între straturi (4012), iar asta o lămurește doar o a doua metodă de examinare sau o macroprobă — de aceea defectul întâi se numește, apoi se măsoară și se evaluează.
Cele șase grupe
100 — Fisuri. Grupa cea mai gravă. O fisură este o discontinuitate cu vârf ascuțit, iar un vârf ascuțit concentrează tensiunea, deci fisurile cresc. Se resping la orice nivel. Vezi fisuri în cusătură.
200 — Cavități. Pori, pori-canal, retasuri și cratere. Porii rotunzi sunt cel mai blând defect din catalog, pentru că forma rotundă aproape că nu concentrează tensiune; rămân totuși semnul că protecția a cedat. Vezi pori.
300 — Incluziuni solide. Zgură, flux, oxid și wolfram prinse în cusătură. Incluziunile de zgură vin dintr-o formă de cusătură care lasă zgura să o ia înainte, sau din necurățarea între treceri. Cele de wolfram, din atingerea electrodului la TIG.
400 — Lipsă de topire și de pătrundere. Metal care s-a atins dar nu s-a topit împreună, sau o rădăcină la care nu s-a ajuns. Lipsa de topire se respinge la orice nivel, lipsa de pătrundere e admisă doar la nivelul D, ca imperfecțiune scurtă; ambele sunt adesea invizibile de la suprafață. Vezi lipsa de topire și de pătrundere.
500 — Defecte de formă și dimensiune. Crestătură marginală, supraînălțare, unghi de racordare greșit, suprapunere, decalaj, scurgere, străpungere, rost incomplet umplut. Aici se află aproape tot ce găsește controlul vizual. Vezi crestătura marginală.
600 — Diverse. Amorsări în afara rostului, stropi, urme de polizare, culori de revenire. Minore pe hârtie, dar o amorsare în afara îmbinării este un punct dur în metalul de bază și, la unele contracte, o reparație.
| Nr. | Grupa | Ce cuprinde |
|---|---|---|
| 100 | 1 — Fisuri | Fisură longitudinală, Fisură transversală, Fisură în crater, Fisură ramificată |
| 200 | 2 — Cavități și pori | Suflură (cavitate gazoasă), Por izolat, Porozitate grupată (cuib), Retasură de crater |
| 300 | 3 — Incluziuni solide | Incluziune de zgură, Incluziune de oxid, Incluziune metalică |
| 400 | 4 — Lipsă de topire și de pătrundere | Lipsă de topire, Lipsă de topire pe flancul rostului, Lipsă de pătrundere la rădăcină |
| 500 | 5 — Formă și dimensiuni incorecte | Crestătură continuă, Supraînălțare excesivă la sudura cap la cap, Suprapunere pe metalul de bază, Denivelare liniară a marginilor, Străpungere |
| 600 | 6 — Alte imperfecțiuni | Amorsare a arcului în afara rostului, Stropi de metal, Culori de revenire (peliculă de oxid) |
| Nr. | Defect | Cauza | Ce schimbi |
|---|---|---|---|
| 201 | Suflură (cavitate gazoasă) | Umezeală, murdărie, protecție gazoasă pierdută, arc lung | Usucă electrozii, curăță muchiile, verifică gazul și curenții de aer |
| 2024 | Retasură de crater | Arc întrerupt brusc la capătul cusăturii | Umple craterul cu mișcare înapoi, activează coborârea curentului |
| 301 | Incluziune de zgură | Trecerea anterioară necurățată, arcul o ia înaintea zgurii | Curăță fiecare trecere, ține arcul în fața băii |
| 304 | Incluziune metalică | Electrodul a atins baia sau materialul de adaos la TIG ori curentul depășește domeniul diametrului de wolfram | Reascute wolframul, păstrează distanța, amorsează cu HF sau lift-arc, nu prin zgâriere, ține curentul în domeniul diametrului |
| 401 | Lipsă de topire | Curent prea mic, viteză prea mare, unghi greșit | Crește curentul, încetinește, schimbă înclinarea electrodului |
| 402 | Lipsă de pătrundere la rădăcină | Rost prea mic, prag prea mare, electrod prea gros | Mărește rostul, micșorează pragul, ia un electrod mai subțire |
| 5011 | Crestătură continuă | Curent prea mare, viteză prea mare, arc lung | Redu curentul, oprește-te pe muchie, scurtează arcul |
| 502 | Supraînălțare excesivă la sudura cap la cap | Viteză prea mică, prea mult material de adaos | Mergi mai repede, redu avansul sârmei |
| 506 | Suprapunere pe metalul de bază | Metalul s-a așezat pe o muchie rece fără să o topească | Crește curentul, schimbă unghiul, redu avansul |
| 507 | Denivelare liniară a marginilor | Greșeală de asamblare, puncte de sudură slabe | Reasamblează, punctează mai des, folosește un dispozitiv |
| 510 | Străpungere | Curent prea mare pe tablă subțire, rost prea larg | Redu curentul, sudează intermitent, pune o susținere |
| 100 | Fisuri la rece | Hidrogen + structură călită + tensiuni | Preîncălzire, electrozi cu hidrogen scăzut, uscare, ordinea trecerilor |
| 100 | Fisuri la cald | Sulf și fosfor, formă rigidă a cusăturii, tensiuni de întindere | Schimbă forma trecerii, scade energia liniară, schimbă materialul de adaos |
| 602 | Stropi de metal | Tensiune mică, CO₂ pur, capăt liber lung | Crește tensiunea, treci pe amestec, scurtează capătul liber |
Cum se descoperă fiecare grupă
Ultimele două rânduri ale tabelului de mai jos explică o neînțelegere frecventă. Radiografia și ultrasunetele nu sunt interschimbabile: RT este bună la volum și slabă la plan, iar UT invers. O procedură care cere UT la o îmbinare predispusă la lipsă de topire nu este capricioasă.
| Metodă | Ce vede | Ce nu vede |
|---|---|---|
| Vizual (VT) | Defecte de formă, fisuri de suprafață, crestături, stropi | Tot ce este interior |
| Lichide penetrante (PT) | Fisuri și pori deschiși la suprafață | Orice se află sub suprafață |
| Pulberi magnetice (MT) | Fisuri de suprafață și de subsuprafață în oțel feritic | Inox austenitic, aluminiu |
| Ultrasunete (UT) | Defecte plane: fisuri, lipsă de topire | Porozitate fină împrăștiată |
| Radiografie (RT) | Defecte volumice: pori, zgură, lipsă de pătrundere | Fisuri strânse paralele cu fasciculul, lipsă de topire plană |
De la defect la decizie
Găsirea unei imperfecțiuni nu înseamnă respingerea cusăturii. Desenul dă un nivel de calitate — B, C sau D — iar ISO 5817 dă limita pentru acel nivel și acea grosime. Calculatorul de limite face căutarea pentru imperfecțiunile care apar cel mai des la controlul vizual.
| Nivel | Denumire | Unde se aplică |
|---|---|---|
| B | Ridicat | Structuri portante critice, recipiente sub presiune, EXC3–EXC4 după EN 1090-2 |
| C | Mediu | Grosul construcțiilor de mașini și civile, EXC2 |
| D | De bază | Elemente neîncărcate și secundare, balustrade, cadre |
În ce ordine verifici o cusătură
- Înainte de sudare. Rostul, unghiul teșiturii și denivelarea (507) se măsoară pe îmbinarea prinsă în puncte — după sudare, denivelarea se corectează doar prin tăiere. Tot aici se verifică curățenia marginilor, principala sursă de pori.
- În timpul sudării. Rădăcina se privește înainte s-o acopere rândul următor, iar zgura se scoate între treceri — cea mai ieftină protecție împotriva incluziunilor și a lipsei de topire între straturi.
- După sudare — examinarea vizuală. ISO 17637 cere cel puțin 350 lx, ochiul la cel mult 600 mm și un unghi de minimum 30°, pe suprafață fără zgură. Aici iese cea mai mare parte a grupei 500.
- Examinări volumetrice și de suprafață — RT, UT, PT, MT — după planul de inspecție. La oțelurile predispuse la fisurare la rece, nu imediat: fisura poate apărea a doua zi.
- Înregistrare. Număr, dimensiune, poziție și verdict față de nivel — cel mai repede în generatorul de raport de examinare vizuală.
Care defecte sunt cele mai periculoase
Ordinea o dă forma, nu mărimea:
- Defectele plane — fisuri (100), lipsă de topire (401) și, la nivelurile B și C, lipsă de pătrundere (402). Au margini ascuțite, concentrează tensiunile și cresc sub sarcină variabilă. ISO 5817 nu dă nicio dimensiune admisă pentru fisuri și lipsă de topire.
- Crestăturile ascuțite de la margine — crestătura marginală, unghiul de racordare greșit (505), suprapunerea (506). Stau unde tensiunea de încovoiere e maximă, deci la oboseală de acolo pornesc fisurile.
- Defectele volumetrice — pori și incluziuni. Forma rotunjită concentrează slab tensiunea, de aceea limitele sunt mai largi; totuși arată că procesul nu e sub control.
- Defectele dimensionale — supraînălțare, pătrundere excesivă. Mai puțin grave la sarcină statică, dar schimbă unghiul de racordare și, odată cu el, rezistența la oboseală.
Cerințele complete ale celor trei niveluri, cu alegerea nivelului pentru un produs, sunt pe pagina despre nivelurile de calitate ISO 5817.
Întrebări frecvente
Ce defecte nu se admit niciodată?
Fisurile și lipsa de topire, la toate nivelurile de calitate din ISO 5817. Orice altceva are o limită care depinde de nivel și de grosime; acestea două nu au. De aceea merită recunoscute înainte să o facă un controlor.
O cusătură urâtă este o cusătură defectă?
Nu neapărat. Acceptarea se măsoară față de nivelul de calitate de pe desen, nu față de aspect. O cusătură neregulată aflată în limite trece; una impecabilă cu o fisură dedesubt, nu.
Ce defecte de sudură se văd cu ochiul liber și care doar la examinări?
Ochiul și calibrul găsesc aproape toată grupa 500 (crestături, supraînălțare, denivelare, concavitate la rădăcină), grupa 600 și tot ce iese la suprafață: pori de suprafață 2017, fisuri de crater 104. Porii și incluziunile din interior le arată radiografia; lipsa de topire, lipsa de pătrundere la îmbinări închise și fisurile de sub suprafață le găsesc cel mai sigur ultrasunetele.
Cu ce încep când cusătura are mai multe defecte deodată?
Cu cele plane: fisurile și lipsa de topire nu se admit la niciun nivel și au adesea o cauză comună cu restul — curent prea mic la lipsa de topire, murdărie la pori. Apoi defectele de formă de la margine, pentru că sunt crestături. Porii și supraînălțarea la final. În fiecare grupă întâi înlături cauza, apoi repari cusătura.
Actualizat: