Каталог дефектів зварних швів за ISO 6520-1
Міжнародна класифікація ділить усі несуцільності на шість груп і присвоює кожній числовий код. Цей код пишуть у протоколах контролю, тому розуміти його потрібно не лише контролеру.
Коротка відповідь
ISO 6520-1 ділить усі невідповідності на шість груп і дає кожній номер: 100 — тріщини, 200 — порожнини (пори), 300 — тверді включення, 400 — неповне сплавлення та непровар, 500 — порушення форми (підрізи, надмірне підсилення), 600 — інші. Чи припустимий дефект, вирішує рівень якості за ISO 5817 (B, C, D); тріщини неприпустимі на жодному. Зазвичай починають з ознаки: таблиця «що видно → номер» нижче.

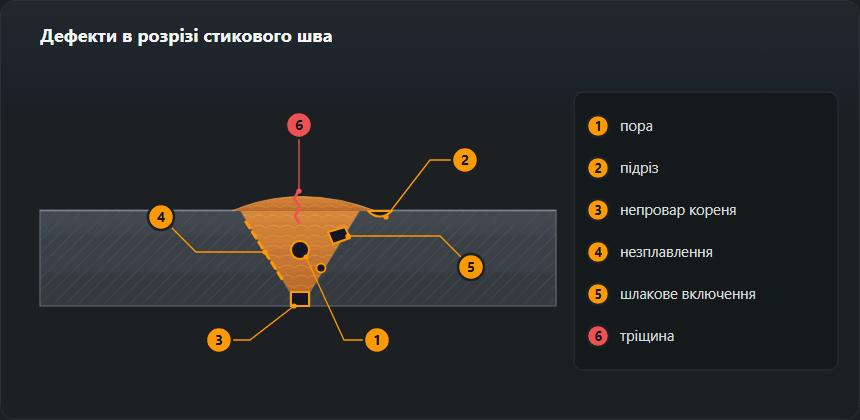
Знайдіть дефект за тим, що бачите
Каталог можна читати за номером, але біля шва зазвичай починають з ознаки. Нижче найчастіші ознаки, ймовірний номер за ISO 6520-1 і сторінка, де дефект розібрано докладно — з причинами, межами й ремонтом.
| Що видно | Номер | Де читати |
|---|---|---|
| Дірочки на лицьовому боці або точки на рентгенівському знімку | 2011–2017 | Пори у шві |
| Канавка вздовж краю валика, в основному металі | 5011, 5012 | Підріз |
| Риска по осі шва або зірочка в кратері одразу після зварювання | 1011, 104 | Гарячі тріщини |
| Тріщина під краєм валика через кілька годин після зварювання | 1013 | Холодні тріщини |
| Зі зворотного боку видно нерозплавлені кромки або щілину | 402 | Непровар кореня |
| Темна лінія вздовж скосу кромки на знімку, зразок під час згину розкривається по кромці | 4011, 4012 | Несплавлення |
| Надто високе підсилення, горб над листом | 502, 503 | Калькулятор допусків |
| Корінь надто виступає зі зворотного боку | 504 | Калькулятор допусків |
| Кромки листів на різній висоті | 507 | Калькулятор допусків |
| Незнайомий номер із протоколу | 100–618 | Таблиця номерів ISO 6520-1 |
Ознака — лише гіпотеза. Та сама темна лінія на знімку буває шлаковим включенням (301) або несплавленням (4012), і вирішує це лише другий метод контролю або шліф — тому дефект спершу називають, потім міряють і оцінюють.
Шість груп
| Номер | Група | Що входить |
|---|---|---|
| 100 | 1 — Тріщини | Поздовжня тріщина, Поперечна тріщина, Тріщина в кратері, Розгалужена тріщина |
| 200 | 2 — Порожнини й пори | Газова порожнина, Одинична пора, Скупчення пор (гніздо), Усадкова раковина в кратері |
| 300 | 3 — Тверді включення | Шлакове включення, Оксидне включення, Металеве включення |
| 400 | 4 — Несплавлення й непровар | Несплавлення, Несплавлення з кромкою розробки, Непровар кореня шва |
| 500 | 5 — Порушення форми й розмірів | Суцільний підріз, Надмірна опуклість стикового шва, Наплив на основний метал, Лінійне зміщення кромок, Пропалення |
| 600 | 6 — Інші невідповідності | Випадкове запалювання дуги, Бризки металу, Кольори мінливості (оксидна плівка) |
Основні дефекти: причина і що робити
| Номер | Дефект | Причина | Що змінити |
|---|---|---|---|
| 201 | Газова порожнина | Волога, бруд, зрив газового захисту, довга дуга | Просушити електроди, зачистити кромки, перевірити газ і протяг |
| 2024 | Усадкова раковина в кратері | Різкий обрив дуги наприкінці шва | Заварювати кратер зворотним рухом, увімкнути спад струму |
| 301 | Шлакове включення | Не зачищено попередній прохід, шлак набігає поперед дуги | Зачищати кожен валик, вести дугу попереду шлаку |
| 304 | Металеве включення | Дотик електродом до ванни або присадки при TIG чи струм понад допустимий для діаметра вольфраму | Переточити вольфрам, тримати дистанцію, запалювати осцилятором або lift-arc, а не чирканням, тримати струм у межах діаметра |
| 401 | Несплавлення | Занижений струм, велика швидкість, неправильний кут | Підняти струм, сповільнити ведення, змінити нахил електрода |
| 402 | Непровар кореня шва | Малий зазор, велике притуплення, товстий електрод | Збільшити зазор, зменшити притуплення, взяти тонший електрод |
| 5011 | Суцільний підріз | Завищений струм, велика швидкість, довга дуга | Зменшити струм, затриматись на кромці, вкоротити дугу |
| 502 | Надмірна опуклість стикового шва | Занижена швидкість, надлишок присадки | Пришвидшити ведення, зменшити подачу дроту |
| 506 | Наплив на основний метал | Зайвий метал натік за край шва на непрогріту поверхню | Підняти струм, змінити кут, знизити швидкість подачі |
| 507 | Лінійне зміщення кромок | Помилка складання, слабкі прихватки | Перескласти, частіше ставити прихватки, використати оснастку |
| 510 | Пропалення | Завищений струм на тонкому металі, великий зазор | Зменшити струм, варити з відривом, поставити підкладку |
| 100 | Холодні тріщини | Водень + гартівна структура + напруження | Підігрів, низьководневі електроди, прожарювання, порядок швів |
| 100 | Гарячі тріщини | Сірка й фосфор, жорстка форма шва, розтягувальні напруження | Змінити форму валика, знизити погонну енергію, змінити присадку |
| 602 | Бризки металу | Низька напруга, чистий CO₂, довгий виліт | Підняти напругу, перейти на суміш, укоротити виліт |
Рівні якості за ISO 5817
Той самий дефект допустимий або недопустимий залежно від рівня, заданого проєктом.
| Рівень | Назва | Де застосовується |
|---|---|---|
| B | Високий | Відповідальні несучі конструкції, посудини під тиском, EXC3–EXC4 за EN 1090-2 |
| C | Середній | Основна маса машинобудівних і будівельних конструкцій, EXC2 |
| D | Базовий | Ненавантажені й другорядні елементи, огорожі, каркаси |
Для пор, підрізів і перевищення підсилення в ISO 5817 задано граничні розміри, що залежать від рівня. Для тріщин граничного розміру немає: будь-яка тріщина — брак і за B, і за C, і за D однаково. Для алюмінію граничні значення дає ISO 10042; чим він відрізняється від ISO 5817, описано в статті про рівні якості для алюмінію.
Чим виявляють
| Метод | Що бачить | Обмеження |
|---|---|---|
| Візуальний (VT) | Поверхневі: підріз, наплив, бризки, форма шва | Нічого всередині металу |
| Капілярний (PT) | Тріщини й пори, що виходять на поверхню | Лише відкриті дефекти, поверхня має бути чистою |
| Магнітопорошковий (MT) | Поверхневі й підповерхневі тріщини | Лише феромагнітні матеріали |
| Ультразвуковий (UT) | Внутрішні: непровар, несплавлення, тріщини | Потрібен доступ і кваліфікований оператор |
| Радіографія (RT) | Пори, включення, непровар — із документальним знімком | Дорого, потребує радіаційної безпеки |
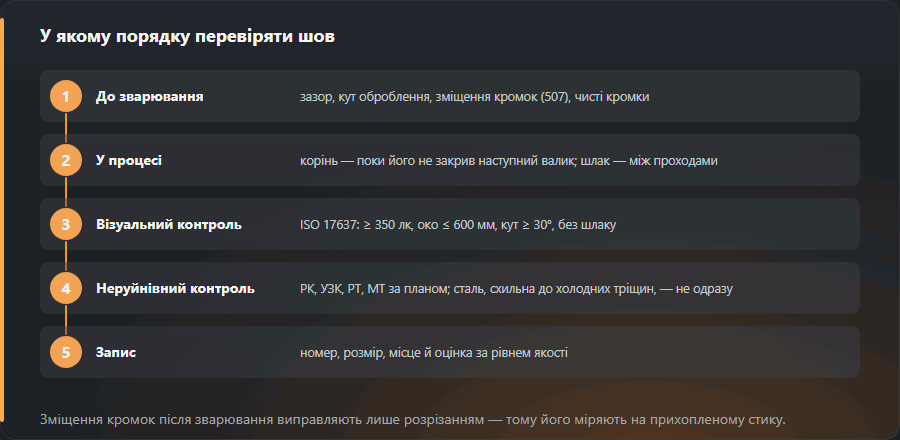
У якому порядку перевіряти шов
- До зварювання. Зазор, кут розробки й зміщення кромок (507) міряють на прихопленому стику — після зварювання зміщення виправляється лише розрізанням. Тут же перевіряють чистоту кромок — головне джерело пор.
- Під час зварювання. Корінь оглядають, доки його не закрив наступний валик, а шлак видаляють між проходами — найдешевший захист від включень і міжваликового несплавлення.
- Після зварювання — візуальний контроль. ISO 17637 вимагає не менше 350 лк, око не далі 600 мм і кут не менше 30°, на поверхні без шлаку. Тут виявляється більшість дефектів групи 500.
- Об’ємний і поверхневий контроль — РК, УЗК, капілярний, магнітопорошковий — за планом контролю. На сталях, схильних до холодних тріщин, не одразу: тріщина може з’явитися через добу.
- Запис. Номер, розмір, місце й оцінка за рівнем — найшвидше в генераторі протоколу візуального контролю.

Які дефекти найнебезпечніші
Небезпеку визначає не так розмір дефекту, як його форма:
- Площинні дефекти — тріщини (100), несплавлення (401), а на рівнях B і C і непровар (402). Вони мають гострі краї, концентрують напруження й ростуть під змінним навантаженням. Допустимого розміру для тріщин і несплавлень ISO 5817 не дає взагалі.
- Гострі надрізи біля краю валика — підріз, неправильний кут переходу (505), наплив (506). Вони лежать там, де напруження від згину найбільші, тож за змінного навантаження втомні тріщини стартують саме від них.
- Об’ємні дефекти — пори й включення. Заокруглена форма слабко концентрує напруження, тому межі м’якші; але це сигнал, що процес вийшов з-під контролю.
- Розмірні дефекти — опуклість, перевищення проплаву. Статично менш небезпечні, але змінюють кут переходу й через це втомну міцність.
Повні вимоги всіх трьох рівнів із вибором рівня під виріб — на сторінці про рівні якості ISO 5817.
Норми та джерела
Видання стандарту, пункт або таблиця і що з них бере ця сторінка. Номери звірено зі змістом, який публікують видавці стандартів; повні тексти продають органи зі стандартизації.
- EN ISO 6520-1:2007, п. 3 — номери недосконалостей та їхні групи
- EN ISO 5817:2023, п. 5, табл. 1 — межі недосконалостей для рівнів якості B, C і D
- EN ISO 17637:2016, пп. 6.4, 7 — візуальний контроль готового шва і протокол
Часті питання
Чим дефект відрізняється від несуцільності?
Строго за ISO 6520-1 будь-яке відхилення від ідеального шва — це несуцільність (imperfection). Дефектом (defect) вона стає лише тоді, коли виходить за межі рівня якості, заданого для цієї конструкції. Пора 3,5 мм у листі 10 мм вкладається в рівень D (межа 4 мм), але на рівні B, де межа 2 мм, це вже дефект.
Який рівень якості обрати?
Його задає не зварник, а проєкт: рівень зазначається в кресленні або у WPS із посиланням на ISO 5817. Для сталевих конструкцій за EN 1090-2 рівень випливає з класу виконання: для EXC2 це зазвичай C. Якщо в документах рівня немає, його з’ясовують у конструктора до зварювання, а не обирають самі.
Чи можна виправляти дефект наплавленням зверху?
Ні. Дефектну ділянку вирубують або вибирають шліфмашинкою до чистого металу, зачищають, за потреби підігрівають і заварюють наново. Заплавлений зверху непровар лишається непроваром — просто перестає бути видимим.
Які дефекти шва видно оком, а які лише під час контролю?
Оком і шаблоном знаходять майже всю групу 500 (підрізи, опуклість, зміщення, увігнутість кореня), групу 600 і все, що виходить на поверхню: пори 2017, кратерні тріщини 104. Пори й включення всередині шва показує радіографія, а несплавлення, непровар у закритих з’єднаннях і підповерхневі тріщини найнадійніше — ультразвук.
З чого починати, якщо в шві кілька дефектів одразу?
З площинних: тріщини й несплавлення не допускаються на жодному рівні й часто мають спільну причину з рештою — наприклад, занизький струм при несплавленні й пори від бруду. Далі дефекти форми біля краю валика, бо це надріз. Пори й опуклість — наприкінці. У кожній групі спершу усувають причину, потім виправляють шов.
Оновлено: