ISO 10042: рівні якості швів алюмінію і чим вони відрізняються від ISO 5817
Ті самі літери B, C і D, ті самі номери невідповідностей — і інші числа. ISO 10042 — аналог ISO 5817 для дугових з’єднань алюмінію, і різниця між ними не косметична: подекуди алюмінієва норма м’якша за сталеву, подекуди суворіша. Нижче — порівняння рядок за рядком, із числами лише там, де збігаються два відкриті джерела.
Коротка відповідь
ISO 5817 оцінює шви сталі, нікелю й титану, ISO 10042 — алюмінію та його сплавів (товщина понад 0,5 мм, процеси MIG, TIG і плазмовий). Рівнів в обох три: B — суворий, C — середній, D — м’який. Головні відмінності: поверхневу пору на рівні B сталь не допускає, а алюміній допускає до 1 мм (за товщини понад 3 мм); із суцільним підрізом на B навпаки — сталь його допускає, алюміній ні; стеля надмірного підсилення в алюмінію вища (6/8/10 мм проти 5/7/10 мм). Норми не взаємозамінні: алюмінієвий шов оцінюють за ISO 10042.

Що охоплює ISO 10042
Повна назва — «Зварювання. З’єднання з алюмінію та його сплавів, виконані дуговим зварюванням. Рівні якості для невідповідностей». Чинна третя редакція 2018 року (у Європі — EN ISO 10042, у Німеччині DIN EN ISO 10042, у Польщі PN-EN ISO 10042). Сфера застосування за передмовою і розділом 1:
- матеріал — алюміній і його сплави товщиною понад 0,5 мм;
- процеси — зварювання MIG, TIG і плазмове;
- шви — стикові, кутові й приварювання патрубків, ручне, механізоване й автоматичне зварювання, усі положення;
- поза нормою — металургія (розмір зерна, твердість) і придатність виробу за призначенням: рівень описує якість виготовлення, а не те, чи витримає конструкція.
Як і в ISO 5817, рівень B — найвищі вимоги, і сама норма рівень для виробу не обирає: це робить стандарт на виріб, конструктор або договір. Передмова радить призначати рівень до початку виробництва, найкраще ще на стадії запиту чи замовлення. В одному виробі різні з’єднання можуть мати різні рівні.
Чому в алюмінію своя норма
Алюмінієвий шов псується інакше, ніж сталевий, тож і «нормальні» для нього невідповідності інші. Три фізичні відмінності пояснюють більшу частину таблиці:
- Водень і пори. Рідкий алюміній розчиняє водень із вологи й забруднень і виділяє його під час кристалізації у вигляді пор. Пористість для алюмінію типова навіть за правильної технології — тому норма не забороняє пори так радикально, як ISO 5817, а обмежує їхній розмір і частку площі.
- Оксид і теплопровідність. Плівка Al₂O₃ плавиться за значно вищої температури, ніж метал під нею, а тепло швидко йде з ванни. Звідси схильність до несплавлень на початку шва й до високого валика. Стелі надмірного підсилення в ISO 10042 вищі за сталеві.
- Чутливість до надрізу. Втомна міцність алюмінію нижча, гострий надріз шкодить йому більше, тому суцільний підріз на рівні B не допускається.
Підготовка, газ і дріт — у статті зварювання алюмінію.
ISO 10042 і ISO 5817 в одній таблиці
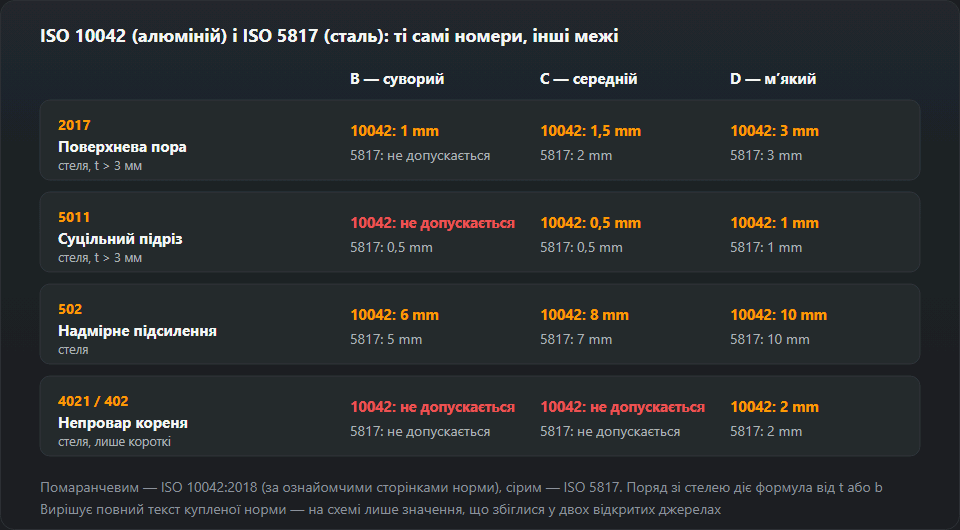
У кожній клітинці два значення: верхнє — за ISO 10042, нижнє — за ISO 5817. Для алюмінію наведено стелі, що збігаються у двох відкритих джерелах (ознайомчі сторінки ISO 10042:2018 і стаття Інституту зварювання в Гливицях із розбором цієї норми); коефіцієнти формул від товщини підтверджує лише одне з них, тому в таблиці їх немає. Сталевий бік — рівно ті самі значення, що в нашій таблиці ISO 5817.
| Номер | Невідповідність | B | C | D |
|---|---|---|---|---|
| 2017 | Поверхнева пора (стеля при t > 3 мм) | ISO 10042: макс. 1 мм ISO 5817: не допускається | ISO 10042: макс. 1,5 мм ISO 5817: 0,2·t макс. 2 мм (t > 3 мм) | ISO 10042: макс. 3 мм ISO 5817: 0,3·t макс. 3 мм |
| 5011 | Суцільний підріз (стеля при t > 3 мм) | ISO 10042: не допускається ISO 5817: 0,05·t макс. 0,5 мм | ISO 10042: макс. 0,5 мм ISO 5817: 0,1·t макс. 0,5 мм | ISO 10042: макс. 1 мм ISO 5817: 0,2·t макс. 1 мм |
| 502 | Надмірна опуклість стикового шва (стеля) | ISO 10042: макс. 6 мм ISO 5817: 1 + 0,1·b макс. 5 мм | ISO 10042: макс. 8 мм ISO 5817: 1 + 0,15·b макс. 7 мм | ISO 10042: макс. 10 мм ISO 5817: 1 + 0,25·b макс. 10 мм |
| 402 | Непровар кореня шва (лише короткі, стеля) | ISO 10042: не допускається ISO 5817: не допускається | ISO 10042: не допускається ISO 5817: не допускається | ISO 10042: макс. 2 мм ISO 5817: 0,2·t макс. 2 мм |
Як читати: стеля — верхня межа незалежно від товщини. Фактична межа — менше з двох: значення формули від товщини (або ширини шва) і стеля. На тонкому листі вирішує формула, на товстому — стеля. Позначення t, s, a, b ті самі, що в ISO 5817: товщина металу, номінальна товщина стикового шва, товщина кутового шва й ширина шва.
Відмінності по черзі
2017 — поверхнева пора
Найбільша відмінність і найчастіше запитання контролерів, які прийшли зі сталі. В ISO 5817 поверхнева пора на рівні B не допускається, а на C — лише за товщини понад 3 мм. ISO 10042 допускає її на будь-якому рівні, зі стелями 1 мм (B), 1,5 мм (C) і 3 мм (D) для товщини понад 3 мм.
Приклад для листа 3 мм (діапазон 0,5–3 мм в ISO 10042). За ознайомчими сторінками ISO 10042:2018 пору тут обмежено 0,1·t на B, 0,2·t на C і 0,3·t на D (другого відкритого джерела для цих коефіцієнтів немає, у суперечці вирішує повний текст), тобто 0,3 мм, 0,6 мм і 0,9 мм. Та сама товщина сталі за ISO 5817: на B і C пора не допускається (для C потрібна товщина понад 3 мм), на D — 0,3·t, тобто 0,9 мм. На рівні D обидві норми дають при 3 мм однаковий результат, розходяться на B і C.
Пористість як явище (багато пор) ISO 10042 оцінює відсотком площі — окремо для проєкції (знімок) і для перерізу, з прикладами в додатку A. Відсотки є в повному тексті; у відкритому доступі ми знайшли їх лише в одному джерелі й тому не наводимо.
5011 — суцільний підріз
Тут напрям зворотний. ISO 5817 допускає на рівні B підріз до 0,05·t, не більше 0,5 мм. ISO 10042 на рівні B суцільного підрізу не допускає зовсім; на C і D стелі ті самі, що в сталі, — 0,5 мм і 1 мм за товщини понад 3 мм. Переривчастий підріз (5012) ISO 10042 описує окремо, вимагає плавного переходу й систематичною невідповідністю його не вважає.
502 — надмірне підсилення
Стелі ISO 10042 — 6 мм на B, 8 мм на C і 10 мм на D. В ISO 5817 — 5, 7 і 10 мм за формули 1 мм + 0,10·b, 0,15·b і 0,25·b. Отже, алюміній має на міліметр більше запасу на рівнях B і C. В обох нормах потрібен плавний перехід валика в основний метал: високий, але «загорнутий» валик із гострим кутом гірший за низький і плавний.
402 — непровар кореня
В обох нормах не допускається на рівнях B і C. На рівні D допустимі лише короткі невідповідності зі стелею 2 мм; ISO 10042 додає, що систематичними вони бути не можуть. У цьому рядку норми збігаються.
2025 — кінцевий кратер і тріщини
Кінцевий кратер (западину в кінці шва) ISO 10042 допускає на D до 3 мм, на C — до 1,5 мм, на B — не допускає. Тріщини (100) заборонені на будь-якому рівні в обох нормах — як і несплавлення в ISO 5817. Кратерну тріщину ISO 10042 допускає лише на D і в обмеженому розмірі.
Як перевіряти алюмінієві шви за ISO 10042
Норма безпосередньо застосовна до візуального контролю — з нього й починається будь-яка оцінка. Порядок такий самий, як для сталі в протоколі VT:
- Зафіксуйте рівень і редакцію. «ISO 10042, рівень C» без року — замало: редакція 2018 змінила кілька рядків проти 2005.
- Виміряйте товщину t і ширину шва b. Від них залежить, чи діє формула, чи стеля, а для пори й підрізу — який діапазон товщин чинний.
- Оцінюйте кожен тип невідповідності окремо. Так вимагає розділ 5; різні невідповідності в одному перерізі розглядають особливо (множинні невідповідності).
- Об’єднуйте сусідні. Дві невідповідності, ближчі одна до одної, ніж більший розмір меншої з них, вважаються однією.
- Перевірте систематичність. Систематичні невідповідності — ті, що повторюються по всій довжині шва, — допускає лише рівень D.
- НК добирайте через ISO 17635. Вона пов’язує рівень якості з рівнем приймання RT, UT чи PT.
«Коротка невідповідність» — те саме, що в ISO 5817: для шва 100 мм і довшого — сумарно не більше 25 мм на будь-які 100 мм, для коротшого — не більше 25 % довжини шва.
Редакції 2005 і 2018 — що змінилося
Редакція 2018 року за передмовою — «незначний перегляд» 2005-го. Головне: поверхневій пористості присвоєно номер 2018 (раніше 2012 — рівномірно розподілена пористість), змінено межі несплавлення на B і C, непровару на C, напливу на D, додано рисунки. З’явилися три невідповідності зі значеннями, узятими з ISO 5817: погане відновлення, випадкова дуга (запалювання дуги поза розробленням) і бризки. Раніше бризок ISO 10042 не оцінювала зовсім — це відзначали автори Інституту зварювання, розбираючи редакцію 2005 року.
ISO 5817 — часті запитання принагідно
Хто приходить до ISO 10042, зазвичай уже знає ISO 5817. Запитання, що повертаються:
- B суворіший за D? Так, в обох нормах B — найвищі вимоги, D — найм’якші. Повна сталева таблиця — на сторінці рівні якості ISO 5817, окрему невідповідність перерахує калькулятор допустимих дефектів — він для сталі, до алюмінію його не застосовуйте.
- Звідки номери невідповідностей? З ISO 6520-1; обидві норми використовують одну нумерацію, тож «502» у протоколі з алюмінію і зі сталі — та сама невідповідність. Повний перелік — номери дефектів ISO 6520.
- Рівень із норми діє сам собою? Ні. Його призначає стандарт на виріб, креслення або договір; для сталевих конструкцій — EN 1090-2 через класи виконання. Для алюмінієвих аналог — EN 1090-3, відповідність класів рівням треба читати в ній самій.
Типові помилки
- ISO 5817 у протоколі з алюмінію. Буває, коли в цеху один бланк протоколу. Підсумок: забраковано добрі шви (пора на B) і пропущено погані (підріз на B).
- Сталевий калькулятор для алюмінію. Формули й стелі різні; число вийде, але не те, що в нормі.
- Немає рівня в замовленні. Узгодження рівня після зварювання закінчується суперечкою. Норма радить призначати його до виробництва.
- Плутанина рівня якості й рівня приймання. «Рівень 2 за ISO 10675» — критерій для знімка, а не рівень якості шва.
- Пористість за однією порою. Поодинока пора й поверхнева пористість — два різні рядки таблиці з різними критеріями.
Джерела значень для алюмінію: ознайомчі сторінки ISO 10042:2018 (standards.iteh.ai, таблиця 1) і S. Sikora, K. Staniszewski, «Zagadnienia wizualnej oceny jakości złączy spawanych z aluminium i jego stopów według obowiązujących norm», Biuletyn Instytutu Spawalnictwa, № 3/2010. У суперечці вирішує повний текст норми в редакції, зазначеній у документації.
Часті питання
Чим ISO 10042 відрізняється від ISO 5817?
Матеріалом і межами. ISO 5817 — для сталі, нікелю, титану та їхніх сплавів, ISO 10042 — для дугових зварних з’єднань алюмінію та його сплавів. Рівні B, C і D та нумерація невідповідностей за ISO 6520-1 у них спільні, а числа різні: поверхнева пора на рівні B за ISO 5817 не допускається, а ISO 10042 допускає її до 1 мм на металі, товщому за 3 мм; із суцільним підрізом навпаки — в ISO 10042 на B він заборонений.
Чи можна оцінювати шви алюмінію за ISO 5817?
Не варто. У сфері застосування ISO 5817 названо сталь, нікель і титан, а для алюмінію є окрема норма — ISO 10042. Оцінка алюмінію за ISO 5817 помиляється в обидва боки: забракує поверхневу пору, яку ISO 10042 на рівні B допускає, і пропустить суцільний підріз, якого ISO 10042 на B не допускає.
Від якої товщини застосовують ISO 10042?
Норма поширюється на метал товщиною понад 0,5 мм. Частину меж наведено окремо для діапазону 0,5–3 мм і для товщини понад 3 мм — так зроблено для поверхневої пори та для підрізу.
Які процеси охоплює ISO 10042?
Редакція 2018 року називає зварювання MIG, TIG і плазмове. Усі типи швів (стикові, кутові, приварювання патрубків), ручне, механізоване й автоматичне зварювання, усі положення. Металургійні питання — розмір зерна, твердість — до норми не входять.
Що таке DIN EN ISO 5817 або PN-EN ISO 10042?
Це та сама норма ISO, прийнята як європейська (EN) і національна: DIN у Німеччині, PN у Польщі, BS у Великій Британії. Технічний текст збігається з ISO, змінюються обкладинка, національна передмова й часом переклад. Важливий рік редакції — він має збігатися з документацією.
Рівень якості й рівень приймання під час контролю — одне й те саме?
Ні. Рівень якості B, C або D описує шов, рівень приймання — критерій конкретного методу контролю (RT, UT, PT). Зв’язок одного з іншим дає ISO 17635; сама ISO 10042 методів виявлення не описує й безпосередньо застосовна до візуального контролю.
Оновлено: