ISO 10042: Bewertungsgruppen für Aluminiumnähte und was sie von ISO 5817 unterscheidet
Dieselben Buchstaben B, C und D, dieselben Nummern der Unregelmäßigkeiten — und andere Zahlen. DIN EN ISO 10042 ist das Gegenstück zur DIN EN ISO 5817 für Lichtbogenschweißverbindungen an Aluminium, und die Unterschiede sind nicht kosmetisch: Teils ist die Aluminiumnorm großzügiger als die Stahlnorm, teils strenger. Unten der Vergleich Zeile für Zeile, mit Zahlen nur dort, wo zwei offene Quellen übereinstimmen.
Kurze Antwort
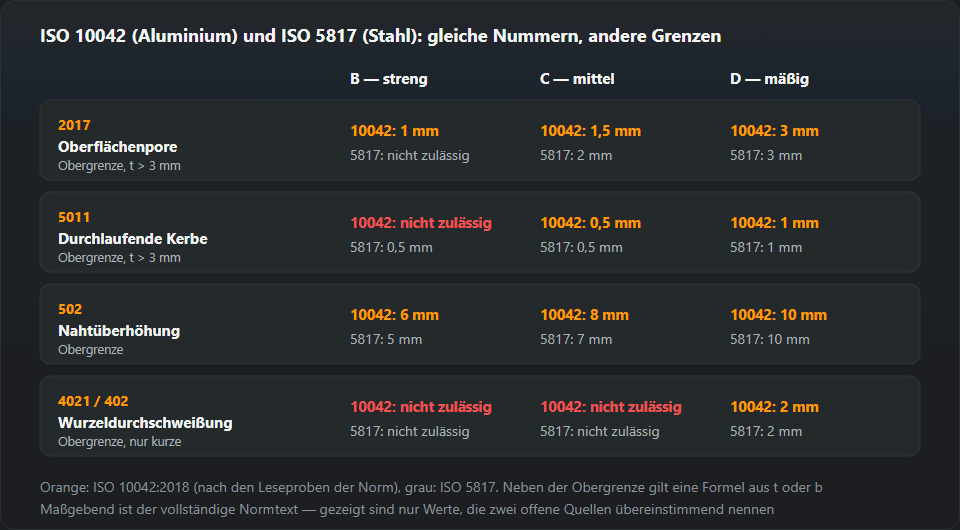
ISO 5817 bewertet Nähte an Stahl, Nickel und Titan, ISO 10042 an Aluminium und seinen Legierungen (Dicke über 0,5 mm, MIG, WIG und Plasma). Beide haben drei Gruppen: B — streng, C — mittel, D — mäßig. Die wichtigsten Unterschiede: Eine Oberflächenpore ist bei Stahl in B unzulässig, bei Aluminium bis 1 mm erlaubt (bei Dicken über 3 mm); mit der durchlaufenden Einbrandkerbe in B ist es umgekehrt — Stahl lässt sie zu, Aluminium nicht; die Obergrenze der Nahtüberhöhung ist bei Aluminium höher (6/8/10 mm statt 5/7/10 mm). Die Normen sind nicht austauschbar: Eine Aluminiumnaht wird nach ISO 10042 bewertet.

Was ISO 10042 abdeckt
Der vollständige Titel lautet „Schweißen — Lichtbogenschweißverbindungen an Aluminium und seinen Legierungen — Bewertungsgruppen von Unregelmäßigkeiten“. Aktuell ist die dritte Ausgabe von 2018, in Deutschland als DIN EN ISO 10042:2019. Anwendungsbereich laut Vorwort und Abschnitt 1:
- Werkstoff — Aluminium und Aluminiumlegierungen über 0,5 mm Dicke;
- Prozesse — MIG-, WIG- und Plasmaschweißen;
- Nähte — Stumpf-, Kehl- und Stutzennähte, manuell, teilmechanisch und automatisch, in allen Positionen;
- nicht erfasst — Metallurgie (Korngröße, Härte) und die Gebrauchstauglichkeit: Die Gruppe beschreibt die Fertigungsqualität, nicht die Tragfähigkeit.
Wie bei ISO 5817 steht B für die höchsten Anforderungen, und die Norm wählt die Gruppe nicht selbst — das tun die Anwendungsnorm, der Konstrukteur oder der Vertrag. Die Einleitung empfiehlt, die Gruppe vor Fertigungsbeginn festzulegen, am besten schon bei Anfrage oder Bestellung. Verschiedene Verbindungen eines Bauteils dürfen verschiedene Gruppen haben.
Warum Aluminium eine eigene Norm hat
Eine Aluminiumnaht geht anders schief als eine Stahlnaht, also sind auch andere Unregelmäßigkeiten „normal“. Drei physikalische Unterschiede erklären den größten Teil der Tabelle:
- Wasserstoff und Poren. Flüssiges Aluminium löst Wasserstoff aus Feuchte und Verunreinigungen und scheidet ihn beim Erstarren als Poren aus. Porosität ist bei Aluminium selbst mit sauberem Verfahren typisch — deshalb lässt die Norm sogar die Oberflächenpore in Gruppe B zu (ISO 5817 nicht) und begrenzt Größe und Flächenanteil.
- Oxid und Wärmeleitung. Die Al₂O₃-Haut schmilzt bei viel höherer Temperatur als das Metall darunter, und die Wärme fließt schnell aus dem Bad ab. Daher die Neigung zu Bindefehlern am Nahtanfang und zu hohen Decklagen. Die Obergrenzen der Nahtüberhöhung liegen in ISO 10042 höher als bei Stahl.
- Kerbempfindlichkeit. Aluminium hat eine niedrigere Dauerfestigkeit, eine scharfe Kerbe schadet mehr — daher ist die durchlaufende Einbrandkerbe in B unzulässig.
Vorbereitung, Gas und Zusatzdraht behandelt der Artikel Aluminium schweißen.
ISO 10042 und ISO 5817 in einer Tabelle
Jede Zelle hat zwei Werte: oben ISO 10042, unten ISO 5817. Für Aluminium stehen die Obergrenzen, die zwei offene Quellen übereinstimmend nennen (die Leseprobe der ISO 10042:2018 und ein Aufsatz des polnischen Schweißinstituts Gliwice zu dieser Norm); die Dickenfaktoren der Formeln stehen nur im Volltext und fehlen hier. Die Stahlseite entspricht genau unserer Tabelle zu ISO 5817.
| Nr. | Unregelmäßigkeit | B | C | D |
|---|---|---|---|---|
| 2017 | Oberflächenpore (Obergrenze bei t > 3 mm) | ISO 10042: max 1 mm ISO 5817: nicht zulässig | ISO 10042: max 1,5 mm ISO 5817: 0,2·t max 2 mm (t > 3 mm) | ISO 10042: max 3 mm ISO 5817: 0,3·t max 3 mm |
| 5011 | Durchlaufende Einbrandkerbe (Obergrenze bei t > 3 mm) | ISO 10042: nicht zulässig ISO 5817: 0,05·t max 0,5 mm | ISO 10042: max 0,5 mm ISO 5817: 0,1·t max 0,5 mm | ISO 10042: max 1 mm ISO 5817: 0,2·t max 1 mm |
| 502 | Zu große Nahtüberhöhung (Stumpfnaht) (Obergrenze) | ISO 10042: max 6 mm ISO 5817: 1 + 0,1·b max 5 mm | ISO 10042: max 8 mm ISO 5817: 1 + 0,15·b max 7 mm | ISO 10042: max 10 mm ISO 5817: 1 + 0,25·b max 10 mm |
| 402 | Ungenügende Durchschweißung (Wurzelfehler) (nur kurze, Obergrenze) | ISO 10042: nicht zulässig ISO 5817: nicht zulässig | ISO 10042: nicht zulässig ISO 5817: nicht zulässig | ISO 10042: max 2 mm ISO 5817: 0,2·t max 2 mm |
So liest man sie: Die Obergrenze gilt unabhängig von der Dicke. Der tatsächliche Grenzwert ist der kleinere von zwei Werten — die Formel aus der Dicke (oder Nahtbreite) und die Obergrenze. Beim Dünnblech entscheidet die Formel, beim dicken Blech die Obergrenze. Die Zeichen t, s, a und b bedeuten dasselbe wie in ISO 5817: Werkstoffdicke, Nenndicke der Stumpfnaht, Kehlnahtdicke und Nahtbreite.
Die Unterschiede im Einzelnen
2017 — Oberflächenpore
Der größte Unterschied und die häufigste Frage von Prüfern, die vom Stahl kommen. In ISO 5817 ist die Oberflächenpore in B unzulässig und in C nur bei Dicken über 3 mm erlaubt. ISO 10042 lässt sie in jeder Gruppe zu, mit Obergrenzen von 1 mm (B), 1,5 mm (C) und 3 mm (D) für Dicken über 3 mm.
Beispiel für 3-mm-Blech (Bereich 0,5–3 mm in ISO 10042): Die größte zulässige Pore ist 0,3 mm in B, 0,6 mm in C und 0,9 mm in D. Dieselbe Dicke in Stahl nach ISO 5817: in B und C unzulässig (C verlangt mehr als 3 mm), in D 0,3·t, also 0,9 mm. Bei 3 mm stimmen beide Normen in D überein und gehen in B und C auseinander.
Porosität als Porenfeld bewertet ISO 10042 über den Flächenanteil in Prozent — getrennt für die projizierte Fläche (Durchstrahlungsbild) und den Querschnitt, mit Beispielbildern im Anhang A. Die Prozentwerte stehen im Volltext; offen fanden wir sie nur in einer Quelle, deshalb nennen wir sie nicht.
5011 — durchlaufende Einbrandkerbe
Hier ist die Richtung umgekehrt. ISO 5817 erlaubt in B eine Kerbe bis 0,05·t, höchstens 0,5 mm. ISO 10042 lässt die durchlaufende Einbrandkerbe in B überhaupt nicht zu; in C und D gleichen die Obergrenzen dem Stahl — 0,5 mm und 1 mm bei Dicken über 3 mm. Die nicht durchlaufende Einbrandkerbe (5012) behandelt ISO 10042 gesondert: weicher Übergang gefordert, sie gilt nicht als systematische Unregelmäßigkeit.
502 — zu große Nahtüberhöhung
ISO 10042 begrenzt sie auf 6 mm (B), 8 mm (C) und 10 mm (D). ISO 5817 auf 5, 7 und 10 mm, mit der Formel 1 mm + 0,10·b, 0,15·b und 0,25·b. Aluminium hat also in B und C einen Millimeter mehr Spielraum. Beide Normen verlangen einen weichen Übergang zum Grundwerkstoff: Eine hohe, überwölbte Decklage mit scharfem Nahtübergangswinkel ist schlechter als eine niedrigere, flach auslaufende.
402 — ungenügende Wurzeldurchschweißung
In beiden Normen in B und C unzulässig. In D sind nur kurze Unregelmäßigkeiten erlaubt, mit einer Obergrenze von 2 mm; ISO 10042 ergänzt, dass sie nicht systematisch sein dürfen. In dieser Zeile stimmen die Normen überein.
2025 — Endkraterlunker und Risse
Den Endkraterlunker lässt ISO 10042 laut Tabelle 1 der Leseprobe in D bis 3 mm und in C bis 1,5 mm zu, in B gar nicht. Risse (100) sind in beiden Normen in keiner Gruppe zulässig — ebenso der Bindefehler in ISO 5817. Einen Kraterriss erlaubt ISO 10042 nur in D und in begrenzter Größe.
Aluminiumnähte nach ISO 10042 prüfen
Die Norm ist unmittelbar für die Sichtprüfung anwendbar, und dort beginnt jede Bewertung. Die Reihenfolge ist dieselbe wie beim Stahl in unserem Sichtprüfprotokoll:
- Gruppe und Ausgabe festhalten. „ISO 10042 Gruppe C“ ohne Jahr reicht nicht: Die Ausgabe 2018 hat mehrere Zeilen gegenüber 2005 geändert.
- Dicke t und Nahtbreite b messen. Sie entscheiden, ob Formel oder Obergrenze gilt, und bei Pore und Kerbe, welcher Dickenbereich zählt.
- Jede Art von Unregelmäßigkeit getrennt bewerten. So verlangt es Abschnitt 5; verschiedene Unregelmäßigkeiten in einem Querschnitt sind besonders zu betrachten (Mehrfachunregelmäßigkeiten).
- Benachbarte zusammenfassen. Zwei Unregelmäßigkeiten, deren Abstand kleiner ist als das Hauptmaß der kleineren, gelten als eine.
- Systematik prüfen. Systematische Unregelmäßigkeiten — über die ganze Naht wiederkehrend — sind nur in Gruppe D zulässig.
- ZfP über ISO 17635 wählen. Sie verknüpft die Bewertungsgruppe mit der Zulässigkeitsgrenze für RT, UT oder PT.
„Kurze Unregelmäßigkeit“ bedeutet dasselbe wie in ISO 5817: bei Nähten ab 100 mm insgesamt höchstens 25 mm je 100 mm, bei kürzeren höchstens 25 % der Nahtlänge.
Ausgaben 2005 und 2018 — was sich geändert hat
Laut Vorwort ist die Ausgabe 2018 eine kleinere Überarbeitung der von 2005. Das Wichtigste: Oberflächenporosität trägt nun die Nummer 2018 (vorher 2012, gleichmäßig verteilte Porosität); geändert wurden die Grenzen für Bindefehler in B und C, ungenügende Wurzeldurchschweißung in C und Schweißgutüberlauf in D; Bilder kamen hinzu. Neu sind drei Unregelmäßigkeiten mit Werten aus ISO 5817: schlechter Ansatz, Zündstelle und Spritzer. Vorher bewertete ISO 10042 Spritzer gar nicht — darauf wiesen die Autoren des Schweißinstituts Gliwice bei der Ausgabe 2005 hin.
ISO 5817 — häufige Fragen nebenbei
Wer bei ISO 10042 landet, kennt meist schon ISO 5817. Diese Fragen kommen immer wieder:
- Ist B strenger als D? Ja, in beiden Normen ist B die anspruchsvollste, D die großzügigste Gruppe. Die vollständige Stahltabelle steht unter Bewertungsgruppen nach ISO 5817, eine einzelne Unregelmäßigkeit rechnet der Rechner für ISO 5817 aus — für Stahl, nicht für Aluminium.
- Woher kommen die Nummern? Aus ISO 6520-1. Beide Normen nutzen dieselbe Nummerung, „502“ im Aluminium- und im Stahlprotokoll ist dieselbe Unregelmäßigkeit. Die vollständige Liste: Nummern nach ISO 6520.
- Gilt eine Gruppe von selbst? Nein. Sie wird von der Produktnorm, der Zeichnung oder dem Vertrag gefordert; bei Stahlbauten über die Ausführungsklassen der EN 1090-2. Das Gegenstück für Aluminiumtragwerke ist EN 1090-3 — die Zuordnung der Klassen zu Gruppen steht dort selbst.
Typische Fehler
- ISO 5817 im Aluminiumprotokoll. Passiert, wenn der Betrieb nur eine Protokollvorlage hat. Folge: gute Nähte verworfen (Pore in B), schlechte durchgelassen (Kerbe in B).
- Stahlrechner für Aluminium. Formeln und Obergrenzen unterscheiden sich; heraus kommt eine Zahl, nur nicht die der Norm.
- Keine Gruppe in der Bestellung. Wer die Gruppe nach dem Schweißen aushandelt, landet im Streit. Die Norm empfiehlt die Festlegung vor der Fertigung.
- Bewertungsgruppe und Zulässigkeitsgrenze verwechselt. „Grenze 2 nach ISO 10675“ ist ein Kriterium für den Film, keine Bewertungsgruppe der Naht.
- Porosität an einer Pore beurteilt. Einzelpore und Oberflächenporosität sind zwei Zeilen mit verschiedenen Kriterien.
Quellen der Aluminiumwerte: Leseprobe der ISO 10042:2018 (standards.iteh.ai, Tabelle 1) und S. Sikora, K. Staniszewski, „Zagadnienia wizualnej oceny jakości złączy spawanych z aluminium i jego stopów według obowiązujących norm“, Biuletyn Instytutu Spawalnictwa Nr. 3/2010. Im Streitfall gilt der Volltext der in den Unterlagen genannten Ausgabe.
Häufige Fragen
Was ist der Unterschied zwischen ISO 10042 und ISO 5817?
Werkstoff und Grenzwerte. DIN EN ISO 5817 gilt für Stahl, Nickel, Titan und deren Legierungen, DIN EN ISO 10042 für Lichtbogenschweißverbindungen an Aluminium und seinen Legierungen. Beide haben die Bewertungsgruppen B, C und D und die Nummern nach ISO 6520-1, aber andere Zahlen: Eine Oberflächenpore ist in ISO 5817 bei B unzulässig, ISO 10042 lässt sie bis 1 mm bei Dicken über 3 mm zu; bei der durchlaufenden Einbrandkerbe ist es umgekehrt — in ISO 10042 ist sie in B unzulässig.
Darf man Aluminiumnähte nach ISO 5817 bewerten?
Sollte man nicht. Der Anwendungsbereich der ISO 5817 nennt Stahl, Nickel und Titan, für Aluminium gibt es die eigene ISO 10042. Wer Aluminium nach ISO 5817 bewertet, liegt in beide Richtungen falsch: Er verwirft eine Oberflächenpore, die ISO 10042 in B zulässt, und lässt eine durchlaufende Einbrandkerbe durch, die ISO 10042 in B nicht zulässt.
Ab welcher Dicke gilt ISO 10042?
Für Werkstoffdicken über 0,5 mm. Einige Grenzwerte sind getrennt für 0,5–3 mm und für Dicken über 3 mm angegeben — so bei der Oberflächenpore und bei der Einbrandkerbe.
Welche Schweißprozesse deckt ISO 10042 ab?
Die Ausgabe 2018 nennt MIG-, WIG- und Plasmaschweißen. Sie gilt für alle Nahtarten (Stumpf-, Kehl- und Stutzennähte), für manuelles, teilmechanisches und automatisches Schweißen und für alle Positionen. Metallurgische Aspekte wie Korngröße oder Härte gehören nicht dazu.
Was bedeutet DIN EN ISO 5817 im Unterschied zu ISO 5817?
Es ist dieselbe ISO-Norm, übernommen als Europäische Norm (EN) und als DIN-Norm. Der technische Inhalt ist identisch; hinzu kommen das nationale Vorwort und die deutsche Fassung. Entscheidend ist das Ausgabejahr — es muss zu den Unterlagen passen.
Ist die Bewertungsgruppe dasselbe wie die Zulässigkeitsgrenze der ZfP?
Nein. Die Bewertungsgruppe B, C oder D beschreibt die Naht, die Zulässigkeitsgrenze das Kriterium eines bestimmten Prüfverfahrens (RT, UT, PT). Die Verknüpfung liefert ISO 17635. ISO 10042 selbst beschreibt keine Prüfverfahren und ist unmittelbar für die Sichtprüfung anwendbar.
Aktualisiert: