Ce imperfecțiuni admite ISO 5817 la fiecare nivel
Aceeași imperfecțiune poate fi în același timp admisibilă și inadmisibilă — depinde de nivelul de calitate scris în documentație. Mai jos, tabelul complet al limitelor pentru cele trei niveluri și de unde vine nivelul.
Răspuns scurt
ISO 5817 împarte cerințele pe trei niveluri:
- B — sever. Cele mai strânse limite, de obicei la construcții solicitate și sub sarcină variabilă.
- C — intermediar. Cel mai frecvent la construcțiile obișnuite.
- D — permisiv. Elemente puțin solicitate.
Nivelul nu este o notă pentru sudor și nici o măsură a grijii lui, ci un criteriu de acceptare. Îl alege documentația, nu cel care se uită la cusătură.
Ce este ISO 5817: EN ISO 5817, DIN EN ISO 5817 și SR EN ISO 5817
ISO 5817 este standardul care spune cât de mare poate fi o imperfecțiune a unei îmbinări sudate prin topire înainte ca sudura să fie respinsă. Se aplică oțelului, nichelului, titanului și aliajelor lor, de la grosimea de 0,5 mm; pentru aluminiu standardul corespunzător este ISO 10042.
EN ISO 5817 este publicarea europeană a aceluiași text, iar SR EN ISO 5817, DIN EN ISO 5817, BS EN ISO 5817 și UNE-EN ISO 5817 sunt versiunile lui naționale. Prefixul arată cine a publicat documentul, nu ce limite se aplică — cifrele din tabelul de mai jos sunt aceleași.
Standardul nu este o metodă de sudare. Cum se execută sudura stabilește WPS-ul, iar ISO 5817 dă doar limitele cu care inspectorul compară ce a măsurat. Valorile pentru o grosime și o lățime de sudură concrete le calculează calculatorul de imperfecțiuni admise.
Valorile admise
Valoarea admisă este de regulă cea mai mică dintre două: rezultatul formulei
și plafonul indicat alături. t este grosimea materialului,
b lățimea cusăturii sau a feței.
| Nr. | Imperfecțiunea | B — sever | C — intermediar | D — permisiv |
|---|---|---|---|---|
| 100 | Fisură | nu se admite | nu se admite | nu se admite |
| 401 | Lipsă de topire | nu se admite | nu se admite | nu se admite |
| 402 | Lipsă de pătrundere la rădăcină | nu se admite | nu se admite | 0,2·t max 2 mm |
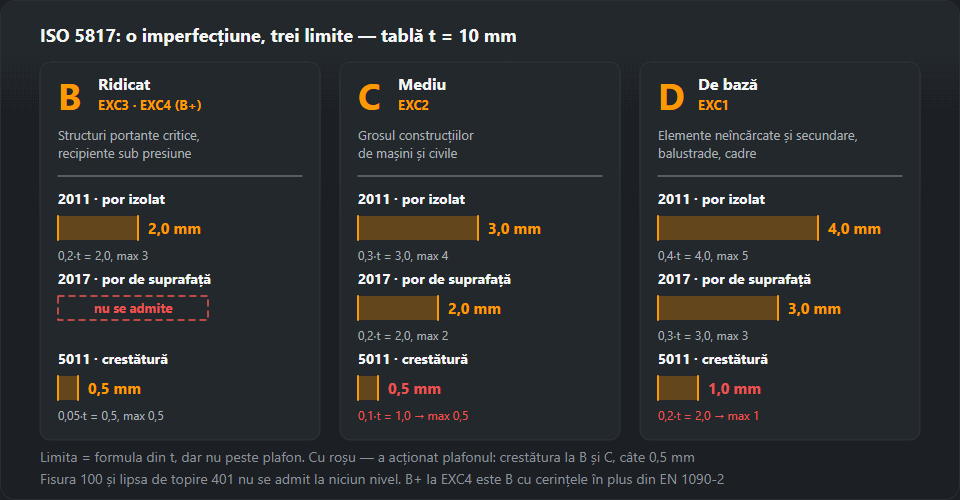
| 2011 | Por izolat | 0,2·t max 3 mm | 0,3·t max 4 mm | 0,4·t max 5 mm |
| 2017 | Por de suprafață | nu se admite | 0,2·t max 2 mm (t > 3 mm) | 0,3·t max 3 mm |
| 5011, 5012 | Crestătură continuă | 0,05·t max 0,5 mm | 0,1·t max 0,5 mm | 0,2·t max 1 mm |
| 502 | Supraînălțare excesivă la sudura cap la cap | 1 + 0,1·b max 5 mm | 1 + 0,15·b max 7 mm | 1 + 0,25·b max 10 mm |
| 503 | Convexitate excesivă la sudura de colț | 1 + 0,1·b max 3 mm | 1 + 0,15·b max 4 mm | 1 + 0,25·b max 5 mm |
| 504 | Pătrundere excesivă la rădăcină (b — lățimea rădăcinii) | 1 + 0,2·b max 3 mm | 1 + 0,6·b max 4 mm | 1 + 1·b max 5 mm |
| 507 | Denivelare liniară a marginilor | 0,1·t max 3 mm | 0,15·t max 4 mm | 0,25·t max 5 mm |
| 511 | Rost incomplet umplut | nu se admite | 0,1·t max 1 mm | 0,25·t max 2 mm |
| 515 | Concavitate la rădăcină | 0,05·t max 0,5 mm | 0,1·t max 1 mm | 0,2·t max 2 mm |
Norma descrie câteva zeci de tipuri de imperfecțiuni și distinge în plus domenii de grosime și cazuri particulare. În tabel sunt cele care ajung efectiv în rapoarte. Pentru o grosime și o lățime anume, calculatorul de imperfecțiuni admisibile dă cifra, cu aceleași valori ca aici. Textul complet al cerințelor, cu note și excepții, rămâne mereu în normă.
Ce nu se admite la niciun nivel
Două rânduri de mai sus poartă „nu se admite” în toate cele trei coloane, și nu este severitate de dragul severității:
Fisura (100) și lipsa de topire (401) sunt imperfecțiuni plane. Periculozitatea lor nu ține de mărime, ci de formă: lucrează ca o crestătură, concentrează tensiunea și cresc sub sarcină variabilă. Un por de aceeași lungime este incomparabil mai puțin periculos, fiindcă are margini rotunjite și distribuie tensiunea în loc să o adune.
Lipsa de pătrundere (402) se admite doar la nivelul D și numai ca imperfecțiune scurtă. La B și C nu apare deloc — din același motiv.
Consecința practică: mărimea unei imperfecțiuni plane nu este un argument în discuția cu controlorul. „Abia se vede” nu schimbă încadrarea.
De unde vine nivelul în documentație
La construcțiile din oțel sub EN 1090-2 nivelul rezultă direct din clasa de execuție:
| Clasa de execuție EN 1090-2 | Nivelul de calitate | Utilizare tipică |
|---|---|---|
| EXC1 | D | Construcții puțin solicitate, anexe gospodărești |
| EXC2 | C | Construcții obișnuite — cazul cel mai frecvent |
| EXC3 | B | Obiective cu risc pentru oameni: clădiri publice, poduri |
| EXC4 | B+ | Construcții critice, cu urmări grave în caz de cedare |
B+ la EXC4 nu este un al patrulea nivel al normei, ci nivelul B cu cerințe suplimentare pe care EN 1090-2 le adaugă peste ISO 5817 pentru o parte dintre imperfecțiuni. În afara construcțiilor, nivelul îl dă norma de produs: la echipamente sub presiune, recipiente și conducte o face norma corespunzătoare a acelei familii sau specificația beneficiarului.
Cum alegi nivelul B, C sau D pentru un produs
La întrebarea „ce nivel ISO 5817 îmi trebuie?” norma însăși nu răspunde. Ea dă limitele pentru trei niveluri și lasă alegerea celui care specifică produsul. În practică decizia se ia mereu în aceeași ordine:
- Desen, contract, plan de control. Dacă nivelul e scris acolo — „ISO 5817-C”, „nivel de calitate B” în notele despre suduri — acesta e răspunsul și nimeni din atelier nu îl schimbă.
- Norma de produs sau clasa de execuție. Dacă desenul tace, se verifică după ce normă se execută produsul. Ea, sau clasa pe care o atribuie structurii ori sudurii, indică nivelul.
- Abia apoi nivelul propriu-zis. Dacă nu reiese nici din acte, nici din norma de produs, se stabilește în scris cu beneficiarul înainte de sudare — nu se alege după ce cusătura a fost deja examinată.
Construcții metalice — EN 1090-2
Drumul cel mai scurt: clasa de execuție dă nivelul direct, ca în tabelul de mai sus. Proiectantul care a scris EXC2 pe desen a ales deja nivelul C, chiar dacă litera C nu apare nicăieri pe planșă.
Vehicule feroviare — EN 15085-3
La materialul rulant — cutii de vagon, boghiuri și piese atașate, inclusiv cutia de nisip — nivelul nu vine direct din desen. EN 15085-3 atribuie mai întâi fiecărei suduri o clasă de performanță (CP A … CP D) după solicitarea îmbinării și categoria de siguranță, iar un tabel al acestui standard leagă clasa de un nivel de calitate ISO 5817 pentru oțel sau ISO 10042 pentru aluminiu. Corespondența se citește în ediția EN 15085-3 numită în contract; aici nu o dăm intenționat, pentru că sursele publicate nu concordă.
Recipiente, conducte, aluminiu, examenul sudorului
- Recipiente sub presiune și conducte — nivelul, sau criterii de acceptare proprii, le stabilește norma de produs ori specificația beneficiarului; ISO 5817 se aplică acolo unde acel document trimite la ea.
- Aluminiu — deloc ISO 5817, ci ISO 10042, cu niveluri și cifre proprii (mai jos).
- Examenul sudorului după ISO 9606-1 — examinarea vizuală a probei se face de obicei la nivelul B. Mai multe în articolul despre calificarea sudorului.
De ce să nu scrii B peste tot, „ca să fie”
Sună prudent, dar costă bani și nu face produsul mai sigur acolo unde nu e nevoie. Limite mai strânse înseamnă mai multe suduri în afara lor: mai multe reparații, mai mult control repetat, mai multe discuții la recepție. Clasele mai înalte din normele de produs aduc de regulă și un volum mai mare de control și documente, iar sudorul trebuie să lucreze mai încet și să polizeze mai mult. La o balustradă puțin solicitată, nivelul D nu e mai puțin sigur — e pur și simplu potrivit sarcinii. Nivelul trebuie să urmeze solicitarea și consecințele unei cedări, nu dorința de a părea sever.

Cum se folosește la recepție
Ordinea este mereu aceeași. Întâi se citește nivelul de calitate din documentație. Apoi imperfecțiunea primește un număr conform ISO 6520-1 — fără număr nu ai despre ce discuta, pentru că „un fel de adâncitură” nu este poziție în niciun tabel. Abia cu numărul și nivelul în mână se caută limita și se măsoară defectul.
Numerele imperfecțiunilor — tabelul ISO 6520-1. Cum arată defectele și de unde vin — catalogul defectelor de sudură. Prin ce se deosebește nivelul de domeniul unei calificări de procedură — WPQR.
Cum se citește tabelul ISO 5817: un exemplu lucrat
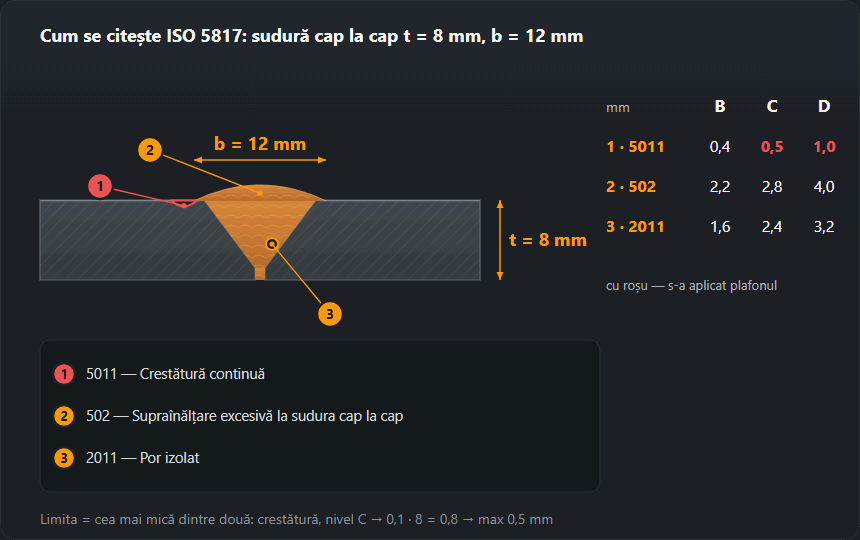
Să luăm o sudură cap la cap pe tablă de 8 mm, cu fața lată de 12 mm:
t = 8 mm, b = 12 mm.
t este grosimea materialului și dă limitele pentru crestătură, pori,
lipsă de pătrundere, denivelarea marginilor și rostul neumplut. b
este lățimea feței cusăturii: se măsoară pe cusătura însăși, transversal, de la
o margine la alta, cu rigla sau cu șablonul de sudură. b apare doar
în rândurile de supraînălțare (502, 503) și de pătrundere (504) — dar în 504 e altă mărime: acolo b este lățimea rădăcinii pe partea opusă și se măsoară separat, pe dosul îmbinării.

Fiecare celulă a tabelului are două părți: formula și plafonul („max”).
Se calculează formula pentru t sau b propriu, se compară
cu plafonul și se ia valoarea mai mică. Pentru aceeași îmbinare,
toate cele șase poziții frecvente:
| Imperfecțiunea | B | C | D |
|---|---|---|---|
| 5011 crestătură | 0,05·8 = 0,4 → 0,4 | 0,1·8 = 0,8 → 0,5 (plafon) | 0,2·8 = 1,6 → 1,0 (plafon) |
| 502 supraînălțare excesivă | 1 + 0,1·12 = 2,2 | 1 + 0,15·12 = 2,8 | 1 + 0,25·12 = 4,0 |
| 2011 por | 0,2·8 = 1,6 | 0,3·8 = 2,4 | 0,4·8 = 3,2 |
| 402 lipsă de pătrundere | nu se admite | nu se admite | 0,2·8 = 1,6 |
| 511 rost incomplet umplut | nu se admite | 0,1·8 = 0,8 | 0,25·8 = 2,0 |
| 507 denivelarea marginilor | 0,1·8 = 0,8 | 0,15·8 = 1,2 | 0,25·8 = 2,0 |
Toate limitele de pe această pagină și din calculator sunt socotite după ISO 5817:2014; în ediția 2023 aceste rânduri ale tabelului nu s-au schimbat.
Toate valorile în mm. La supraînălțare plafoanele de 5, 7 și 10 mm nu sunt
atinse la b = 12 mm, deci decide formula. La crestătură
e invers: la nivelul C formula trece de 0,5 mm de îndată ce tabla e mai groasă
de 5 mm, iar de acolo decide doar plafonul. De aceea crestătura este rândul
citit greșit cel mai des.
Acum aplicarea. O crestătură măsurată de 0,6 mm trece la nivelul D (1,0), dar nu la C și nici la B. Un por izolat de 2,8 mm trece la D (3,2), la C (2,4) nu. O supraînălțare de 3,0 mm — D da (4,0), C nu (2,8). Aceeași cusătură, trei verdicte — de aceea nivelul trebuie știut înainte ca cineva să ia șablonul în mână. Pentru grosimea și lățimea ta, calculul îl face calculatorul ISO 5817, cu aceleași date.
Greșeli tipice la evaluarea după ISO 5817
- Măsori înainte să numești. Crestătura (5011) și concavitatea la rădăcină (515) pot semăna, dar au limite diferite: la nivelul C și tablă de 8 mm, 0,5 mm față de 0,8 mm. Întâi numărul din tabelul ISO 6520-1.
- Formula fără plafon. La tablă de 20 mm formula pentru crestătură la nivelul C dă 2 mm; admis rămâne tot 0,5 mm.
- Confuzia între t și b. Dacă în formula supraînălțării pui grosimea 8 în loc de lățimea feței 12, nivelul C scade de la 2,8 la 2,2 mm — și o sudură bună e respinsă degeaba.
- Aluminiu evaluat după ISO 5817. Sudurile de aluminiu se evaluează după ISO 10042; cifrele pentru oțel nu se transferă.
- Nivelul confundat cu volumul de control. Nivelul spune ce e admis în ceea ce se controlează. Câte suduri și prin ce metodă — VT, RT, UT — stabilește norma de produs sau planul de control. Constatările vizuale intră într-un raport, cum e cel produs de generatorul de raport de examinare vizuală ISO 17637.
- Nivelul citit ca notă pentru sudor. O cusătură respinsă la B și acceptată la D nu e „mai proastă” într-o lucrare de nivel D — doar îndeplinește criteriul acelei lucrări.
- „Abia se vede” la imperfecțiunile plane. O fisură sau o lipsă de topire de orice lungime nu trece la niciun nivel, nici la D.
ISO 5817 și ISO 10042: care este diferența
Cele două norme fac același lucru — niveluri de calitate B, C și D pentru îmbinări sudate, construite la fel, în jurul numerelor ISO 6520-1 — dar pentru materiale diferite. ISO 5817 acoperă oțelul, nichelul, titanul și aliajele lor, ISO 10042 aluminiul și aliajele sale. Literele coincid, cifrele nu: o limită citită din tabelul ISO 5817 nu se aplică unei suduri de aluminiu și nici invers. Acolo unde un produs combină ambele materiale — cazul tipic e materialul rulant — documentația spune ce normă se aplică fiecărei suduri, iar EN 15085-3 însăși trimite la ISO 5817 pentru oțel și la ISO 10042 pentru aluminiu. Tabelul și calculatorul de pe acest site conțin doar valorile ISO 5817.
Întrebări frecvente
Cine alege nivelul de calitate?
Nici controlorul, nici sudorul — documentația. Nivelul vine din proiect, din norma de produs sau din contract; la construcțiile metalice rezultă direct din clasa de execuție EXC conform EN 1090-2. Dacă în acte nu apare, este o lipsă care se semnalează înainte de sudare, nu se ghicește după.
Ce crestătură trece la nivelul C pe tablă de 10 mm?
Până la 0,5 mm. Formula dă 0,1·t, adică 1 mm, dar se aplică și plafonul de 0,5 mm — se ia valoarea mai mică. La nivelul B ar fi 0,05·t = 0,5 mm cu același plafon, iar la nivelul D 0,2·t = 2 mm, dar nu mai mult de 1 mm.
Se aplică ISO 5817 la aluminiu?
Nu. ISO 5817 acoperă îmbinările sudate prin topire la oțel, nichel, titan și aliajele lor, de la 0,5 mm grosime. Pentru aluminiu și aliajele sale același rol îl are ISO 10042, cu niveluri și valori proprii.
Ce înseamnă nivelul C după ISO 5817?
Nivelul intermediar dintre cele trei de acceptare. Pentru tablă de 8 mm cu fața de 12 mm înseamnă, de exemplu: crestătură până la 0,5 mm, por izolat până la 2,4 mm, supraînălțare până la 2,8 mm, denivelare a marginilor până la 1,2 mm; fisurile, lipsa de topire și lipsa de pătrundere nu se admit. La construcțiile metalice nivelul C corespunde clasei de execuție EXC2 conform EN 1090-2. Notația „ISO 5817-C” de pe desen înseamnă exact acest nivel.
Prin ce diferă ISO 10042 de ISO 5817?
Prin material. Ambele definesc niveluri de calitate B, C și D pentru îmbinări sudate, dar ISO 5817 este pentru oțel, nichel, titan și aliajele lor, iar ISO 10042 pentru aluminiu și aliajele sale, cu valori limită proprii. Cifrele uneia nu se folosesc pentru sudurile acoperite de cealaltă.
Actualizat: