Qué significan 401, 5011 y 2011: códigos de defectos ISO 6520-1
401, 5011, 2011: en el informe de inspección visual, radiográfica o por ultrasonidos la imperfección se anota con un número y no con su nombre. Abajo, la tabla completa en seis grupos, con la denominación de cada número y un enlace al artículo allí donde el defecto está tratado a fondo.
Respuesta corta
Los números que más llegan a un informe:
- 100 — fisura, 104 — fisura de cráter
- 2011 — poro aislado, 2012 — porosidad uniformemente distribuida
- 3041 — inclusión de wolframio (el defecto clásico del TIG)
- 401 — falta de fusión, 402 — falta de penetración
- 5011 — mordedura continua
- 507 — desalineación lineal
- 510 — perforación
- 602 — proyecciones
Cómo se lee el número
La primera cifra es el grupo: 1 fisuras, 2 cavidades y poros, 3 inclusiones sólidas, 4 falta de fusión y de penetración, 5 forma y dimensiones incorrectas, 6 otras. Las cifras siguientes acotan el tipo y la última indica la posición o la forma.
Con 5011: 5 grupo de la forma, 501
mordedura, 5011 mordedura continua. Del mismo modo,
1013 es una fisura longitudinal (101) situada en la zona afectada
térmicamente. Cuanto más largo es el número, con más precisión dice qué vio
el inspector y dónde.

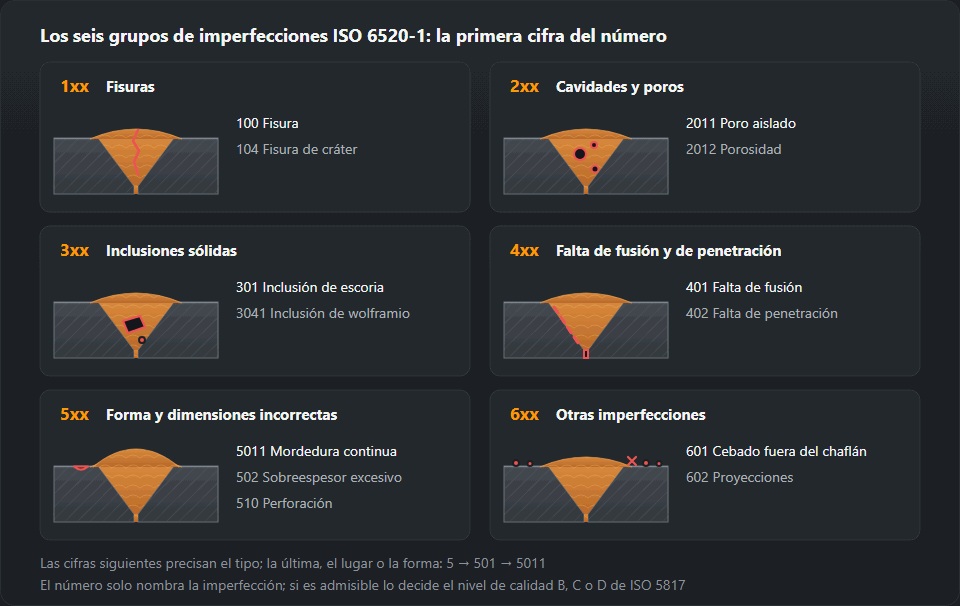
La tabla
1 — Fisuras
| N.º | Denominación de la imperfección | Dónde se explica |
|---|---|---|
| 100 | Fisura | Fisuras en el cordón |
| 101 | Fisura longitudinal | Fisuras en el cordón |
| 1011 | Fisura longitudinal en el metal aportado | — |
| 1012 | Fisura longitudinal en la línea de fusión | — |
| 1013 | Fisura longitudinal en la ZAT | — |
| 1014 | Fisura longitudinal en el metal base | — |
| 102 | Fisura transversal | Fisuras en el cordón |
| 103 | Fisuras radiales | — |
| 104 | Fisura de cráter | Fisuras en el cordón |
| 105 | Grupo de fisuras aisladas | — |
| 106 | Fisura ramificada | — |
2 — Cavidades y poros
| N.º | Denominación de la imperfección | Dónde se explica |
|---|---|---|
| 200 | Cavidad | — |
| 201 | Cavidad gaseosa (poro) | Poros en el cordón |
| 2011 | Poro aislado | Poros en el cordón |
| 2012 | Porosidad uniformemente distribuida | Poros en el cordón |
| 2013 | Porosidad agrupada (nido) | Poros en el cordón |
| 2014 | Porosidad lineal (rosario de poros) | — |
| 2015 | Cavidad alargada | — |
| 2016 | Sopladura vermicular | Poros en el cordón |
| 2017 | Poro superficial | — |
| 202 | Rechupe | — |
| 2024 | Rechupe de cráter | — |
3 — Inclusiones sólidas
| N.º | Denominación de la imperfección | Dónde se explica |
|---|---|---|
| 300 | Inclusión sólida | — |
| 301 | Inclusión de escoria | — |
| 3011 | Inclusión de escoria lineal | — |
| 3012 | Inclusión de escoria aislada | — |
| 3013 | Inclusiones de escoria agrupadas | — |
| 302 | Inclusión de fundente | — |
| 303 | Inclusión de óxido | — |
| 304 | Inclusión metálica | — |
| 3041 | Inclusión de wolframio | — |
| 3042 | Inclusión de cobre | — |
4 — Falta de fusión y de penetración
| N.º | Denominación de la imperfección | Dónde se explica |
|---|---|---|
| 401 | Falta de fusión | Falta de fusión |
| 4011 | Falta de fusión en el flanco | Falta de fusión |
| 4012 | Falta de fusión entre pasadas | Falta de fusión |
| 4013 | Falta de fusión en la raíz | Falta de fusión |
| 402 | Falta de penetración en la raíz | Falta de penetración |
5 — Forma y dimensiones incorrectas
| N.º | Denominación de la imperfección | Dónde se explica |
|---|---|---|
| 500 | Forma incorrecta | — |
| 501 | Mordedura | — |
| 5011 | Mordedura continua | Mordedura |
| 5012 | Mordedura intermitente | Mordedura |
| 5014 | Mordedura entre pasadas | Mordedura |
| 502 | Sobreespesor excesivo (soldadura a tope) | — |
| 503 | Convexidad excesiva (soldadura en ángulo) | — |
| 504 | Penetración excesiva | — |
| 505 | Ángulo de transición incorrecto | — |
| 506 | Solape sobre el metal base | — |
| 507 | Desalineación lineal | — |
| 508 | Desalineación angular | — |
| 509 | Descolgamiento | — |
| 510 | Perforación | — |
| 511 | Llenado incompleto del chaflán | — |
| 512 | Asimetría excesiva de la soldadura en ángulo | — |
| 513 | Anchura irregular del cordón | — |
| 514 | Superficie irregular | — |
| 515 | Concavidad en la raíz | — |
| 516 | Porosidad en la raíz | — |
| 517 | Mal reencendido | — |
| 520 | Deformación excesiva | — |
| 521 | Dimensiones incorrectas de la soldadura | — |
| 5211 | Garganta excesiva | — |
| 5213 | Garganta insuficiente | — |
6 — Otras imperfecciones
| N.º | Denominación de la imperfección | Dónde se explica |
|---|---|---|
| 600 | Otra imperfección | — |
| 601 | Cebado del arco fuera del chaflán | — |
| 602 | Proyecciones (salpicaduras) | — |
| 603 | Desgarro superficial | — |
| 604 | Marca de amolado | — |
| 605 | Marca de cincelado | — |
| 606 | Amolado excesivo | — |
| 610 | Coloración térmica (película de óxido) | — |
| 615 | Restos de escoria | — |
| 617 | Desalineación de pasadas opuestas | — |
| 618 | Punteado defectuoso | — |
ISO 6520-1 recoge alrededor de doscientas posiciones, algunas de las cuales no aparecen nunca en la práctica. En la tabla están las imperfecciones que llegan a los informes de VT, RT y UT. Un número que no esté en la lista se lee igualmente por su estructura: la primera cifra siempre da el grupo.
El número no dice que la soldadura se rechace
Es el malentendido más frecuente en torno a esta norma. ISO 6520-1 solo denomina y numera: es un diccionario, no un criterio. La valoración la hace ISO 5817, que para el acero divide las exigencias en tres niveles de calidad: B (el más estricto), C y D. En soldaduras de aluminio ese papel lo cumple ISO 10042.
Por eso la misma anotación «5011, profundidad 0,4 mm» puede ser admisible e inadmisible a la vez: en el nivel D una mordedura de esa profundidad en chapa de 6 mm pasa, en el nivel B no. El nivel de calidad procede de la documentación de fabricación, no del criterio del inspector. Los límites para un espesor y un nivel concretos los calcula la calculadora de defectos admisibles ISO 5817.
Caso aparte son los defectos planos: la falta de fusión (401) y las fisuras (100). Su tolerancia es cero en los niveles B y C no por su tamaño, sino porque actúan como una entalla: concentran la tensión y crecen bajo carga variable. Un poro del mismo tamaño es mucho menos peligroso que una falta de fusión.
Cómo son estos defectos, de dónde vienen y cómo evitarlos — catálogo de defectos de soldadura.
Cómo se anota el número en el informe
El número solo no basta para que otra persona encuentre la imperfección y la juzgue igual. Una anotación completa en un informe de inspección visual o radiográfica tiene normalmente cuatro partes:
- el número ISO 6520-1, tan detallado como permita el método;
- el tamaño: profundidad, altura, diámetro o longitud en milímetros;
- la ubicación: distancia a la marca de referencia del cordón, lado (cara o raíz) y, en tubo, la posición horaria;
- el veredicto frente al nivel de la documentación: aceptable o rechazable.
Ejemplo: «5011; 0,3 mm; 120–180 mm desde la marca A, cara; nivel C — aceptable». Una anotación así se puede comprobar después de reparar, comparar con la siguiente inspección y defender en la recepción. «Mordedura leve», no. Un formato de informe listo, con números y límites ya rellenos, lo da el generador de informe de inspección visual ISO 17637.
¿Tres cifras o cuatro? Qué número usar
El número de cuatro cifras es más preciso, pero solo si el método puede confirmar lo que afirma la última cifra. Quien ve en la radiografía una fisura longitudinal pero no sabe si está en el metal de aportación (1011) o en la línea de fusión (1012) escribe 101, en lugar de adivinar. En la inspección visual, en cambio, la diferencia entre poro interno (2011) y superficial (2017) es evidente: si se ve, es 2017.
Un número de tres cifras acabado en ceros (100, 200, 500) designa un grupo entero. En un informe se usa poco, sobre todo cuando el resultado pide más ensayos y el tipo de imperfección aún no está claro.
Qué grupo, con qué ensayo
La primera cifra también indica cómo se suele encontrar la imperfección:
- grupos 5 y 6 (forma, proyecciones, cebados): inspección visual y galga de soldadura, sin equipos;
- grupos 2 y 3 (poros, inclusiones): dentro del cordón se ven mejor en la radiografía, porque tienen volumen;
- grupos 1 y 4 (fisuras, falta de fusión, falta de penetración): imperfecciones planas; la radiografía solo las detecta si están bien orientadas, los ultrasonidos son más fiables y en superficie, líquidos penetrantes o partículas magnéticas.
Por eso «sin indicaciones» tras una inspección visual no dice nada del grupo 4. Cómo se ven la falta de fusión y de penetración en placa y en UT se explica en la página de falta de fusión y penetración.
Números que se confunden a menudo
- 5011 y 515. La mordedura está en el borde del cordón de acabado, en el metal base; la concavidad de raíz, por el reverso, en el centro de la raíz. Límites en nivel C con chapa de 8 mm: 0,5 frente a 0,8 mm.
- 502 y 504. El sobreespesor es de la cara; la penetración excesiva, de la raíz. Ambos se calculan con una anchura, pero con factores distintos.
- 511 y 5014. El llenado incompleto es falta de metal en todo el ancho de la cara por debajo de la chapa; la mordedura entre pasadas es un surco entre cordones vecinos del acabado.
- 507 y 508. La desalineación lineal es un escalón: bordes paralelos a distinta altura; la angular, chapas que se encuentran formando ángulo. La primera se mide en milímetros, la segunda en grados.
- 104 y 2024. En el cráter puede haber una fisura (104) o un rechupe de cráter (2024). La fisura se rechaza como todas; el rechupe se evalúa como cavidad.
- 3011 y 4012. La escoria alineada y la falta de fusión entre pasadas dan en la placa una línea oscura parecida. Decide el UT o una macrografía, y hay mucho en juego: la falta de fusión no se admite en ningún nivel.
- 601 y 602. El cebado fuera del chaflán es una huella del arco en el metal base, a menudo con una capa endurecida debajo; las proyecciones son gotas pegadas. Del cebado puede arrancar una fisura; las proyecciones suelen estorbar solo al recubrimiento.
Ejemplo: del informe al veredicto
Chapa de 8 mm, nivel C, cuatro anotaciones en el informe VT: 5011 — 0,3 mm; 507 — 1,2 mm; 515 — 0,5 mm; 602. Una a una:
- 5011: 0,1·8 = 0,8, pero el tope es 0,5 mm; 0,3 es aceptable;
- 507: 0,15·8 = 1,2 mm; la lectura cae justo en el límite, así que es aceptable, aunque sin margen;
- 515: 0,1·8 = 0,8 mm; 0,5 es aceptable;
- 602: ISO 5817 no da tamaño para las proyecciones; si hay que quitarlas depende del uso, por ejemplo de lo que exija la protección anticorrosiva.
La misma soldadura en nivel B falla dos veces: por desalineación (límite 0,1·8 = 0,8 mm) y por concavidad de raíz (0,05·8 = 0,4 mm). La mordedura de 0,3 mm aún pasa en B (límite 0,4 mm). Estas cuentas las hace la calculadora de límites de aceptación, y la tabla completa con la elección del nivel está en niveles de calidad ISO 5817.
Preguntas frecuentes
¿Qué significa 401 en un informe de inspección?
Falta de fusión: el metal de aportación se apoya en el flanco del chaflán o en la pasada anterior sin haberse fundido con ella. Los códigos más largos dicen dónde: 4011 en el flanco, 4012 entre pasadas, 4013 en la raíz.
¿En qué se diferencian 401 y 402?
401 es falta de fusión: las superficies se tocan pero no están unidas. 402 es falta de penetración: la raíz no se fundió hasta la profundidad exigida y allí sencillamente falta metal. Ambas son planas, ambas se ven mal en la radiografía y ambas suelen tener tolerancia cero en el nivel de calidad B.
¿El número de ISO 6520-1 significa que la soldadura se rechaza?
No. ISO 6520-1 solo denomina y numera la imperfección; no la valora. Que sea admisible lo decide el nivel de calidad B, C o D según ISO 5817, y en soldaduras de aluminio ISO 10042. La misma mordedura 5011 puede ser admisible en el nivel D e inadmisible en el B.
¿Qué significa la imperfección 2011?
Un poro aislado: una cavidad de gas más o menos esférica dentro del cordón. El poro que aflora a la superficie se anota como 2017. En la calculadora de este sitio son entradas separadas: el poro 2011 en nivel C, 0,3·t, máximo 4 mm (2,4 mm en chapa de 8 mm); el poro superficial 2017, 0,2·t, máximo 2 mm (1,6 mm), y en nivel B no se admite. Los nidos de poros (2013) y la porosidad alineada (2014) se evalúan aparte.
¿Qué diferencia hay entre 5011 y 5012?
Las dos son mordedura (501). 5011 es continua: recorre el borde del cordón sin interrupción; 5012 es intermitente: tramos cortos con borde sano entre ellos. ISO 5817 evalúa la profundidad de ambas con la misma fórmula, por ejemplo 0,1·t, máximo 0,5 mm en nivel C.
¿En qué se diferencia ISO 6520-1 de ISO 6520-2?
La parte 1 clasifica las imperfecciones de las soldaduras por fusión: arco, gas, haz, todo lo que recoge esta tabla. La parte 2 trata la soldadura por presión, como la soldadura por puntos o a tope por chisporroteo, y tiene su propia numeración. Un número de una parte nunca se traslada a la otra.
Actualizado: