Tabla: intensidad, diámetro de electrodo y espesor
Una sola tabla para electrodo revestido: del espesor de la pieza al diámetro del electrodo y al rango de intensidad en todas las posiciones. Valores para electrodos de rutilo sobre acero de bajo carbono.
Respuesta corta
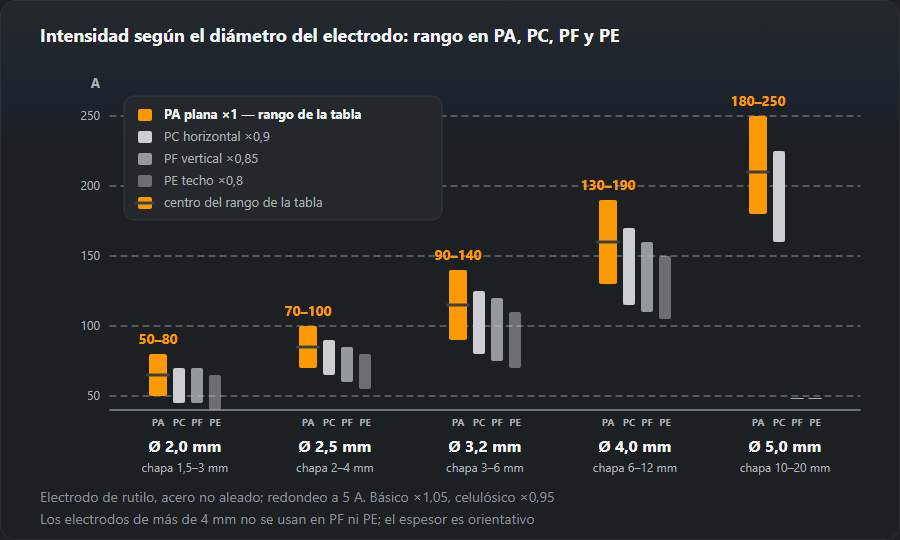
En posición plana: 2,0 mm — 50–80 A, 2,5 mm — 70–100 A, 3,0 mm — 80–130 A, 3,2 mm — 90–140 A, 4,0 mm — 130–190 A. La calculadora de intensidad añade la corrección por posición y revestimiento y comprueba el diámetro frente al espesor.
Tabla de intensidad por diámetro de electrodo y posición
| Espesor, mm | Electrodo, mm | Plana, A | Horizontal, A | Vertical, A | Sobre cabeza, A |
|---|---|---|---|---|---|
| 1–2 | 1,6 | 40–60 | 35–55 | 35–50 | 30–50 |
| 1,5–3 | 2,0 | 50–80 | 45–70 | 45–70 | 40–65 |
| 2–4 | 2,5 | 70–100 | 65–90 | 60–85 | 55–80 |
| 3–5 | 3,0 | 80–130 | 70–115 | 70–110 | 65–105 |
| 3–6 | 3,2 | 90–140 | 80–125 | 75–120 | 70–110 |
| 6–12 | 4,0 | 130–190 | 115–170 | 110–160 | 105–150 |
| 10–20 | 5,0 | 180–250 | 160–225 | — | — |
| desde 16 | 6,0 | 230–320 | 205–290 | — | — |
Con electrodos de 5 y 6 mm no se suelda en vertical ni sobre cabeza: el baño se hace demasiado grande y no se sostiene. En esas posiciones se usa un electrodo de 4 mm como mucho y se llena con varias pasadas.


Corrección por el revestimiento
| Revestimiento | Marcas habituales | Coeficiente | Corriente |
|---|---|---|---|
| Rutilo | OK 46.00, ER 146 | 1,00 | AC / DC± |
| Básico | OK 48.00, EB 150 | 1,05 | DC+ |
| Celulósico | OK 22.45 | 0,95 | DC+ / AC |
| Ácido | — | 1,00 | AC / DC |
Ficha del electrodo: intensidad, unidades por kilo y grado DIN por diámetro
Una fila por diámetro, para ajustar la máquina. El botón «Hoja de pared» de arriba imprime solo las tablas, en un tamaño que se lee desde el puesto.
| Ø, mm | Espesor, mm | Plana, A | Vertical, A | Sobre cabeza, A | Longitud, mm | uds./kg | Grado DIN (MMA) |
|---|---|---|---|---|---|---|---|
| 2,0 | 1,5–3 | 50–80 | 45–70 | 40–65 | 300 | 80 | 10 |
| 2,5 | 2–4 | 70–100 | 60–85 | 55–80 | 350 | 44 | 10–11 |
| 3,0 | 3–5 | 80–130 | 70–110 | 65–105 | 350 | 30 | 10–11 |
| 3,2 | 3–6 | 90–140 | 75–120 | 70–110 | 350 | 27 | 11 |
| 4,0 | 6–12 | 130–190 | 110–160 | 105–150 | 450 | 13 | 11–12 |
| 5,0 | 10–20 | 180–250 | — | — | 450 | 8 | 12 |
El secado depende del revestimiento, no del diámetro: rutilo 70–120 °C (1–2 h), básicos 300–350 °C (2 h); los celulósicos no se secan. Si el paquete de tu marca dice otra cosa, manda el paquete.
Diámetro del electrodo y espesor del metal
La misma tabla leída al revés: del espesor de la pieza al diámetro del electrodo. Donde valen dos o tres diámetros, el fino se usa en vertical, sobre cabeza y en uniones con separación; el grueso, en plano.
| Espesor del metal, mm | Electrodo, mm | Intensidad en plano, A |
|---|---|---|
| 1 | 1,6 | 40–60 |
| 1,5 | 1,6 / 2,0 | 40–60 / 50–80 |
| 2 | 1,6 / 2,0 / 2,5 | 40–60 / 50–80 / 70–100 |
| 3 | 2,0 / 2,5 / 3,0 / 3,2 | 50–80 / 70–100 / 80–130 / 90–140 |
| 4 | 2,5 / 3,0 / 3,2 | 70–100 / 80–130 / 90–140 |
| 5 | 3,0 / 3,2 | 80–130 / 90–140 |
| 6 | 3,2 / 4,0 | 90–140 / 130–190 |
| 10 | 4,0 / 5,0 | 130–190 / 180–250 |
| 12 | 4,0 / 5,0 | 130–190 / 180–250 |
| 16 | 5,0 / 6,0 | 180–250 / 230–320 |
| 20 | 5,0 / 6,0 | 180–250 / 230–320 |
Cada diámetro por separado, con la intensidad por posición, las unidades por caja, el secado y la máquina que hace falta: Electrodo de 2 mm · Electrodo de 2,5 mm · Electrodo de 3,2 mm · Electrodo de 4 mm.
Cuántos electrodos hay en un kilo
| Diámetro, mm | uds./kg con 300 mm | uds./kg con 350 mm | uds./kg con 450 mm |
|---|---|---|---|
| 2,0 | 80 | 68 | 53 |
| 2,5 | 51 | 44 | 34 |
| 3,0 | 35 | 30 | 24 |
| 3,2 | 31 | 27 | 21 |
| 4,0 | 20 | 17 | 13 |
| 5,0 | 13 | 11 | 8 |
Calculado a partir de la masa del electrodo con revestimiento, con la misma fórmula con la que la calculadora de consumo de electrodos pasa kilos a unidades. Un paquete de 5 kg de electrodos de 3,2 × 350 mm trae unos 133.
Intensidad mal ajustada: cómo se nota y qué cambiar
Empieza por el centro del rango, tira un cordón en un retal y compáralo con la tabla.
| Síntoma | Causa | Qué hacer |
|---|---|---|
| El electrodo se pega, el arco se apaga | Intensidad baja | Sube 10–15 A |
| Cordón estrecho y alto, sin penetración | Intensidad baja | Sube la intensidad o avanza más despacio |
| Muchas proyecciones, el electrodo se pone rojo | Intensidad alta | Baja 10–20 A y usa un electrodo más fino |
| Perforaciones, mordeduras en los bordes | Intensidad alta | Baja la intensidad, párate menos en el borde |
| El baño se descuelga en vertical | Intensidad alta para la posición | Bájala un 15 % respecto a la posición plana |
Calcúlalo para tu caso
La tabla da un rango; la calculadora de intensidad aplica de una vez las correcciones de posición y revestimiento y comprueba si el diámetro encaja con tu espesor.
Cómo leer la tabla: tres ejemplos
El orden es siempre el mismo: espesor → diámetro del electrodo → columna de la posición → corrección por revestimiento. Dentro del rango se afina por los detalles: la separación, el número de pasadas, lo caliente que ya esté la pieza.
- Chapa de 5 mm, plana, rutilo. El espesor cae en la fila de 3–6 mm: electrodo de 3,2 mm a 90–140 A. Se empieza por el centro, unos 115 A.
- Angular de 4 mm, cordón vertical. Con chapa fina en vertical se usa un electrodo más fino: 2,5 mm, columna «Vertical», 60–85 A. Con 3,2 también sale, pero el baño cuesta más de sujetar.
- Viga de 10 mm, electrodo básico. Fila de 6–12 mm: electrodo de 4 mm, 130–190 A en plano; la corrección de 1,05 por revestimiento básico deja 135–200 A. Un cordón sobre cabeza en la misma viga: 4 mm a 110–160 A (ya con la corrección por revestimiento) o 3,2 en varias pasadas.
Cuando el espesor cae entre dos filas
Las filas se solapan a propósito: un mismo espesor se suelda bien con dos diámetros. Deciden la posición y la separación.
- 3 mm es a la vez 2,5 (2–4 mm), 3,0 y 3,2. En plano y sin separación, el de 3: más rápido y más uniforme. En vertical, sobre cabeza o con separación apreciable, el de 2,5: baño menor y menos riesgo de perforar.
- 6 mm es la frontera entre 3,2 y 4,0. Un cordón en ángulo en plano sale con el de 4 en una pasada; la vertical va más tranquila con 3,2.
- 10–12 mm es terreno de 4,0 y 5,0. El de 5 solo se usa en plano y en horizontal; la raíz se da de todos modos con un electrodo más fino y el relleno con el grueso.
Parte baja o parte alta del rango
El rango de la tabla es ancho —50–60 A en los electrodos de 3–4 mm— y dentro de él el cordón se comporta distinto.
- Hacia abajo: pasada de raíz, separación mayor de lo normal, borde fino, pieza ya caliente por pasadas anteriores.
- Hacia arriba: pasadas de relleno, cordón en ángulo sobre chapa gruesa en plano, pieza fría y maciza que se lleva el calor.
- Cómo corregir: el electrodo se pega y el cordón sale estrecho, sube 10–15 A; muchas proyecciones y mordeduras, baja 10–20 A. La tabla completa de síntomas está en la calculadora de intensidad.
La regla de amperios por milímetro y por qué la tabla afina más
La estimación rápida I ≈ (30…40) · d funciona bien en mitad de la
serie: para 3,2 mm da 96–128 A, dentro de los 90–140 A de la tabla. En los
extremos falla: para el de 4 mm da 120–160 A cuando la tabla llega a
190 A, y para 1,6 mm su valor alto, 64 A, se sale de los 40–60 A de la
tabla. La regla sirve para calcular a ojo junto a la máquina; la tabla, para
ajustar.
Cómo aplicar la corrección por revestimiento
El coeficiente multiplica los dos extremos del rango. Electrodo de 3,2 mm en plano: rutilo 90–140 A, básico (×1,05) 95–145 A, celulósico (×0,95) 85–135 A. La diferencia es pequeña; pesa más el tipo de corriente: los básicos piden por lo general continua con el electrodo al positivo (algunas marcas van también en alterna) y los de rutilo van bien también en alterna. Si el paquete indica otra intensidad, tiene razón el fabricante.
Preguntas frecuentes
¿Cómo estimo la intensidad sin tabla?
En torno a los 3 mm vale la regla de «30 a 40 amperios por milímetro de diámetro»: un electrodo de 3,2 mm da 96–128 A, dentro de los 90–140 A de la tabla. Los finos quedan por debajo de la regla (1,6 mm: 40–60 A) y a partir de 4 mm la tabla sube por encima: el de 4 mm llega a 190 A.
¿El diámetro se elige por el espesor o por la intensidad?
Por el espesor, que es lo primero. El diámetro decide cuánto metal puedes depositar en una pasada; la intensidad solo sirve al diámetro elegido. Si la intensidad no cabe en el rango, el electrodo es el equivocado.
¿Qué amperaje para un electrodo de 3,2 (3,25) en vertical?
De rutilo, 75–120 A; básico, 80–125 A. Es un 15 % menos que en plano: en vertical el baño tiene que ser pequeño o se descuelga. Empieza por el centro del rango y corrige según el cordón.
¿Qué amperaje para un electrodo de 4 mm?
De rutilo en plano, 130–190 A; en horizontal, 115–170 A; en vertical, 110–160 A; sobre cabeza, 105–150 A. Un básico de 4 mm en plano, 135–200 A. Corresponde a espesores de 6 a 12 mm.
Actualizado: