Soldar con electrodo de 2 mm: intensidad, consumo, secado y máquina
El electrodo de 2 mm trabaja en plano a 50–80 A; empieza por 65 A. En vertical, 45–70 A; sobre cabeza, 40–65 A. Sirve para chapa de 1,5–3 mm, un kilo trae 80 electrodos de 300 mm y la careta va con grado DIN 10.
Para tu caso (posición, revestimiento, espesor) usa la calculadora de intensidad: se abre ya con el electrodo de 2 mm. Todos los diámetros de 1,6 a 6 mm están en la tabla de intensidad por diámetro. Valores para electrodo de rutilo sobre acero no aleado, de la misma tabla con la que calcula la calculadora de intensidad. Si la caja indica otro rango, manda el fabricante.

Amperaje del electrodo de 2 mm por posición y revestimiento
| Posición | Rutilo | Básico | Celulósico | DIN, rutilo |
|---|---|---|---|---|
| Plana (PA) | 50–80 (65) | 55–85 (70) | 50–75 (60) | 10 |
| Horizontal (PC) | 45–70 (60) | 45–75 (60) | 45–70 (55) | 10 |
| Vertical ascendente (PF) | 45–70 (55) | 45–70 (60) | 40–65 (50) | 10 |
| Sobre cabeza (PE) | 40–65 (50) | 40–65 (55) | 40–60 (50) | 9–10 |
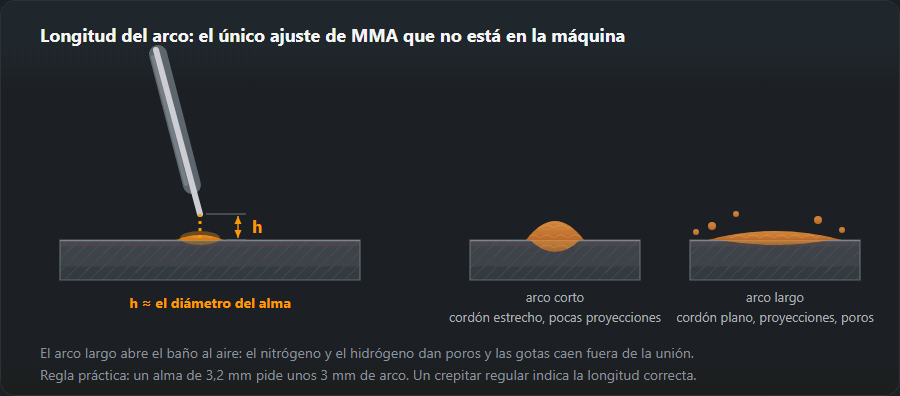
Las correcciones son las de la calculadora: horizontal ×0,9, vertical ×0,85, sobre cabeza ×0,8; revestimiento básico ×1,05, celulósico ×0,95. El de rutilo va en alterna y en continua; el básico casi siempre pide continua con el electrodo al positivo, igual que el celulósico. La longitud de arco va de 0,8 a un diámetro del electrodo.
Qué espesor se suelda con electrodo de 2 mm
Según la tabla del sitio, el electrodo de 2 mm es para metal de 1,5–3 mm. Cerca de 1,5 mm conviene el de 1,6 mm; cerca de 3 mm, el de 2,5 mm o varias pasadas.
| Electrodo, mm | Espesor, mm | En plano, A | Uds. por kilo |
|---|---|---|---|
| 1,6 | 1–2 | 40–60 | 106 |
| 2,0 | 1,5–3 | 50–80 | 80 |
| 2,5 | 2–4 | 70–100 | 44 |
Cuántos electrodos de 2 mm entran en un kilo y en una caja de 5 kg
| Electrodo, mm | Longitud, mm | Peso de uno, g | Uds. por kilo | Uds. por caja de 5 kg |
|---|---|---|---|---|
| 2,0 | 300 | 12,6 | 80 | 398 |
| 2,0 | 350 | 14,7 | 68 | 341 |
| 2,0 | 450 | 18,9 | 53 | 265 |
El peso cuenta varilla y revestimiento: π/4 · d² · L · 7,85 g/cm³ · 1,7, donde 1,7 es las veces que el revestimiento aumenta el peso de la varilla. Con la misma fórmula la calculadora de consumo de electrodos pasa kilos a unidades y calcula el consumo por metro de cordón. El espesor del revestimiento cambia de una marca a otra, así que la caja puede traer alguno más o menos.
Secado de electrodos de 2 mm: según el revestimiento, no el diámetro
El régimen depende solo del revestimiento: un electrodo fino y uno grueso de la misma marca se secan igual. Los básicos de un paquete abierto se secan siempre; los de rutilo, solo si han cogido humedad; los celulósicos no entran al horno.
| Revestimiento | Temperatura | Tiempo | Almacenamiento después |
|---|---|---|---|
| Rutilo | 70–120 °C | 1–2 h | Lugar seco; el paquete cerrado suele bastar |
| Básico | 300–350 °C | 2 h | Termo a 100–150 °C; el paquete abierto vuelve al horno |
| Celulósico | no secar | — | Lugar seco (armario a 40–50 °C admisible); nada de horno |
| Ácido | 100–150 °C | 1 h | Lugar seco |
Las condiciones por marca (OK 48.00, FOX EV 50, Lincoln 7018, LB-52) y cuántas veces se puede resecar están en la tabla de secado de electrodos.
Qué soldadora hace falta para electrodo de 2 mm
El techo del rango en plano es 80 A, con básico 85 A. Para esa intensidad la tabla de elección pide una máquina desde 140 A. Cuánto aguanta sin parar lo decide el factor de marcha: abajo, un ejemplo para una placa de «60 % a 140 A».
| Intensidad de trabajo, A | Factor de marcha a esa intensidad, % | Minutos de soldeo de cada 10 |
|---|---|---|
| 50 (parte baja) | 100 | 10 |
| 65 (centro) | 100 | 10 |
| 80 (parte alta) | 100 | 10 |
| 85 (parte alta, básico) | 100 | 10 |
Comprueba tu máquina (intensidad y factor de la placa) en la calculadora de factor de marcha; qué más mirar al comprar, en cómo elegir una soldadora.
Errores típicos con el electrodo de 2 mm
- Menos de 50 A. El electrodo se pega y el cordón sale estrecho y alto, sin penetración. Sube 10–15 A; otras causas, en por qué se pega el electrodo.
- Más de 80 A. Muchas proyecciones, el electrodo se pone rojo al final y aparecen mordeduras en los bordes. Baja 10–20 A y usa un electrodo más fino.
- La misma intensidad en vertical que en plano. En vertical el techo es 70 A; por encima, el baño se descuelga. Bájala un 15 % respecto a la posición plana.
- Espesor equivocado. Por debajo de 1,5 mm el electrodo de 2 mm perfora con facilidad; por encima de 3 mm no penetra en una pasada. Para chapa más fina, el de 1,6 mm; para más gruesa, chaflán y varias pasadas o el de 2,5 mm.
- Básico de un paquete abierto sin secar. El arco se corta y salen poros. Secado a 300–350 °C (2 h), corriente continua con el electrodo al positivo.
- Arco largo. Mantén 1,6–2 mm. Más largo, proyecciones y poros; más corto, el electrodo se pega.
Otros diámetros
Cada diámetro por separado: Electrodo de 2,5 mm · Electrodo de 3,2 mm · Electrodo de 4 mm. Todos, con espesor e intensidad por posición, en la tabla de intensidad por diámetro de electrodo.
Preguntas frecuentes
¿Qué amperaje lleva el electrodo de 2 mm en vertical y sobre cabeza?
De rutilo, el de 2 mm va a 45–70 A en vertical y 40–65 A sobre cabeza; básico, 45–70 y 40–65 A. Es un 15 y un 20 % menos que en plano (50–80 A).
¿Cuántos electrodos de 2 mm entran en un kilo y en una caja de 5 kg?
De 2 mm con 300, 350 y 450 mm de largo, 80, 68 y 53 por kilo; en una caja de 5 kg, 398, 341 y 265. Un electrodo de 2 × 300 mm pesa unos 12,6 g.
¿Qué espesor se suelda con electrodo de 2 mm?
Con el de 2 mm, de 1,5–3 mm. Por debajo de 1,5 mm se usa el de 1,6 mm; por encima de 3 mm, el de 2,5 mm o varias pasadas con chaflán.
¿Hay que secar los electrodos de 2 mm?
Depende del revestimiento, no del diámetro: los básicos, a 300–350 °C (2 h); los de rutilo, si han cogido humedad, a 70–120 °C (1–2 h); los celulósicos no se secan.
¿Qué grado de careta necesita el electrodo de 2 mm?
Con el de 2 mm en plano (50–80 A), DIN 10; en vertical (45–70 A), DIN 10. Para tu intensidad exacta, usa la calculadora del grado DIN.
¿Basta una soldadora de 140 A para electrodo de 2 mm?
Por intensidad, sí: el techo es 80 A, con básico 85 A. Con un factor de 60 % a 140 A, a 80 A suelda 10 minutos de cada 10 y a 65 A, 10.
Actualizado: