Cómo elegir una soldadora
Cuatro números deciden si un equipo sirve para el trabajo: intensidad máxima, factor de marcha, exigencia de alimentación y qué controles de arco ofrece. Lo demás que pone la caja es publicidad.

Intensidad máxima
Trabaja hacia atrás desde el cordón de una sola pasada más grueso que vayas a hacer: unos 40 A por milímetro. El material más grueso se suelda en varias pasadas, así que una chapa de 5 mm no pide 200 A — pero un equipo trabajando en el tope de su rango todo el día es un equipo que se pasa media jornada en protección térmica.
La calculadora de intensidad da la cifra para los diámetros de electrodo que piensas usar, y eso es un punto de partida más honesto que el espesor solo.
| Espesor del metal | Electrodo | Intensidad | Máquina desde |
|---|---|---|---|
| hasta 3 mm | 2,0–2,5 mm | 50–100 A | 140 A |
| 3–6 mm | 3,2 mm | 90–140 A | 160 A |
| 6–12 mm | 4,0 mm | 130–190 A | 200 A |
| desde 12 mm | 4,0–5,0 mm | 180–250 A | 250 A, trifásica |
Factor de marcha, el número que se exagera
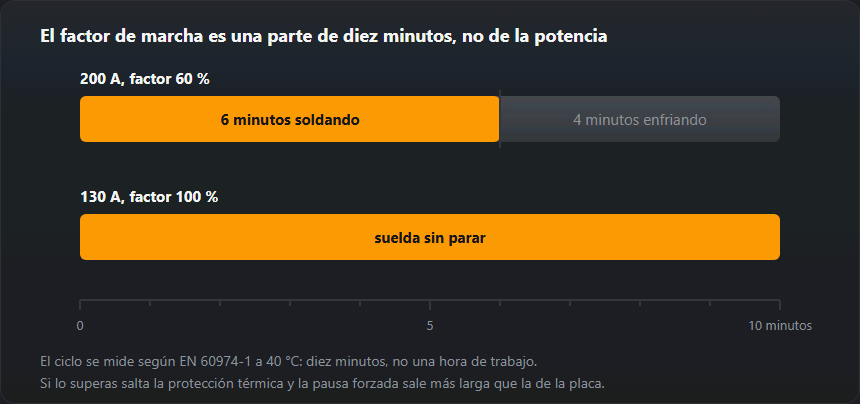
«200 A» en la portada de la caja suele significar 200 A al 20 % de factor de marcha: dos minutos de soldeo de cada diez. Lo que importa es la intensidad al 60 %, y esa cifra está en la placa de características, no en la caja.
El factor de marcha depende además de la temperatura ambiente: la cifra de la placa se mide a 40 °C, y un equipo en un taller caliente en agosto rendirá menos. La calculadora de factor de marcha convierte entre intensidades y enseña qué alimentación pide realmente el equipo.
La alimentación
La intensidad de entrada no es la de soldeo: un inverter monofásico de 200 A pide unos 30 A de la red, más de lo que puede dar un circuito doméstico normal. Antes de comprar, calcula la intensidad de entrada y comprueba qué puede dar la instalación. Un equipo que solo se puede usar a media salida es un equipo comprado a medias.
Dos apuntes prácticos. Usa magnetotérmico de curva C, porque el pico de arranque de un inverter hace saltar uno de curva B. Y si el equipo va a trabajar con generador, deja un 30 % de margen — ver por qué salta el magnetotérmico.
Qué funciones se pagan solas
Merecen el precio. Arranque en caliente y fuerza de arco en un equipo de electrodo: convierten un básico difícil en uno fácil. Un arrastre de hilo decente, con rodillos metálicos y presión ajustable, en una MIG. Cebado por alta frecuencia y pedal o rampa en TIG. Y salida en alterna si alguna vez vas a soldar aluminio, porque sin ella no se puede.
Valen menos de lo que parece. Los programas sinérgicos, útiles cuando coinciden con tu hilo y tu gas y engañosos cuando no. Los display digitales que muestran el valor preseleccionado y no el medido. Y la palabra «IGBT» en el frontal, que describe un componente que lleva cualquier inverter moderno.
Las piezas que nadie fotografía
Los cables, la pinza portaelectrodos, la pinza de masa y —en MIG— la antorcha son lo que de verdad tienes en la mano, y los equipos baratos ahorran ahí primero. Una máquina que viene con 2 metros de cable fino y una pinza de chapa estampada se sentirá floja aunque por dentro esté bien: el motivo está en la calculadora de cable.
Mira también los repuestos. Puntas de contacto, sirgas y toberas son consumibles, y una máquina huérfana cuyas piezas de antorcha no tiene nadie es chatarra mucho antes de dejar de funcionar.
Primero el enchufe: qué intensidad de soldeo da tu circuito
Antes de comparar soldadoras, mira qué aguanta la instalación. Con el modelo de la calculadora de factor de marcha (inverter MMA, 230 V, rendimiento del 85 %, cos φ 0,95), el consumo de red iguala la intensidad del circuito a estas intensidades de soldeo:
- circuito de 16 A: unos 120 A de soldeo;
- circuito de 20 A: unos 145 A;
- circuito de 25 A: unos 170 A;
- circuito de 32 A: unos 210 A.
Son valores para un arco encendido sin parar. En el trabajo normal, con pausas para cambiar de electrodo, el magnetotérmico ve una corriente promediada, así que se puede soldar más alto en tramos cortos; pero si piensas en cordones largos con electrodo de 4,0 mm (130–190 A), un enchufe normal de 16 A no basta, haga lo que haga la soldadora.
Tres equipos típicos
Garaje: acero hasta 6 mm, enchufe de 16 A
Electrodos de 2,5 y 3,2 mm (70–140 A). La tabla de arriba apunta a una soldadora desde 160 A. Con electrodo de 3,2 mm a 115 A el inverter consume unos 15 A: cabe en un circuito de 16 A si no hay nada más conectado. Alargador de 2,5 mm², desenrollado del todo. Una pantalla de 9–13 basta: estos electrodos piden DIN 11.
Obra: estructuras de 6–12 mm, con generador
Electrodo de 4,0 mm (130–190 A), soldadora desde 200 A. A 190 A el consumo ronda los 28 A de una fase y a 200 A completos unos 30 A: eso ya es un circuito de 32 A o trifásica. Con generador, un inverter con PFC necesita unos 9 kVA de potencia continua y uno sin PFC unos 12,5 kVA; detalles en la calculadora de generador. Aquí el PFC y un rango amplio de tensión de alimentación sí se amortizan.
Taller de calderería: piezas gruesas, red trifásica
Electrodos de 4,0–5,0 mm (180–250 A), soldadora trifásica desde 250 A. A 250 A la calculadora da unos 13,4 A por fase: menos de lo que una soldadora monofásica pequeña toma de una fase a 160 A. Cables de soldadura: a 250 A y 10 m, 25 mm²; a 20 m, ya 50 mm²; ver la calculadora de sección.
Cómo comparar dos ofertas paso a paso
- Lleva el factor de marcha al 100 %. «200 A al 20 %» son unos 89 A continuos; «160 A al 60 %», unos 124 A.
- Mira la temperatura del ensayo: la EN 60974-1 exige 40 °C.
- Compara I1max e I1eff con lo que da tu circuito (lista de arriba).
- PFC y rango de tensión de alimentación: importan con generador y con red débil.
- Grado IP: para exterior, como mínimo IP23.
- Cables incluidos: compara sección y longitud con la tabla de secciones; los cables finos se comen parte de la potencia.
- Servicio y recambios: que haya portaelectrodos, boquillas y conectores donde vives.
Presupuesto: en qué no ahorrar
- Margen de intensidad y de factor de marcha. Una soldadora que trabaja a media potencia se calienta menos y dura más.
- La pantalla. Clase óptica 1/1/1/1 o 1/1/1/2 y un rango que cubra tus procesos; ver pantalla de soldadura.
- Cables y pinza de masa. Una pinza barata y una masa fina son caída de tensión que ninguna electrónica arregla.
- Botella y manorreductor para MIG/MAG: sin gas queda el hilo tubular autoprotegido, mejor con viento, pero con escoria y más humo.
Errores típicos al comprar
- Comprar por la intensidad máxima en vez de por el factor de marcha.
- Olvidar la instalación: una soldadora de 200 A en un enchufe de 16 A da en trabajo continuo unos 120 A.
- Un equipo solo de continua para aluminio. El TIG en aluminio necesita alterna.
- Sin presupuesto para protección: pantalla, guantes y chaqueta son parte del equipo, no un extra.
- Sin plan de mantenimiento. El polvo en el disipador acorta el factor de marcha real; ver mantenimiento y averías.
Preguntas frecuentes
¿Cuántos amperios necesito de verdad?
Alrededor de 40 A por milímetro del espesor máximo que vayas a soldar en una pasada. Para un taller doméstico hasta 5 mm, un equipo de 160 A basta; para estructura de 10 mm, 200 A; más allá entras en trifásica. Comprar 250 A «por si acaso» con una acometida de 16 A es comprar un equipo que no podrás usar a plena salida.
¿Merece la pena un inverter barato?
Para trabajo ligero y ocasional, muchas veces sí. Lo que pierdes es factor de marcha, honestidad en la placa, controles de arco y disponibilidad de repuestos dentro de tres años. Lo que no se puede perder es el marcado CE y el cumplimiento de EN 60974-1: esa es la norma de seguridad, no un argumento comercial.
¿Multiproceso o de un solo proceso?
Un equipo combinado MIG/TIG/MMA es útil de verdad si vas a usar los tres. Si en el fondo solo vas a usar MIG, un equipo dedicado del mismo precio tendrá mejor arrastre de hilo — y el arrastre es lo que determina si la máquina resulta agradable de usar.
¿Qué soldadora puedo usar en un enchufe de 16 A?
Soldando de continuo, un circuito de 16 A aguanta unos 120 A de soldeo (inverter MMA, según nuestra calculadora de factor de marcha). Eso cubre los electrodos de 2,5 y 3,2 mm. Una soldadora de 160–200 A en ese enchufe tiene sentido como margen de factor de marcha, pero su máximo solo lo usarás a ratos.
¿Una soldadora de 250 A necesita trifásica?
En la práctica, sí. A 250 A un inverter MMA toma unos 40 A de una fase de 230 V, pero en trifásica a 400 V son unos 13 A por fase. Por eso los equipos de esta clase son trifásicos.
¿Cómo comparo soldadoras con distinto factor de marcha?
Pasa las dos al 100 %: I₁₀₀ = I·√X. «200 A al 20 %» dan unos 89 A continuos y «160 A al 60 %», unos 124 A. Comprueba además que el factor de marcha se dé a 40 °C, como exige la EN 60974-1.
Actualizado: