Cómo cuidar un equipo de soldadura y diagnosticar sus fallos
Casi todo lo que le pasa a un equipo de soldadura es polvo, una conexión floja o un consumible. La máquina realmente rota es el caso raro, y es el que conviene descartar el último y no el primero.
Mantenimiento rutinario
Sopla el polvo. Cada trimestre en un taller limpio, cada mes donde se amuela. Desenchufa el equipo y déjalo reposar unos minutos: los condensadores del inverter mantienen carga después de quitar la tensión. Aire comprimido a presión moderada; a mucha presión el polvo entra más adentro y el ventilador puede girar lo bastante rápido como para dañarse.
Revisa cables y conexiones. Los conectores de bayoneta se aflojan, y un conector flojo se calienta. Pasa la mano por los cables y por los conectores después de una sesión: lo que esté templado es una resistencia que estás pagando en el arco.
Mira la pinza de masa. El muelle pierde fuerza, las mordazas se queman, la superficie de contacto se reduce. Es la pieza más barata del circuito y la causa oculta más frecuente de un arco flojo.
Solo en MIG: cambia la punta de contacto, limpia la tobera y sopla la sirga en cada cambio de bobina — ver consumibles de la antorcha.
Las averías habituales

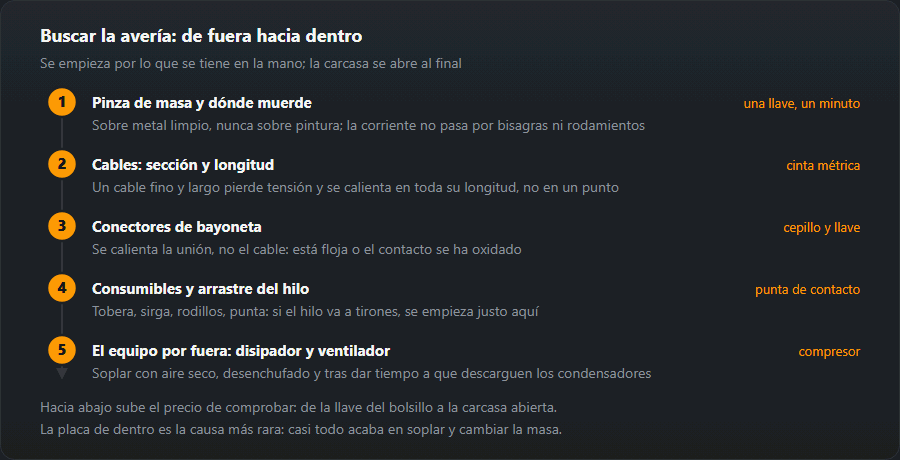
El patrón es que casi todas las filas apuntan fuera de la máquina. Trabajar de fuera hacia dentro —pinza, cables, conectores, consumibles y por último el equipo— resuelve la gran mayoría sin abrir nada.
Almacenamiento y transporte
La humedad es el enemigo del equipo guardado. Una máquina que ha pasado el invierno en una furgoneta sin calefacción necesita varias horas a temperatura ambiente antes de encenderla, porque la condensación dentro de un inverter con tensión es como mueren las etapas de potencia.
Enrolla los cables holgados, no apretados, y no cuelgues el equipo de la antorcha. Una antorcha de MIG sostiene su propia sirga, y una máquina colgando de ella está doblando esa sirga en el peor punto posible.
Un inverter lleva condensadores cargados a varios cientos de voltios que siguen cargados después de desenchufarlo. Soplar el polvo por las rejillas es mantenimiento; abrir la carcasa y tocar la placa no lo es, salvo que ese sea tu oficio.
| Síntoma | Dónde mirar |
|---|---|
| No ceba | Pinza de masa, polaridad, corte en el portaelectrodos, electrodo húmedo |
| Se para a los pocos minutos | Factor de marcha superado, rejillas tapadas, interior con polvo, temperatura ambiente |
| Arco flojo a la intensidad nominal | Pinza de masa, sección de cable, conectores, tensión de red bajo carga |
| Arco inestable, intensidad que baila | Punta de contacto (MIG), conector flojo, wolframio sucio (TIG) |
| Salta la protección | Curva del magnetotérmico, calibre del circuito, enrollacables sin desenrollar |
| Salta el diferencial | Humedad, cable dañado, agua dentro del equipo — avería real, no una molestia |
| Un conector se calienta | Apriete, contacto oxidado |
| El hilo avanza a tirones | Sirga, rodillos de arrastre, punta de contacto |
El devanador: rodillos, presión y guía del hilo
En una MIG, la mitad de las «averías del equipo» son en realidad el camino del hilo desde la bobina hasta la boquilla de contacto. Se revisa en este orden, porque cada paso exige desmontar más que el anterior:
- Freno de la bobina. Flojo, y la bobina sigue girando al soltar el gatillo y el hilo se sale del carrete; duro, y el motor del arrastre trabaja forzado mientras el hilo patina en los rodillos.
- Rodillos. La ranura tiene que corresponder al diámetro y tipo de hilo: en V para macizo de acero, en U para aluminio, moleteada para tubular. El diámetro grabado en el rodillo debe coincidir con la bobina: un rodillo de 1,0 no agarra un hilo de 0,8 mm y este patina.
- Presión. Solo la necesaria para que el hilo deje de patinar cuando lo sujetas con la mano enguantada a la salida de la antorcha. La presión «a tope» aplasta el hilo, que luego se engancha en la guía y en la boquilla, y el aluminio directamente se chafa.
- Guía (sirga). Sin la boquilla, el hilo debe poder empujarse a mano por la antorcha sin resistencia apreciable. Si va duro, se sopla la guía desde el lado del devanador, y si no mejora, se cambia. Guía de acero para acero, de teflón o grafito para aluminio.
Al cambiar la guía, la longitud se mide con la manguera de la antorcha estirada. Corta deja un hueco en el conector donde el hilo se dobla; larga se ondula dentro de la manguera y frena el hilo. Los consumibles de la antorcha están en consumibles de la antorcha MIG/MAG, y los síntomas típicos de tirones en el hilo avanza a tirones.
Circuito de gas: fugas y caudal
Una fuga en una manguera o racor no solo gasta gas. La manguera con un racor que pierde aspira aire por efecto Venturi y da poros aunque el caudalímetro marque bien. La comprobación lleva cinco minutos:
- abrir la botella, cerrar el paso en la antorcha y pintar los racores con agua y jabón de fregar: las burbujas delatan la fuga;
- revisar la manguera en toda su longitud, sobre todo junto a los racores, donde se agrieta primero;
- comprobar el caudal con el botón de prueba de gas del devanador, no «de oído».
Cuánto gas debe salir con una tobera y una intensidad dadas lo calcula la calculadora de consumo de gas.
Refrigeración en antorchas refrigeradas por líquido
Una antorcha refrigerada por líquido se calienta no porque se quede corta, sino porque el líquido no circula. Antes del turno se mira el nivel del depósito y que el líquido vuelva a él con un chorro continuo. Se rellena con el refrigerante que recomienda el fabricante del equipo, no con agua del grifo: la cal atasca los conductos finos de la antorcha y el agua normal se congela en una nave sin calefacción y revienta las mangueras.
Revisión eléctrica periódica
Soplar y apretar conectores es mantenimiento. La revisión de seguridad la describe otra norma: la EN IEC 60974-4, de inspección y ensayo periódicos de equipos de soldadura por arco. Incluye inspección visual, continuidad del conductor de protección, resistencia de aislamiento, corrientes de fuga, tensión de vacío y prueba de funcionamiento. La hace una persona con cualificación eléctrica e instrumentos, y la periodicidad la fija el empresario en la evaluación de riesgos o el fabricante en el manual. El resultado se anota en la ficha del equipo con la fecha de la siguiente revisión, para que nadie tenga que acordarse.
Ejemplo: la MIG empezó a chisporrotear y el hilo va a tirones
Síntoma: arco irregular, el hilo acelera y se para, bolas de proyección pegadas en la boquilla. Orden de búsqueda de la causa:
- Boquilla de contacto. Agujero ovalado: cambiarla. Cuesta céntimos y quita la mitad de estas quejas.
- Masa. Pinza sobre metal limpio, conector apretado.
- Rodillos y presión. Ranura adecuada al hilo, presión según la prueba del guante.
- Guía. Empujar el hilo a mano sin boquilla; si hay resistencia, soplar o cambiar.
- Freno de bobina y el propio hilo. Un hilo oxidado de una bobina guardada con humedad no pasa suave por ningún devanador.
Solo cuando los cinco puntos están bien y el problema sigue tiene sentido llevar el equipo al servicio técnico, y entonces conviene apuntar lo que ya se ha comprobado.
Errores que acortan la vida del equipo
- Soplar de cerca a toda presión. El chorro mete el polvo bajo los componentes y puede estropear el rodamiento del ventilador.
- Grasa o aceite en la guía. Recoge polvo y virutas, y a la semana el hilo avanza peor que antes del «mantenimiento».
- Trabajar con un alargador enrollado. El carrete sin desenrollar se calienta y baja la tensión: el mismo problema figura en la tabla de averías, en la fila del magnetotérmico.
- Abrir la carcasa en garantía. Primero los cinco pasos por fuera; un precinto roto por un radiador sucio es perder la garantía sin motivo.
Preguntas frecuentes
¿Cada cuánto hay que soplar el equipo?
Cada tres meses en un taller limpio, cada mes donde haya polvo de amolado. El polvo conductor dentro de un inverter es lo que los mata: puentea pistas de la placa y cortocircuita la etapa de potencia. Aire comprimido a poca presión, con el equipo desenchufado y en reposo — los condensadores mantienen carga.
El equipo se para a los pocos minutos y el ventilador sigue.
Es la protección térmica funcionando bien, no una avería. O se está superando el factor de marcha o el paso de aire está obstruido. Comprueba que nada tapa las rejillas y que el filtro está limpio, y luego calcula el factor real con la calculadora.
¿Merece la pena reparar un inverter viejo?
Depende de qué falle. Un ventilador, un interruptor, un cable o un conector, sí sin duda. La placa de potencia de un equipo descatalogado, rara vez: la placa se acerca al precio de una máquina nueva y el diagnóstico se lleva una hora de técnico antes de que nadie sepa nada.
¿Cómo se ajusta la presión de los rodillos de arrastre?
Empezar suave y apretar hasta que el hilo deje de patinar al sujetarlo con la mano enguantada a la salida de la antorcha. No más: una presión excesiva aplasta el hilo, que luego se engancha en la guía y en la boquilla. Con aluminio la presión es bastante menor que con acero.
¿Cuándo hay que cambiar la guía (sirga) de la antorcha MIG?
Cuando, sin la boquilla, el hilo no se deja empujar a mano sin resistencia y soplarla desde el devanador no lo arregla. La otra señal son tirones con boquilla nueva y rodillos bien ajustados. Para acero se usa guía de acero; para aluminio, de teflón o grafito.
¿Qué líquido lleva la refrigeración de la antorcha?
El refrigerante que recomienda el fabricante del equipo. El agua del grifo deja cal en los conductos finos de la antorcha y, en una nave sin calefacción, se congela y revienta las mangueras. Antes del turno conviene mirar el nivel y que el líquido vuelva al depósito con chorro continuo.
Actualizado: