Cum îngrijești aparatul de sudură și ce se strică cel mai des
Aproape tot ce se strică la un aparat de sudură este praf, o conexiune slăbită sau un consumabil. Aparatul cu adevărat defect este cazul rar, și este cel care merită exclus ultimul, nu primul.
Întreținerea de rutină
Suflă praful. Trimestrial într-un atelier curat, lunar acolo unde se polizează. Scoate aparatul din priză și lasă-l câteva minute: condensatoarele din invertor rețin sarcină după ce se ia tensiunea. Aer comprimat la presiune moderată; la presiune mare praful intră mai adânc și ventilatorul se poate învârti destul de repede încât să se strice.
Verifică cablurile și conexiunile. Conectorii cu baionetă se slăbesc, iar un conector slăbit se încălzește. Trece cu mâna pe cabluri și pe conectori după o sesiune: tot ce este călduț înseamnă o rezistență pe care o plătești la arc.
Uită-te la clema de masă. Arcul ei slăbește, fălcile se ard, suprafața de contact se micșorează. Este cea mai ieftină piesă din circuit și cea mai frecventă cauză ascunsă a unui arc slab.
Doar la MIG: schimbă duza de contact, curăță duza de gaz și suflă teaca la fiecare schimb de bobină — vezi consumabilele pistoletului.
Defectele obișnuite

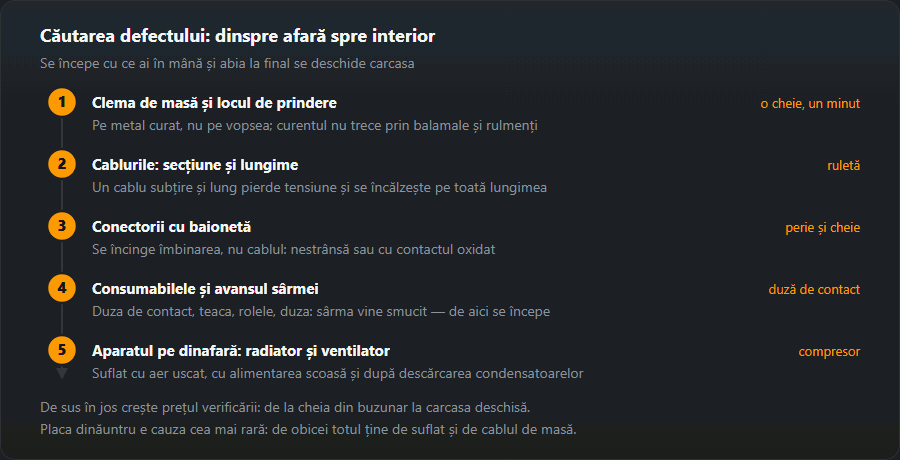
Tiparul este că aproape toate rândurile arată în afara aparatului. Lucrul dinspre exterior spre interior — clemă, cabluri, conectori, consumabile și abia apoi aparatul — rezolvă marea majoritate fără a deschide nimic.
Depozitare și transport
Umezeala este dușmanul echipamentului depozitat. Un aparat care a petrecut o iarnă într-o dubă neîncălzită are nevoie de câteva ore la temperatura camerei înainte de a fi pornit, pentru că astfel mor etajele de putere: condens într-un invertor sub tensiune.
Înfășoară cablurile lejer, nu strâns, și nu atârna aparatul de pistolet. Un pistolet de MIG își susține propria teacă, iar un aparat atârnat de el îndoaie teaca aceea exact în punctul cel mai prost.
Un invertor conține condensatoare încărcate la câteva sute de volți, care rămân încărcate după scoaterea din priză. Suflarea prafului prin fante este întreținere; deschiderea carcasei și umblatul la placă nu este, decât dacă aceasta este meseria ta.
| Simptom | Unde te uiți |
|---|---|
| Nu amorsează | Clema de masă, polaritatea, întrerupere în portelectrod, electrod umed |
| Se oprește după câteva minute | Factor de utilizare depășit, fante blocate, interior plin de praf, temperatura mediului |
| Arc slab la curentul nominal | Clema de masă, secțiunea cablului, conectori, tensiunea rețelei sub sarcină |
| Arc instabil, curent care variază | Duza de contact (MIG), conector slăbit, wolfram murdar (TIG) |
| Declanșează siguranța | Caracteristica siguranței, calibrul circuitului, tambur de prelungitor nedesfășurat |
| Declanșează diferențialul | Umezeală, cablu deteriorat, apă în aparat — defect real, nu o supărare |
| Se încălzește conectorul | Strângerea, oxidarea contactului |
| Sârma avansează cu smucituri | Teaca, rolele de avans, duza de contact |
Mecanismul de avans: role, apăsare, tub de ghidare
La un aparat MIG, jumătate din „defectele aparatului” sunt de fapt drumul sârmei de la bobină la duza de contact. Se verifică în ordinea aceasta, pentru că fiecare pas cere mai multă demontare decât cel dinainte:
- Frâna bobinei. Prea slabă — bobina se mai învârte după oprire și sârma sare de pe tambur; prea strânsă — motorul de avans lucrează forțat, iar sârma patinează în role.
- Rolele. Canalul trebuie să corespundă diametrului și tipului de sârmă: în V pentru sârmă plină de oțel, în U pentru aluminiu, moletat pentru sârmă tubulară. Diametrul ștanțat pe rolă trebuie să se potrivească bobinei: o rolă de 1,0 nu prinde sârma de 0,8 mm și aceasta patinează.
- Apăsarea. Doar cât să nu mai patineze sârma când o ții cu mâna înmănușată la ieșirea din pistolet. Apăsarea „la maximum” turtește sârma, care apoi se agață în tub și în duză, iar aluminiul pur și simplu se strivește.
- Tubul de ghidare. Cu duza scoasă, sârma trebuie să poată fi împinsă cu mâna prin pistolet fără rezistență vizibilă. Dacă merge greu, tubul se suflă dinspre mecanismul de avans, iar dacă nu ajută — se schimbă. Pentru oțel — tub de oțel, pentru aluminiu — teflon sau grafit.
La schimbarea tubului, lungimea se măsoară cu furtunul pistoletului întins. Prea scurt lasă un gol în conector, unde sârma se îndoaie; prea lung se ondulează în furtun și frânează sârma. Consumabilele pistoletului sunt descrise în consumabilele pistoletului MIG/MAG, iar simptomele tipice ale avansului sacadat în sârma avansează sacadat.
Circuitul de gaz: etanșeitate și debit
O neetanșeitate la furtun sau la racord nu doar risipește gaz. Furtunul cu racord neetanș aspiră aer prin efect Venturi și dă pori, deși debitmetrul arată corect. Verificarea durează cinci minute:
- deschizi butelia, închizi gazul la pistolet și ungi racordurile cu apă și detergent de vase — bulele arată scăparea;
- examinezi furtunul pe toată lungimea, mai ales lângă racorduri, unde crapă primul;
- verifici debitul cu butonul de test gaz de pe mecanismul de avans, nu „după ureche”.
Cât gaz trebuie să curgă la o anumită duză și un anumit curent calculează calculatorul de consum de gaz.
Răcirea la pistoletele răcite cu lichid
Un pistolet răcit cu lichid se supraîncălzește nu pentru că e slab, ci pentru că lichidul nu circulă. Înainte de schimb se verifică nivelul din rezervor și dacă lichidul se întoarce în el în jet continuu. Se folosește lichidul recomandat de producătorul aparatului, nu apă de la robinet: calcarul înfundă canalele fine ale pistoletului, iar apa obișnuită îngheață într-o hală neîncălzită și sparge furtunurile.
Verificarea electrică periodică
Suflatul și strângerea conectorilor sunt întreținere. Verificarea de siguranță o descrie un standard separat — EN IEC 60974-4, privind inspecția și încercarea periodică a echipamentelor de sudare cu arc. Ea cuprinde examinarea vizuală, continuitatea conductorului de protecție, rezistența izolației, curenții de scurgere, tensiunea de mers în gol și proba de funcționare. O face o persoană cu calificare electrică și aparatură, iar periodicitatea o stabilește angajatorul prin evaluarea riscurilor sau producătorul în manual. Rezultatul se trece în fișa aparatului împreună cu data următoarei verificări, ca nimeni să nu trebuiască s-o țină minte.
Exemplu: MIG-ul a început să pocnească, iar sârma sacadează
Simptom: arc neregulat, sârma accelerează și se oprește, bile de stropi lipite pe duză. Ordinea de căutare a cauzei:
- Duza de contact. Orificiu ovalizat — se schimbă. Costă bani mărunți și rezolvă jumătate din astfel de reclamații.
- Masa. Clește pe metal curat, conector strâns.
- Role și apăsare. Canal potrivit sârmei, apăsare după proba cu mănușa.
- Tubul de ghidare. Împingi sârma cu mâna fără duză; dacă opune rezistență — sufli sau schimbi.
- Frâna bobinei și sârma însăși. Sârma ruginită de pe o bobină ținută la umezeală nu trece lin prin niciun mecanism.
Abia când toate cele cinci puncte sunt în regulă și problema rămâne are rost drumul la service — și atunci merită notat ce s-a verificat deja.
Greșeli care scurtează viața aparatului
- Suflat de aproape la presiune maximă. Jetul bagă praful sub componente și poate distruge rulmentul ventilatorului.
- Unsoare sau ulei în tubul de ghidare. Adună praf și șpan, iar după o săptămână sârma merge mai greu decât înainte de „întreținere”.
- Lucrul de pe un prelungitor înfășurat pe tambur. Tamburul nedesfășurat se încălzește și scade tensiunea — aceeași problemă apare în tabelul de defecte, pe rândul despre siguranță.
- Deschiderea carcasei în garanție. Întâi cei cinci pași din exterior; un sigiliu rupt din cauza unui radiator înfundat înseamnă garanție pierdută degeaba.
Întrebări frecvente
Cât de des se suflă praful din aparat?
La trei luni într-un atelier curat, lunar acolo unde se polizează. Praful conductor din interiorul unui invertor este ceea ce le omoară: face punte între trasee pe placă și scurtcircuitează etajul de putere. Aer comprimat la presiune mică, cu aparatul scos din priză și lăsat să stea — condensatoarele rețin sarcină.
Aparatul se oprește după câteva minute și ventilatorul merge.
Aceea este protecția termică funcționând corect, nu o defecțiune. Ori se depășește factorul de utilizare, ori traseul de aer este blocat. Verifică să nu fie nimic lipit de fante și ca filtrul să fie curat, apoi calculează factorul real cu calculatorul.
Merită reparat un invertor vechi?
Depinde ce a cedat. Un ventilator, un întrerupător, un cablu sau o priză — da, fără discuție. Placa de putere a unui aparat scos din fabricație — rar, pentru că placa se apropie de prețul unei mașini noi, iar diagnosticul consumă o oră de tehnician înainte ca cineva să știe ceva.
Cum se reglează apăsarea rolelor de avans?
Începi slab și strângi până când sârma nu mai patinează când o ții cu mâna înmănușată la ieșirea din pistolet. Nu mai mult: apăsarea excesivă turtește sârma, care apoi se agață în tub și în duză. La aluminiu apăsarea e vizibil mai mică decât la oțel.
Când se schimbă tubul de ghidare al pistoletului MIG?
Când, cu duza scoasă, sârma nu mai poate fi împinsă cu mâna fără rezistență, iar suflarea dinspre mecanismul de avans nu ajută. Al doilea semn este avansul sacadat cu duză nouă și role reglate corect. Pentru oțel se folosește tub de oțel, pentru aluminiu teflon sau grafit.
Ce lichid se pune în răcirea pistoletului?
Lichidul recomandat de producătorul aparatului. Apa de la robinet lasă calcar în canalele fine ale pistoletului, iar într-o hală neîncălzită îngheață și sparge furtunurile. Înainte de schimb merită verificat nivelul și dacă lichidul revine în rezervor în jet continuu.
Actualizat: