Обслуживание аппарата и типичные отказы
Большинство обращений в сервис заканчивается продувкой и заменой кабеля массы. Разберём, что проверить самому за полчаса, чтобы не платить за то же самое.
Пыль — причина номер один
Инвертор охлаждается воздухом, который тянет через себя вместе со всей пылью цеха. Металлическая и абразивная пыль оседает на радиаторе и на плате: сначала аппарат начинает раньше уходить в тепловую защиту, потом появляются пробои.
Продувать сухим сжатым воздухом низкого давления, обязательно обесточив и дав постоять — в конденсаторах остаётся заряд. Периодичность: раз в месяц в запылённом цеху, раз в квартал в гараже.
Сначала проверьте не электронику, а три вещи: забитый радиатор, заблокированные вентиляционные отверстия и температуру в помещении. Паспортное ПВ измеряется при 40 °C, и под крышей летом оно недостижимо в принципе.
Кабель массы и разъёмы

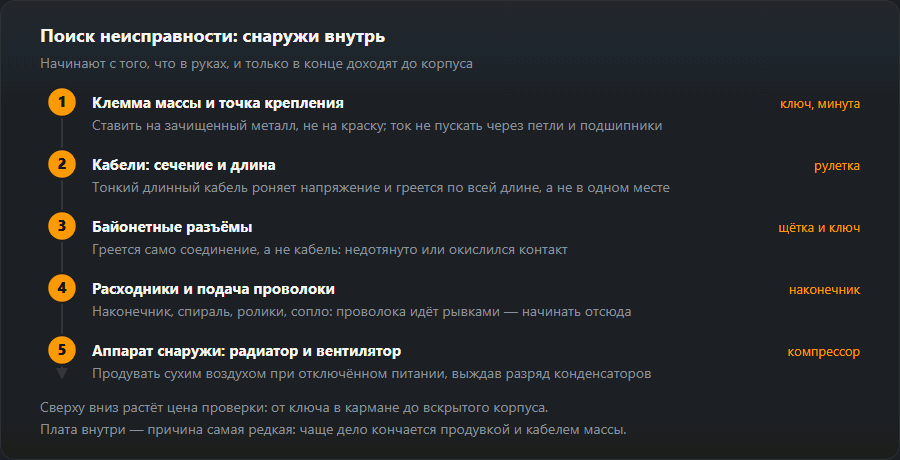
Вторая по частоте причина «аппарат стал плохо варить» — контакт, а не сам аппарат. Проверяйте по цепочке:
- Зажим массы. Пружина ослабла, губки в окалине — контакт плохой. Ставить на зачищенный металл, а не на краску.
- Точка крепления. Через петли, шарниры и подшипники ток не пускать: подгорают и портятся.
- Разъёмы байонета. Прокрутить, дожать. Греющийся разъём — верный признак плохого контакта.
- Сечение и длина. Тонкий длинный кабель проседает по напряжению; считайте сечение кабеля.
Типичные отказы
Отдельный разбор случая с автоматом — на странице выбивает автомат при сварке. Пересчитать, какой автомат нужен, поможет калькулятор ПВ и автомата.
Простой регламент
- Каждую смену: осмотреть кабели на порезы, проверить зажим массы, очистить сопло.
- Раз в месяц: продуть спираль, проверить ролики, дожать разъёмы.
- Раз в квартал: продуть аппарат внутри, проверить вентилятор.
- Хранение: сухое помещение. Конденсат после мороза — частая причина пробоя при первом включении, поэтому занесённому с холода аппарату дают отогреться, не включая.
| Симптом | Проверить в первую очередь |
|---|---|
| Не зажигается дуга | Масса, полярность, обрыв в держателе, отсыревший электрод |
| Выключается через несколько минут | Превышено ПВ, забиты решётки, пыль внутри, температура вокруг |
| Слабая дуга на номинальном токе | Зажим массы, сечение кабеля, разъёмы, напряжение сети под нагрузкой |
| Дуга нестабильна, ток плавает | Наконечник (MIG), ослабленный разъём, грязный вольфрам (TIG) |
| Выбивает автомат | Характеристика автомата, номинал линии, несмотанный барабан удлинителя |
| Выбивает УЗО | Сырость, повреждённый кабель, влага внутри аппарата — это настоящая неисправность, а не помеха |
| Греется разъём | Затяжка, окисление контакта |
| Проволока идёт рывками | Спираль, ролики подачи, наконечник |
Подающий механизм: ролики, прижим, канал
В полуавтомате половина «поломок аппарата» — на самом деле путь проволоки от катушки до наконечника. Проверяют его в таком порядке, потому что каждый следующий шаг требует больше разборки:
- Тормоз катушки. Слабый — катушка после остановки крутится дальше и проволока сходит с намотки; тугой — мотор подачи работает под нагрузкой, и проволока проскальзывает в роликах.
- Ролики. Канавка под диаметр и тип проволоки: V — для сплошной стальной, U — для алюминия, с насечкой — для порошковой. Диаметр, выбитый на ролике, должен совпадать с катушкой: ролик 1,0 под проволокой 0,8 мм её не держит, и она проскальзывает.
- Прижим. Ровно настолько, чтобы проволока перестала проскальзывать, когда её придерживают рукой в перчатке у выхода горелки. Прижим «до упора» сплющивает проволоку, она потом цепляется в канале и в наконечнике, а алюминий просто мнёт.
- Канал. Со снятым наконечником проволока должна проталкиваться через горелку рукой без заметного сопротивления. Если идёт туго, канал продувают со стороны подающего механизма, а если не помогает — меняют. Для стали — стальной канал, для алюминия — тефлоновый или графитовый.
При замене канала длину отмеряют на выпрямленном рукаве горелки. Короткий оставляет зазор в разъёме, где проволока заворачивается, длинный изгибается в рукаве и тормозит проволоку. Расходные части горелки разобраны на странице горелка MIG/MAG — расходные части, а типичные признаки рывков — в статье проволока подаётся рывками.
Газовая линия: герметичность и расход
Негерметичность шланга или соединения не только расходует газ. Шланг с негерметичным штуцером подсасывает воздух по принципу эжектора и даёт поры, хотя ротаметр показывает правильный расход. Проверка занимает пять минут:
- открыть баллон, закрыть подачу у горелки и намазать соединения водой со средством для посуды — пузыри покажут утечку;
- осмотреть шланг по всей длине, особенно у штуцеров, где он трескается первым;
- проверить расход кнопкой продувки газа на подающем механизме, а не «на слух».
Сколько газа должно идти при данном сопле и токе, посчитает калькулятор расхода газа.
Блок охлаждения у горелок с жидкостным охлаждением
Горелка с жидкостным охлаждением перегревается не потому, что слабая, а потому, что жидкость не циркулирует. Перед сменой проверяют уровень в бачке и то, возвращается ли жидкость в него струёй. В систему заливают жидкость, рекомендованную производителем аппарата, а не водопроводную воду: накипь забивает тонкие каналы горелки, а обычная вода замерзает в неотапливаемом цеху и разрывает шланги.
Периодическая электрическая проверка
Продувка и подтяжка разъёмов — это обслуживание. Проверку безопасности описывает отдельный стандарт — EN IEC 60974-4, посвящённый периодическому осмотру и испытаниям оборудования для дуговой сварки. В неё входят внешний осмотр, целостность защитного проводника, сопротивление изоляции, токи утечки, напряжение холостого хода и проверка работы. Её делает человек с электрической квалификацией и приборами, а периодичность задаёт работодатель в оценке рисков или производитель в инструкции. Результат записывают в карточку аппарата вместе с датой следующей проверки, чтобы её никому не нужно было помнить.
Пример: MIG начал стрелять, а проволока «буксует»
Симптом: дуга неровная, проволока то ускоряется, то встаёт, на наконечнике налипшие капли. Порядок поиска причины:
- Токовый наконечник. Отверстие разбито в овал — заменить. Стоит копейки и снимает половину таких жалоб.
- Масса. Зажим на зачищенном металле, разъём затянут (см. выше).
- Ролики и прижим. Канавка под проволоку, прижим по пробе с перчаткой.
- Канал. Протолкнуть проволоку рукой без наконечника; есть сопротивление — продуть или заменить.
- Тормоз катушки и сама проволока. Ржавая проволока с катушки, хранившейся в сырости, не пройдёт гладко ни через один механизм.
Только когда все пять пунктов в порядке, а проблема остаётся, имеет смысл ехать в сервис — и тогда стоит описать, что уже проверено.
Ошибки, которые сокращают жизнь аппарата
- Продувка вплотную полным давлением. Струя вбивает пыль под элементы и может загубить подшипник вентилятора.
- Смазка или масло в канале. Собирает пыль и стружку, и через неделю проволока идёт хуже, чем до «обслуживания».
- Работа от удлинителя на катушке. Несмотанная катушка греется и садит напряжение — та же проблема есть в таблице отказов в строке про автомат.
- Вскрытие корпуса на гарантии. Сначала пять шагов снаружи; сорванная пломба при забитом радиаторе — потеря гарантии без причины.
Частые вопросы
Аппарат уходит в защиту раньше, чем написано в паспорте — брак?
Скорее всего нет. Паспортное ПВ измеряется при 40 °C, а летом под крышей бывает выше. Добавьте забитый пылью радиатор — и заявленное ПВ перестаёт достигаться. Начните с продувки и проверки вентиляции, а не с претензий.
Как часто продувать аппарат?
В запылённом цеху раз в месяц, в гараже раз в квартал. Обязательно обесточив и дав постоять: в конденсаторах остаётся заряд. Воздух — сухой и низкого давления, иначе пыль вбивается под элементы.
Почему греется разъём кабеля?
Плохой контакт. Байонет недовёрнут, контакт окислился или разъём разработан. Греется само соединение, а не кабель — и это быстро приводит к оплавлению. Дожать, зачистить, при выработке заменить.
Как настроить прижим роликов подающего механизма?
Начать со слабого и подтягивать, пока проволока не перестанет проскальзывать, когда её придерживают рукой в перчатке у выхода горелки. Больше не нужно: слишком сильный прижим сплющивает проволоку, и она цепляется в канале и наконечнике. Для алюминия прижим заметно меньше, чем для стали.
Когда менять канал в горелке полуавтомата?
Когда со снятым наконечником проволока не проталкивается рукой без сопротивления, а продувка со стороны подающего механизма не помогает. Второй признак — рывки при новом наконечнике и правильно настроенных роликах. Для стали ставят стальной канал, для алюминия — тефлоновый или графитовый.
Чем заправлять блок охлаждения горелки?
Жидкостью, рекомендованной производителем аппарата. Водопроводная вода оставляет накипь в тонких каналах горелки, а в неотапливаемом цеху замерзает и рвёт шланги. Перед сменой стоит проверить уровень и то, возвращается ли жидкость в бачок струёй.
Обновлено: