Pantalla de soldadura: grado, conmutación, normas
La pantalla es el único equipo que protege un órgano que no se puede sustituir. Una norma define si cumple su función y dos números deciden si puedes ver lo que estás haciendo.
Respuesta corta
La careta debe cumplir EN ISO 16321-2 (modelos anteriores: EN 175 para la carcasa y EN 379 para el filtro), y el grado de oscurecimiento se elige según el proceso y la intensidad, de 9 a baja intensidad a 13 a alta: unos 9–10 para MMA a baja intensidad, 11–12 para MIG/MAG a 200 A, 12–13 a alta intensidad (TIG: 30 A — 9, 80 A — 10, 150 A — 11). Un tiempo de conmutación de 1/10 000 s o menos es aceptable y 1/25 000 s es bueno, y la mejor clase óptica es 1/1/1/1. Elige el grado más claro con el que el arco resulte cómodo.
Las normas
Desde el 11 de noviembre de 2025, una pantalla de soldar vendida en la UE se evalúa según EN ISO 16321-2 (requisitos adicionales para soldadura: carcasa, filtro, cartucho automático), junto con EN ISO 16321-1 (requisitos generales de los protectores oculares y faciales). En esa fecha EN 175, EN 379, EN 166 y EN 169 salieron de la lista de normas armonizadas de la UE para EPI (Reglamento (UE) 2016/425). Los grados no cambiaron: ISO 16321-2 mantiene la misma escala con la misma transmisión de luz y pone la letra de código W delante del número (W11).
Las marcas antiguas seguirán un tiempo en las tiendas. En el sistema anterior EN 175 cubría la carcasa (resistencia al impacto, cobertura, materiales), EN 379 el cartucho filtrante (rango de grados, tiempo de conmutación y los cuatro números de clase óptica) y EN 169 la escala de grados. Un certificado UE de examen de tipo vale hasta cinco años, así que las pantallas certificadas antes del cambio se siguen vendiendo con EN 175 y EN 379, y la clase óptica 1/1/1/1 es notación de EN 379. Si compras una nueva, busca EN ISO 16321-2 en la declaración de conformidad.
Una pantalla sin ninguna de esas marcas no es un equipo de protección, es un sombrero. Las marcas van en el marco del cartucho y en la carcasa, y son pequeñas: conviene mirarlas antes de comprar y no después.
Elegir el grado

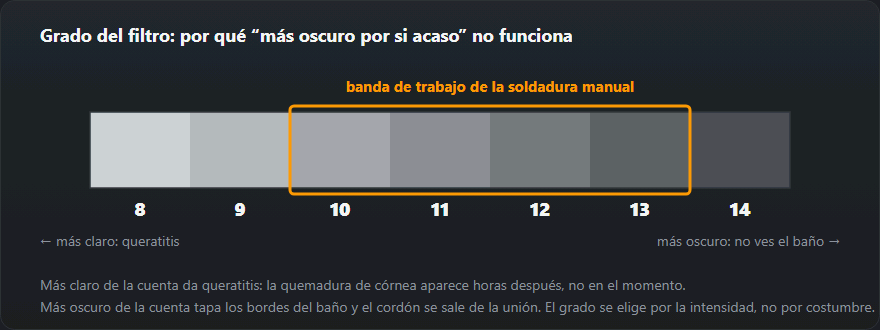
El grado depende del proceso y de la intensidad: en torno a 9–10 para MMA a baja intensidad, 11–12 para MIG/MAG a 200 A, 12–13 a intensidades altas. La calculadora de grado da la cifra para tu caso.
Poner un grado más oscuro de la cuenta es un error real e infravalorado. No ves los bordes del baño, así que te acercas para ver — lo que mete la cabeza en la columna de humo y empeora a la vez el control del arco. Elige el grado más claro con el que el arco resulte cómodo.
Tiempo de conmutación
Se da en fracciones de milisegundo: 1/25 000 s es corriente, 1/30 000 s es mejor. En la práctica, 1/10 000 s o más rápido es aceptable y 1/25 000 s o más rápido es bueno: un filtro conforme bloquea el UV y el IR también en estado claro, así que una conmutación más lenta no te quema los ojos. Lo que cuesta un tiempo mayor es comodidad: ese destello previo a la conmutación es lo que deja los ojos cansados por la tarde.
Mira también la especificación a baja temperatura: muchos cartuchos se vuelven lentos por debajo de unos −5 °C, y eso importa en obra en invierno.

Los números de clase óptica
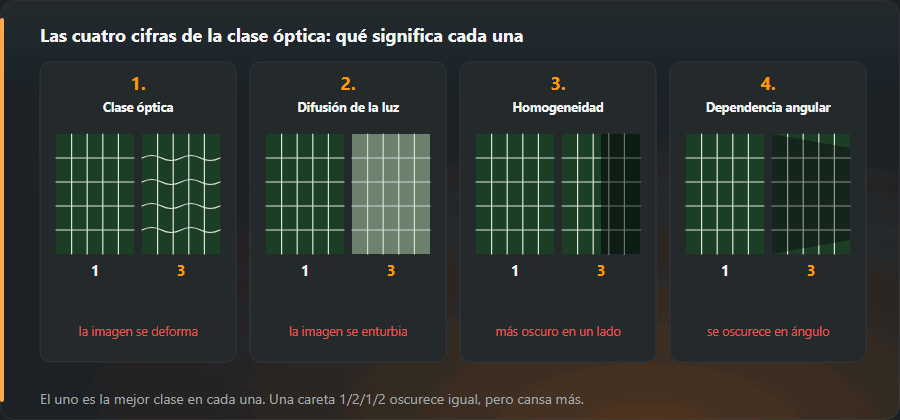
1/1/1/1 significa que el filtro es prácticamente una ventana limpia desde cualquier ángulo. Los cartuchos baratos van en 1/2/1/2 o peor: un 2 en segundo lugar significa una imagen algo lechosa; un 2 en cuarto lugar, un grado que cambia al mover la cabeza. En una jornada larga lo que más cansa la vista es el primer dígito, la distorsión óptica. Para uso ocasional casi da igual; para un día entero de TIG importa mucho.
| Parámetro | Aceptable | Bien |
|---|---|---|
| Tiempo de conmutación | 1/10 000 s | 1/25 000 s o más rápido |
| Sensores de arco | 2 | 4 |
| Clase óptica | 1/2/1/2 | 1/1/1/1 |
| Temperatura de trabajo | desde −5 °C | desde −10 °C |

Las partes poco glamurosas
El arnés determina si la pantalla es usable. Uno de cuatro puntos con distancia ajustable permite acercar el filtro a los ojos, lo que amplía el campo de visión. El peso importa a las ocho horas, y también si la pantalla se queda donde la dejas al bajarla.
Ten cubrefiltros de repuesto. Un cubrefiltro picado de proyecciones cuesta céntimos y arruina la visión por completo, y hay soldadores que hacen un trabajo entero mirando a través de uno en vez de dedicar dos minutos a cambiarlo. El resto del equipo de protección está en equipos de protección individual.
Qué DIN para cada trabajo: ejemplos
Valores de la misma tabla que usa la calculadora del grado DIN (EN ISO 16321 / EN 169). Las intensidades de electrodo son el centro del rango de nuestra tabla de amperaje.
- Electrodo de 2,5 mm, 85 A: DIN 11.
- Electrodo de 3,2 mm, 115 A: DIN 11.
- Electrodo a 200 A: DIN 12.
- MIG/MAG en acero, 150 A: DIN 11; 250 A: DIN 12.
- MIG en aluminio, 300 A: DIN 13 (el acero a la misma intensidad, DIN 12); el arco sobre aluminio es más luminoso que sobre acero.
- TIG, 30 A (inoxidable fino): DIN 9; 80 A: DIN 10; 150 A: DIN 11.
- Resanado con arco-aire, 300 A: DIN 12.
Cómo leer la tabla: la cifra es un punto de partida. La calculadora da también un margen de ±1: más claro si no ves el baño, más oscuro si después del trabajo te quedan destellos en los ojos.
El rango de oscurecimiento y tus procesos
Un cartucho certificado según EN 379 —todavía la mayoría de los que se venden— lleva un marcado del tipo 4/9–13 … 1/1/1/2/379: 4 es el estado claro, 9–13 el rango oscuro, luego el fabricante, las cuatro cifras de clase óptica y el número de la norma. Los ejemplos de arriba muestran que el 9–13 cubre el electrodo y el MIG/MAG, pero no el TIG más delicado: a 15 A la tabla da DIN 8. Quien suelda TIG en chapa fina necesita un cartucho cuyo rango empiece en 5 o en 8.
El modo amolado (grind) mantiene el filtro en estado claro para que las chispas de la radial no lo oscurezcan a cada rato. Al amolar, aun así hacen falta gafas de seguridad bajo la pantalla: el cristal protector no sustituye la protección contra los fragmentos del disco.
Sensibilidad y retardo: cómo ajustarlos
- Más sensibilidad para TIG a baja intensidad: el arco es débil y los sensores pueden no «verlo».
- Menos sensibilidad en una nave donde sueldan otros al lado: sus arcos no oscurecerán tu filtro.
- Retardo corto al puntear: ves antes dónde va el siguiente punto.
- Retardo más largo a mucha intensidad: el baño incandescente sigue brillando un momento después de apagarse el arco.
Lista de comprobación para comprar
- EN ISO 16321-2 en la pantalla o, en una certificada antes de noviembre de 2025, EN 175 en el casco y EN 379 en el cartucho. Sin la marca de una norma no es un equipo de protección.
- Clase óptica: cuantos más unos, menos cansancio visual. Para jornadas completas, 1/1/1/1 o 1/1/1/2.
- Un rango de oscurecimiento que cubra todos tus procesos e intensidades.
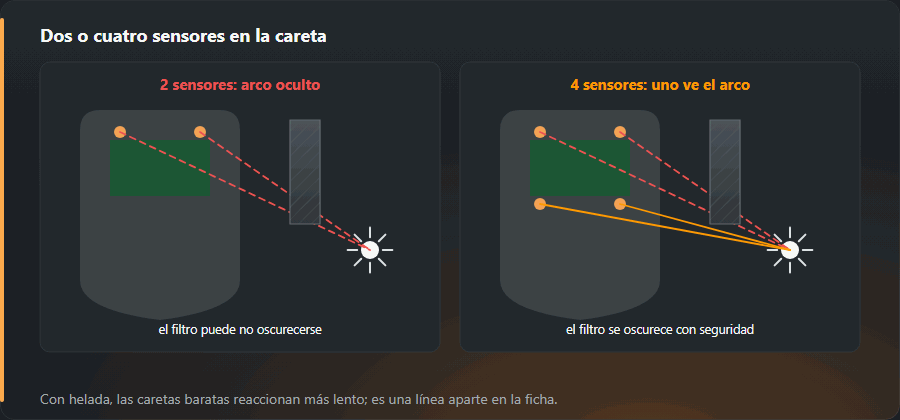
- Cuatro sensores si sueldas en posición y en rincones.
- Pila reemplazable además de la célula solar.
- Cristales protectores que se encuentren a la venta: son lo que antes se gasta.
- Peso y arnés: pruébatela, mueve la cabeza arriba y abajo varias veces y comprueba que no se cae sola.
- Para muchas horas entre humos, versión con aire motorizado (PAPR); ver protección respiratoria.
Cómo comprobar la pantalla antes de trabajar
- Botón de test del cartucho: el filtro debe oscurecerse al instante.
- Mirar una lámpara potente en estado claro: la imagen debe ser limpia, sin neblina. Una imagen turbia suele ser el cristal gastado, no el filtro.
- Girar la cabeza con el arco encendido: si el tono cambia con el ángulo, la cuarta cifra de clase es floja.
- Primero un cebado corto y después el cordón largo.
Errores típicos
- «Cuanto más oscuro, más seguro». Un filtro demasiado oscuro obliga a inclinarse sobre el baño, justo en el humo; ver humos de soldadura.
- Trabajar a través de un cristal picado en lugar de cambiarlo por cuatro perras.
- Guardar la pantalla en un armario oscuro: la célula no recarga la pila.
- Sin gafas bajo la pantalla al amolar y al picar escoria.
- Un ayudante sin protección junto al arco. La radiación alcanza a todo el que esté en su línea de visión.
Preguntas frecuentes
¿Qué significan los cuatro números del cartucho?
Es la notación de EN 379, que aún llevan la mayoría de los cartuchos a la venta: clase óptica, difusión de la luz, variación de la transmitancia y dependencia angular, en ese orden, cada uno de 1 (mejor) a 3. 1/1/1/1 es lo máximo. En una jornada larga pesa sobre todo el primer dígito: la distorsión óptica obliga a la vista a reenfocar sin parar. El último dígito es la dependencia angular: una mala calificación significa que el grado cambia al inclinar la cabeza.
¿Una pantalla pasiva es peor que una automática?
Ópticamente no: un filtro pasivo bueno es excelente. Es peor ergonómicamente: bajar la pantalla con un gesto de cabeza te hace perder el punto exacto donde ibas a cebar, y eso cuesta precisión en los puntos y en TIG. Para soldeo pesado ocasional, una pasiva sirve perfectamente.
¿Me protege el filtro si no llega a oscurecerse?
Del ultravioleta y del infrarrojo sí: un filtro conforme los bloquea en los dos estados, así que un cartucho que no conmuta no te provocará queratitis. Lo que sí te llevarás es un fogonazo muy brillante y dolor de cabeza. Comprueba el cartucho con una llama o con el botón de test antes de cada sesión.
¿Qué rango elijo: 9–13 o 5–13?
Para electrodo y MIG/MAG basta el 9–13: incluso un electrodo de 2,5 mm a 85 A pide DIN 11. Para TIG a baja intensidad hace falta un rango más amplio: a 15 A la tabla da DIN 8 y a 30 A, DIN 9.
¿Qué significa 4/9–13 en el cartucho?
4 es el tono en estado claro; 9–13, el rango que se ajusta para soldar. Después vienen la marca del fabricante, las cuatro cifras de clase óptica (por ejemplo 1/1/1/2) y el número de la norma: EN 379 en la mayoría de los cartuchos que aún se venden, EN ISO 16321-2 en los más nuevos.
¿La pantalla protege al amolar con la radial?
El modo amolado mantiene el filtro claro y el casco protege la cara de las chispas. Aun así, debajo se llevan gafas de seguridad: con la pantalla levantada o el cristal roto, un fragmento del disco va directo al ojo.
Actualizado: