Electrodo pegado al cebar el arco: causas y soluciones
El electrodo se queda pegado a la pieza cuando el arco no consigue entregar energía suficiente para mantener la punta fundida. Las causas se revisan en el orden en que más a menudo tienen la culpa.
Respuesta corta
El electrodo se pega sobre todo por tres razones: poca intensidad, arco demasiado corto y revestimiento húmedo. Sube 10–15 A, ceba raspando como una cerilla y mantén un arco del diámetro del electrodo. Si se pega uno nuevo de un paquete abierto, es humedad y no ajuste.

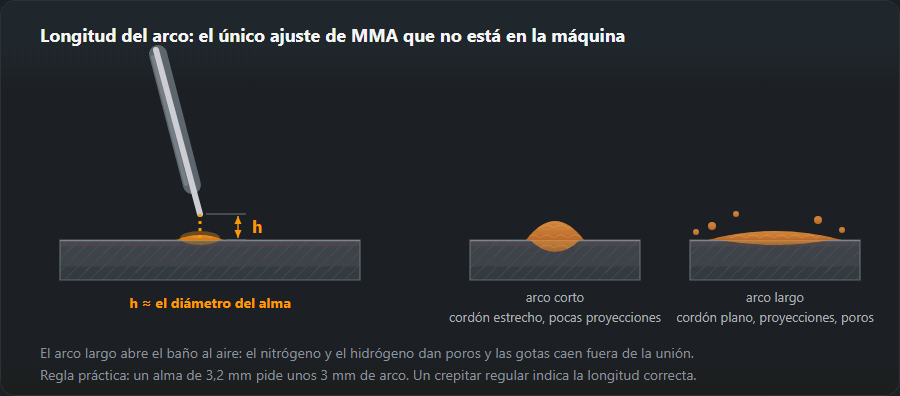
Ocho de cada diez veces es intensidad baja o arco demasiado corto. Si subir la intensidad y alargar el arco no basta, mira la pinza de masa: tras unos cordones no debería estar templada. El orden completo de comprobación está en la tabla de abajo.
En qué orden comprobarlo
| # | Causa | Cómo comprobarlo en un minuto | Qué hacer |
|---|---|---|---|
| 1 | Intensidad baja | Compárala con el rango para tu diámetro | Sube 10–15 A y compruébalo en la calculadora de intensidad |
| 2 | Arco demasiado corto | La separación debe ser de un diámetro de electrodo | Mantén el arco más largo, deja de apretar el electrodo contra la chapa |
| 3 | Mal contacto de masa | Toca la pinza tras unos cordones: ¿está templada? | Amola el punto de contacto hasta el metal y ponlo más cerca del cordón |
| 4 | Revestimiento húmedo | ¿El paquete quedó abierto? ¿El electrodo crepita y escupe? | Sécalo según indica el paquete, ver tipos de revestimiento |
| 5 | Caída de tensión en el cable | Longitud y sección del cable, conectores que se calientan | Comprueba la sección en la calculadora de cable y desenrolla el rollo |
| 6 | Electrodos básicos en corriente alterna | Marcado del paquete: B, «solo DC+» | Pasa a corriente continua con polaridad inversa o cambia de electrodo |
| 7 | Bajada de tensión en la red | La luz parpadea, la máquina cae bajo carga | Revisa la línea de alimentación y el magnetotérmico, quita el alargador fino |
Intensidad baja
La razón más frecuente con diferencia. Por debajo de unos 30 A por milímetro de diámetro de alma el arco no se sostiene: la punta toca, se enfría y se suelda a la chapa.
Sube 10 A y prueba otra vez. Si el arco se asienta y el cordón se aplana, era eso. La cifra de partida para tu diámetro, posición y revestimiento sale de la calculadora de intensidad.
Mala conexión de masa
La pinza sobre acero pintado, oxidado, galvanizado o aceitoso hace un contacto resistivo, y la tensión desaparece ahí en lugar de en el arco. Síntoma: la máquina marca la intensidad correcta pero el arco va flojo, y la pinza está templada al cabo de diez minutos.
Amola una zona de metal limpio para la pinza, y sujétala a la pieza y no a la mesa que la aguanta. Una pinza en la mesa sobre la que descansa el trabajo es una conexión con dos resistencias de contacto más.
Cable escaso o demasiado largo
Una tirada larga y de poca sección se come la tensión antes de que llegue al arco. Treinta metros de 25 mm² a 200 A pierden varios voltios, y un arco de electrodo revestido solo tiene unos 25 de margen. El síntoma es inconfundible: la máquina suelda bien en el banco y se pega al final de la alargadera.
Diagnóstico paso a paso, de lo simple a lo complicado
El orden está pensado para que los primeros pasos lleven segundos y no pidan herramientas. Cambia una sola cosa cada vez; si no, no sabrás qué lo arregló.
- Dónde se pega. Solo al cebar: mira la técnica de cebado más abajo. A lo largo de todo el cordón: intensidad, longitud de arco o masa.
- Intensidad frente al rango. Un rutilo de 3,2 mm en plano va a 90–140 A, centro unos 115 A; uno de 2,5 mm, a 70–100 A. Por debajo del mínimo, sube al centro; si ya estás en el centro, suma 10–15 A.
- Cordón de prueba. Tira un cordón sobre un retal en plano, con el mismo cable y la misma masa. Si también se pega, busca en la máquina, los cables o los electrodos. Si no, la culpa es de la posición o de dónde está la pinza de masa en la pieza.
- Masa. Pinza sobre metal limpio de la propia pieza, no sobre la mesa en la que descansa. Tócala tras dos o tres electrodos: si está templada, parte de la tensión se pierde en el contacto.
- Cable y alargador. Si en el banco va bien y al final de una tirada larga se pega, la tensión se queda por el camino. La sección para tu intensidad y longitud está en la calculadora de cable.
- Un electrodo de paquete cerrado. El nuevo arde suave y el viejo crepita y se pega: el paquete viejo necesita secado.
- Polaridad. Los básicos en alterna o en DC− se pegan una y otra vez; piden DC+ (electrodo al positivo).
Cómo cebar el arco sin que se pegue el electrodo

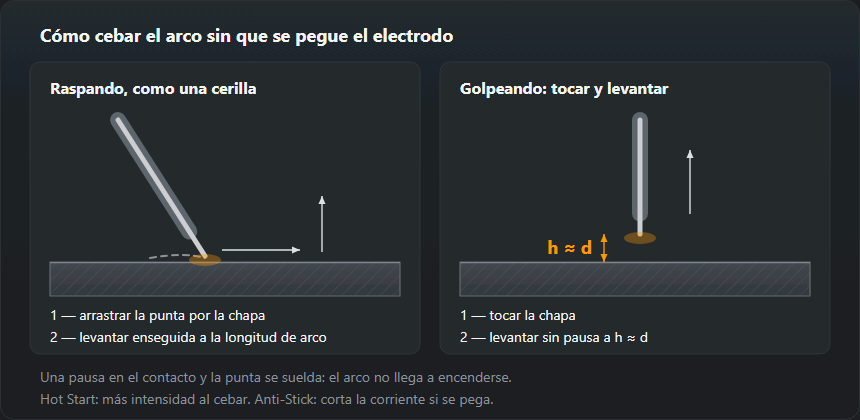
Raspando es más fácil para quien empieza: la punta recorre el metal como una cerilla por la caja y al final del gesto se levanta a la longitud de arco. El electrodo nunca está quieto, así que no tiene cuándo pegarse. Golpeando sirve donde no hay sitio para raspar: en un rincón, junto a un borde, sobre una superficie acabada. Tocar y levantar al momento; una fracción de segundo de pausa es justo lo que suelda la punta. Es exactamente lo que hace un principiante: deja el electrodo quieto contra la chapa mientras espera a ver si el arco ha prendido.
- Volver a cebar un electrodo usado. Al cortarse el arco queda en la punta una «copa» de revestimiento y escoria que aísla el alma. Quítala con un golpe suave contra el metal o limpia la punta; si no, el arco no prende al primer toque.
- Dónde cebar. En el borde del chaflán o donde irá el cordón, no en la chapa de al lado: las marcas de cebado sobre el metal base son un defecto. Los básicos se ceban mejor un poco por delante del inicio, volviendo al cráter para refundir las primeras gotas.
- El primer segundo. Justo después de cebar se mantiene un arco algo más largo para que la punta se caliente y luego se acorta al de trabajo, más o menos un diámetro de electrodo.
Electrodos húmedos: cómo reconocerlos y cómo secarlos
El revestimiento húmedo se delata enseguida: el electrodo crepita y escupe, el arco va a tirones, el cordón sale con poros y a veces se ve salir vapor del revestimiento caliente. La prueba más honesta es compararlo con un electrodo de un paquete sin abrir, con el mismo ajuste.
Secado según el revestimiento:
- Básico (OK 48.00, E7018) — 300–350 °C, 2 horas; después, termo a 100–150 °C.
- Rutilo (OK 46.00, E6013) — 70–120 °C, 1–2 horas; normalmente basta el paquete cerrado en un sitio seco.
- Ácido — 100–150 °C, alrededor de una hora.
- Celulósico (E6010) — no se seca: como mucho 70–80 °C, la humedad del revestimiento forma parte de su funcionamiento.
Lo que ponga el paquete manda sobre estas cifras. Más sobre almacenamiento y designación en tipos de revestimiento de electrodos.
Hot Start, Arc Force y Anti-Stick: qué tocar en el inverter
- Hot Start sube la intensidad un instante al cebar. Ayuda cuando solo se pega el primer toque con el electrodo frío, sobre todo con básicos.
- Arc Force añade corriente cuando el arco se acorta y cae la tensión, para que la gota no suelde el electrodo a la chapa. Útil en vertical y sobre cabeza; demasiado da más proyecciones.
- Anti-Stick corta la intensidad si el electrodo se pega de todos modos, para que el alma no se ponga al rojo y suelte el revestimiento. No quita la causa: solo salva el electrodo.
Si la máquina no tiene mandos para ellas, suelen funcionar solas. Quedan entonces la intensidad de la tabla de intensidad y diámetro y la longitud del arco.
Preguntas frecuentes
Se ha pegado. ¿Cómo lo suelto sin estropear el electrodo?
Gíralo con un golpe seco de lado, no tires. Si no sale, suéltalo de la pinza, deja que enfríe y pártelo; el revestimiento de la punta está perdido de todos modos y el resto pide un cebado nuevo. Tirar de la pinza es como se estropean los cables.
Solo se pega el primer cebado de cada electrodo.
Es normal en los básicos, cuyo revestimiento aísla la punta. Raya la punta contra la chapa para dejar el alma a la vista, o rompe el borde del revestimiento contra algo duro. Muchos soldadores tienen una lima en el banco justo para eso.
Todo está bien ajustado y sigue pegándose.
Entonces mira el circuito y no los ajustes: la pinza de masa sobre pintura u óxido, un conector corroído, una alargadera enrollada o un cable escaso para la intensidad. La tensión que se pierde en el circuito no llega nunca al arco — la calculadora de cable enseña cuánta.
¿Por qué se pega el electrodo al soldar con inverter?
El inverter mantiene la intensidad con precisión, así que la causa suele estar fuera: amperaje por debajo del rango del diámetro, arco demasiado corto o tensión que cae en un alargador fino. Para un electrodo de 3,2 mm en plano el rango es 90–140 A; si tienes menos de 90, empieza por ahí.
¿Cómo se secan los electrodos húmedos?
Básicos: 300–350 °C durante 2 horas y luego al termo a 100–150 °C. Rutilo: 70–120 °C, 1–2 horas. Los celulósicos no se secan, como mucho 70–80 °C. Si el paquete indica otro régimen, manda el paquete.
En plano no se pega y en vertical sí. ¿Por qué?
En vertical la intensidad se baja un 15 % aproximadamente y la mano tiende a meter el electrodo en el baño, acortando el arco. Con rutilo de 3,2 mm quédate en 75–120 A y un arco de un diámetro; si la máquina tiene Arc Force, súbelo: añade corriente cuando el arco se acorta.
Actualizado: