O eléctrodo cola ao acender: sete causas e a solução
A avaria mais frequente na soldadura com eléctrodo revestido e a que tem a lista de causas mais curta. Verificada por esta ordem, resolve-se quase sempre em dois minutos.
Resposta curta
O eléctrodo cola-se sobretudo por três razões: pouca corrente, arco demasiado curto e revestimento húmido. Sobe 10–15 A, acende raspando como um fósforo e mantém um arco do diâmetro do eléctrodo. Se cola um eléctrodo novo de um pacote aberto, é humidade e não afinação.


Oito em cada dez vezes é corrente a menos ou arco demasiado curto. Sobe 10–15 A e mantém uma folga de cerca de um diâmetro de eléctrodo. Se não chegar, vê a pinça de massa: ao fim de alguns cordões não deve estar morna. A ordem completa de verificação está na tabela abaixo.
A ordem por que se verifica
| # | Causa | Como verificar num minuto | O que fazer |
|---|---|---|---|
| 1 | Corrente baixa | Compara com a gama para o teu diâmetro | Sobe 10–15 A e confirma na calculadora de corrente |
| 2 | Arco demasiado curto | A folga deve ser de cerca de um diâmetro de eléctrodo | Mantém o arco mais longo, deixa de empurrar o eléctrodo contra a chapa |
| 3 | Mau contacto de massa | Toca na pinça ao fim de alguns cordões: está morna? | Rebarba o ponto de contacto até ao metal e aproxima-o do cordão |
| 4 | Revestimento húmido | A embalagem ficou aberta? O eléctrodo estala e cospe? | Seca-o conforme indica a embalagem, ver tipos de revestimento |
| 5 | Queda de tensão no cabo | Comprimento e secção do cabo, conectores a aquecer | Verifica a secção na calculadora de cabo e desenrola o rolo |
| 6 | Eléctrodos básicos em corrente alternada | Marcação na embalagem: B, «só DC+» | Passa a corrente contínua com polaridade inversa ou muda de eléctrodo |
| 7 | Quebra de tensão na rede | A luz pisca, a máquina cede sob carga | Verifica a alimentação e o disjuntor, dispensa a extensão fina |
1. Corrente a menos
De longe o caso mais frequente. Abaixo de uma certa corrente a energia não chega para manter o arco, e o eléctrodo congela no banho. A regra prática são 30 a 40 A por milímetro de diâmetro — o número exacto dá-o a calculadora de corrente.
2. A ligação de massa
Uma pinça sobre ferrugem, tinta ou carepa é uma resistência em série: na máquina a corrente regulada está certa, no arco chega menos. Pinça em metal limpo, o mais perto possível do cordão. É a segunda causa mais frequente e a que com mais segurança se ignora.
3. Cabo e extensão
Cabo fino de mais ou comprido de mais custa tensão, e arcos moles colam. Um tambor enrolado é duplamente mau. Contas na calculadora do cabo.
4. Eléctrodos húmidos
Os eléctrodos básicos absorvem humidade e depois escorvam mal. Duas horas a 300 a 350 °C, e a seguir para o cartucho. Ver tipos de revestimento.
5. A técnica de escorvamento
Pousar e ficar parado cola quase sempre. Risca-se como um fósforo e recua-se logo para o comprimento de arco — cerca do diâmetro da alma. Se mesmo assim colar, dobra-se de lado, não se puxa.
Diagnóstico passo a passo, do simples ao complicado
A ordem está pensada para que os primeiros passos levem segundos e não peçam ferramentas. Muda uma coisa de cada vez — senão não sabes o que resolveu.
- Onde cola. Só ao escorvar — vê a técnica mais abaixo. Ao longo de todo o cordão — corrente, comprimento do arco ou massa.
- Corrente contra a gama. Um rutilo de 3,2 mm ao baixo trabalha a 90–140 A, centro cerca de 115 A; um de 2,5 mm a 70–100 A. Abaixo do mínimo — sobe ao centro; já no centro — junta 10–15 A.
- Cordão de ensaio. Deposita um cordão num retalho ao baixo, com o mesmo cabo e a mesma massa. Se colar também, procura na máquina, nos cabos ou nos eléctrodos. Se não colar, a culpa é da posição ou do sítio da pinça de massa na peça.
- Massa. Pinça sobre metal limpo da própria peça, não sobre a bancada onde assenta. Toca-lhe ao fim de dois ou três eléctrodos: pinça morna quer dizer tensão perdida no contacto.
- Cabo e extensão. Se na bancada corre bem e no fim de uma linha longa cola, a tensão fica pelo caminho. A secção para a tua corrente e comprimento está na calculadora de cabo.
- Um eléctrodo de embalagem fechada. O novo arde certinho e o velho estala e cola — a embalagem velha precisa de secagem.
- Polaridade. Básicos em alternada ou em DC− colam sempre; querem DC+ (eléctrodo no positivo).
Como escorvar o arco sem o eléctrodo colar

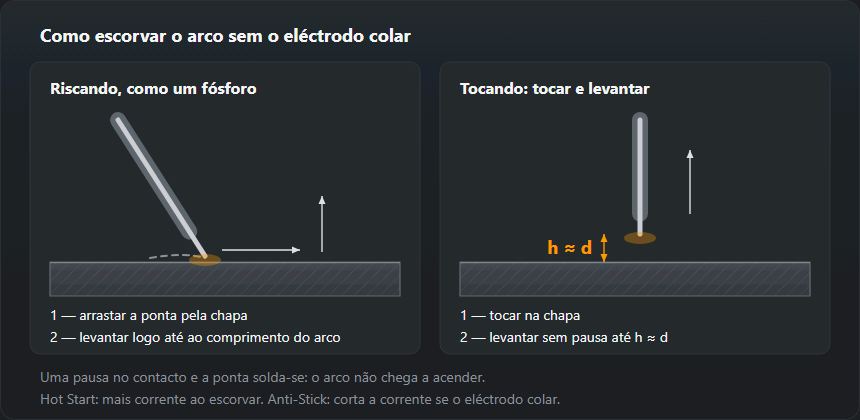
Riscando é mais fácil para quem começa: a ponta corre pelo metal como um fósforo na caixa e no fim do gesto sobe até ao comprimento do arco. O eléctrodo nunca pára, por isso não tem quando colar. Tocando serve onde não há espaço para riscar: num canto, junto a um bordo, numa superfície acabada. Tocar e levantar logo — uma fracção de segundo de pausa é precisamente o que solda a ponta.
- Voltar a escorvar um eléctrodo usado. Quando o arco se corta fica na ponta um «copo» de revestimento e escória que isola a alma. Tira-o com uma pancada leve no metal ou limpa a ponta; senão o arco não pega ao primeiro toque.
- Onde escorvar. Na face do chanfro ou onde vai ficar o cordão, não na chapa ao lado: marcas de escorvamento no metal de base são defeito. Os básicos escorvam-se bem um pouco à frente do início, voltando à cratera para refundir as primeiras gotas.
- O primeiro segundo. Logo a seguir a escorvar mantém-se o arco um pouco mais comprido para aquecer a ponta e depois encurta-se para o de trabalho — mais ou menos um diâmetro de eléctrodo.
Eléctrodos húmidos: como os reconhecer e como os secar
O revestimento húmido denuncia-se logo: o eléctrodo estala e cospe, o arco anda aos solavancos, o cordão sai com poros e às vezes vê-se vapor a sair do revestimento aquecido. O teste mais honesto é comparar com um eléctrodo de uma embalagem por abrir, com a mesma regulação.
Secagem por tipo de revestimento:
- Básico (OK 48.00, E7018) — 300–350 °C, 2 horas; depois termo a 100–150 °C.
- Rutilo (OK 46.00, E6013) — 70–120 °C, 1–2 horas; normalmente basta a embalagem fechada num sítio seco.
- Ácido — 100–150 °C, cerca de uma hora.
- Celulósico (E6010) — não secar: no máximo 70–80 °C, a humidade do revestimento faz parte do funcionamento.
O que a embalagem disser manda sobre estes números. Mais sobre armazenamento e designação em tipos de revestimento de eléctrodos.
Hot Start, Arc Force e Anti-Stick: o que regular na inverter
- Hot Start sobe a corrente por instantes no momento de escorvar. Ajuda quando só cola o primeiro toque do eléctrodo frio, sobretudo com básicos.
- Arc Force acrescenta corrente quando o arco encurta e a tensão cai, para a gota não «congelar» o eléctrodo na chapa. Útil na vertical e ao tecto; em excesso dá mais salpicos.
- Anti-Stick corta a corrente se o eléctrodo colar mesmo assim, para a alma não ficar rubra e largar o revestimento. Não tira a causa — só salva o eléctrodo.
Se a máquina não tiver comandos para elas, costumam funcionar sozinhas. Ficam então a corrente da tabela de corrente e diâmetro e o comprimento do arco.
Perguntas frequentes
O que verifico primeiro?
Mais 10 A. A maior parte dos casos acaba aí. Se continuar a colar, olha para a pinça de massa e para onde está presa, depois para a secção do cabo, depois para saber se os eléctrodos estão húmidos.
Porque é que só cola ao princípio?
Porque ao escorvar ainda não existe canal ionizado. Risca-se como um fósforo e recua-se logo para o comprimento de arco. Uma máquina com hot start faz isso electronicamente.
O eléctrodo colou e está a ficar vermelho.
Então passa corrente sem haver arco — pára já e tira o eléctrodo do alicate. Revestimento em brasa fica inutilizado, e o curto-circuito castiga a máquina sem necessidade.
Porque é que o eléctrodo cola com uma máquina inverter?
A inverter mantém a corrente com precisão, por isso a causa costuma estar fora dela: corrente abaixo da gama do diâmetro, arco demasiado curto ou tensão que cai numa extensão fina. Para um eléctrodo de 3,2 mm ao baixo a gama é 90–140 A; se tens menos de 90, começa por aí.
Como se secam eléctrodos húmidos?
Básicos: 300–350 °C durante 2 horas e depois termo a 100–150 °C. Rutilo: 70–120 °C, 1–2 horas. Os celulósicos não se secam, no máximo 70–80 °C. Se a embalagem indicar outro regime, vale a embalagem.
Ao baixo não cola e na vertical cola. Porquê?
Na vertical a corrente baixa cerca de 15 % e a mão tende a empurrar o eléctrodo para o banho, encurtando o arco. Com rutilo de 3,2 mm fica nos 75–120 A e num arco de um diâmetro; se a máquina tiver Arc Force, sobe-o: acrescenta corrente quando o arco encurta.
Actualizado: